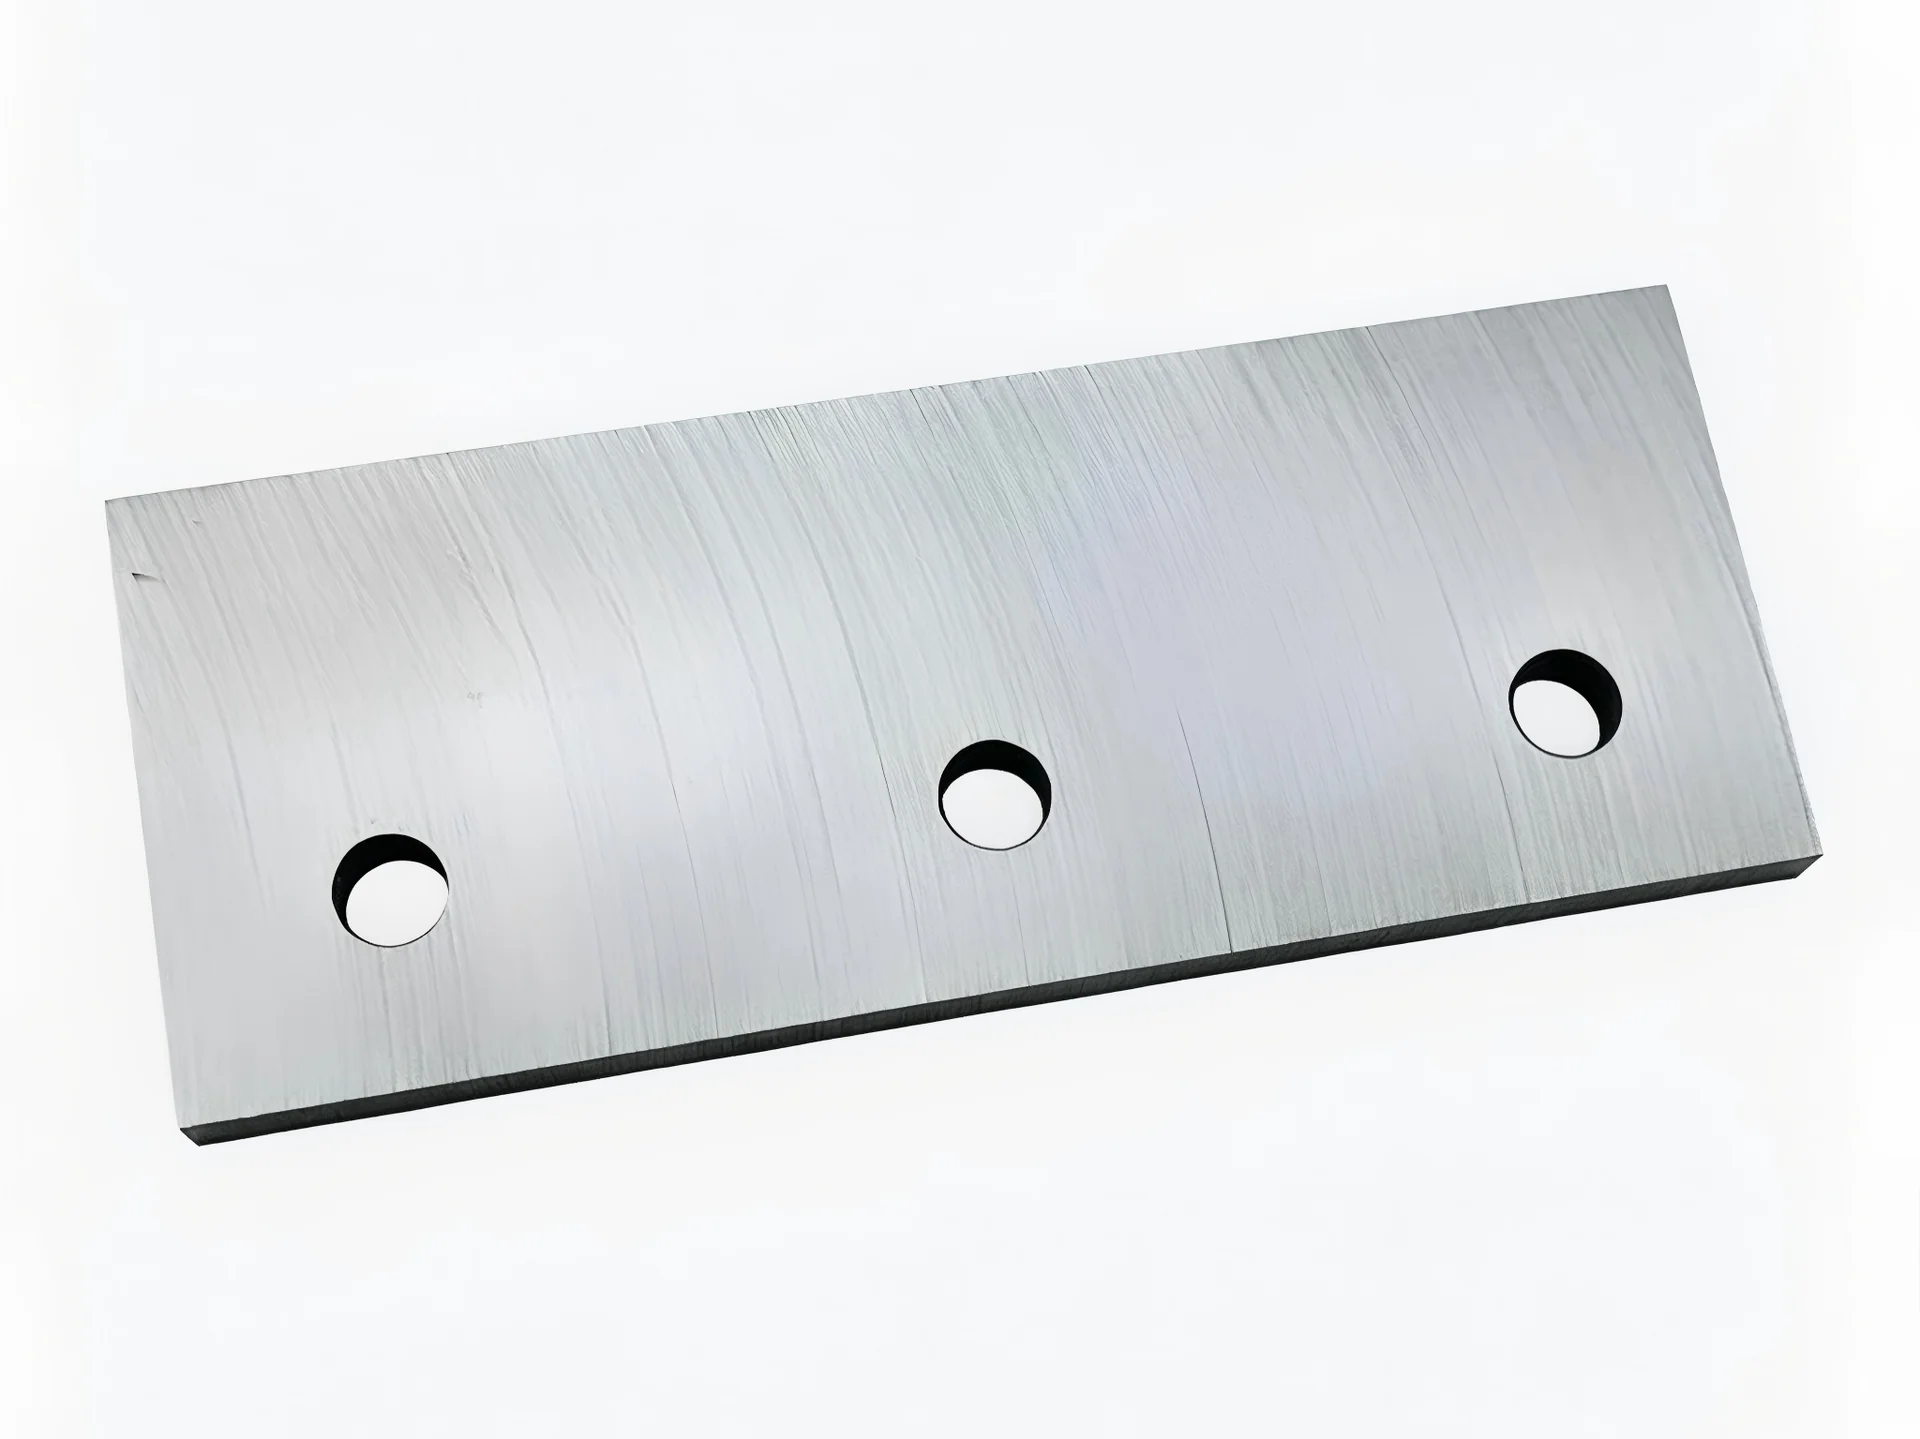
Tamburlu ve Diskli Odun Öğütücüler için Ağır Hizmet Tipi Karşı Bıçaklar ve Taban Bıçağı Örsleri
Tezgah Bıçakları ve Örsler
Tamburlu ve diskli öğütücüler için odun öğütücü örsleri ve karşı bıçakları (yatak bıçakları). D2, Cr12MoV ve A8 Modifiye takım çeliği; maksimum yeniden bileme ömrü için HRC 55–60 sertlikte tam sertleştirilmiş. Yonga kalınlığını ve parçalayıcının verimliliğini kontrol eden bıçak-örs açıklığını ayarlar. ±0,05 mm tam uzunlukta paralellik sağlayacak şekilde yüzey taşlanmıştır. Bandit, Vermeer, Morbark, Timberwolf, Schliesing, Greenmech, Jensen ve Jenz parçalayıcıları için OEM uyumlu yedek parçalar.
- ■Material: D2 (Cr12MoV) | A8 Modified | 42CrMo Manganese Steel
- ■Application: Drum Chippers, Disc Chippers, Biomass Chippers, Landscape Chippers
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | D2 (Cr12MoV) | A8 Modified | 42CrMo Manganese Steel |
|---|---|
| Hardness | HRC 54–60 (Through-Hardened, Surface = Core) |
| Parallelism | ±0.05 mm full-length (uniform shear gap) |
| Edge Geometry | Single-bevel 30°–37° (matched to chipper blade angle) |
| Mounting | Slotted holes / shim-adjustable (OEM clearance adjustment) |
| Resharpening | Through-hardened — 5–10 regrind cycles per anvil |
| Application | Drum Chippers, Disc Chippers, Biomass Chippers, Landscape Chippers |
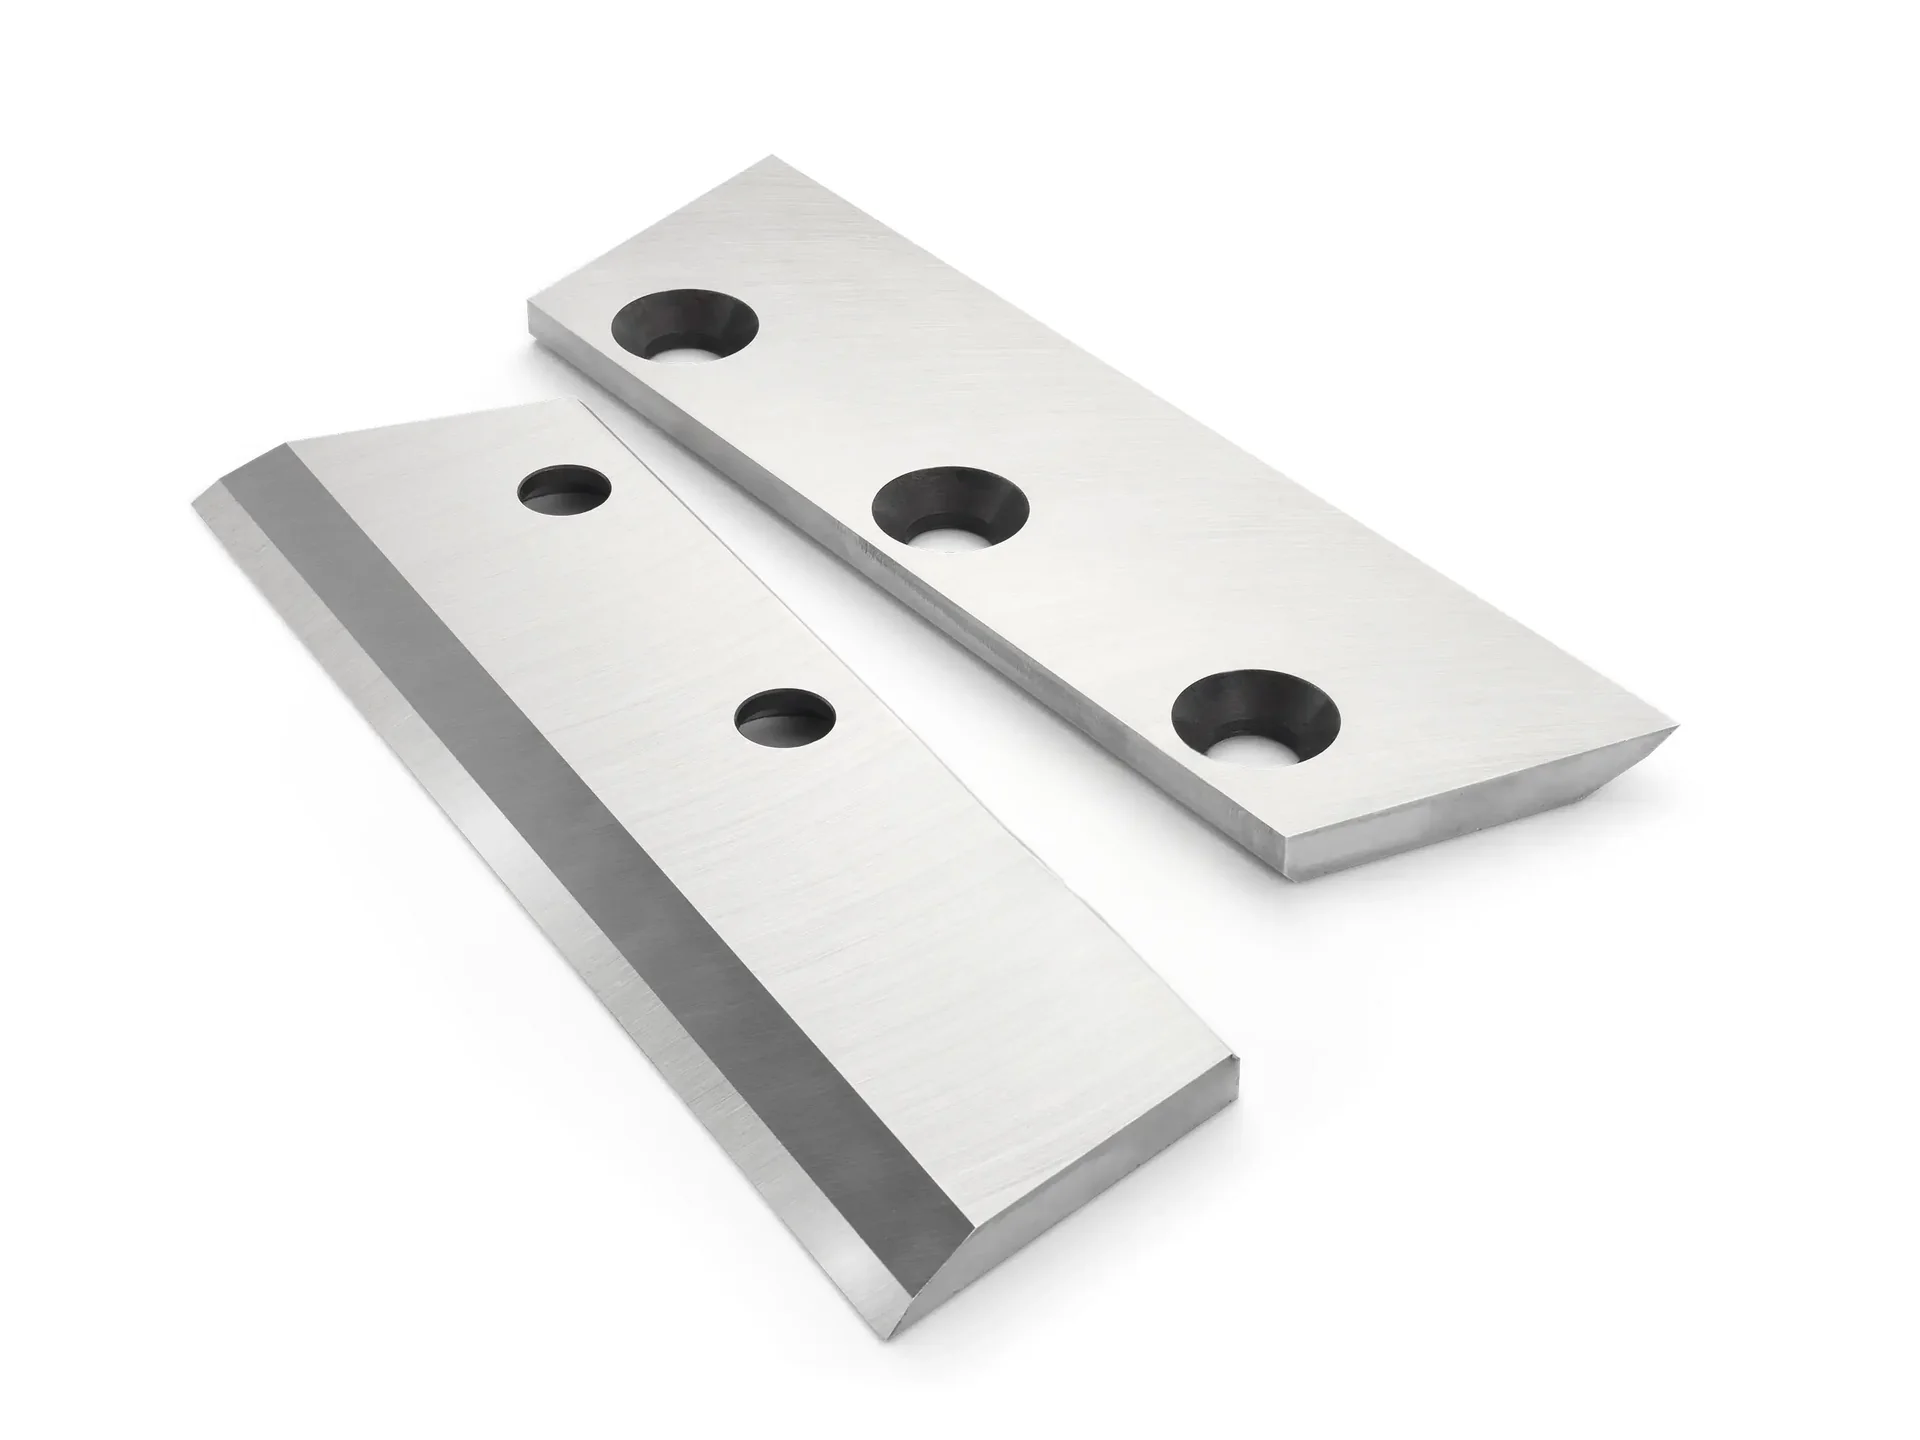
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
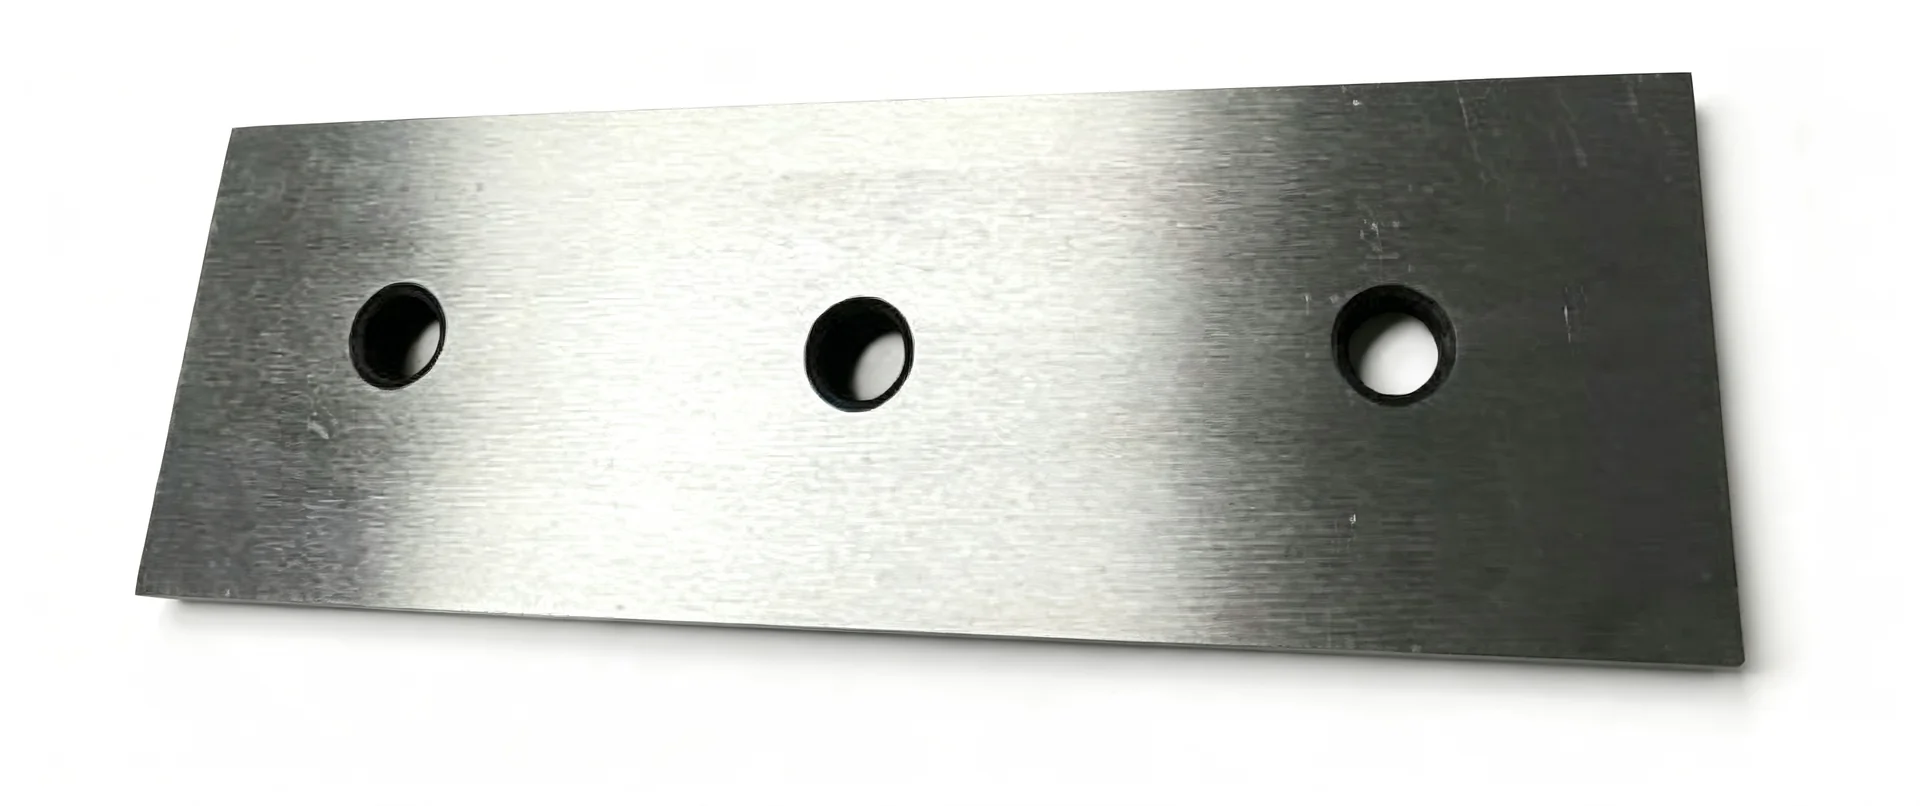
| Özgün Ekipman Üreticisi (OEM) / Model | Uzunluk (mm) | Genişlik (mm) | Kalınlık (mm) |
|---|---|---|---|
| Bandit 12" / 15" / Mighty Bandit | 185 | 75 | 10 |
| Bandit 18" / 19" / 1290 / 1590 | 265 | 95 | 12 |
| Vermeer BC1200 / BC1500 | 200 | 80 | 12 |
| Vermeer BC1800 / BC2000 | 260 | 100 | 16 |
| Morbark 2 / 5 / 7 / 12 / 13 | 265 | 95 | 12 |
| Morbark 40/36 / 50/48 | 400 | 100 | 20 |
| Timberwolf 150 / 190 / 230 | 230 | 80 | 16 |
| Schliesing 400 / 500 / 550 / 600 / 660 | 260 | 80 | 20 |
| Greenmech / Jensen / Forst | Per OEM Drawing | Per OEM Drawing | Per OEM Drawing |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Hassas Boşluk Kontrolü
Bıçak ile örs arasındaki boşluk, talaş kalınlığını, kesme kuvvetini ve yakıt tüketimini belirler. Yuvarlatılmış bir örs kenarı, bu boşluğu teknik özelliklerin ötesinde genişleterek, temiz kesme işlemini verimsiz bir ezme işlemine dönüştürür. Örgü baltalarımız, tüm kesme genişliği boyunca tasarlanan açıklığı korumak için ±0,05 mm paralellikte yüzey taşlanmıştır — bu sayede kendinden beslemeli kesme özelliği geri kazanılır ve motor yükü %20'ye kadar azaltılır.
Statik Darbe Dayanımı
Örs, her kesimin tüm tepki kuvvetini statik darbe yükü olarak emer — vardiya başına milyonlarca darbe. HRC 54–60 sertlik derecesine sahip, tam sertleştirilmiş D2 ve A8 Modifiye çelik, doğru dengeyi sağlar: aşındırıcı ahşaba karşı keskin bir kenarı koruyacak kadar sert, mikro çatlaklar veya ciddi kırılmalar olmadan tekrarlanan darbeleri emecek kadar dayanıklıdır.
Eşleştirilmiş Bıçak + Örs Setleri
Farklı tedarikçilerden temin edilen yonga kesme bıçakları ve karşı bıçakların sertlik dereceleri genellikle birbiriyle uyuşmaz — daha sert bir örs, bıçağın erken aşınmasına neden olur; daha yumuşak bir örs ise beklenenden daha hızlı yıpranır. Eşleştirilmiş setlerimiz, aynı çelik partisinden üretilir ve aynı ısıl işlem döngüsünden geçirilir; bu sayede dengeli aşınma oranları ve maksimum toplam hizmet ömrü sağlanır.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →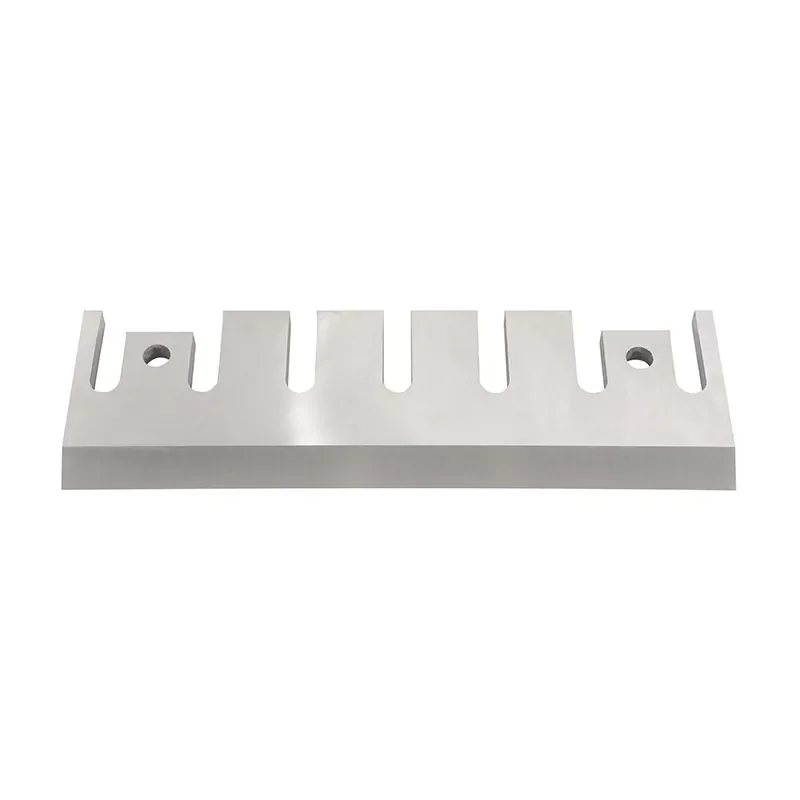
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Odun öğütücüsünde örsün işlevi nedir?
+−
Odun öğütücüsünde örsün işlevi nedir?
Örs (yatay bıçak veya karşı bıçak olarak da adlandırılır), dönen yongalama bıçaklarının kesme hareketi sırasında sürtündüğü sabit kesici kenardır. Ahşap, dönen bıçak ile sabit örs arasındaki boşlukta temiz bir şekilde dilimlenir. Örgü bıçağı ile örs arasındaki boşluğun doğru ayarlanması (genellikle 0,5–1,5 mm), homojen yongalar elde edilmesini sağlar, bıçak aşınmasını azaltır ve lifli veya aşırı büyük parçaların oluşmasını önler. Aşınmış veya yanlış hizalanmış bir örs, düşük yonga kalitesinin ve bıçakların hızla körelmesinin en yaygın nedenidir.
02Öğütücü bıçaklarına kıyasla örsü ne sıklıkla değiştirmeli veya yeniden bilemeliyim?
+−
Öğütücü bıçaklarına kıyasla örsü ne sıklıkla değiştirmeli veya yeniden bilemeliyim?
Örs, bıçaklarda görülen dinamik kesme yükü yerine statik basınç yükü altında çalıştığı için genellikle yongalama bıçaklarından 2–4 kat daha uzun ömürlüdür. Bununla birlikte, yongalama bıçakları her değiştirildiğinde veya ters çevrildiğinde örs kenarının da kontrol edilmesini öneririz. Örs kenarında 1,0 mm'yi aşan gözle görülür bir yuvarlanma varsa (parlak ışık altında bir cetvelle kontrol edin), örsü yeniden bileme veya değiştirin. Aşınmış bir örs üzerine yeni yongalama bıçakları takmak, bıçakların potansiyel kenar ömrünün yalnızca %50–70'ini sağlar ve bıçağın keskinliğine bakılmaksızın düşük kaliteli yongalar üretir.
03Parçalayıcı bıçağı ile örs arasında ne kadar boşluk bırakmalıyım?
+−
Parçalayıcı bıçağı ile örs arasında ne kadar boşluk bırakmalıyım?
Boşluk, parçalayıcı tipine ve odun türüne göre değişiklik gösterir. Yeşil iğne yapraklı odun işleyen tamburlu parçalayıcılar için: 0,5–1,0 mm. Kuru sert odun işleyen tamburlu parçalayıcılar için: 0,8–1,5 mm. Diskli parçalayıcılar için: 1,0–2,0 mm. Kesin teknik özellikler için daima yonga makinesinin orijinal üretici kılavuzuna başvurun. Boşluk, bir kalınlık ölçer kullanılarak örsün tüm genişliği boyunca birden fazla noktadan ölçülmelidir. Boşluk, uçtan uca 0,3 mm'den fazla farklılık gösteriyorsa, örs yüzeyinin paralelliği bozulmuştur ve örsün yeniden taşlanması veya değiştirilmesi gerekir.
04Örs için, yonga kesici bıçağıyla aynı çelik kalitesini kullanmalı mıyım?
+−
Örs için, yonga kesici bıçağıyla aynı çelik kalitesini kullanmalı mıyım?
İlle de öyle değil — örs ve bıçak farklı aşınma koşullarına maruz kalır ve bu nedenle optimum metalurji özellikleri de farklıdır. Bıçak, yüksek hızda dinamik kesme yüküne maruz kalır ve maksimum kenar sertliğinden (HRC 58–62) fayda sağlar. Örs ise statik basınçlı darbeye maruz kalır ve daha fazla darbe emilimi sağlayan biraz daha düşük bir sertlikten (HRC 54–58) yararlanır. Bu nedenle, HRC 54–58 sertliğinde modifiye edilmiş A8, endüstri standardı örs kalitesidir. Bununla birlikte, temiz sert ağaç üzerinde yüksek hacimli biyokütle işlemleri için hem bıçağın hem de örsün HRC 58–60 değerinde D2 kalitesine yükseltilmesi önerilir.
05Kesici bıçaklar keskin olsa bile, parçalayıcının otomatik besleme işlevinin durmasının nedeni nedir?
+−
Kesici bıçaklar keskin olsa bile, parçalayıcının otomatik besleme işlevinin durmasının nedeni nedir?
Bıçaklar yeni bilenmiş veya yeniyken bile parçalayıcı, odunu kesme odasına çekmeyi durdurursa, örsün aşınmış olması neredeyse kesindir. Örs kenarının yuvarlanmış olması, etkili boşluk aralığını artırır; bu da bıçağın, çekme kuvveti oluşturacak kadar yeterli derinlikte keresteye girememesi anlamına gelir. Kereste, kavranıp içeri çekilmek yerine bıçak yüzeyinde sekip geri döner. Örsu inceleyin ve yeniden bileme yapın veya değiştirin, ardından boşluk aralığını OEM spesifikasyonlarına göre yeniden ayarlayın.
06Öğütücü bıçakları için kullandığım aletlerle örsü de bileyebilir miyim?
+−
Öğütücü bıçakları için kullandığım aletlerle örsü de bileyebilir miyim?
Evet — yonga kesici bıçaklar için kullanılan aynı ıslak yüzey taşlama makinesi ve alüminyum oksit taş (46–60 grit), örsler için de işe yarar. Aynı kurallar geçerlidir: hafif geçişler (her geçişte 0,02–0,05 mm), suyla soğutma yapmadan asla kuru taşlama yapmayın ve taşlama işleminden sonra açıölçer ile eğim açısını kontrol edin. Örs eğim açısı, yonga makinesinin OEM spesifikasyonuna (genellikle 30°–37°) uygun olmalıdır. Bazı operatörler, örsün bıçaktan daha az aşınmış göründüğü için yeniden taşlama sırasında örsü ihmal ederler — bu, bıçak ömrünü kısaltan ve talaş kalitesini düşüren yanlış bir tasarruf yöntemidir.
07Neden parçalayıcım temiz yongalar yerine uzun, ipliksi lifler üretiyor?
+−
Neden parçalayıcım temiz yongalar yerine uzun, ipliksi lifler üretiyor?
Uzun lifli şeritler — bazen “spagetti” veya “şeritler” olarak da adlandırılır — bıçak ile örs arasındaki açıklığın çok geniş olduğunu gösterir. Kereste, düzgün bir şekilde kesilmek yerine yırtılıp parçalanmaktadır. Bu durum, örs kenarının yuvarlanmış olması veya bıçak değiştirildikten sonra örse uygun olmayan şekilde altlık yerleştirilmesi halinde ortaya çıkar. Bir kalınlık ölçer kullanarak boşluğu OEM spesifikasyonlarına göre yeniden ayarlayın. Örs kenarı (derin yontuklar veya çatlaklar nedeniyle) temiz ve düz bir kenara yeniden bilenemiyorsa, örsü değiştirin.
Neden Sureay
01Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
+−
Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
2008 yılında kurulmuş, %100 doğrudan OEM üreticisiyiz. Sureay’den alışveriş yaptığınızda, aracıların kâr marjlarını ortadan kaldırmış olursunuz ve bıçaklarınızı ve örslerinizi dövüp taşlayan mühendislerle doğrudan iletişim kurarsınız.
02Kullandığım özel yonga makinesi modelim için birbiriyle uyumlu bıçak + örs setleri temin edebilir misiniz?
+−
Kullandığım özel yonga makinesi modelim için birbiriyle uyumlu bıçak + örs setleri temin edebilir misiniz?
Evet. Bıçakları ve örsleri, aynı çelik partisinden üretilmiş ve aynı vakum fırını döngüsünde ısıl işleme tabi tutulmuş uyumlu setler halinde satın almanızı şiddetle tavsiye ederiz. Bu, her iki bileşende dengeli sertlik ve aşınma oranları sağlar. Öğütücünüzün markasını ve model numarasını bize bildirirseniz, önceden doğrulanmış boşluk önerileriyle birlikte eksiksiz bir uyumlu set temin edeceğiz. Eşleştirilmiş setler Bandit, Vermeer, Morbark, Timberwolf, Schliesing, Greenmech, Jensen, Jenz, Eschlböck ve Forst platformları için mevcuttur.
03Standart boyutlarınızda yer almayan bir parçalayıcım için bir örs üretebilir misiniz?
+−
Standart boyutlarınızda yer almayan bir parçalayıcım için bir örs üretebilir misiniz?
Evet. Mevcut örsünüzü, teknik çiziminizi veya yongalama makinenizin markasını ve model numarasını bize gönderin. Yedek örsleri, OEM çizimlerinden veya fiziksel numunelerden tersine mühendislik yoluyla üretiyoruz ve üretimden önce CMM üzerinde uyumunu kontrol ediyoruz. 600 mm’ye kadar özel uzunluklarda örsler 10–15 iş günü içinde üretilmektedir.
04Dünya çapında kargo gönderimi yapıyor musunuz ve bu ne kadar sürer?
+−
Dünya çapında kargo gönderimi yapıyor musunuz ve bu ne kadar sürer?
Evet, 50'den fazla ülkeye ihracat yapıyoruz. Stokta bulunan standart OEM yedek örsler genellikle 48–72 saat içinde sevk edilir. Özel boyutlu siparişler ise 10–15 iş günü sürer. Güvenilir kapıdan kapıya teslimat için DHL, FedEx ve uluslararası deniz nakliye şirketleriyle doğrudan iş birliği yapıyoruz.
05Her bir örsle birlikte hangi kaliteli belgeler verilmektedir?
+−
Her bir örsle birlikte hangi kaliteli belgeler verilmektedir?
Her sevkiyata bir Rockwell HRC sertlik test raporu, bir boyutsal kontrol kaydı (uzunluk, genişlik, kalınlık, paralellik, montaj deliği konumları) ve bir ısıl işlem parti sertifikası dahildir. Eşleştirilmiş bıçak + örs setleri için, tasarlanan sertlik farkını doğrulamak üzere her iki bileşenin sertliğini belgeleyen birleşik bir kontrol raporu sunulur.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.