Ana Sayfa / Sektörler / Yeni Enerji ve Pil
Lityum Pil ve Yeni Enerji Alanında Hassas Dilme Bıçağı Tedarikçisi
Sıfır Çentikli Karbür Elektrot Kesme · EV Hücre Üretimi
Sureay Machinery, elektrikli araç pilleri, enerji depolama sistemleri ve tüketici elektroniği pillerinin üretiminde kritik öncül aşama olan lityum-iyon pil elektrot folyosu işleme için tungsten karbür dairesel kesme bıçakları üretmektedir. Bıçaklarımız, Ra ≤ 0,05 μm ayna parlaklığında yüzey kalitesi ve ±0,001 mm boyutsal tolerans sağlar; böylece ISO Sınıf 7 kuru oda montaj ortamlarının gerektirdiği sıfır çapak standardını karşılar.
Otomotiv sınıfı NMC katot alüminyum folyodan ultra ince 6 μm bakır anot folyoya kadar, her bir Sureay pil kesme bıçağı, submikron WC-Co tungsten karbür malzemesinden üretilir, CMM üzerinde tek tek denetlenir ve IATF 16949 EV tedarik zinciri sertifikasyonu için eksiksiz malzeme izlenebilirlik belgeleriyle birlikte teslim edilir.
[ View Tooling Matrix ]


Engineered Product Range
Core Tooling Matrix.
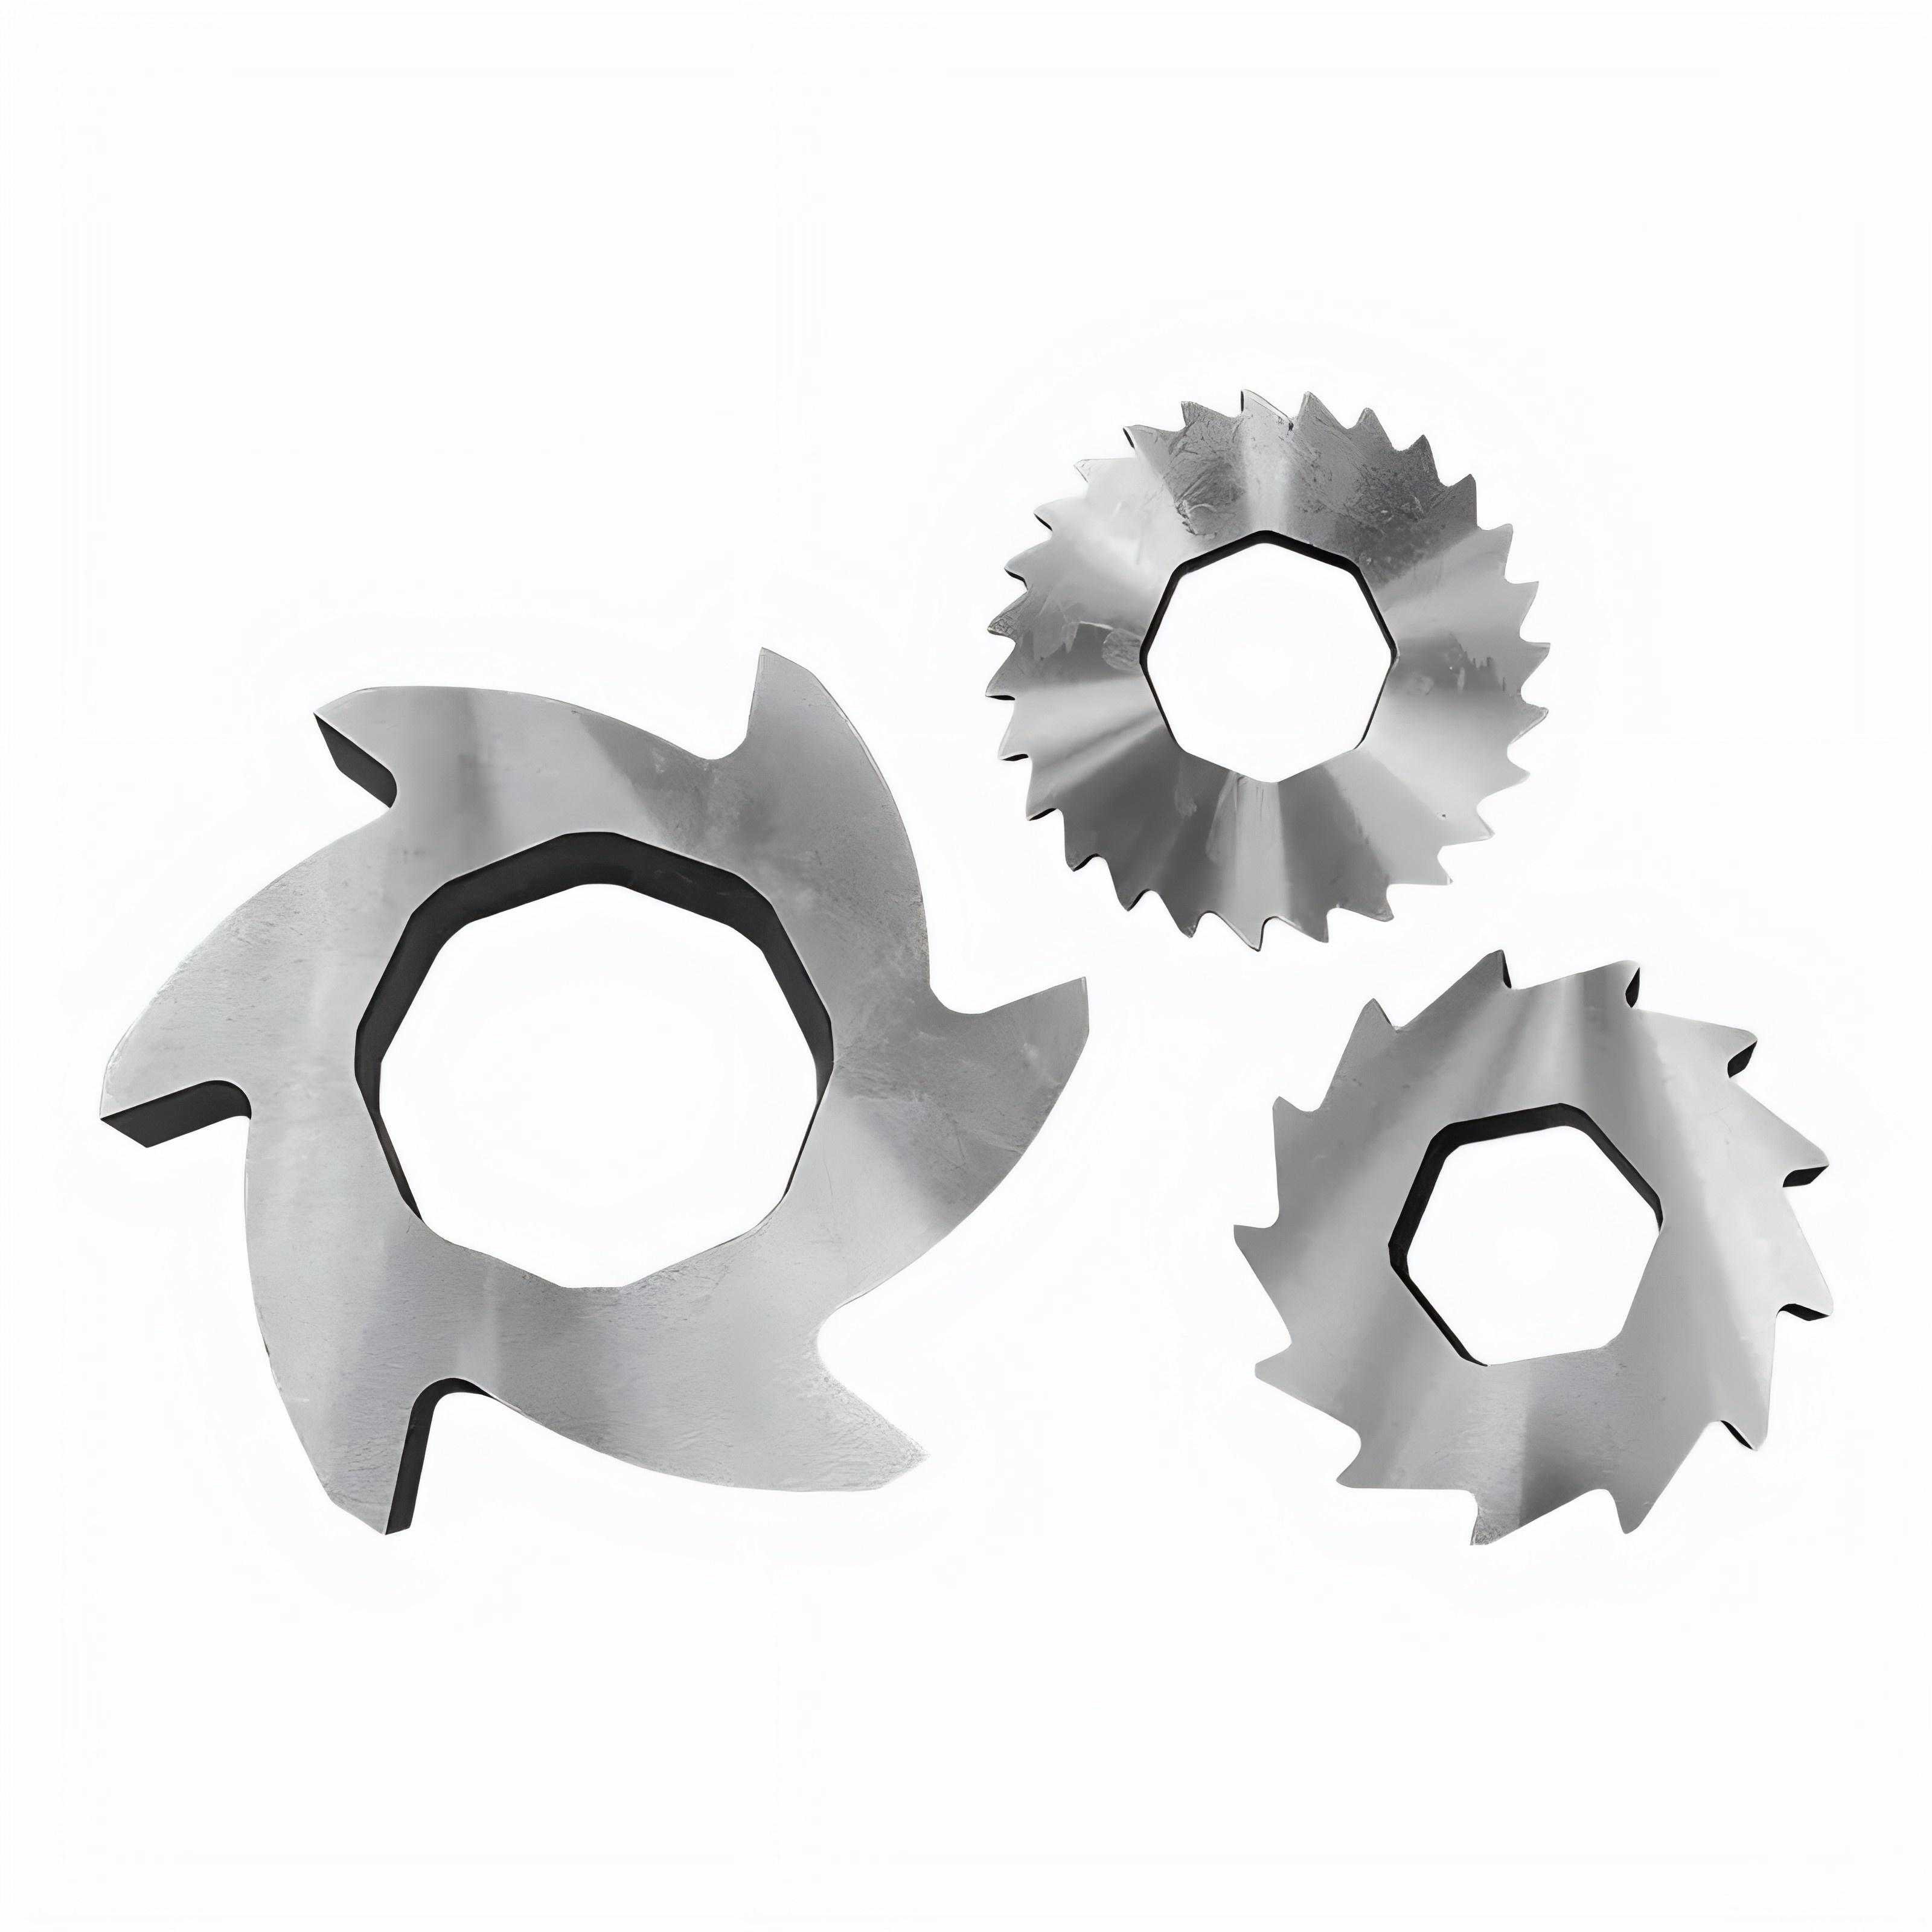
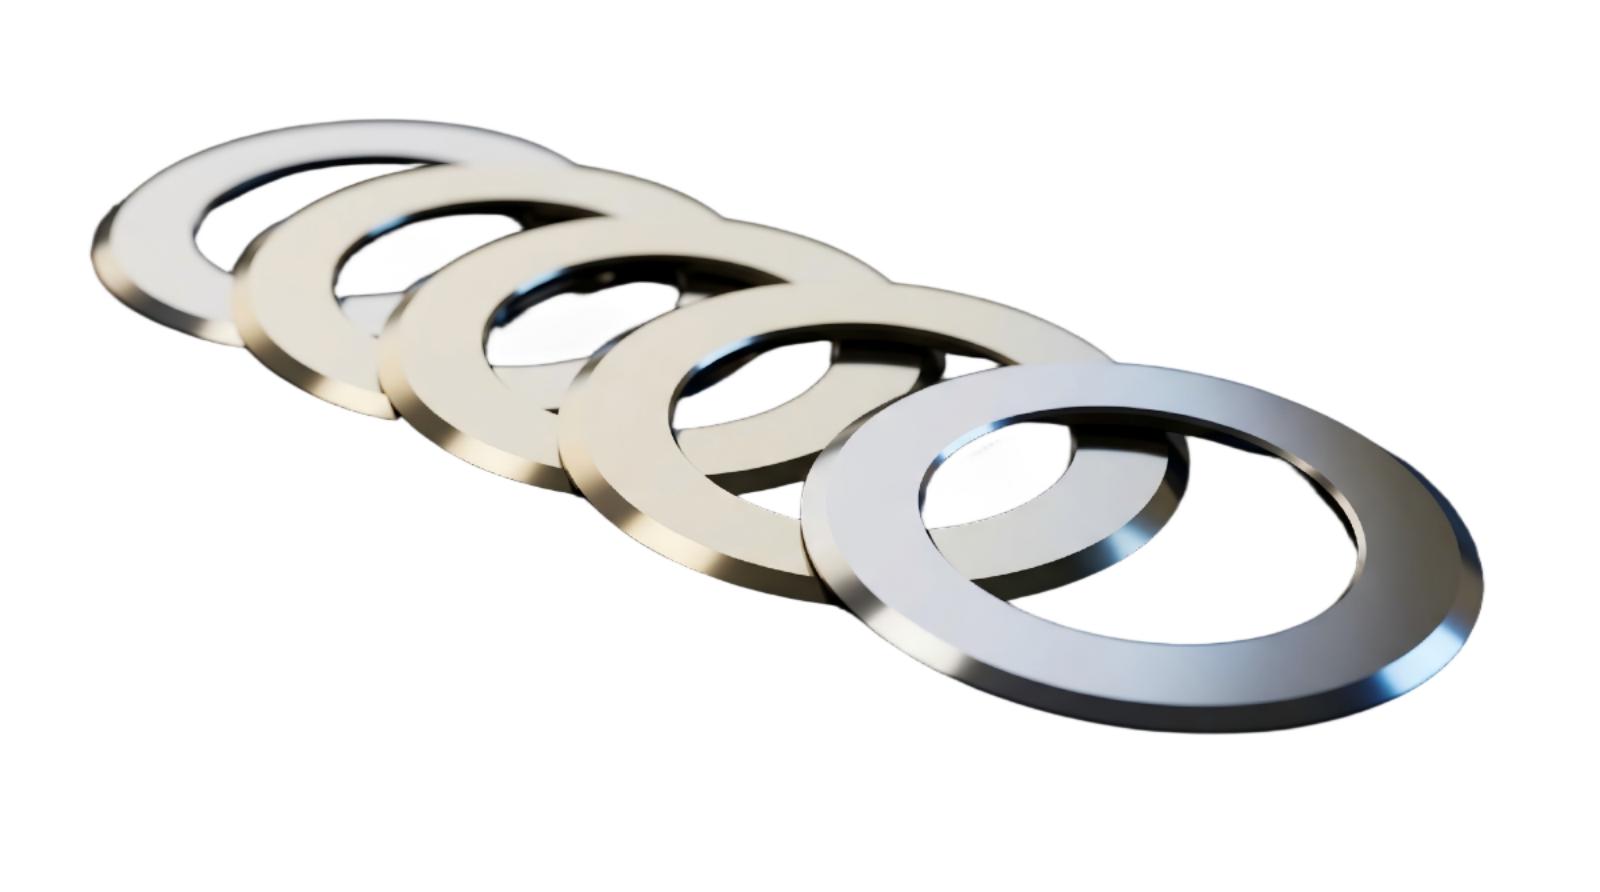
Kategoriye Göre Göz At
[ The Industry Challenge ]
Bir Burr. Bir arızalı pil.
Elektrot folyosundaki tek bir mikro çapak bile ayırıcı membranı delerek iç kısa devreye ve hücrenin ciddi şekilde arızalanmasına neden olur. Standart kesme bıçakları, pil sınıfı alüminyum ve bakır folyo teknik özelliklerinde öngörülen sıfır çentikli Ra ≤ 0,05 μm toleransını sağlayamaz.
[ Sureay Engineered Solution ]
Ayna Parlaklığı. Sıfır Kirlenme.
Sureay submikron WC-Co karbür bıçaklar, Ra ≤ 0,05 μm değerine kadar alıştırılır ve her biri ±0,001 mm hassasiyetle CMM sertifikalıdır; bu sayede ISO Sınıf 7 kuru oda hücre montajı için gerekli olan çapak içermeyen kenar kalitesini sağlar (+8 kat daha uzun kenar ömrü, D2’ye kıyasla).(D2’ye kıyasla (+8 kat) daha uzun kenar ömrü)
[ Verified Production Specs ]
Submicron≤ 0,5 μm tane boyutu
Application Engineering
Materials We Process.

Al Katot Folyosu (12–20 μm)

Cu Anot Folyosu (6–12 μm)

PVDF Ayırıcı Film
OEM Özel Üretim
Çizimden Teslime Kadar
BİZE ULAŞINDört net adım: Ne göndereceğinizi, bizim neyi onayladığımızı ve sevkiyat öncesinde nelerin kontrol edildiğini biliyorsunuz.
Çizim veya Numune Gönderin
Çiziminizi, kullanılmış numunenizi, makine modelinizi veya temel boyutlarınızı bize gönderin. Başvurunuzu, bıçak geometrisini, kesilecek malzemeyi ve mevcut tedarikçinizden kaynaklanan bilinen tüm uyum veya aşınma sorunlarını inceleyeceğiz.
Mühendislik İncelemesi
Mühendislerimiz, çelik kalitesini, ısıl işlem yönünü, tolerans hedefini, kenar profilini ve tüm OEM uyum ayrıntılarını doğrular. Her türlü açık soru, fiyat teklifi verilmeden veya üretim onayı verilmeden önce çözülür.
İşleme ve Sertleştirme
Bıçak, kontrollü bir sıra izlenerek CNC işleme, vakum ısıl işlem ve hassas taşlama aşamalarına geçer. Her aşama, bozulmayı ve geometrik sapmayı önlemek amacıyla onaylanmış teknik özelliklere göre izlenir.
Denetim ve Sevkiyat
Sevkiyat öncesinde nihai boyutlar, sertlik ve kenar durumu teknik şartnameye göre kontrol edilir. Sipariş, gerekli denetim kayıtları ve malzeme sertifika belgeleriyle birlikte paketlenir ve sevk edilir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.