
Özel üretim · Teknik resminizi bekliyoruz
Daha uzun ömür için üretilen hassas endüstriyel bıçaklar
Sureay, bıçakları ve kesicileri — ayrıca beton ve asfalt mikserleri için döküm aşınma parçalarını — makinenize, malzemenize ve çalışma rejiminize göre özel tasarlar. Teknik resminizi veya aşınmış bir numuneyi gönderin, çeliği kesmeden önce uyumu teyit edelim.
Hassas bıçak ve kesme çözümlerinde
başvurulacak OEM kaynağı.
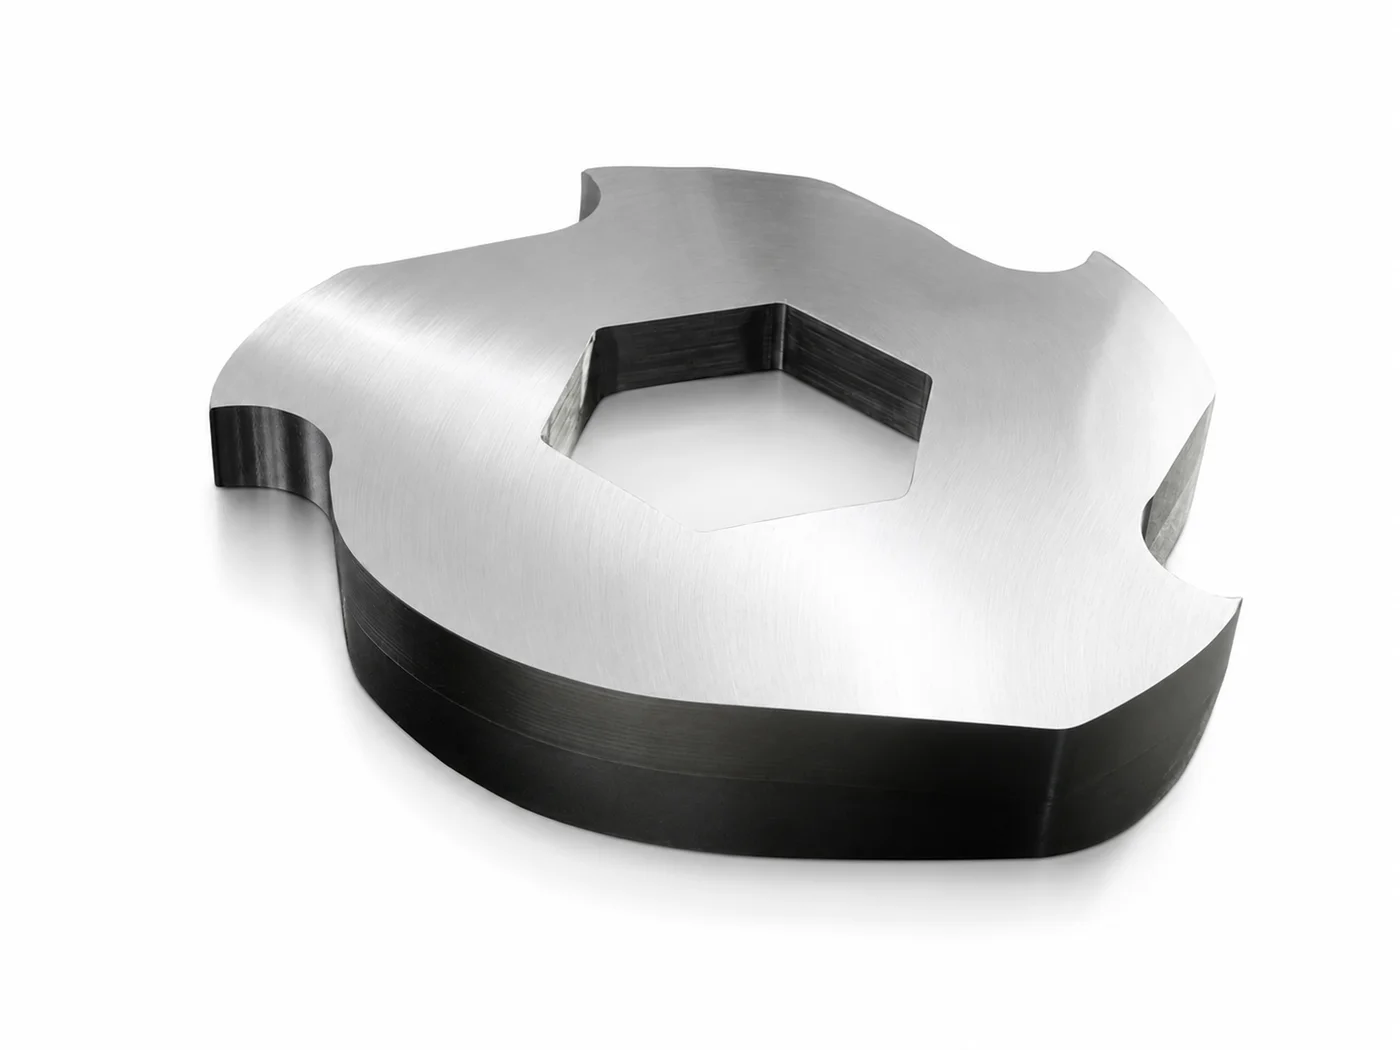
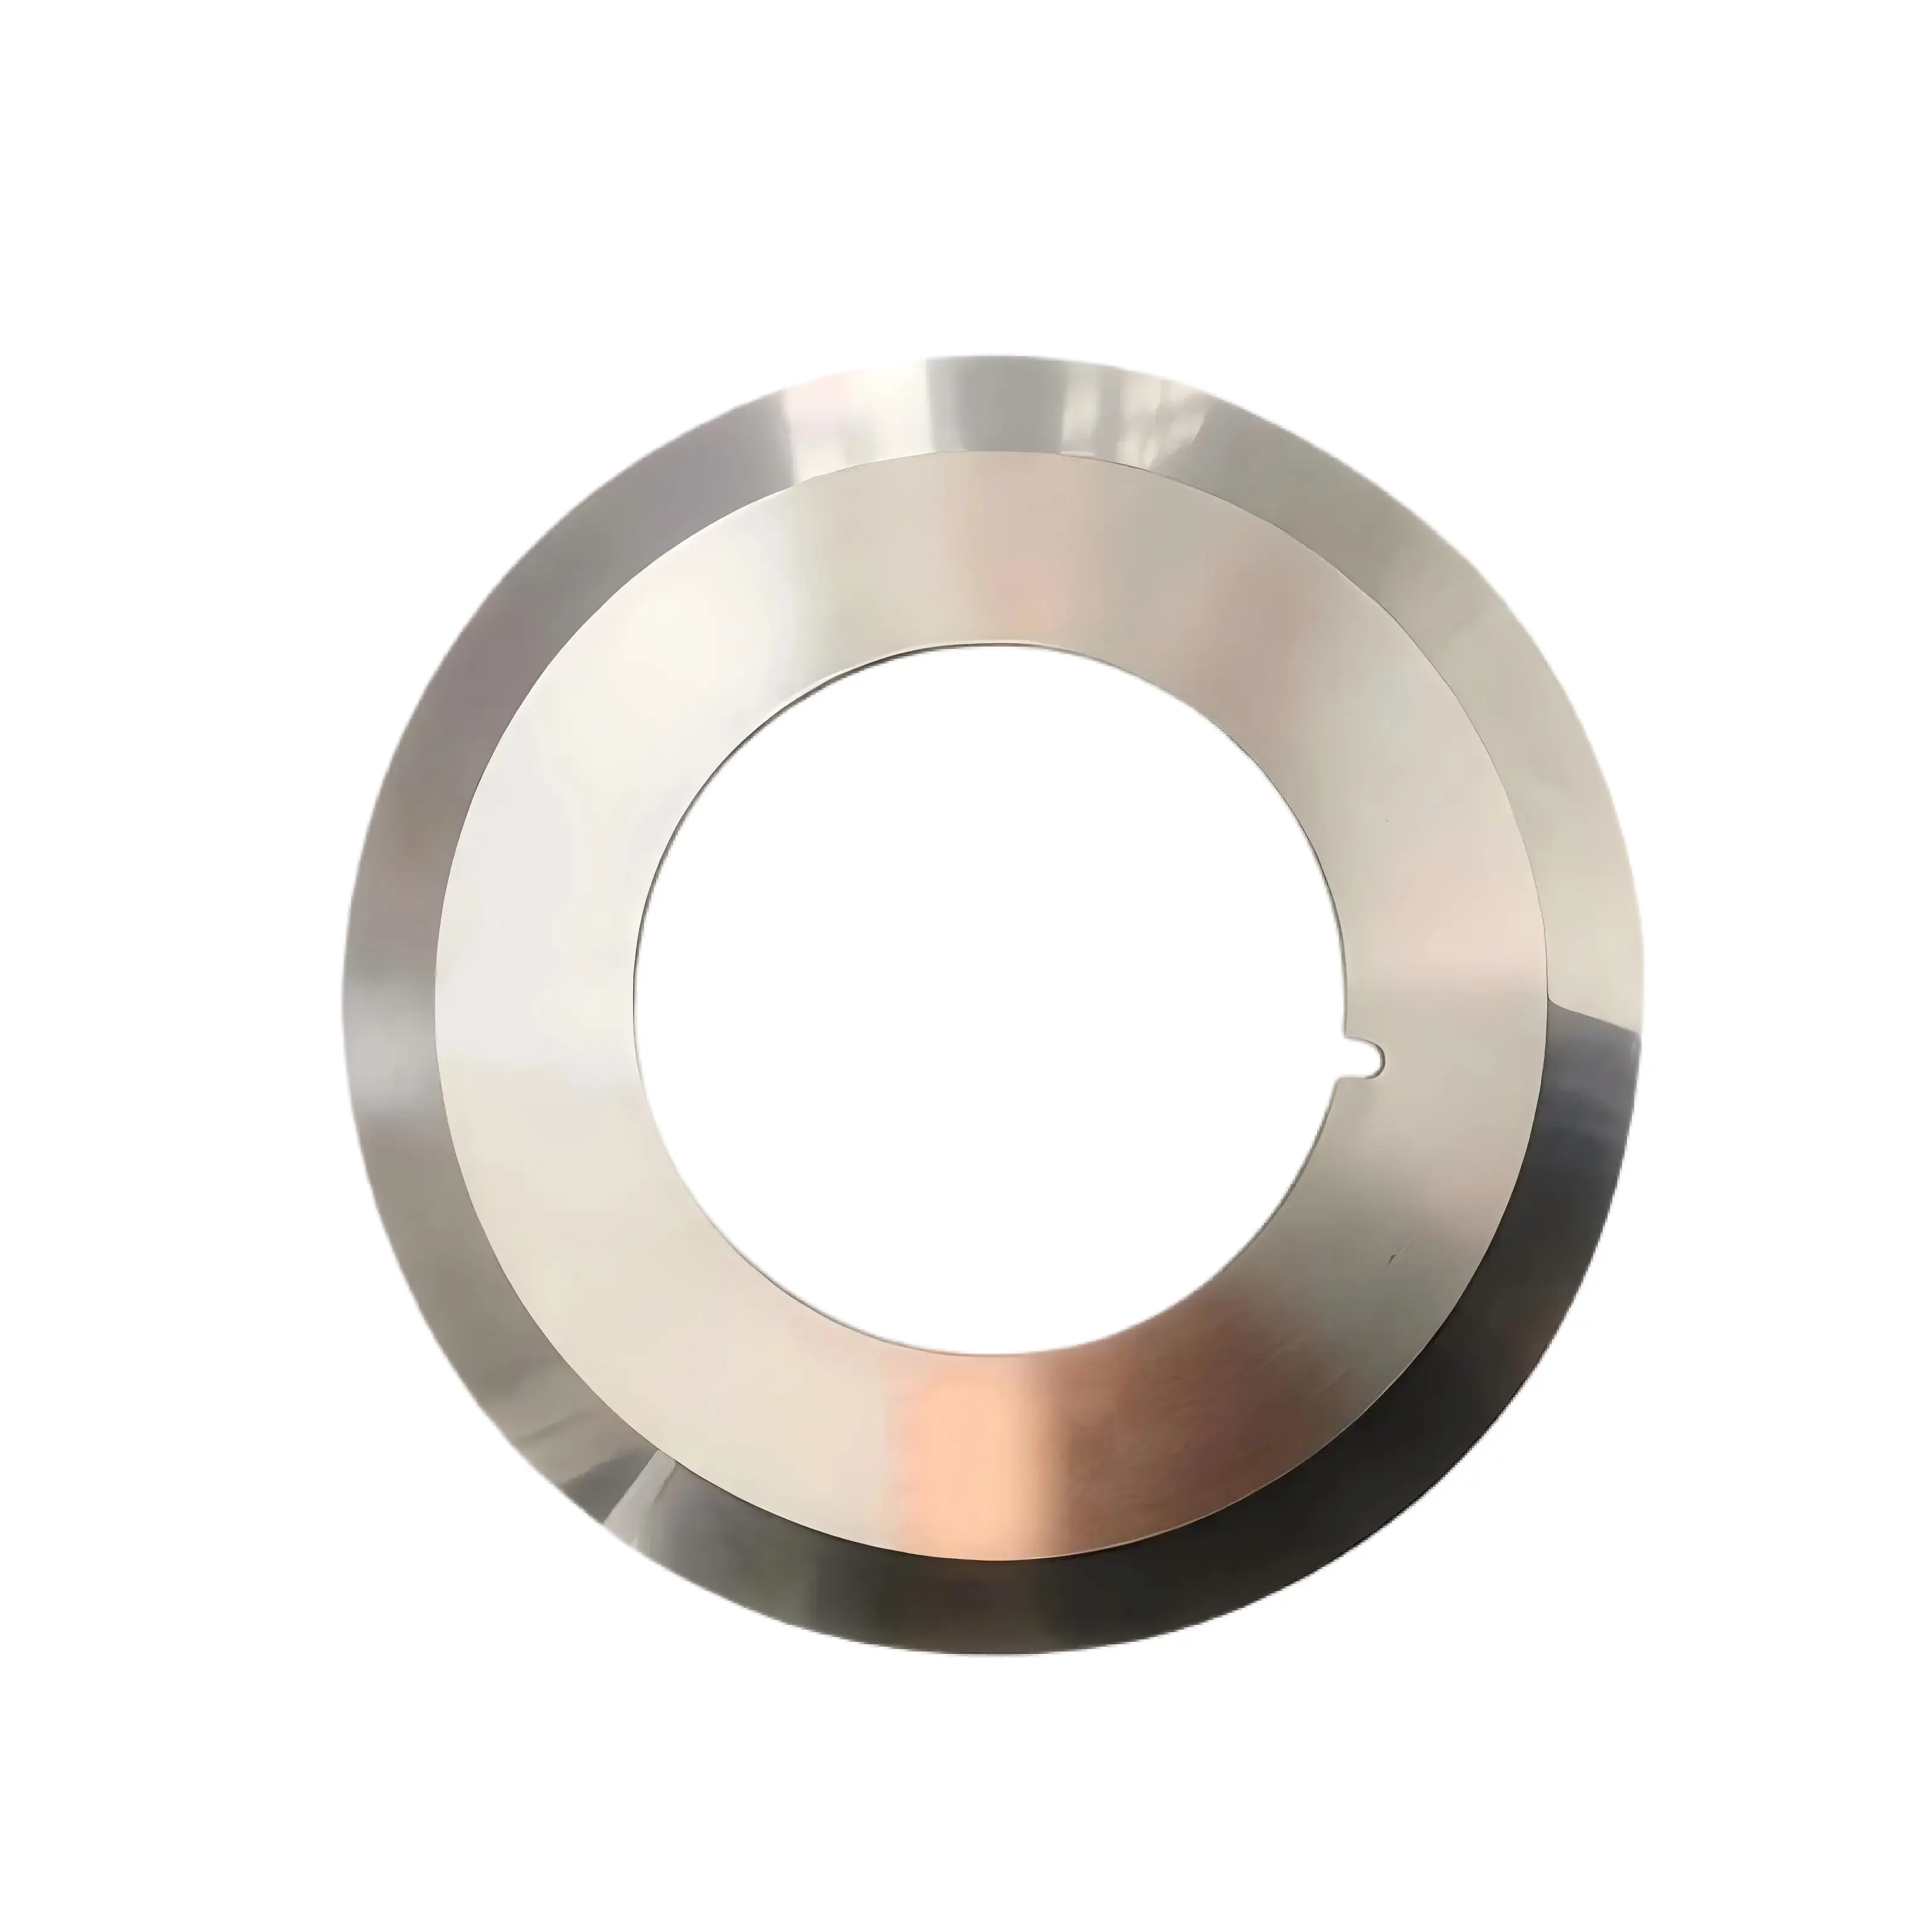
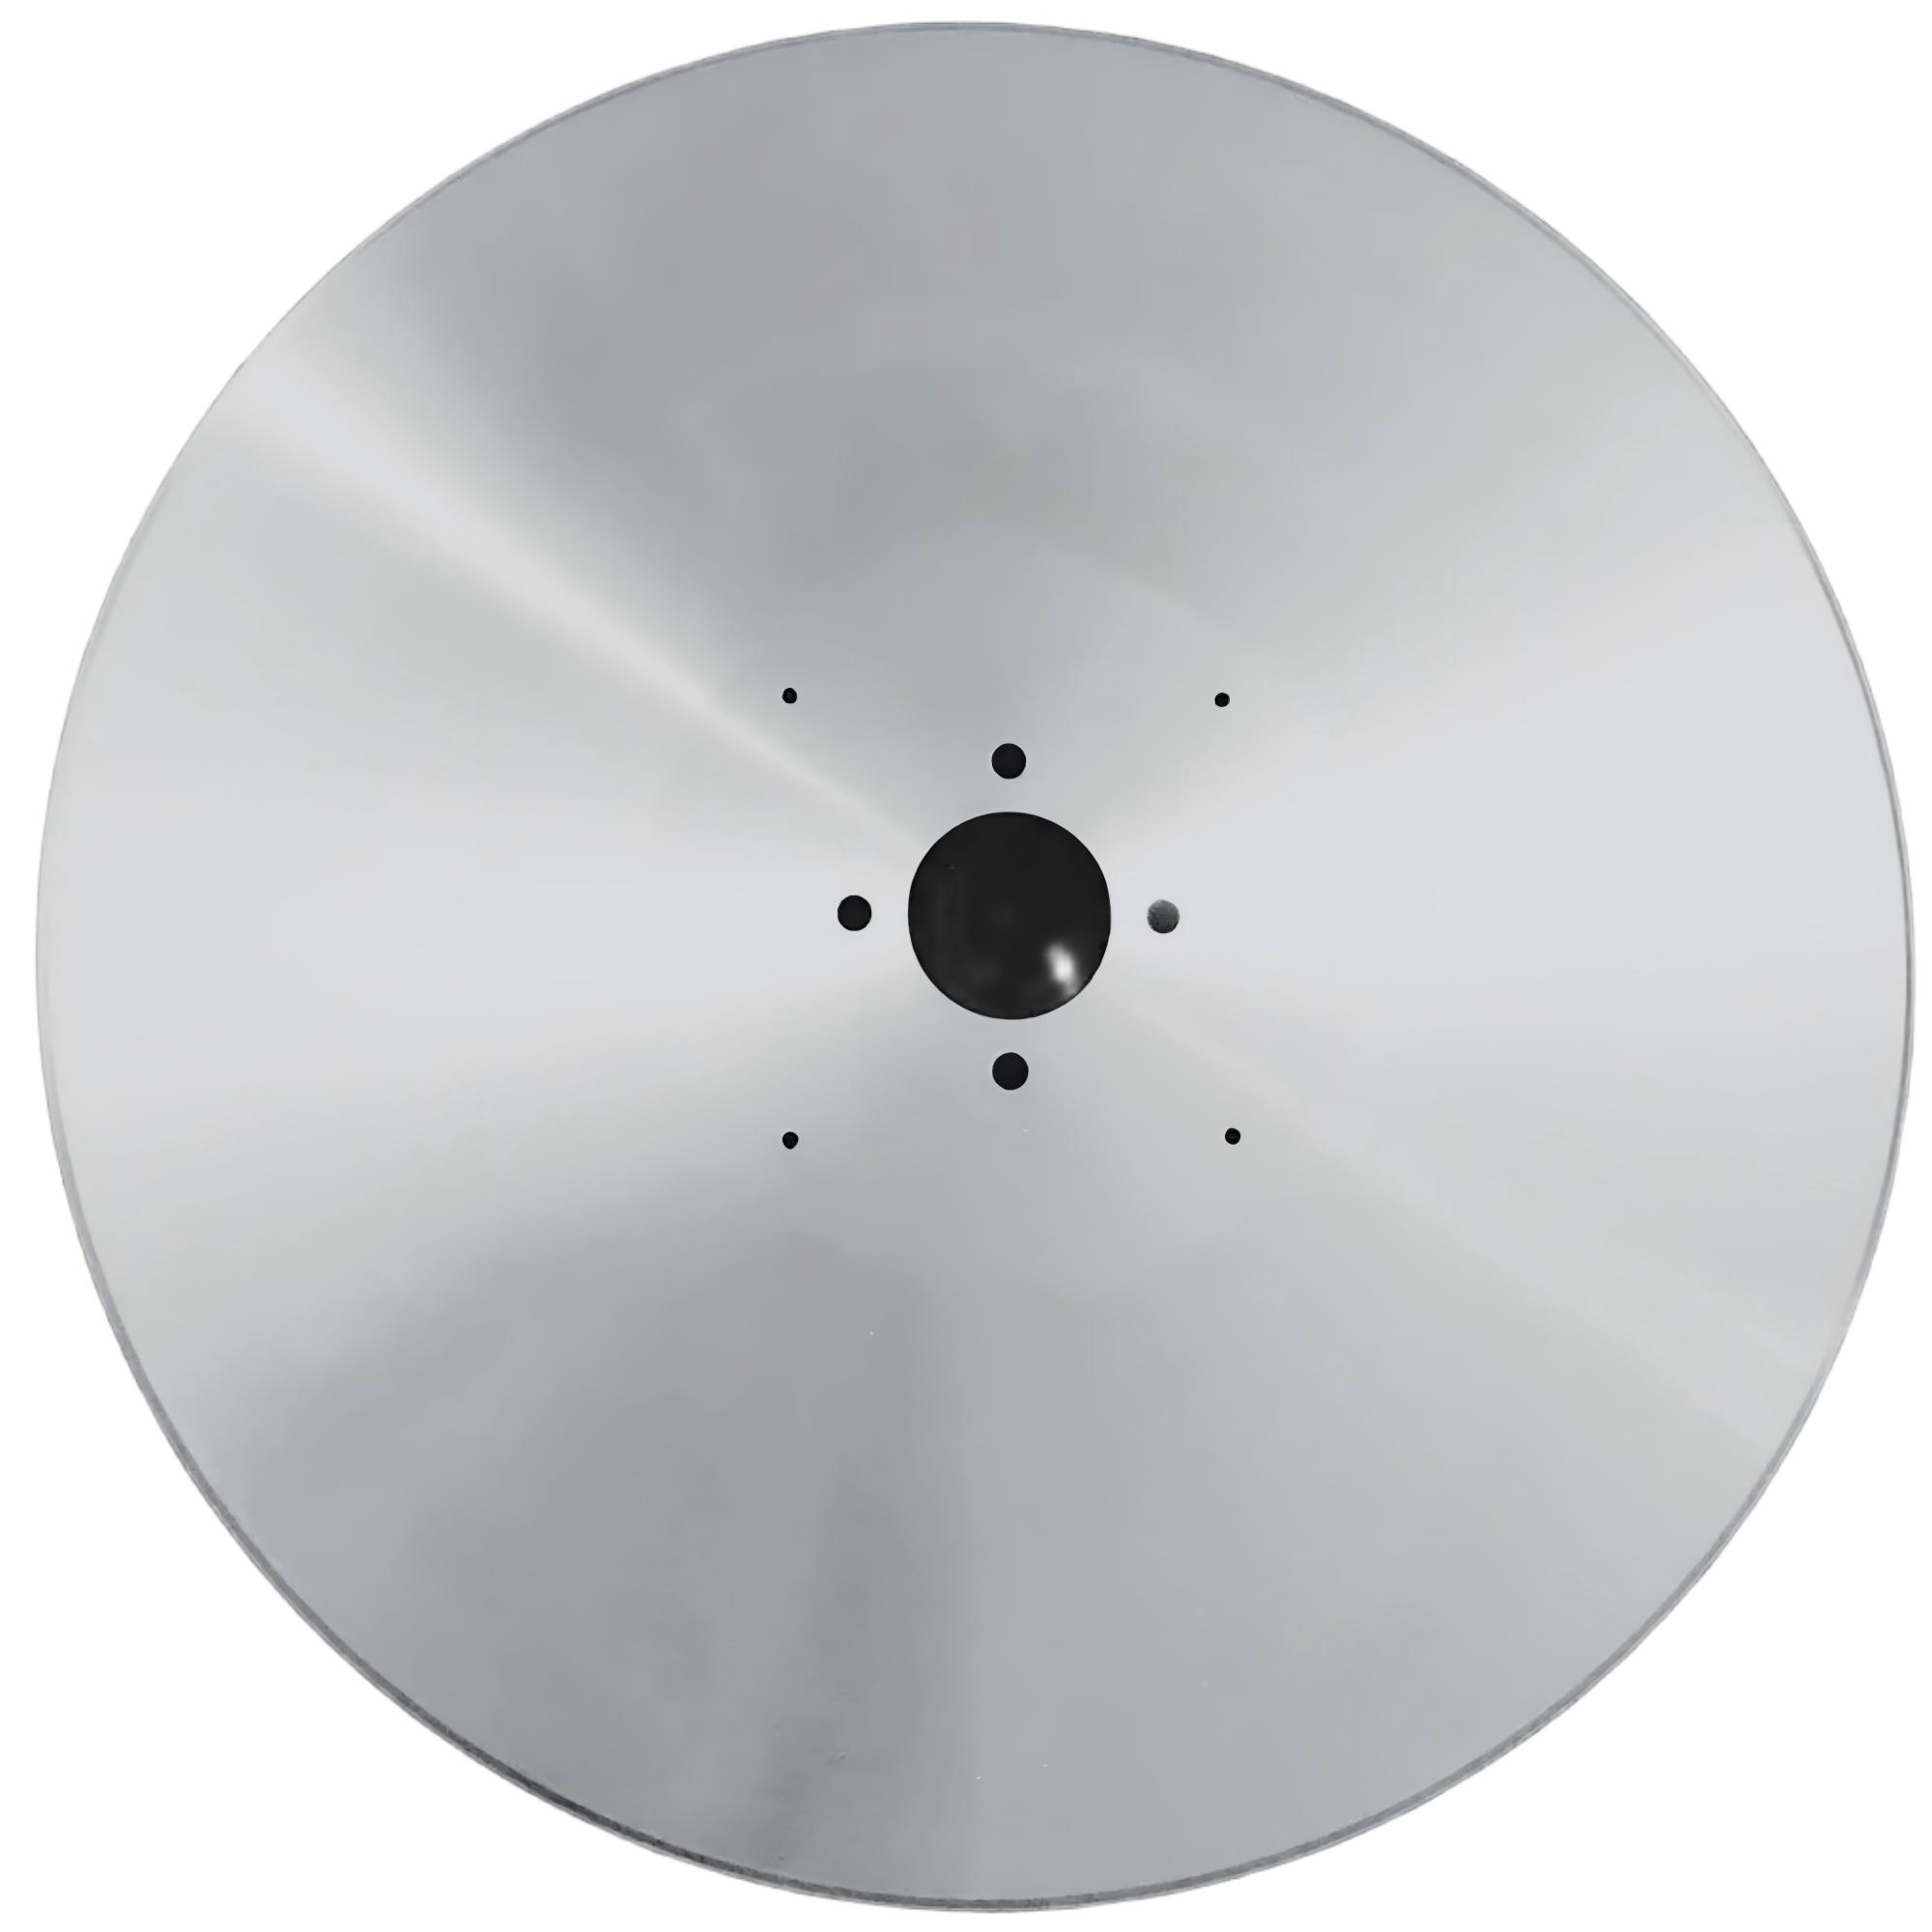
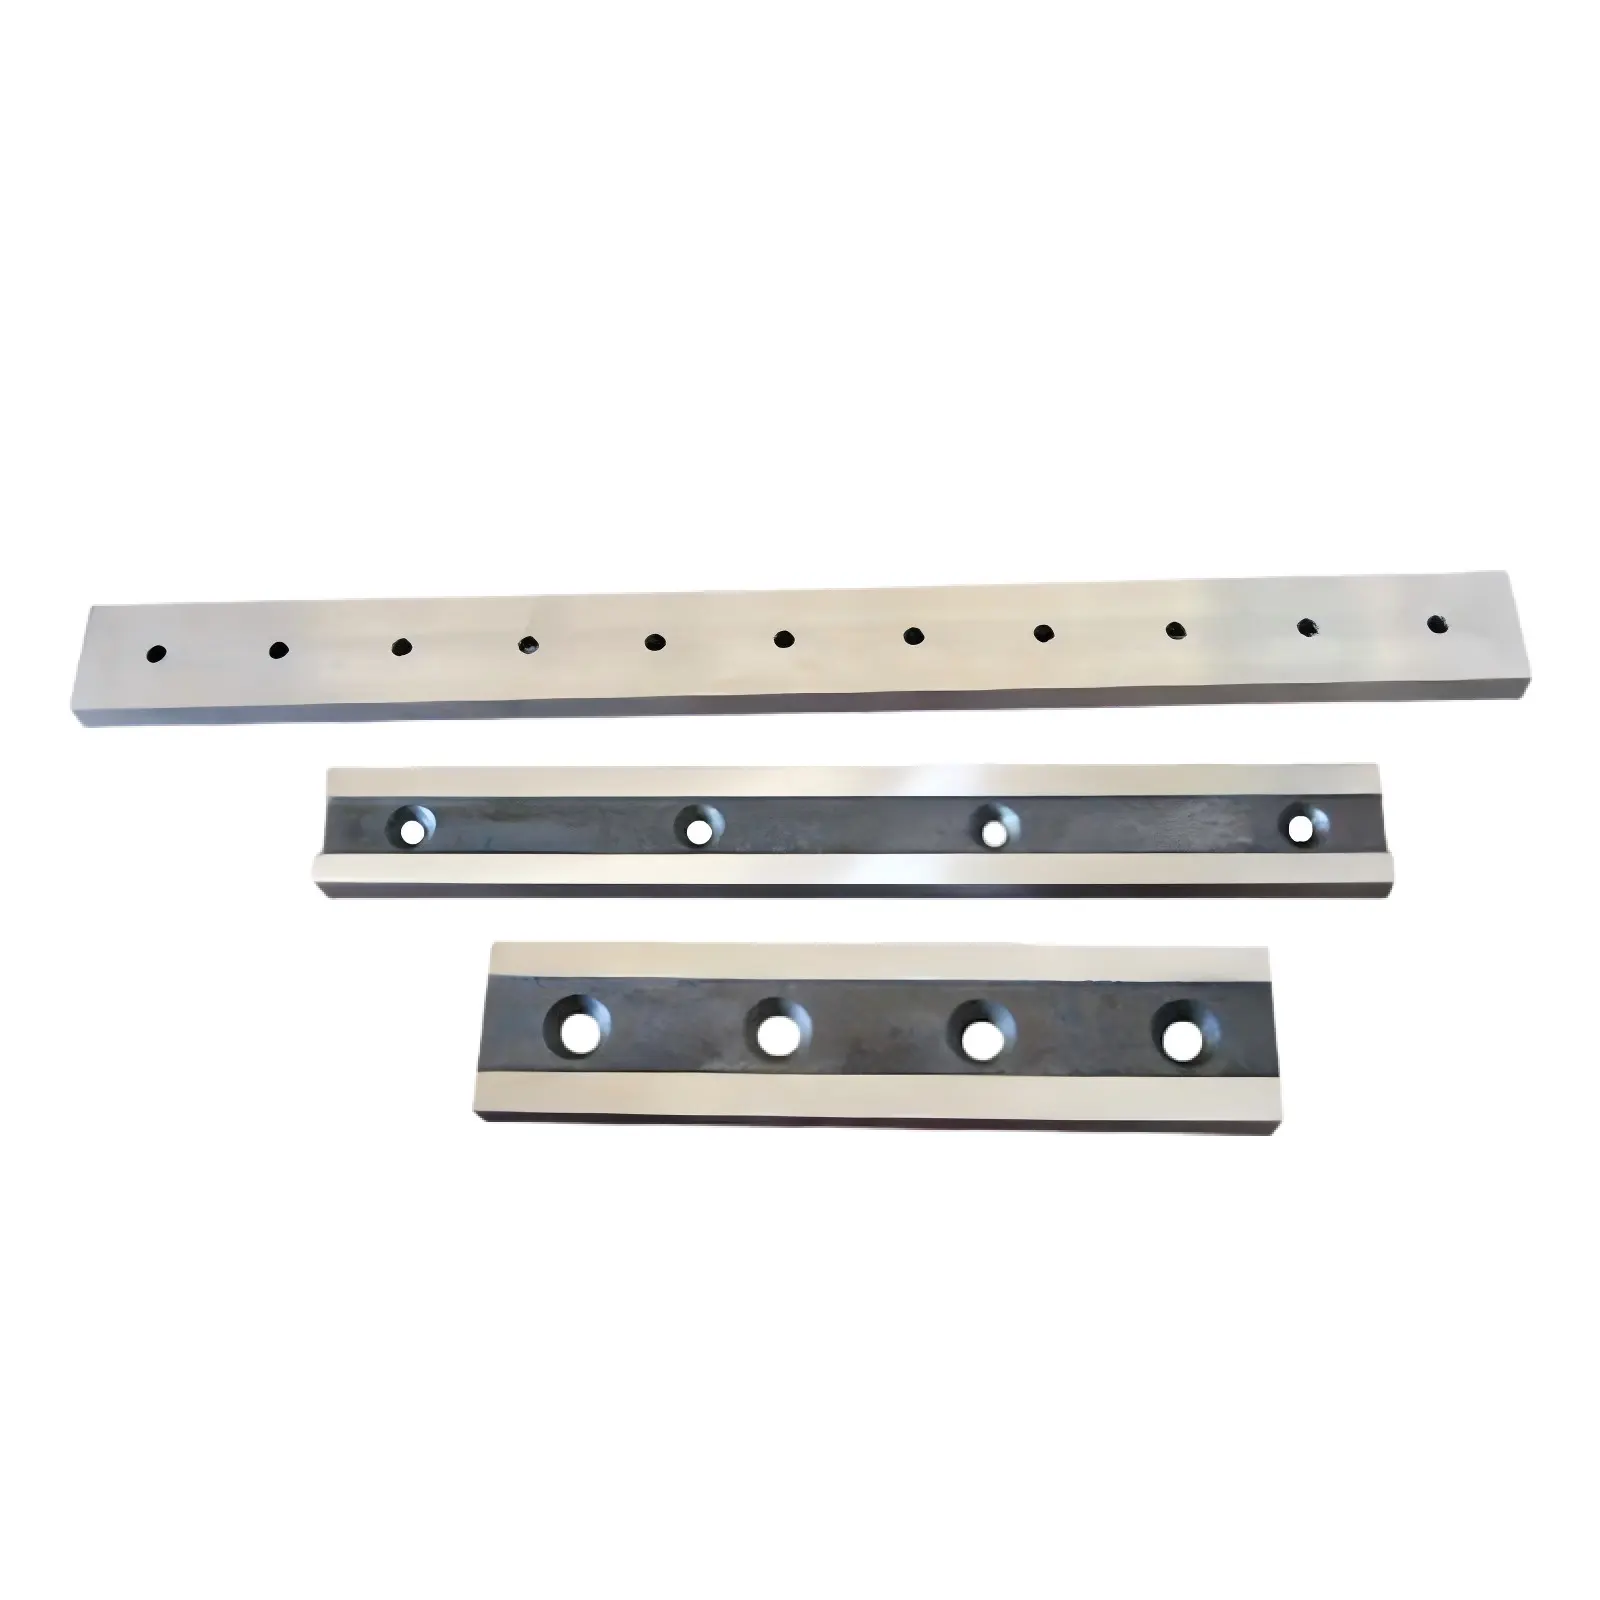
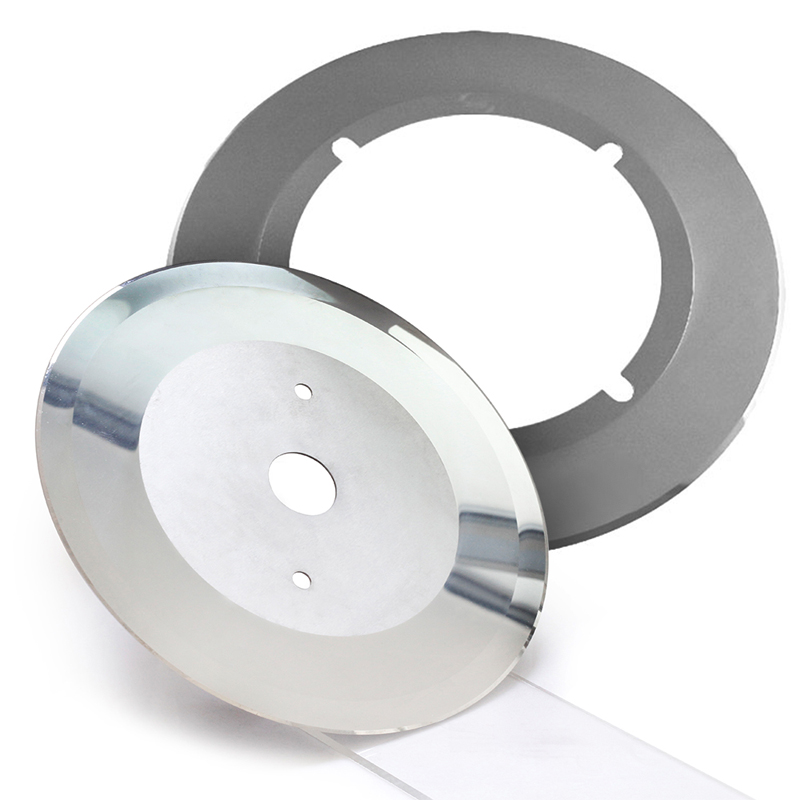
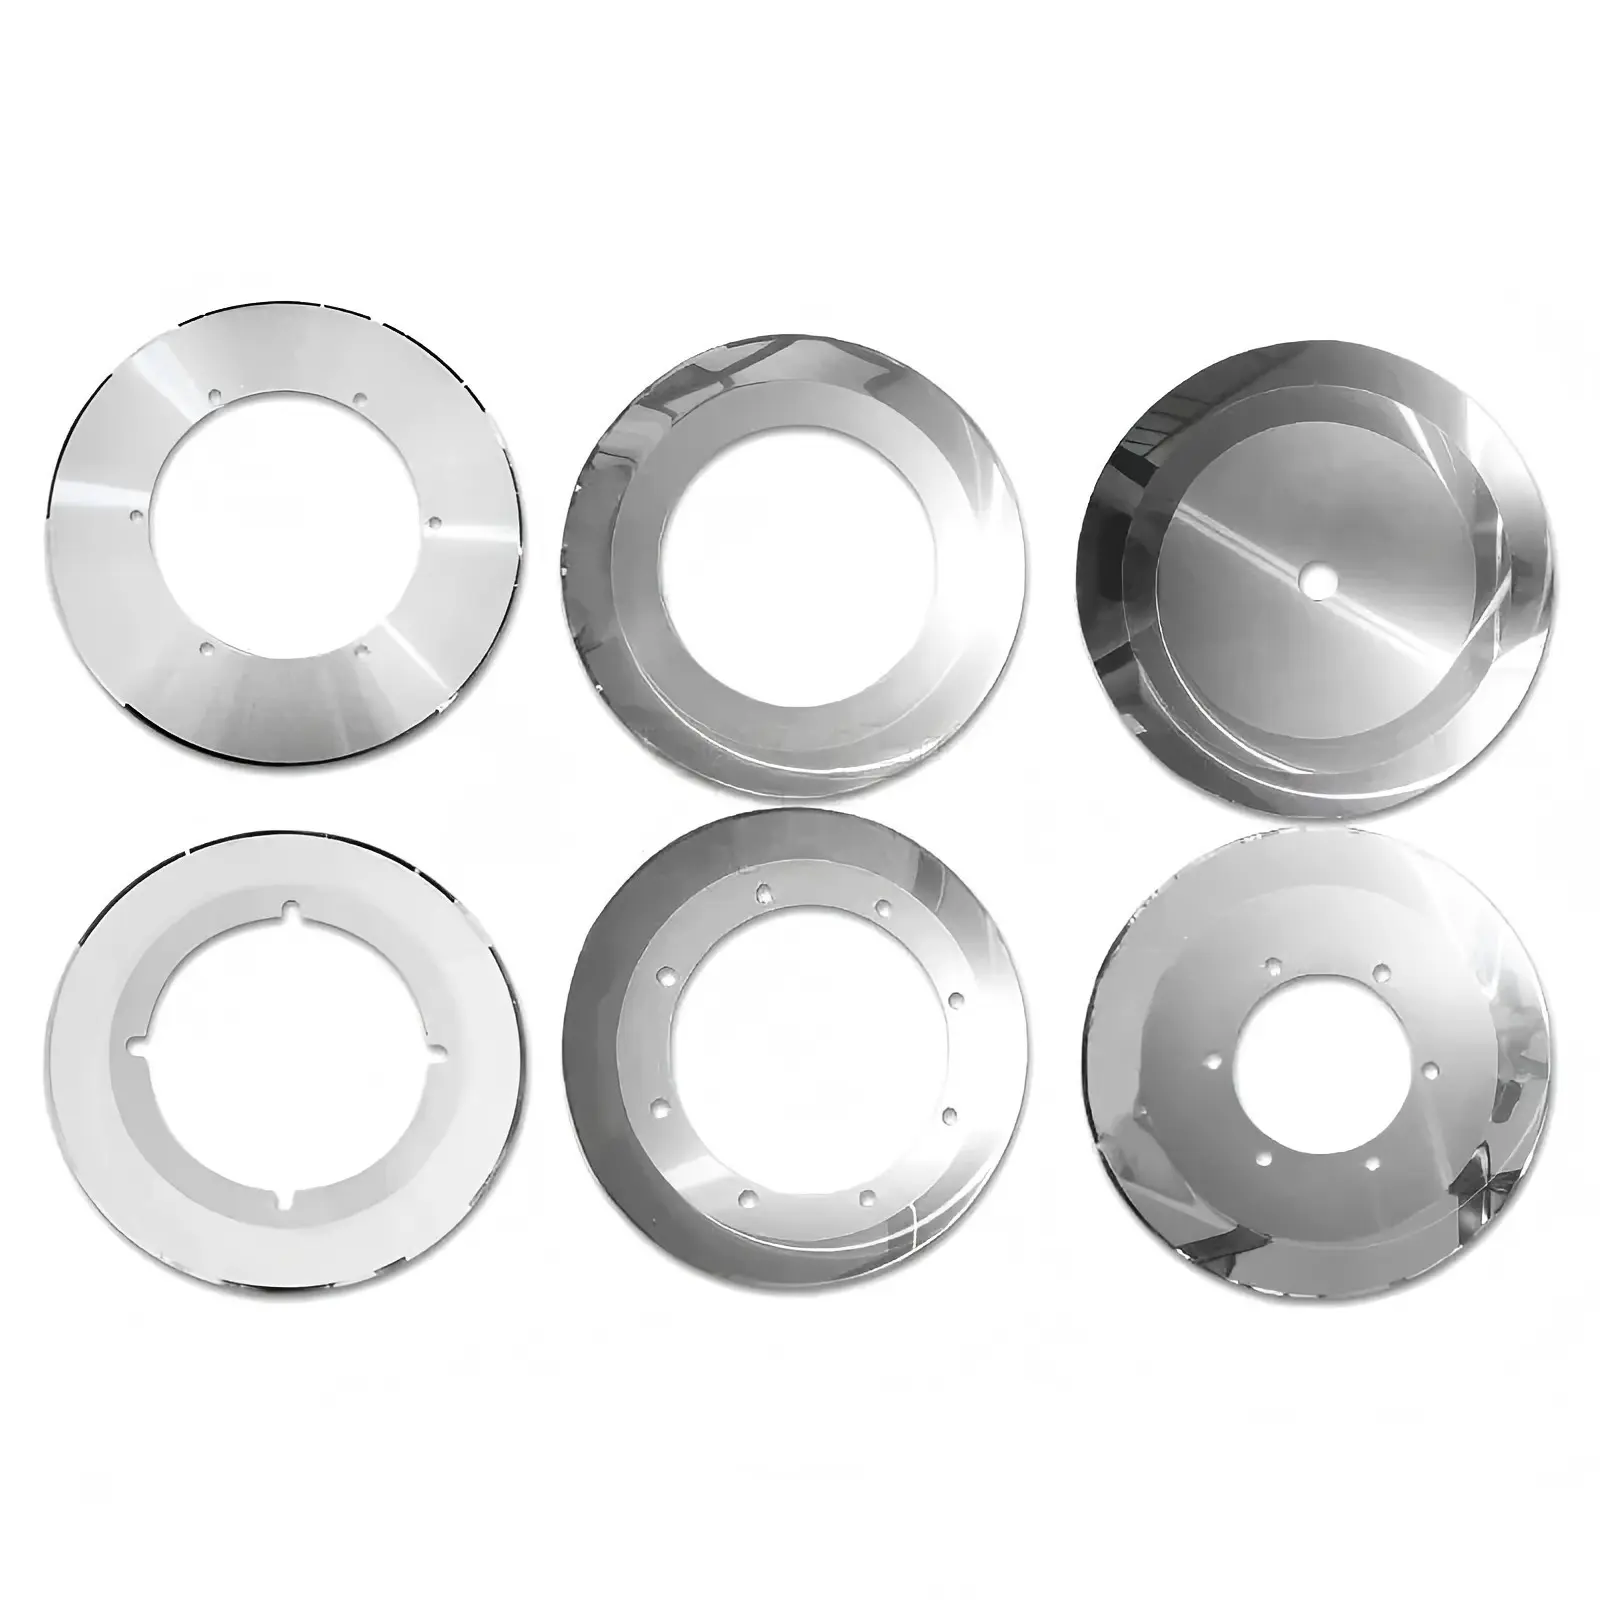
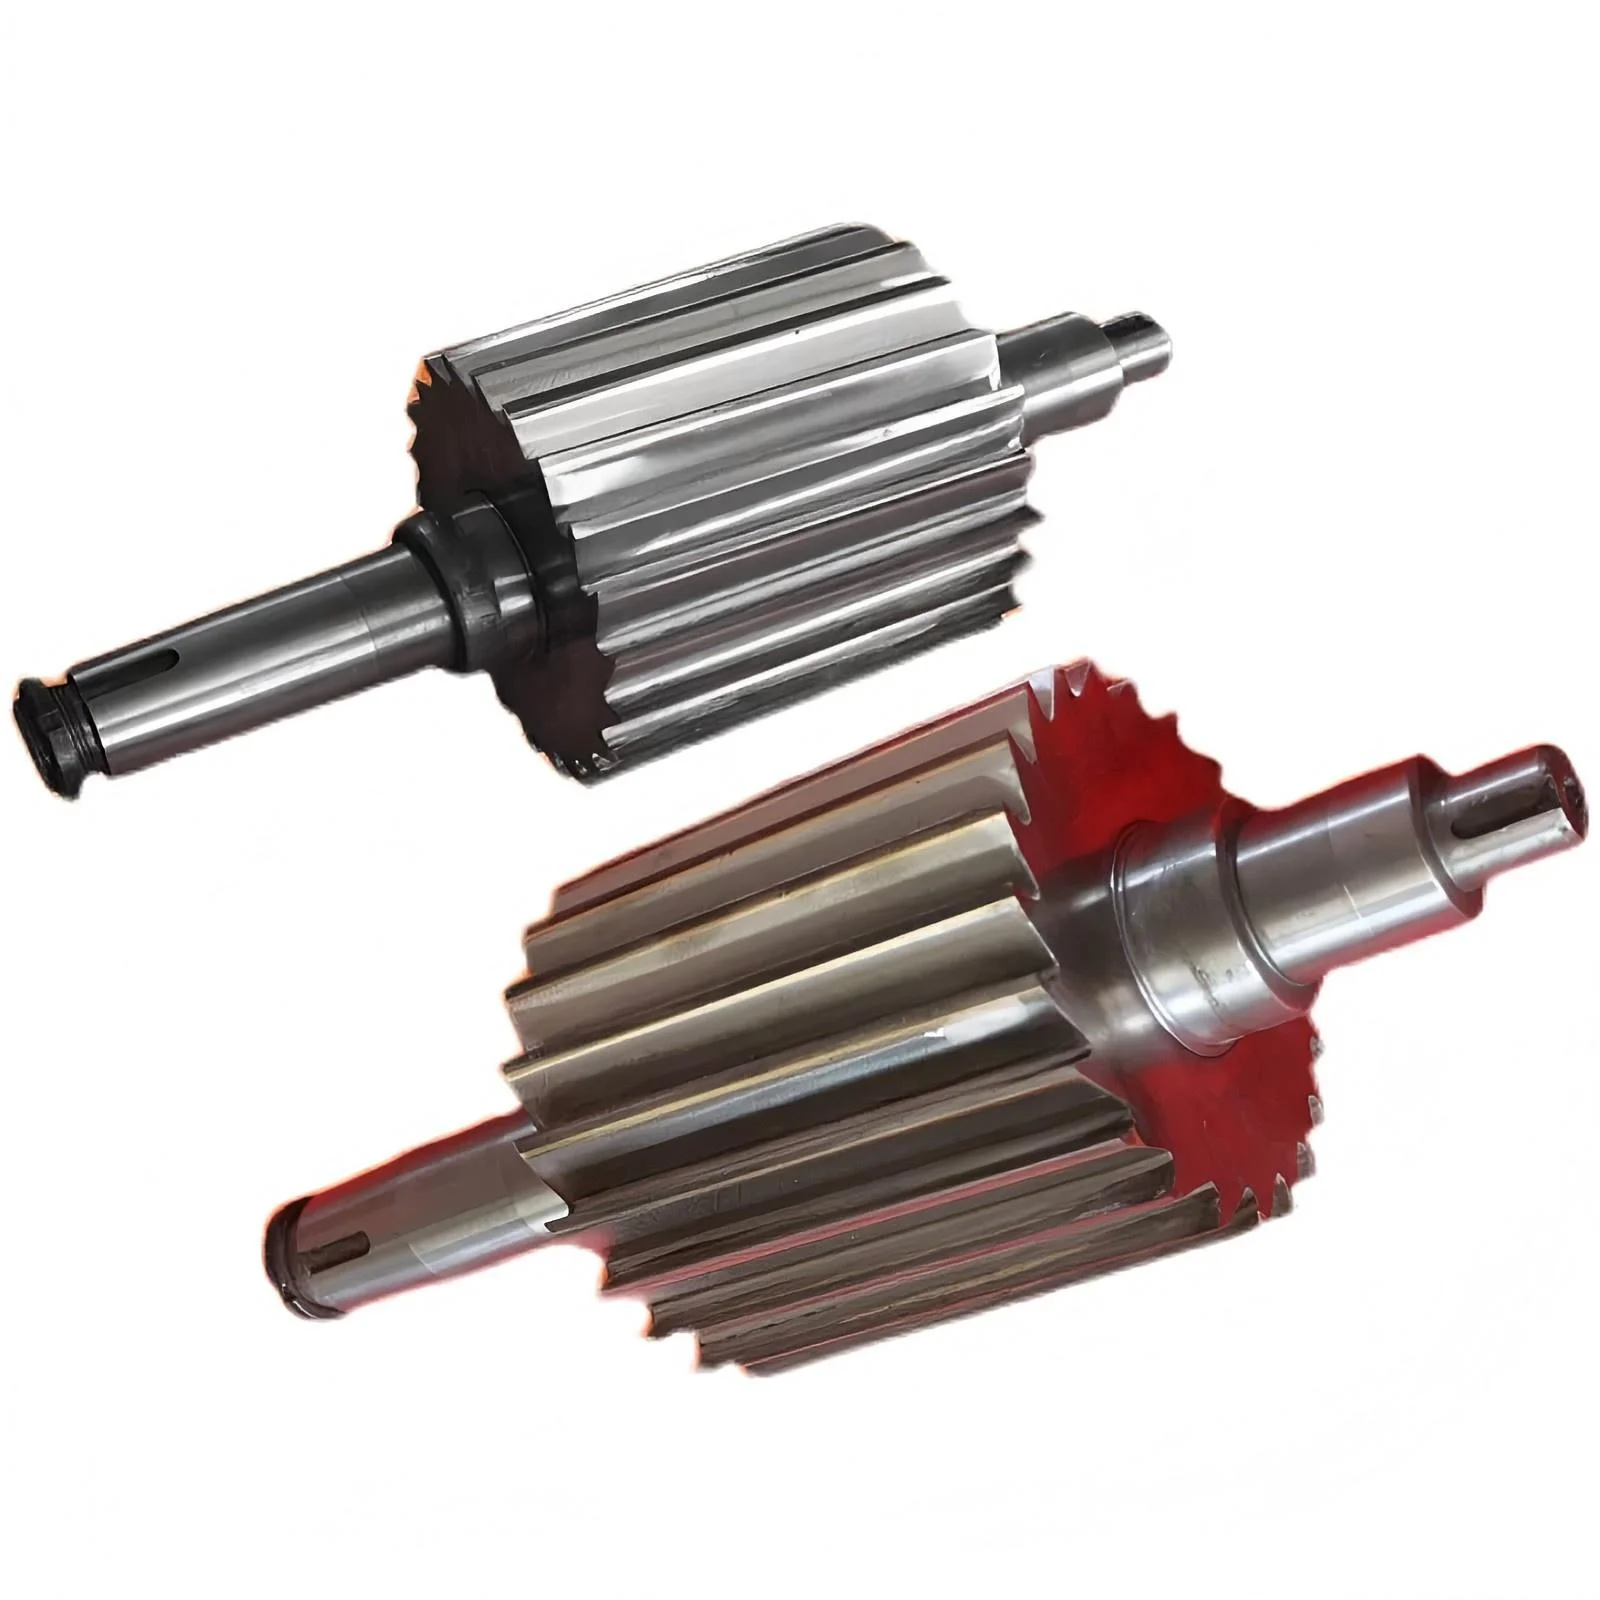
Hizmet verdiğimiz pazarlar
Sektörünüzü seçin.
Bıçağınızı bulun.
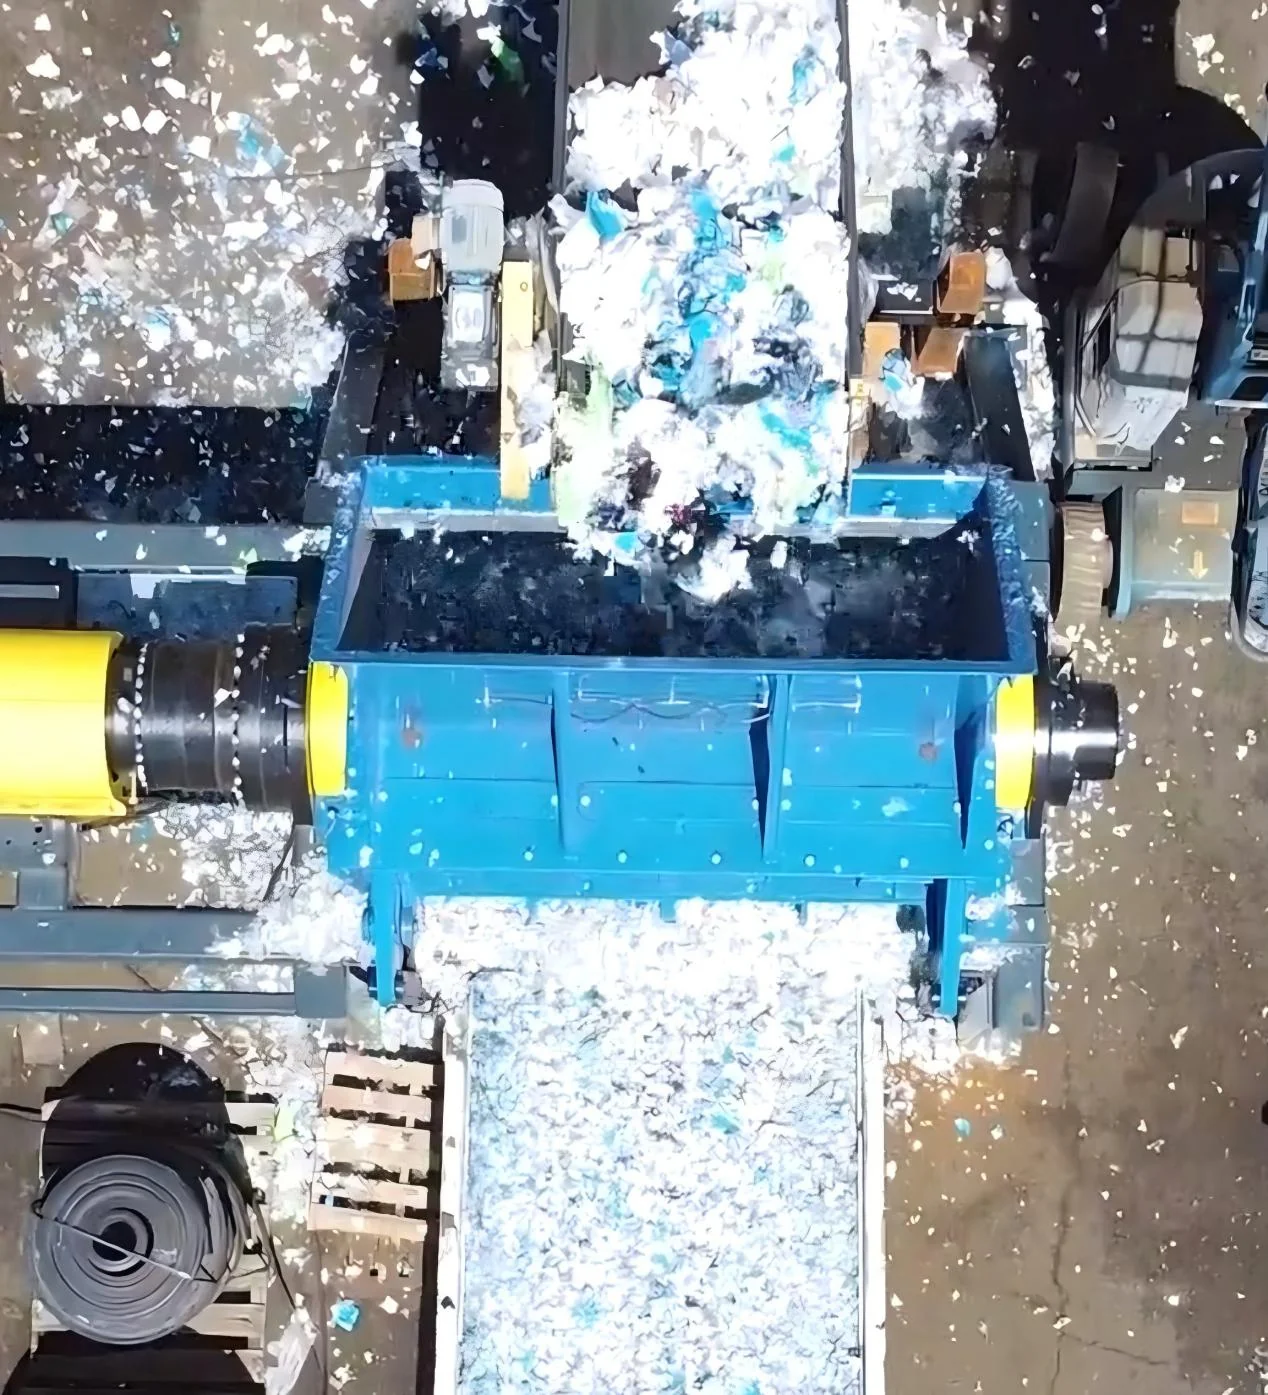
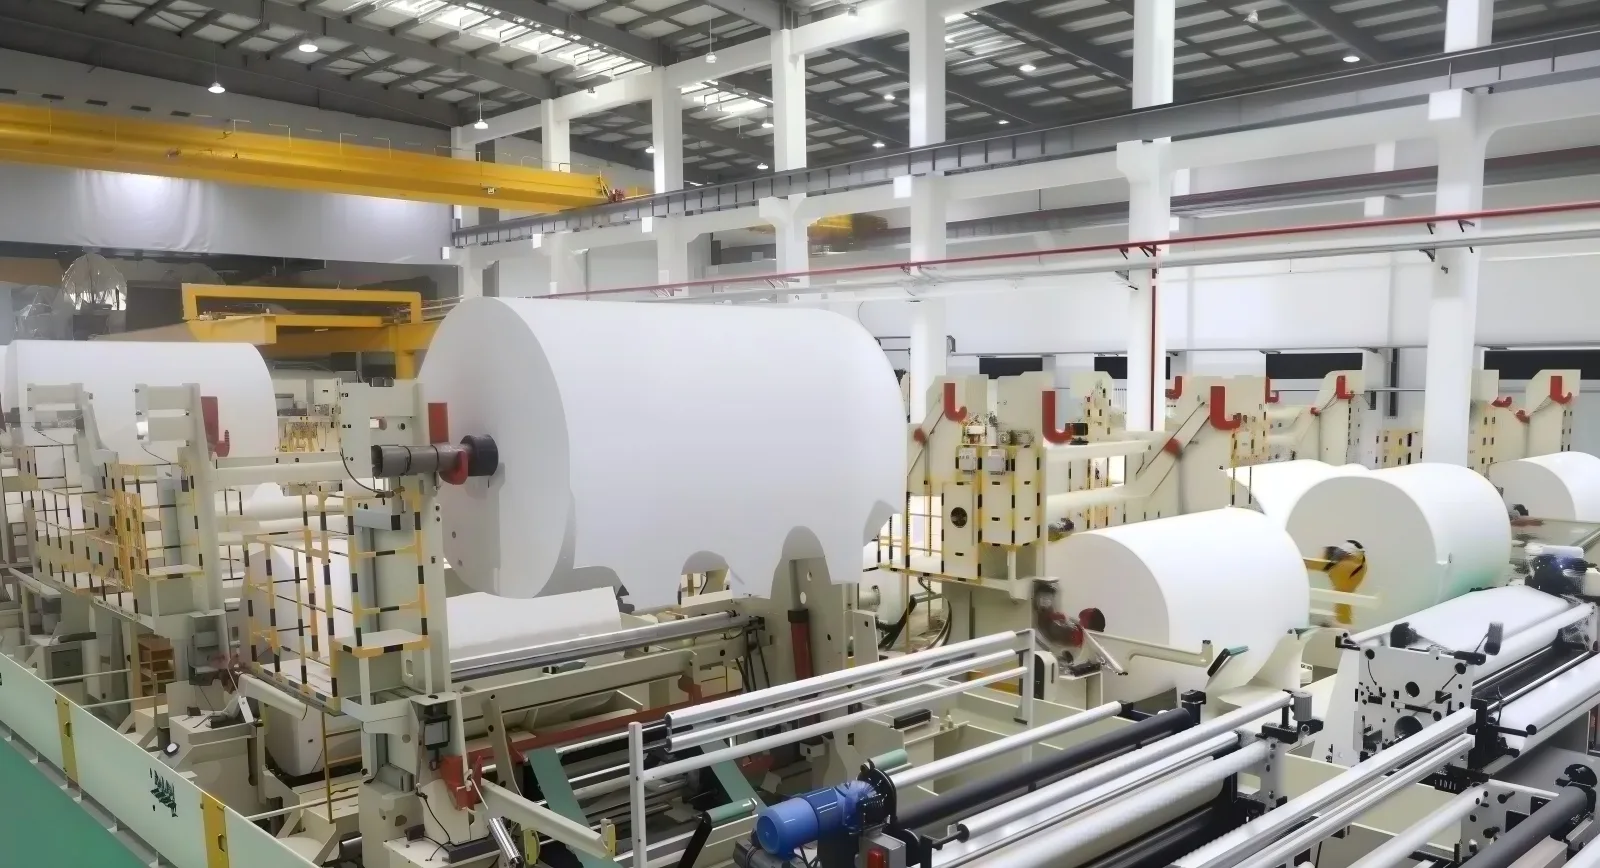
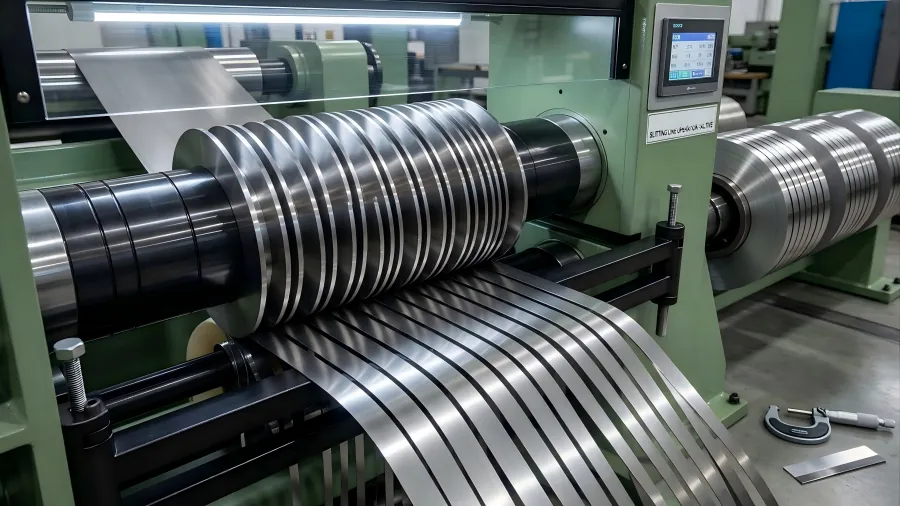
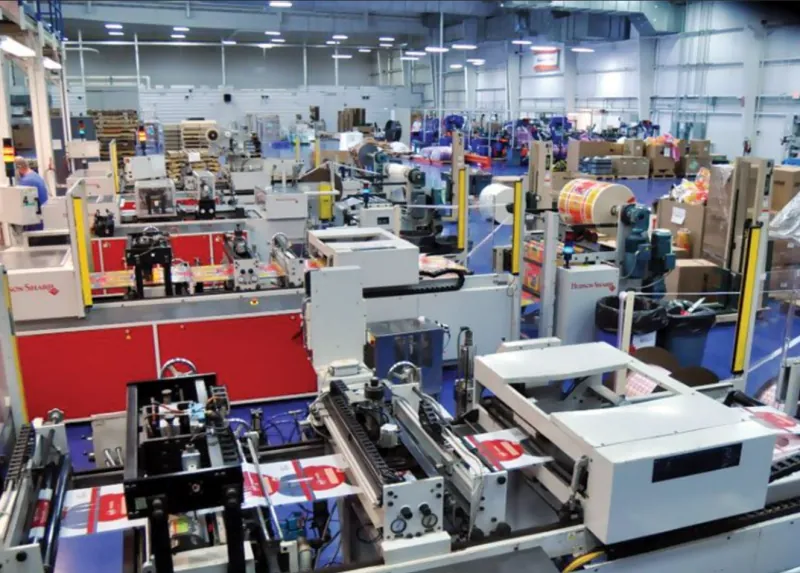
Üretim hattınıza uygun bıçak malzemelerini, OEM uyumluluklarını ve kesme çözümlerini görmek için aşağıdan uygulamanızı seçin.
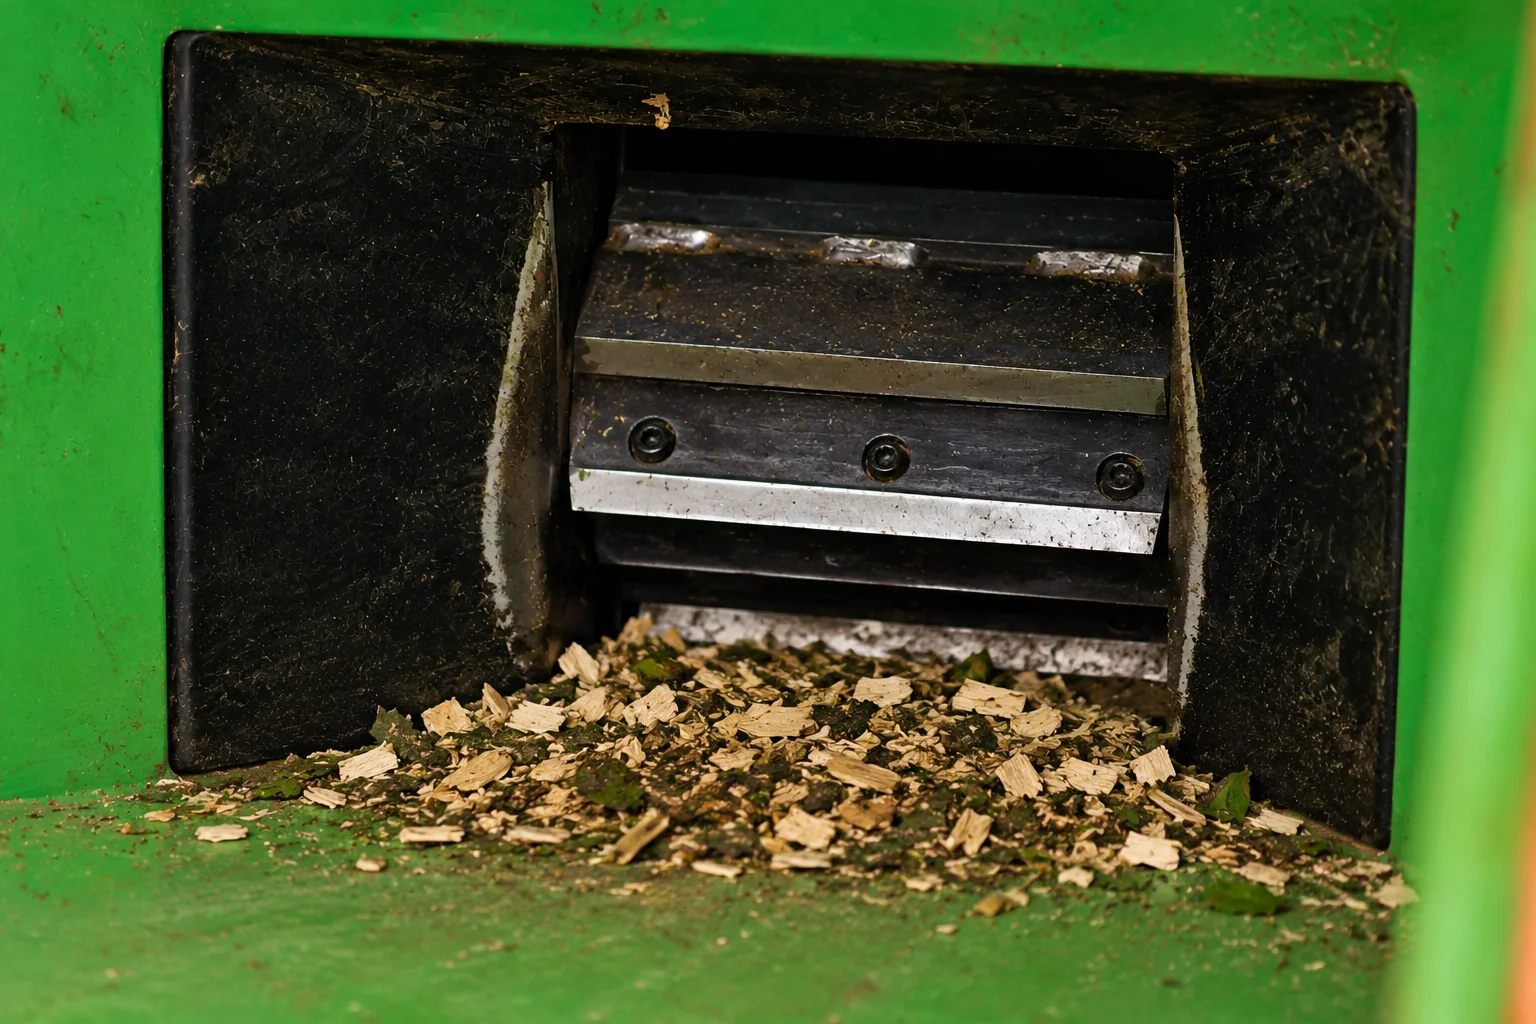
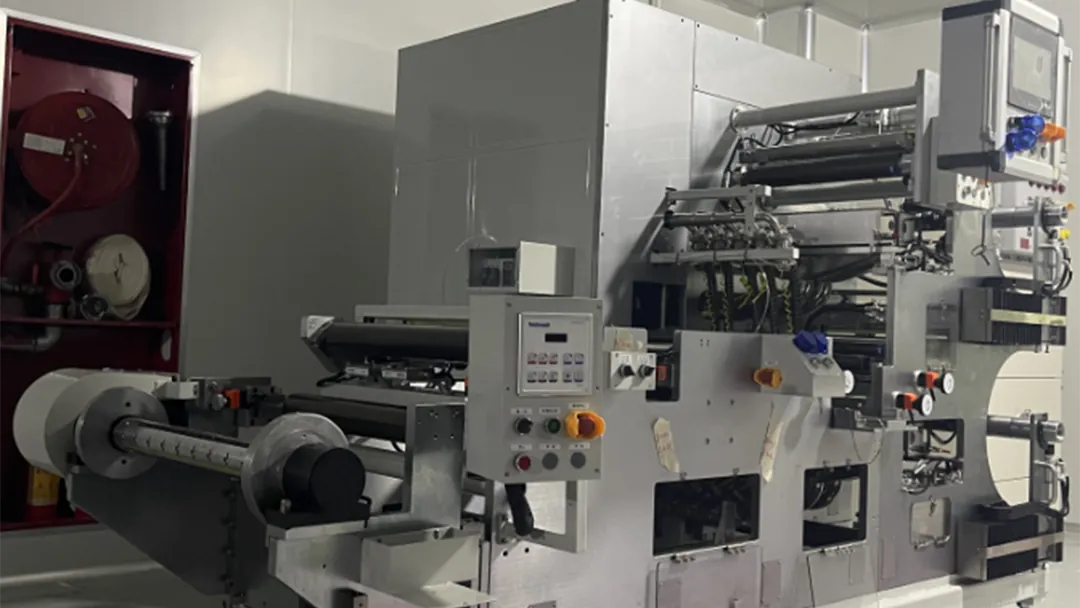
Bıçakların ötesinde
Beton ve asfalt
Karıştırma tesisi aşınma parçaları
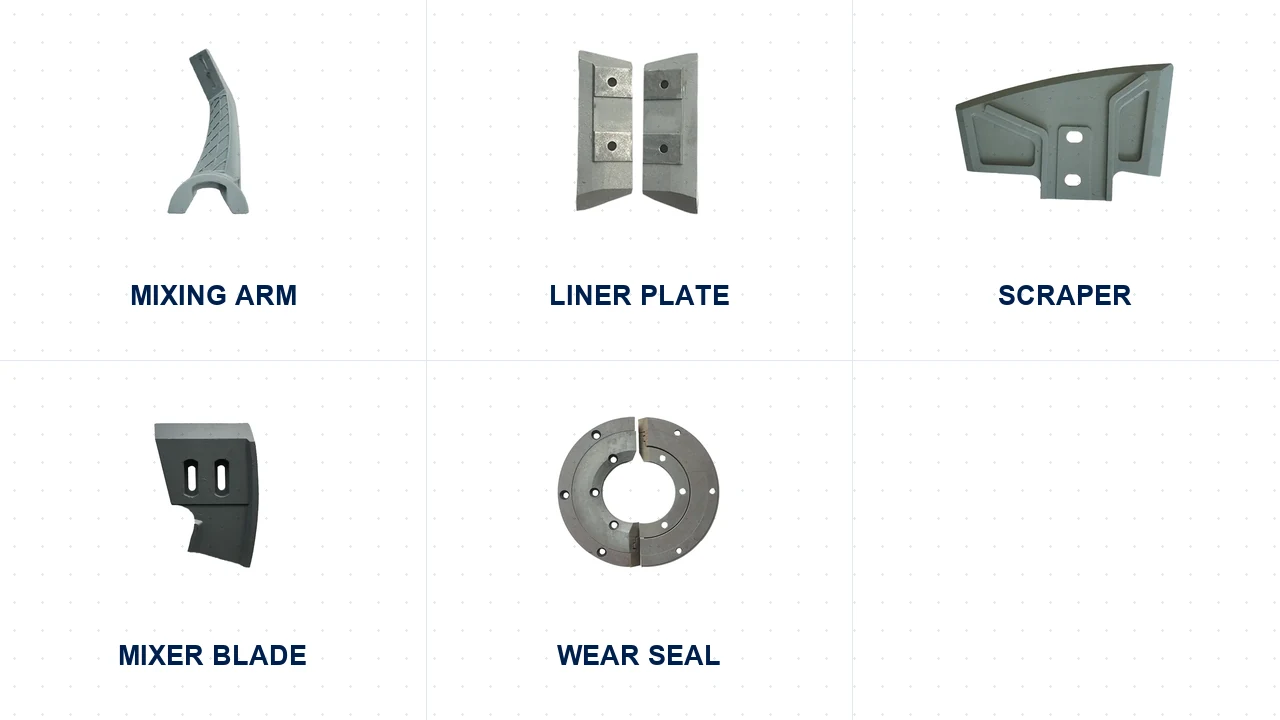
Ni-Hard ve yüksek kromlu dökümden karıştırma kolları, astarlar, sıyırıcılar ve bıçaklar — hâlihazırda işlettiğiniz tesise doğrudan takılan OEM uyumlu yedekler.
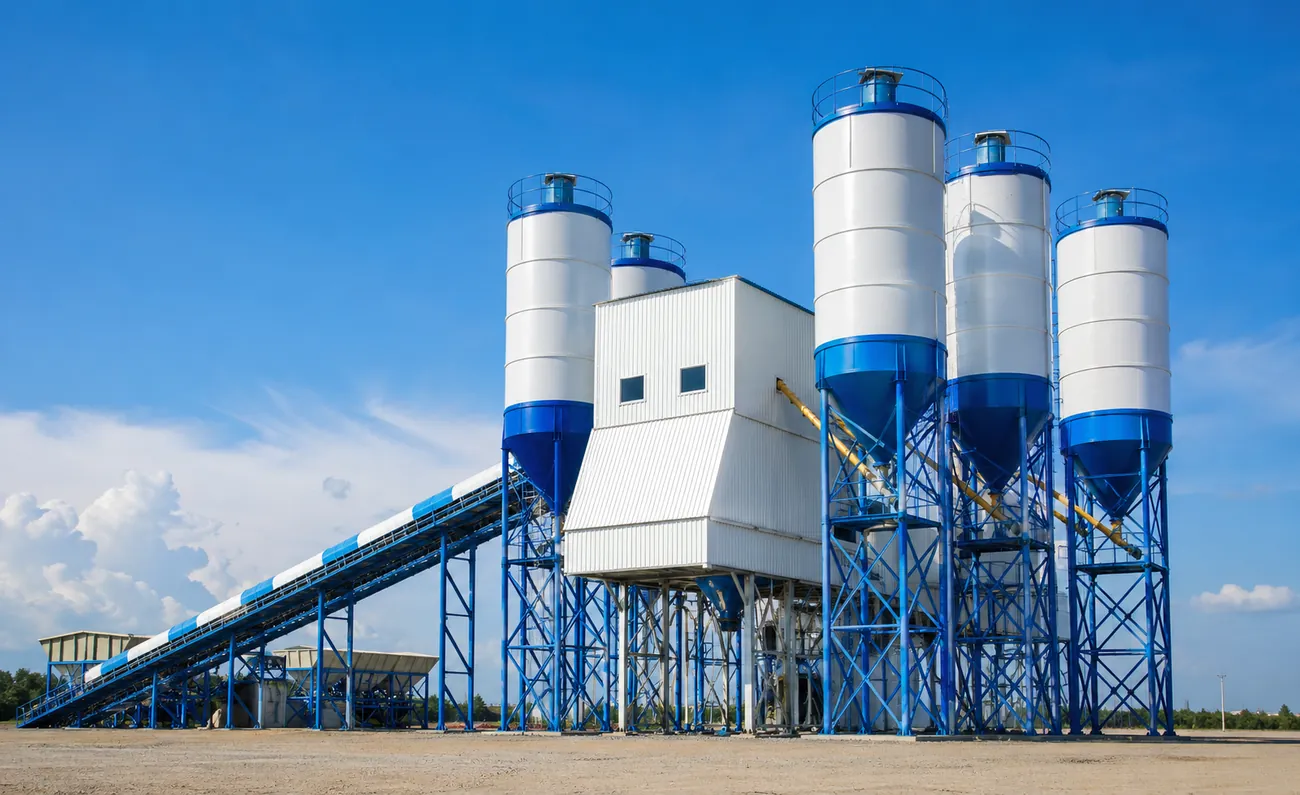
Beton Karıştırma Tesisi Parçaları
Sicoma, Liebherr ve MEKA beton karıştırıcıları için OEM standartlarına uygun yedek aşınma parçaları — Ni-Hard ve yüksek kromlu demirden üretilmiş kollar, astar plakaları ve sıyırıcılar.
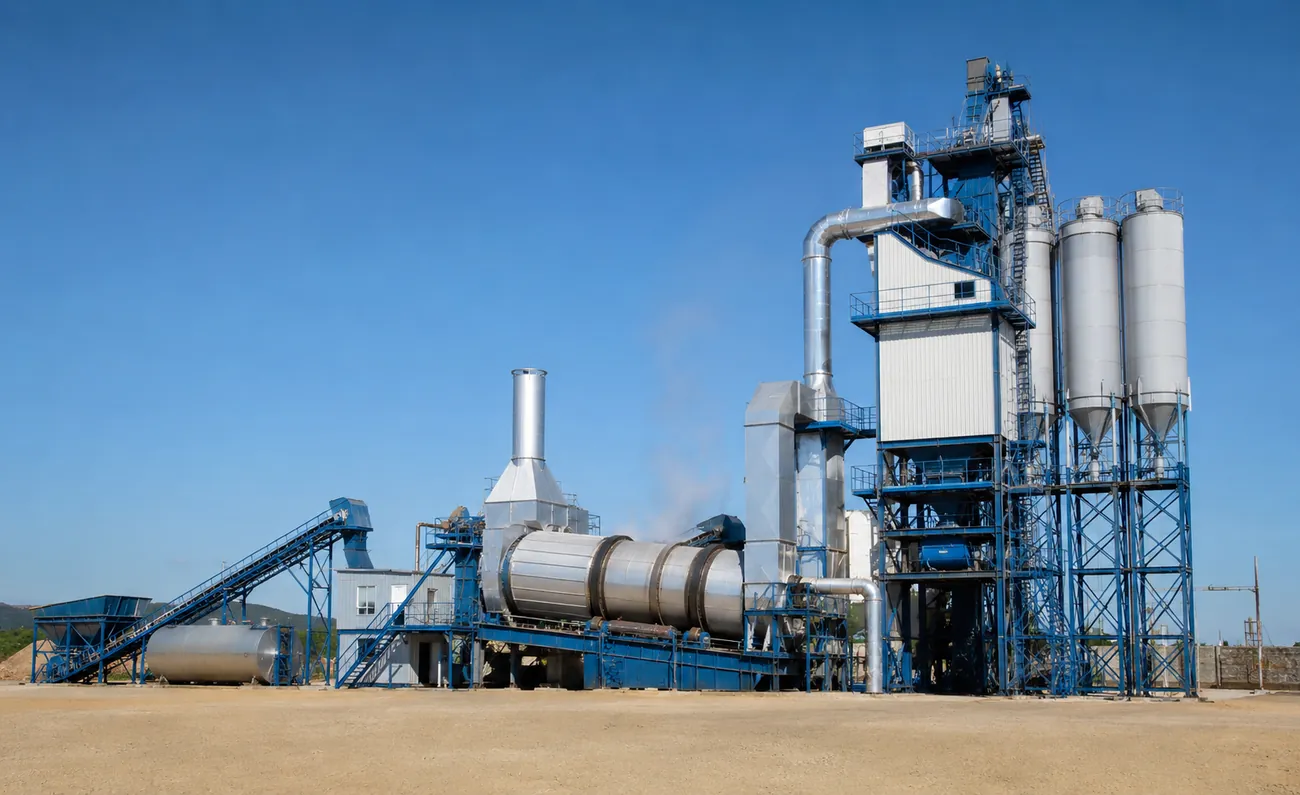
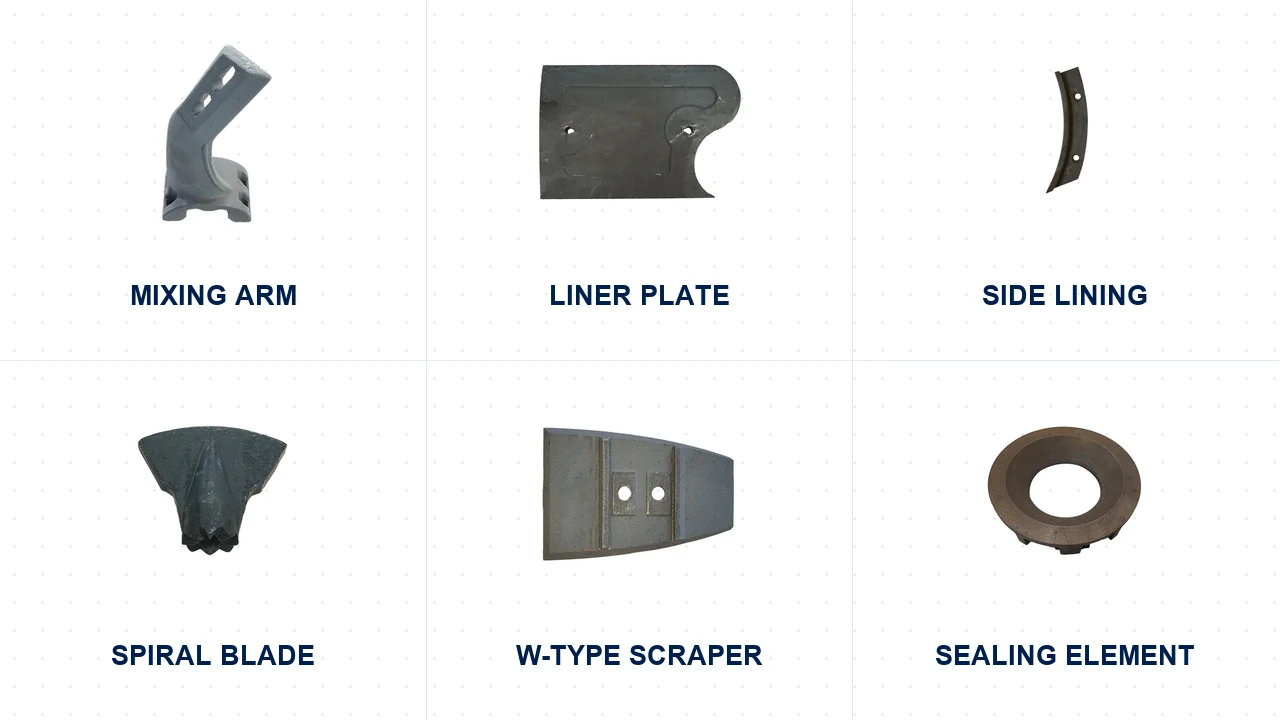
Asfalt Karıştırma Tesisi Parçaları
Ammann, Marini, Benninghoven, MEKA ve Astec markaları için eksiksiz asfalt santrali aşınma parçaları — kollar, astarlar, spiral bıçaklar ve sıyırıcılar. ISO 9001:2015 sertifikalı, fabrikadan doğrudan.
Mühendislik güveni
Bıçaklarımızın arkasındaki mühendislik standartları
Endüstriyel tedarikteki belirsizliği ortadan kaldırıyoruz. Her Sureay bıçağı tam OEM uyumu, sıkı boyutsal toleranslar ve gerçek kesme koşullarınıza göre optimize edilmiş metalurji sunar.
İleri üretim
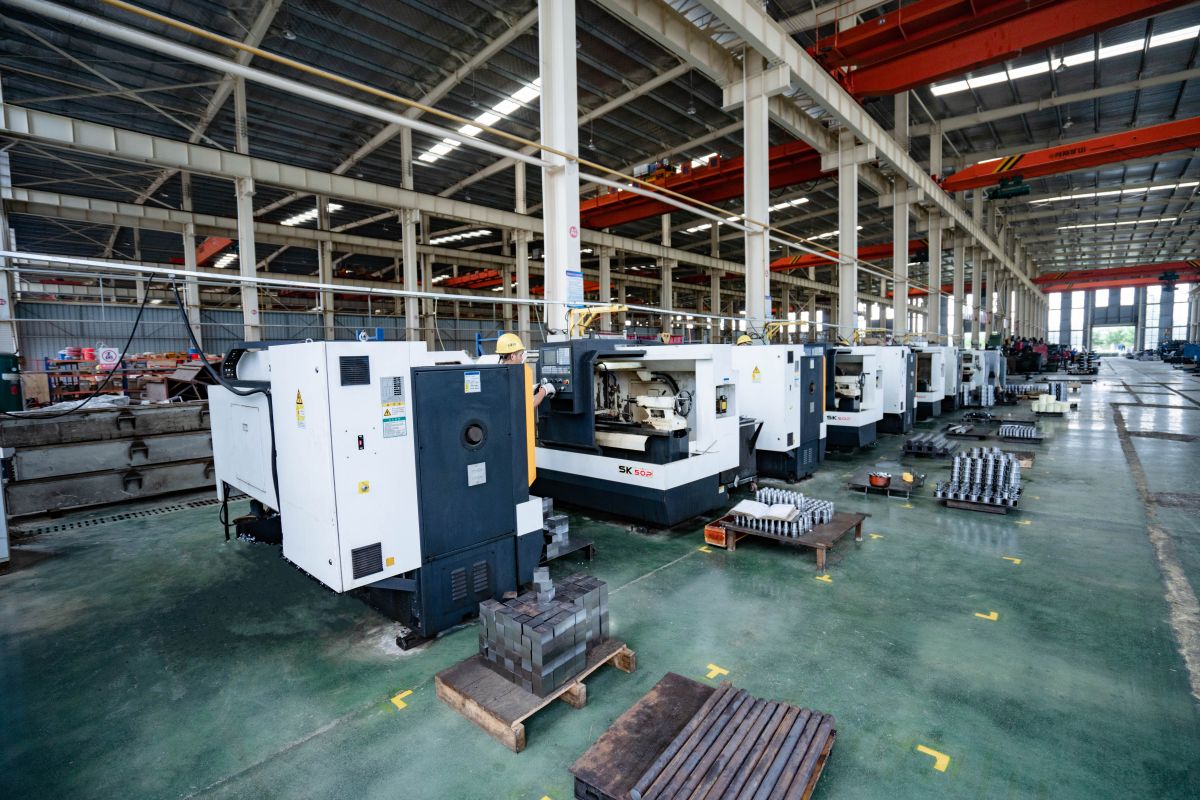
Kararlı uyum ve geometri için kontrollü talaşlı imalat
OEM bıçakları değiştirirken ya da yeni bir tedarikçiyi onaylarken ilk soru basittir: geometri ve uyum partiden partiye aynı kalacak mı?
5 eksenli CNC işleme ve profil taşlama; pahları, ağız hizasını ve genel geometriyi prototipten seri üretime kadar tekrarlanabilir tutar.
Kendi tesisimizdeki vakumlu ısıl işlem ve son taşlama, sevkiyattan önce çarpılmayı kontrol altına alarak sahadaki uyum sorunlarını ve düzensiz aşınmayı azaltır.
Ölçüm güvencesi
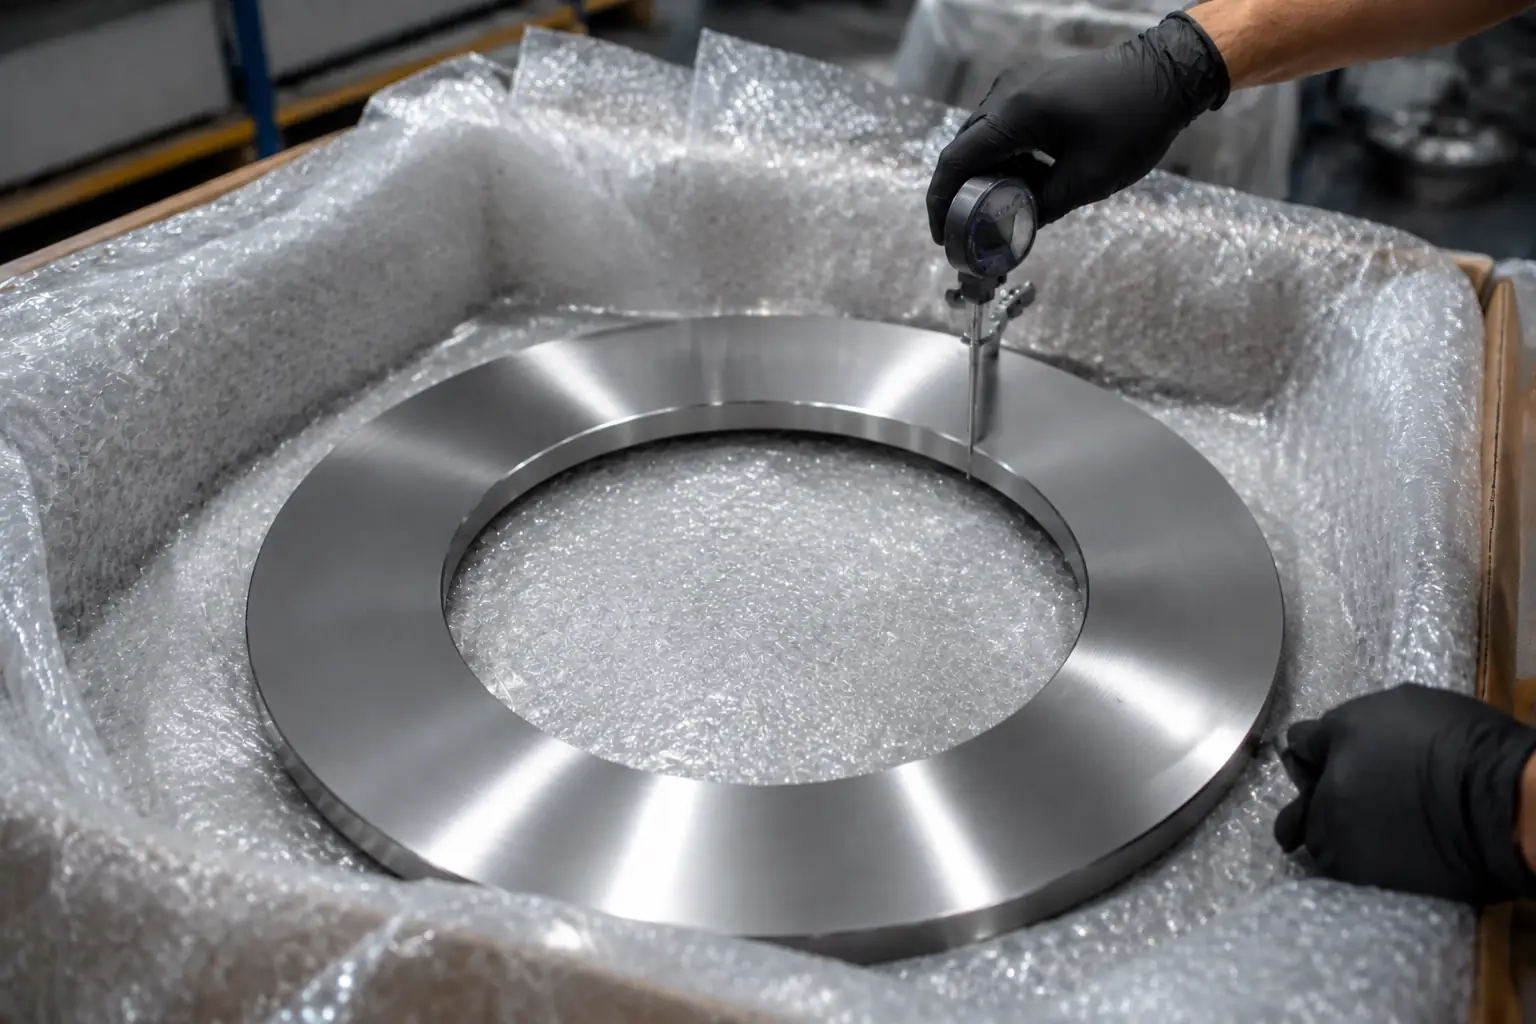
Değişim riskini azaltan tolerans kontrolü
Yedek bir bıçak, üretim sahasında belirsizlik yaratmamalıdır. Doğru takılacağından ve ek ayar süresi gerektirmeden çalışacağından emin olmanız gerekir.
CMM ölçümü ve optik doğrulama sevkiyat onayından önce tamamlanır; böylece boyutsal uygunluk varsayılmaz, kanıtlanır.
Uygulama gerektirdiğinde, doğrudan takılabilir yüksek hızlı değişim ihtiyaçları için ağız toleransları ±0,002 mm'ye kadar tutulabilir.
Uygulama mühendisliği
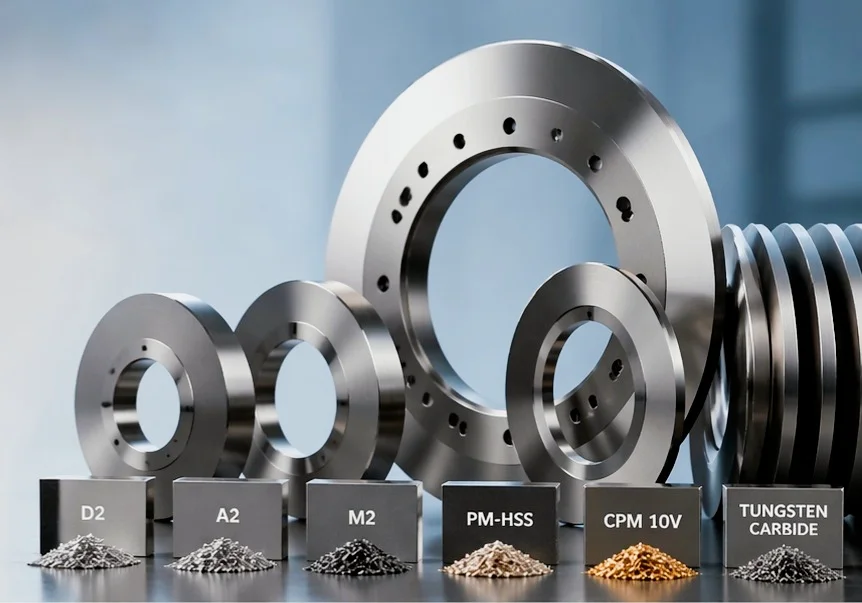
Gerçek kesme koşullarına dayalı malzeme seçimi
Bıçak performansı nadiren katalog adıyla belirlenir. Aşınma düzeyi, darbe yükü, hat hızı ve yüzey kalitesi beklentisi genellikle daha belirleyicidir.
Hat ister kâğıt havlu işlesin, ister plastik parçalasın, ister metal rulo dilimlesin; çelik kalitesini ve ısıl işlemi gerçek çalışma koşuluna göre eşleştiriyoruz.
Sonuç: daha uzun bileme aralıkları, daha öngörülebilir bıçak ömrü ve önlenebilir değişimlerin azalmasını hedefleyen bir öneri.
OEM Özel Üretim
Çizimden Teslime Kadar
BİZE ULAŞINDört net adım: Ne göndereceğinizi, bizim neyi onayladığımızı ve sevkiyat öncesinde nelerin kontrol edildiğini biliyorsunuz.
Çizim veya Numune Gönderin
Çiziminizi, kullanılmış numunenizi, makine modelinizi veya temel boyutlarınızı bize gönderin. Başvurunuzu, bıçak geometrisini, kesilecek malzemeyi ve mevcut tedarikçinizden kaynaklanan bilinen tüm uyum veya aşınma sorunlarını inceleyeceğiz.
Mühendislik İncelemesi
Mühendislerimiz, çelik kalitesini, ısıl işlem yönünü, tolerans hedefini, kenar profilini ve tüm OEM uyum ayrıntılarını doğrular. Her türlü açık soru, fiyat teklifi verilmeden veya üretim onayı verilmeden önce çözülür.
İşleme ve Sertleştirme
Bıçak, kontrollü bir sıra izlenerek CNC işleme, vakum ısıl işlem ve hassas taşlama aşamalarına geçer. Her aşama, bozulmayı ve geometrik sapmayı önlemek amacıyla onaylanmış teknik özelliklere göre izlenir.
Denetim ve Sevkiyat
Sevkiyat öncesinde nihai boyutlar, sertlik ve kenar durumu teknik şartnameye göre kontrol edilir. Sipariş, gerekli denetim kayıtları ve malzeme sertifika belgeleriyle birlikte paketlenir ve sevk edilir.
Müşteri güveni
Müşterilerimiz ne diyor — dünya genelinde üreticilerin güvendiği marka
“Sureay'in mühendislik desteği ve istikrarlı ürün kalitesi, otomatik üretim hatlarına geçişimizde belirleyici oldu. Dönüş hızları emsalsiz.”
Mark T.
Üretim müdürü, AB geri dönüşüm tesisi
“Metalurjideki uzmanlıkları, önceki tedarikçimizden %50 daha uzun ömürlü bir bıçak çözümü sağladı. Duruş ve değişim maliyetlerinde ciddi tasarruf gördük.”
Kevin L.
Satın alma, film converting hattı
Teklif desteği
Ekiplerin bıçak talebi göndermeden önce sorduğu sorular
Teklif talepleri çoğunlukla aynı pratik sorularla başlar: hangi bilgiler gönderilmeli, malzeme nasıl seçilir, hangi tolerans tutulabilir ve özel bir sipariş ne kadar hızlı ilerler.
Sık sorulanlar
Teklif soruları
Bir teknik resim gönderilmeden, bir tolerans teyit edilmeden veya özel bir teklif istenmeden önce genellikle gündeme gelen soruların net yanıtları.
Bilgi merkezi
Haberler ve makaleler
TECHNICAL GUIDE
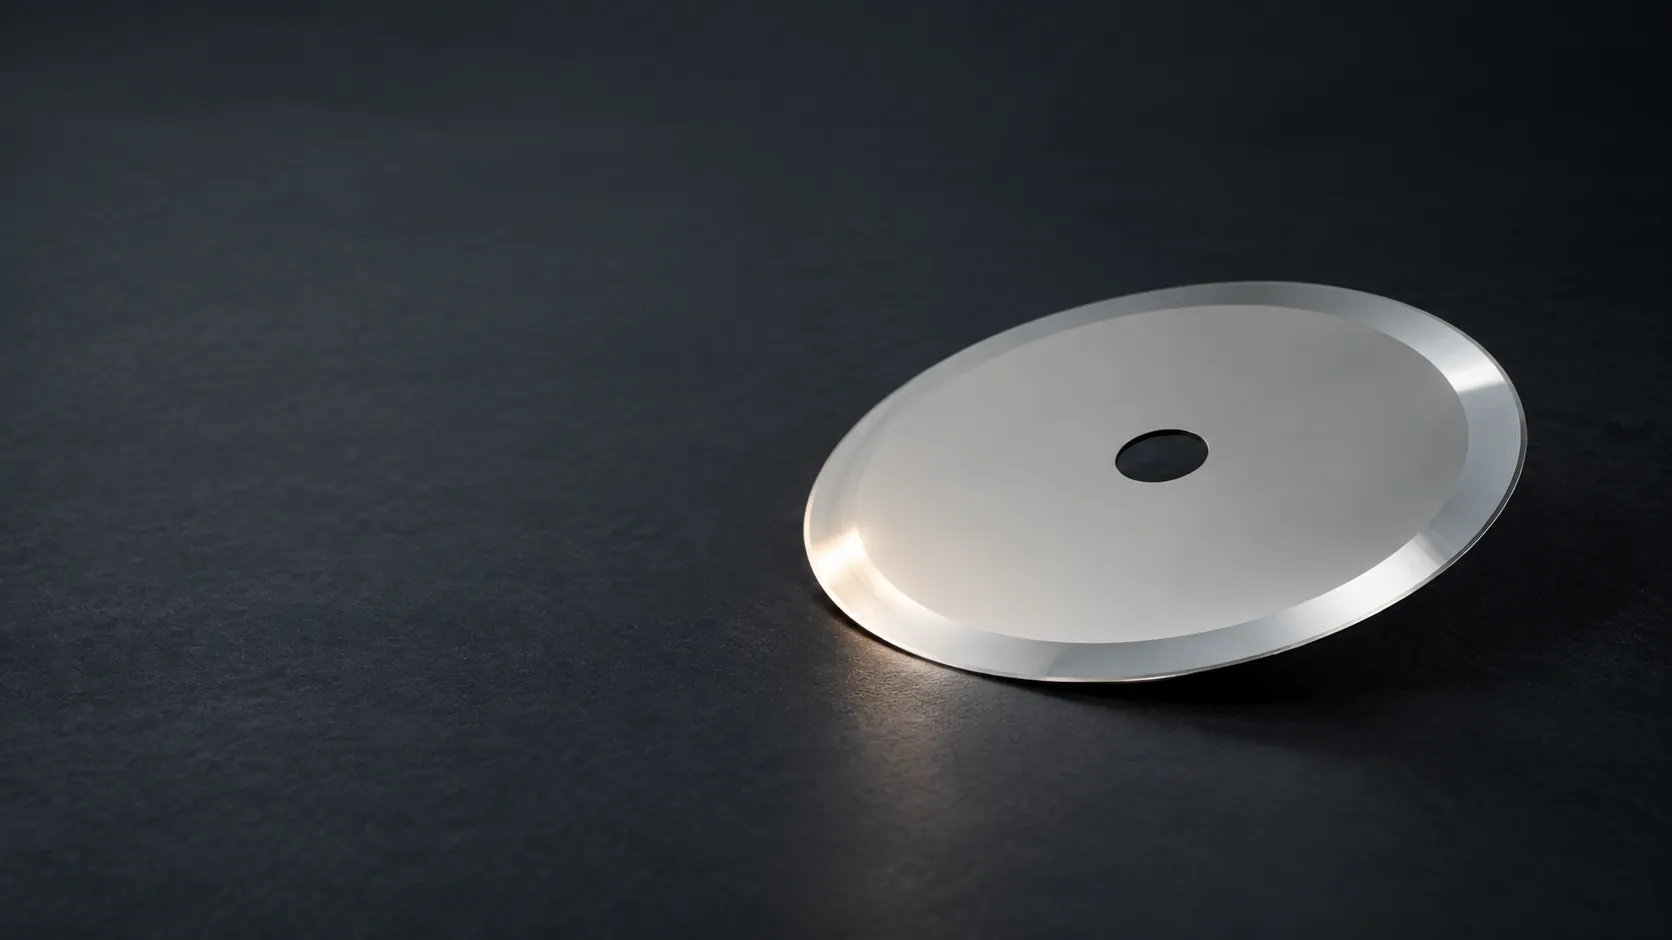
It's the Glue, Not the Blade: Why Paper Straw Ends Fray
Four blades in one shift and the ends still fray. On a paper straw line the usual cause is water-based adhesive building a ridge on the blade face, not a worn edge. How to tell the difference in one shift.
TECHNICAL GUIDE
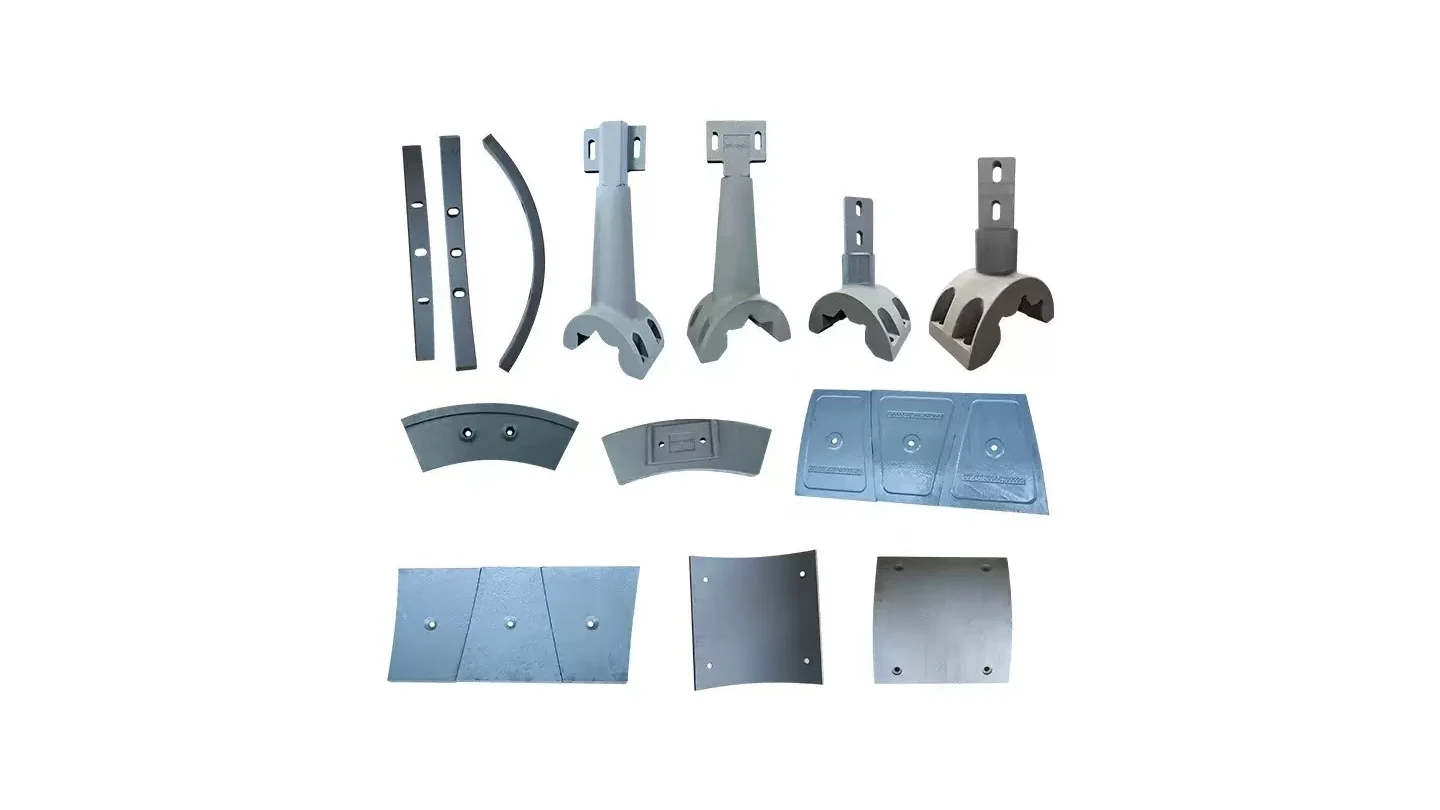
Concrete Mixing Plant Parts: What to Read Off a Casting Before You Reorder
The long cast number identifies the part. The small boxed mark next to it does not. What the numbers, position pads and bolt-hole shapes on a concrete mixer casting tell you before the worn one goes to scrap.
TECHNICAL GUIDE
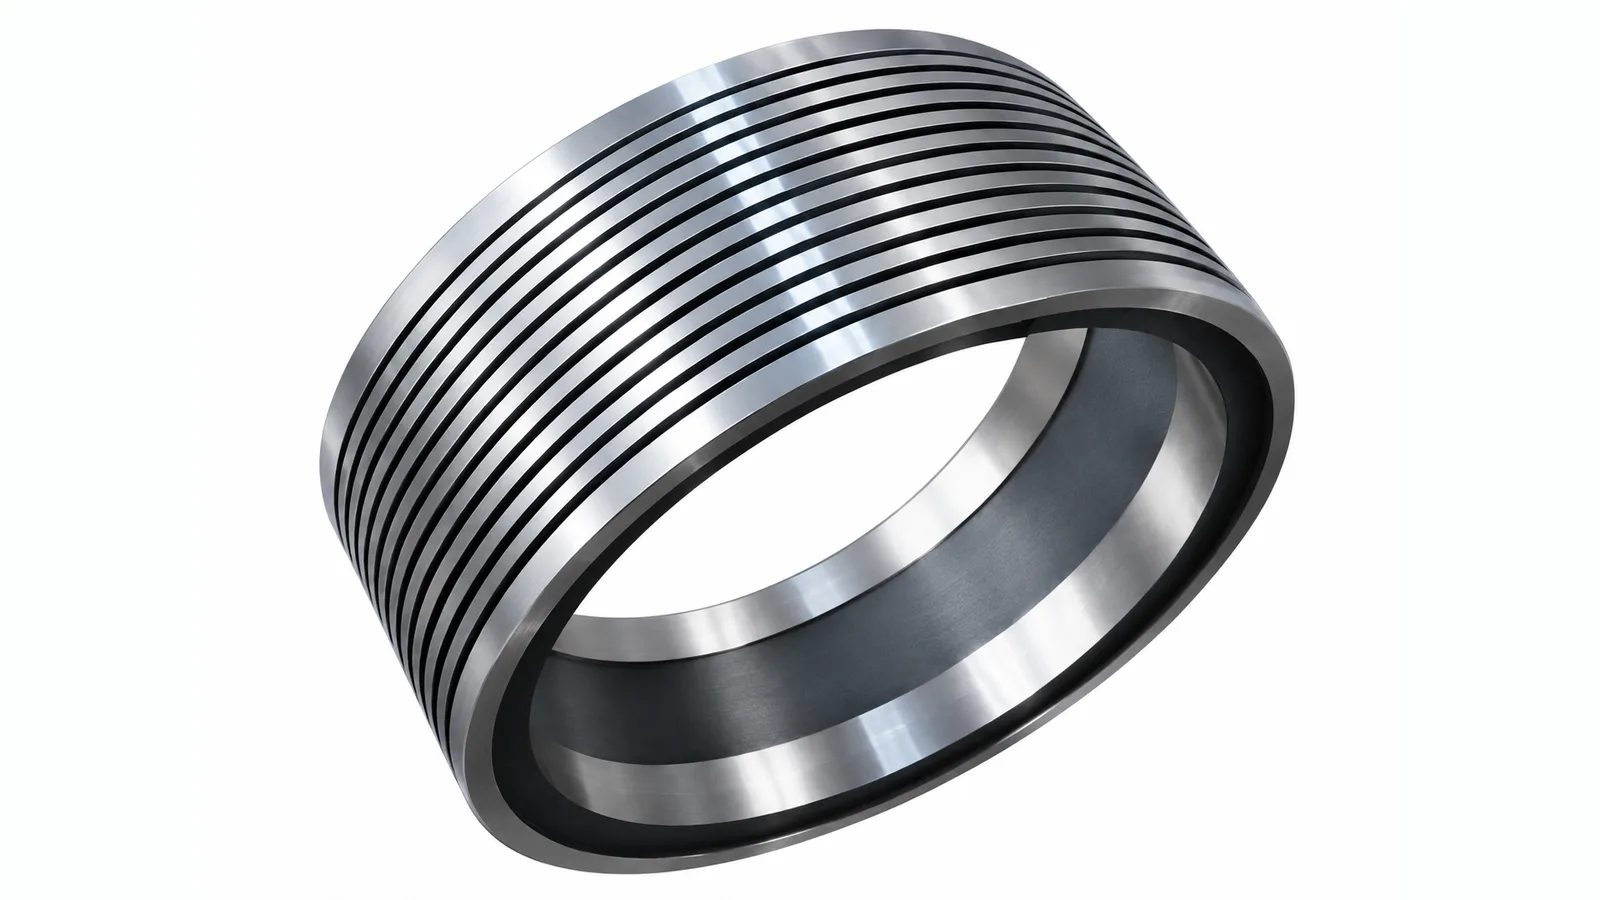
Groove Bottom Knives: When a Multi-Groove Ring Beats a Spacer Stack
A width change on a spacer-stacked bottom shaft means stripping it and rebuilding to a micrometer. A multi-groove ring turns the same job into moving the top knife. Here is when that trade is worth paying for, and the specification mistake that wastes it.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.