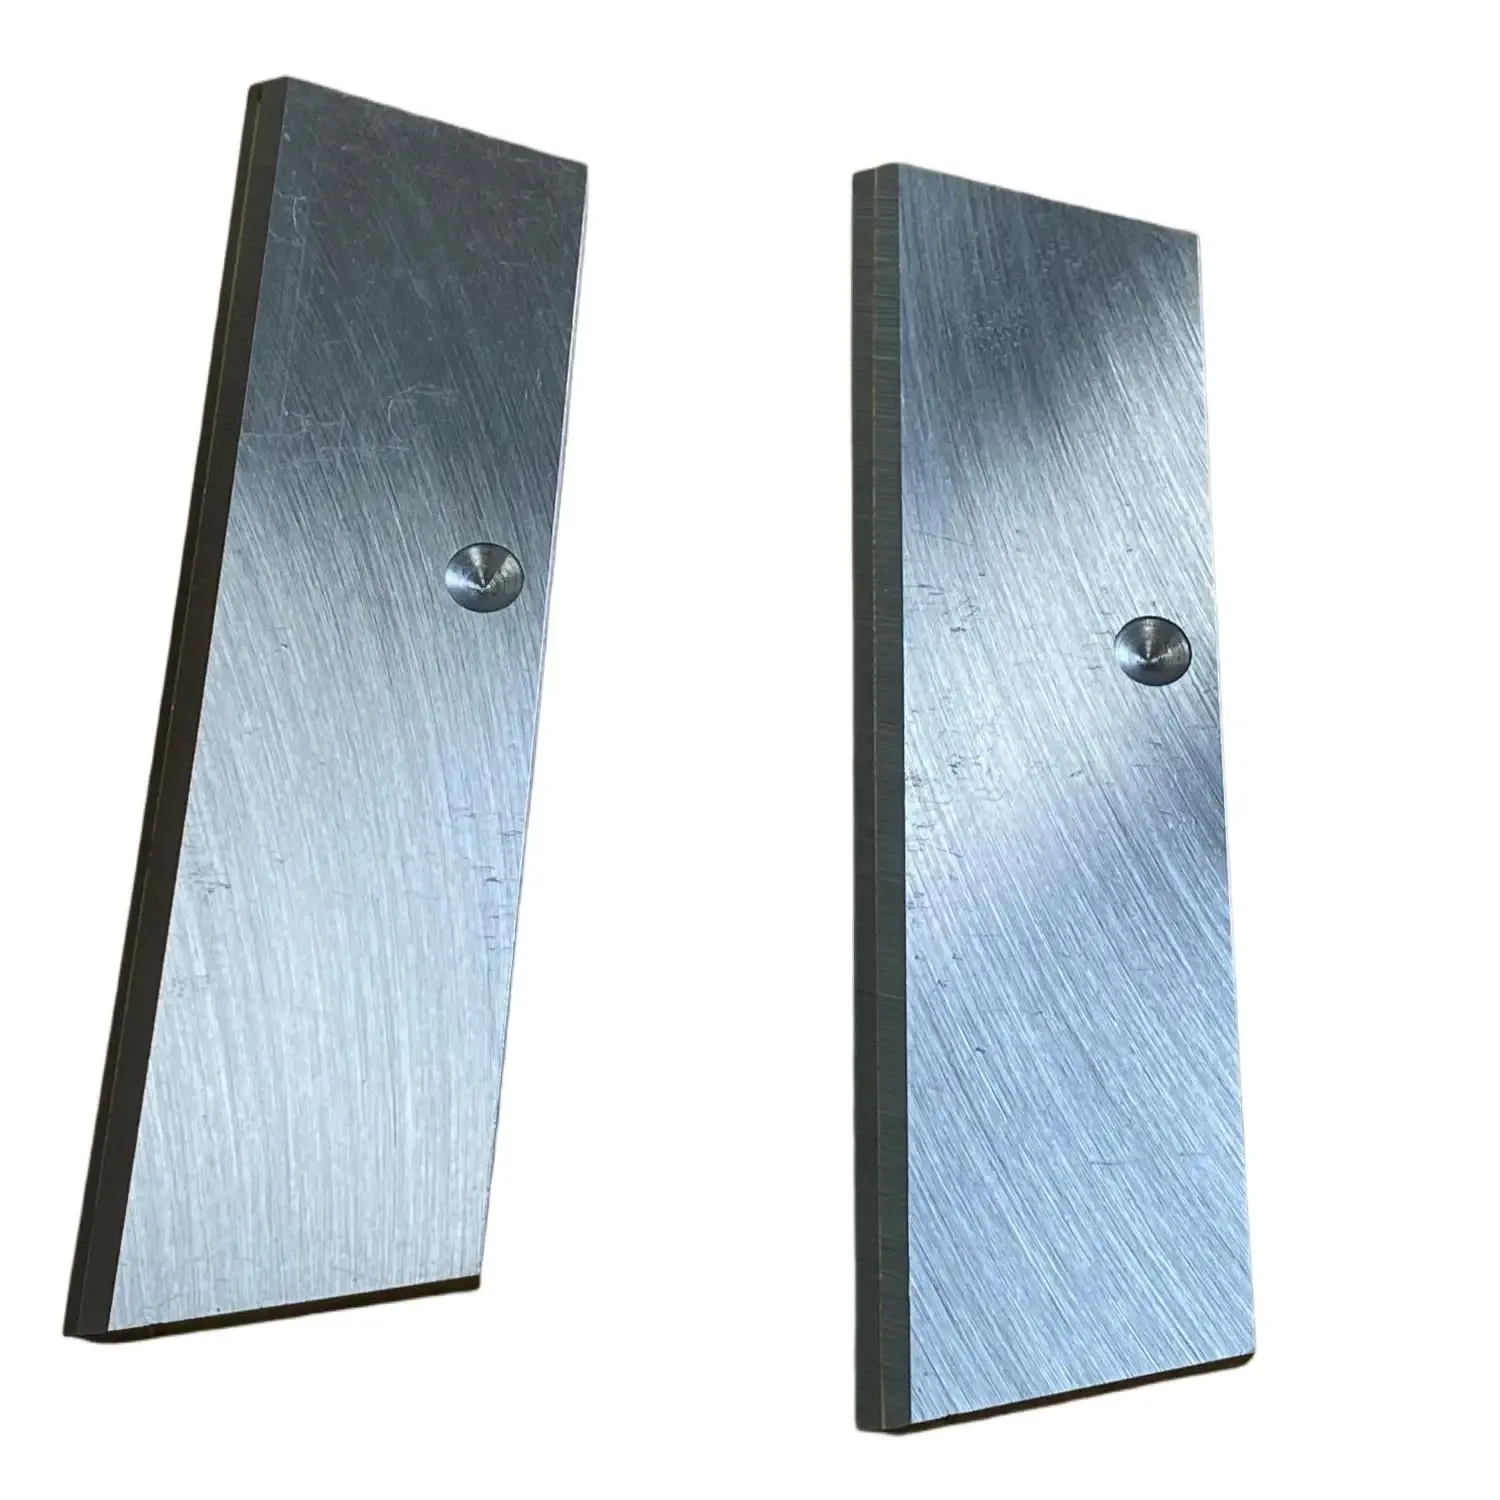
Kesici Sıkıştırıcı Rotor ve Stator Bıçakları
Kesici Sıkıştırıcı Bıçakları
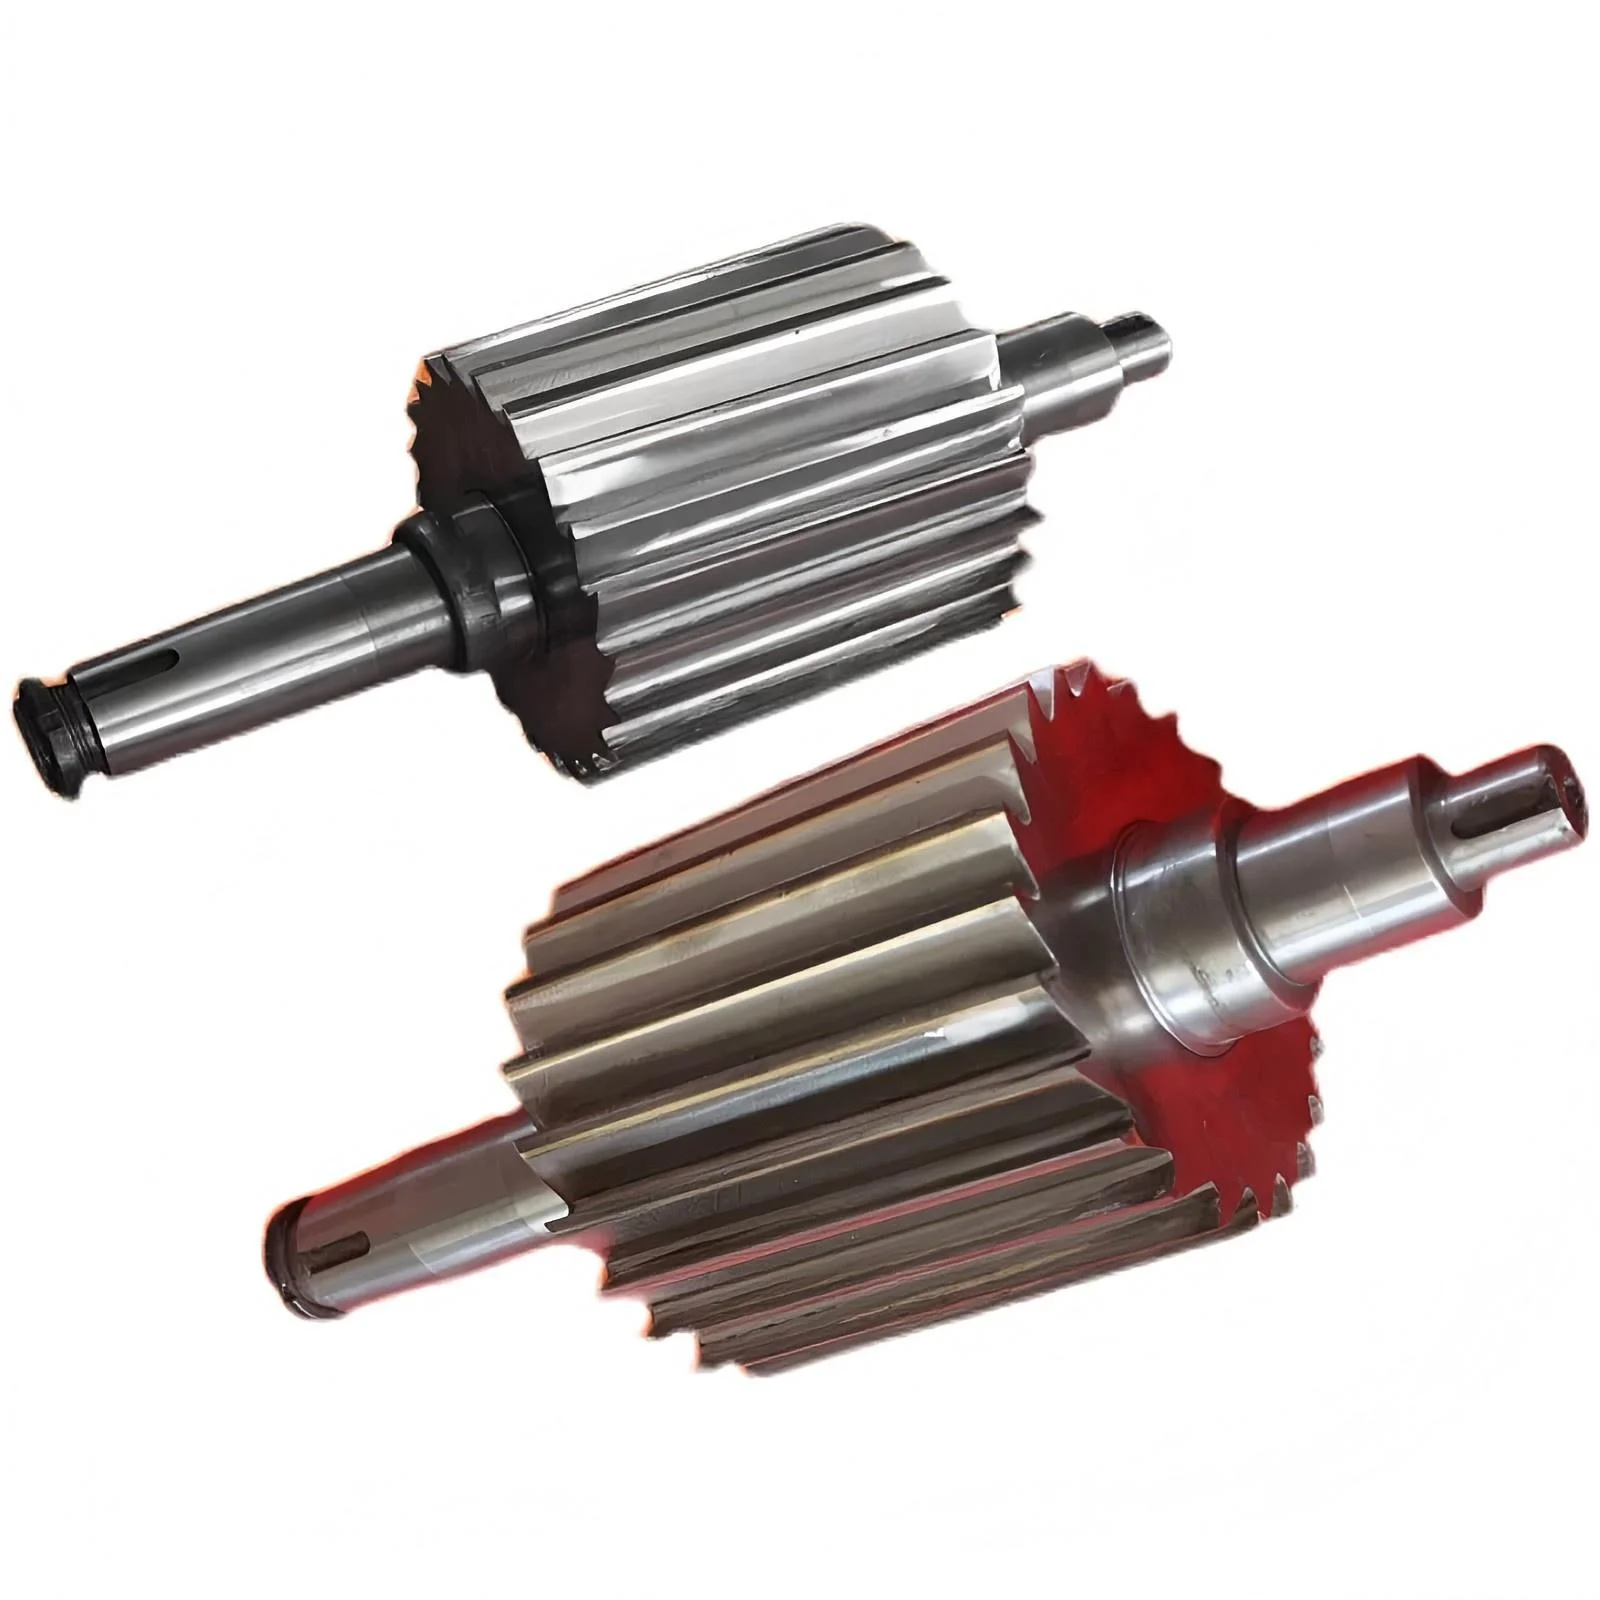
Kesici sıkıştırıcılar ve aglomera makineleri için D2, M2 HSS ve karbür uçlu rotor ve stator bıçakları. EREMA, NGR, Starlinger ve Previero makinelerine doğrudan takılabilir.
- ■Material: D2 (1.2379) · M2 HSS (1.3343) · Carbide-tipped
- ■Applications: PE / PP Film, PET Flake, Woven Bags, Fibre, Foam
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Knife Types | Rotor (movable) · Stator (fixed) · Pre-cutter · Holder block |
|---|---|
| Material | D2 (1.2379) · M2 HSS (1.3343) · Carbide-tipped |
| Hardness | HRC 58–61 (D2) · HRC 62–64 (M2) · HRA 89–91 (carbide) |
| Typical Cutting Gap | 0.2 – 0.5 mm (machine-dependent) |
| Face Flatness | ≤ 0.03 mm over full blade length |
| Parallelism | ≤ 0.02 mm |
| Heat Treatment | Vacuum Hardening + Deep Cryogenic (-196°C) |
| Applications | PE / PP Film, PET Flake, Woven Bags, Fibre, Foam |
| OEM Fitment | EREMA, NGR, Starlinger, Previero, Sorema, Erdwich |
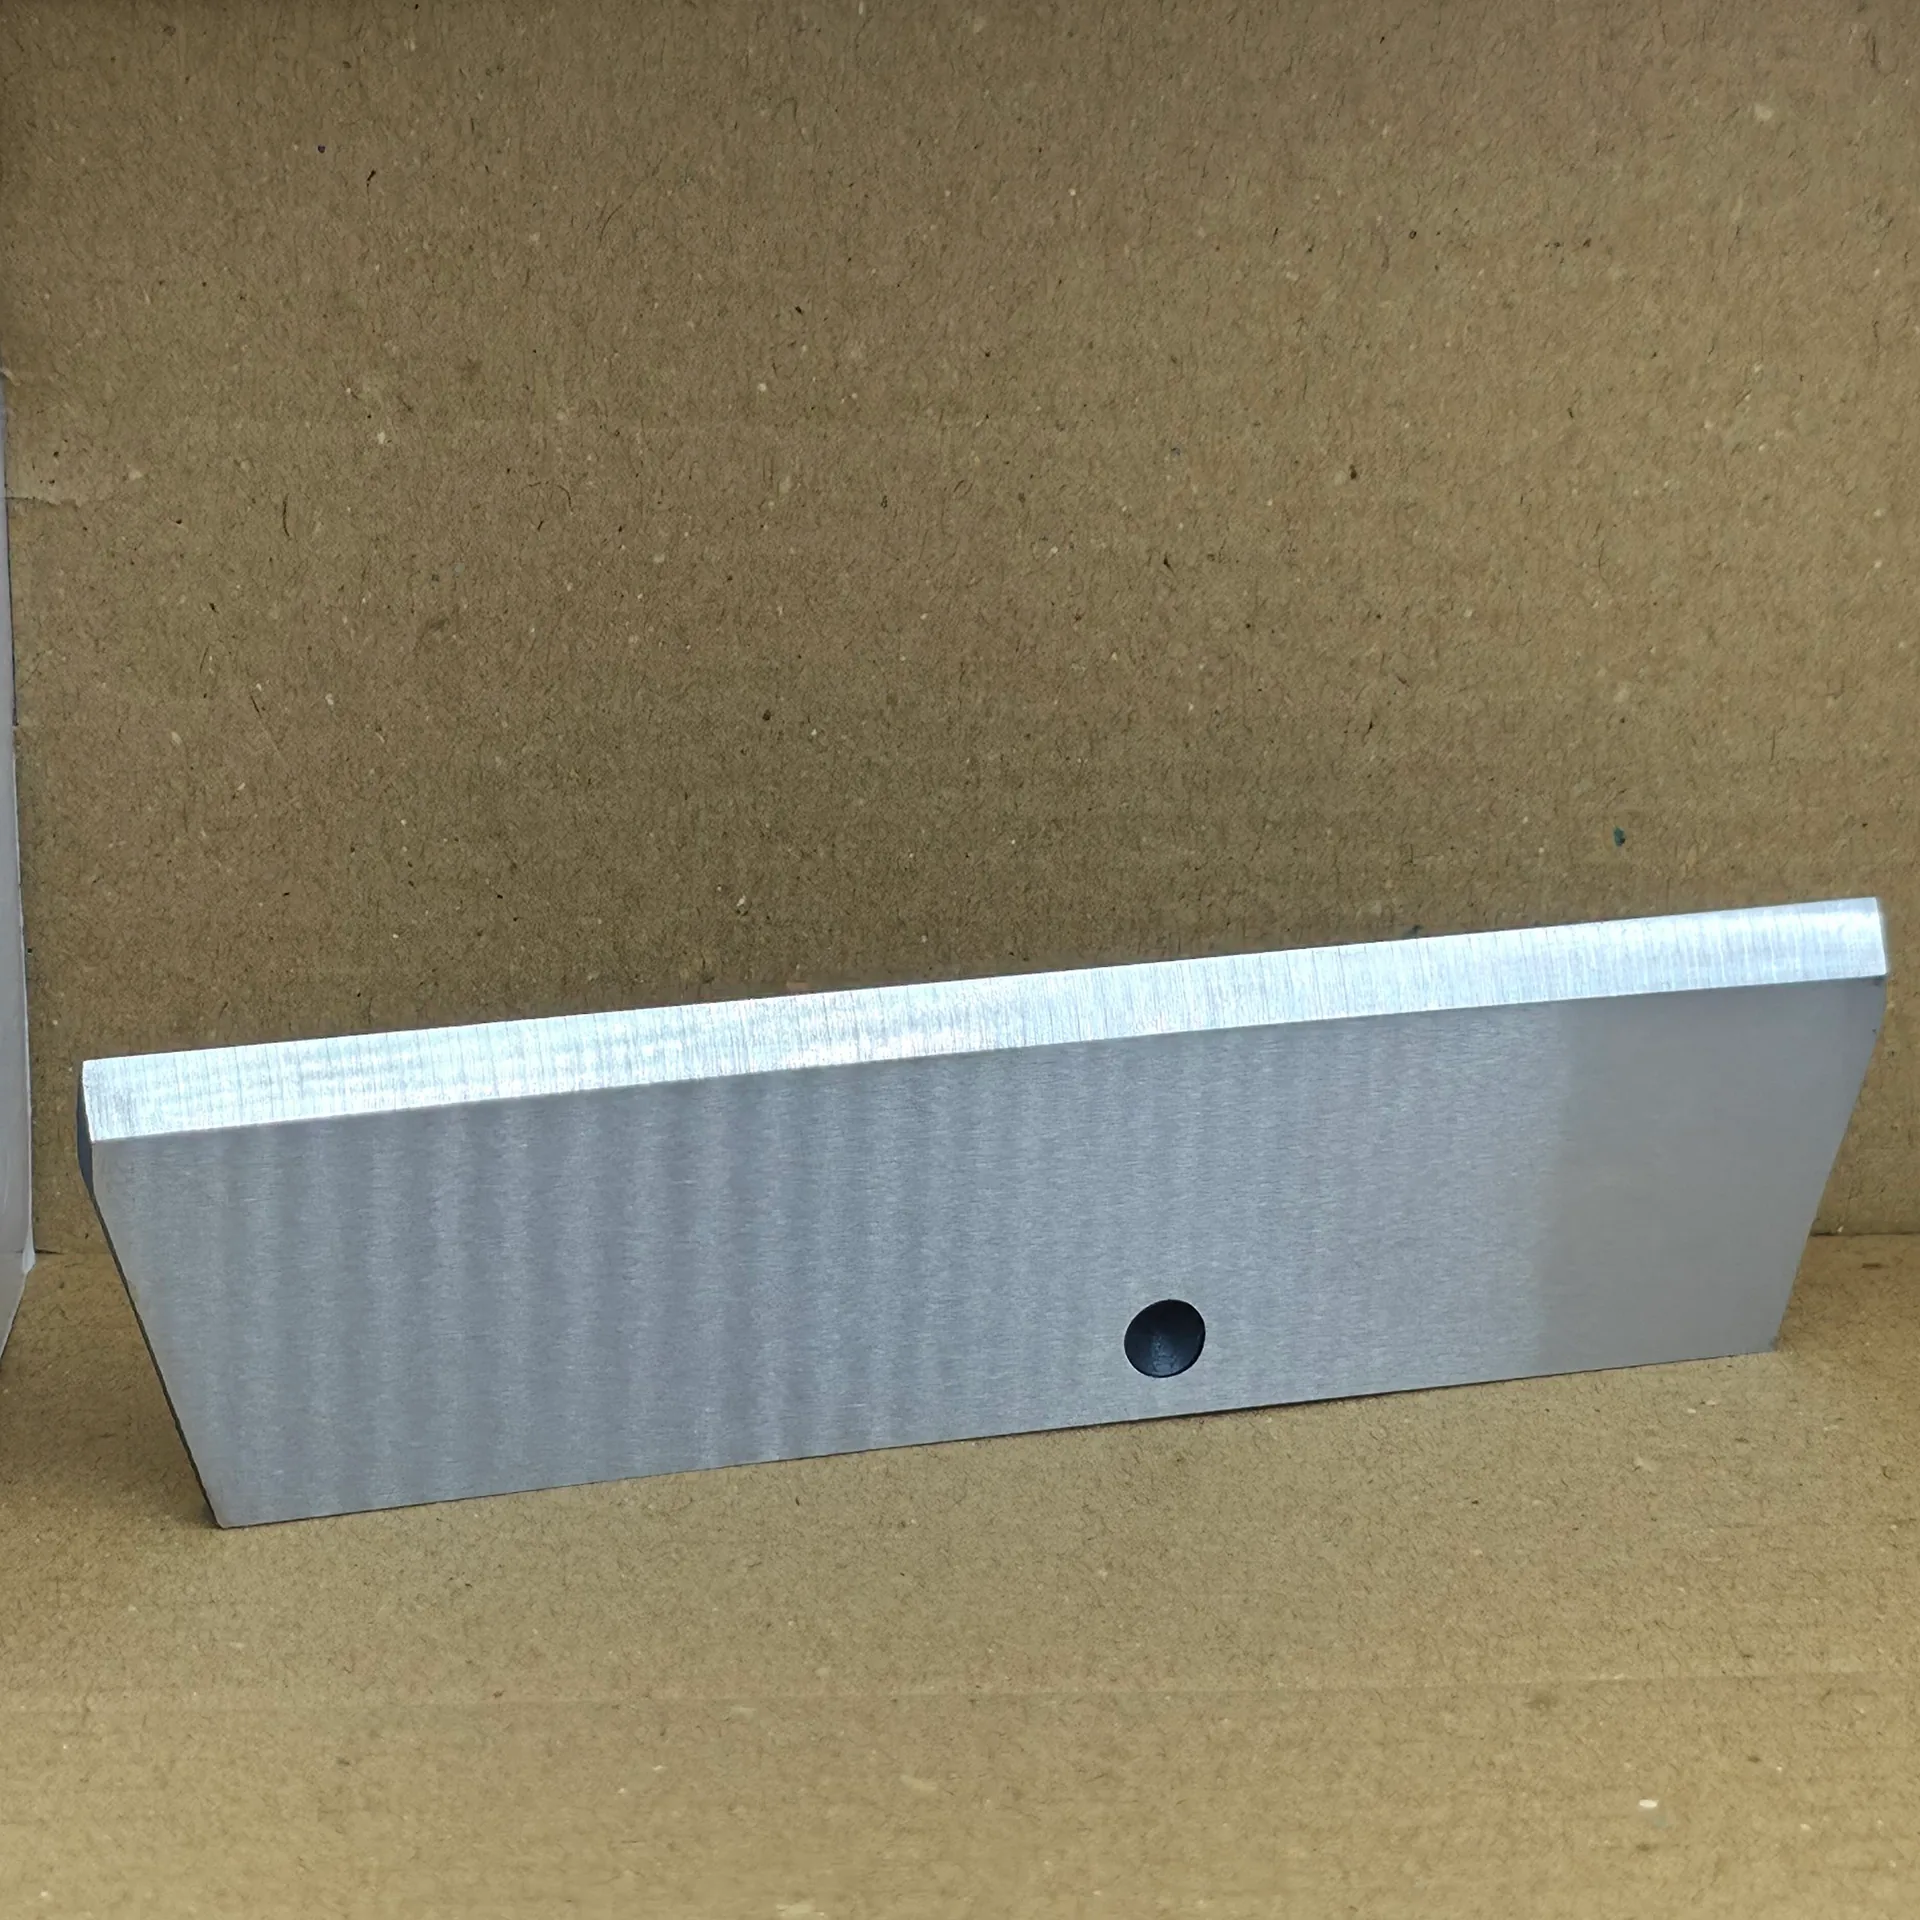
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
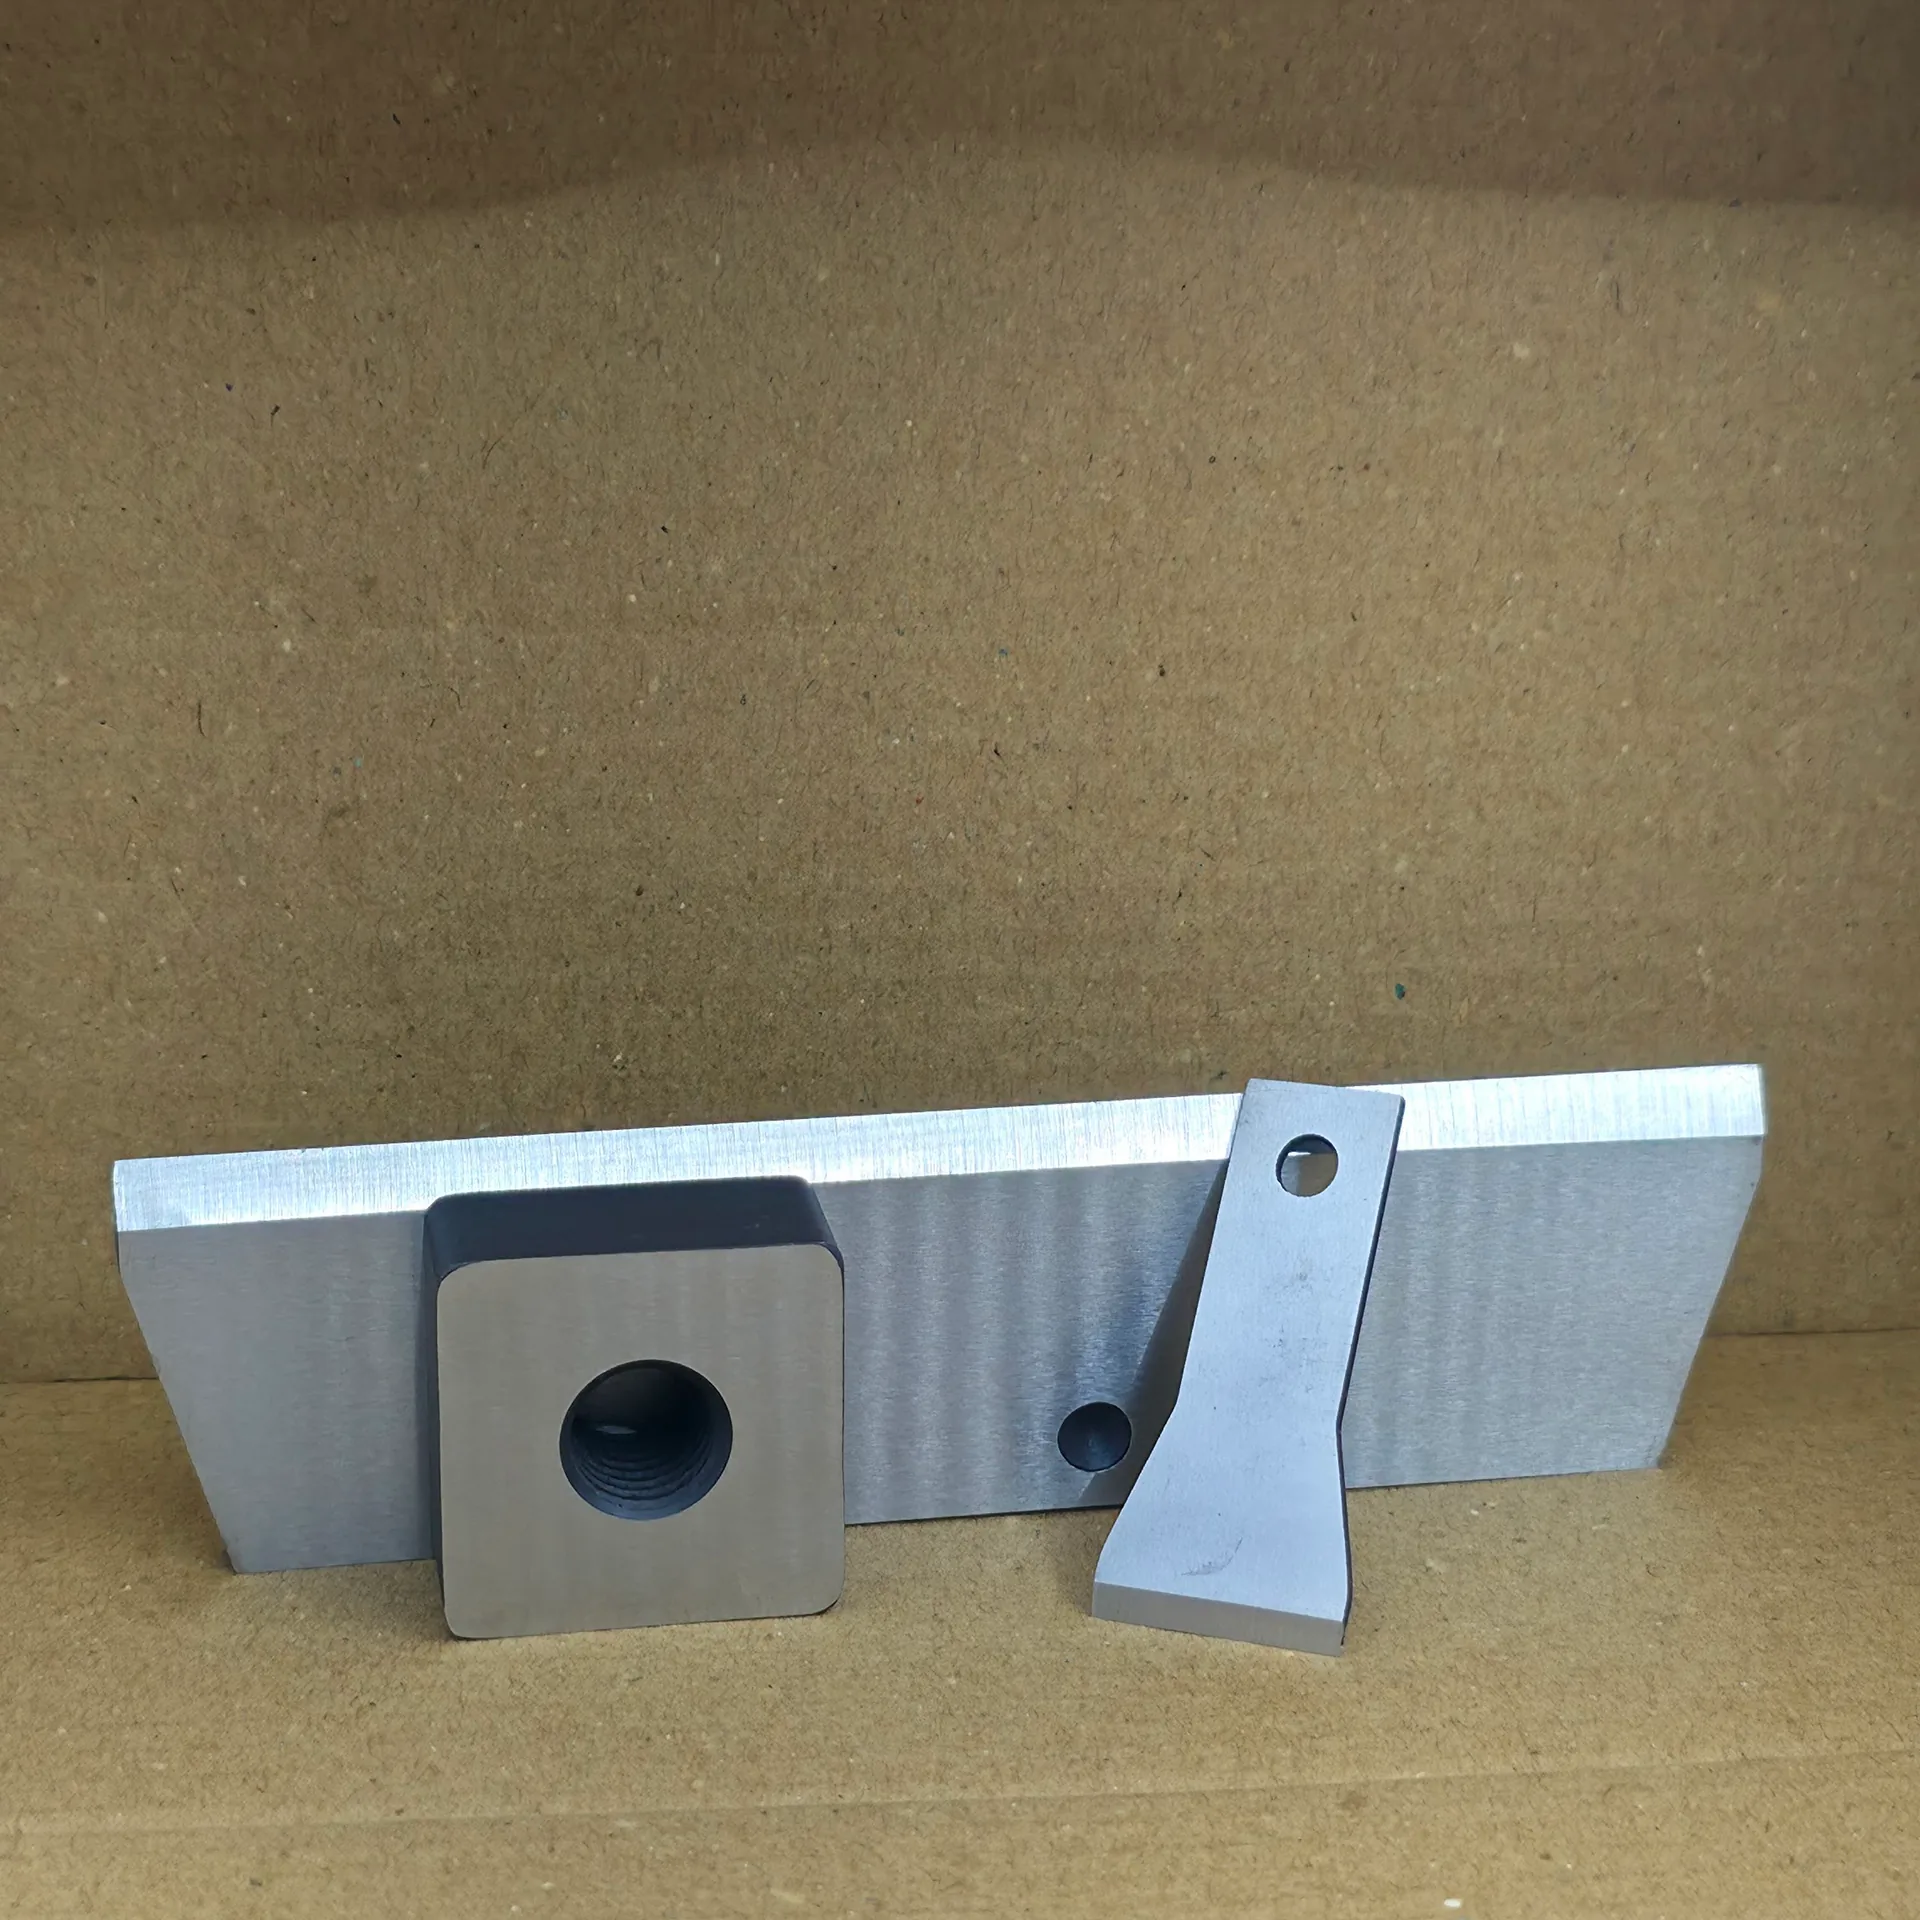
| Bıçak Türü | Uzunluk (mm) | Genişlik (mm) | Kalınlık (mm) |
|---|---|---|---|
| Rotor knife (movable) | 150 – 250 | 40 – 60 | 8 – 12 |
| Rotor knife (movable) | 250 – 400 | 60 – 80 | 12 – 20 |
| Stator knife (fixed) | 120 – 220 | 40 – 60 | 10 – 16 |
| Stator knife (fixed) | 220 – 350 | 60 – 80 | 16 – 25 |
| Pre-cutter / feed blade | 80 – 160 | 30 – 50 | 8 – 14 |
| Knife holder block | 60 – 120 | 50 – 90 | 20 – 40 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Sıkıştırıcı bıçaklarında üç tür arıza görülür: kesici kenar aşınır, boşluk kayar veya bıçak kir nedeniyle ufalanır. Her birinin farklı bir çözüm yolu vardır ve yanlış çözümü seçmek para israfına yol açar.
Bir Kez Belirlediğiniz ve Korumaya Devam Ettiğiniz Bir Boşluk
Bıçağın tüm uzunluğu boyunca ≤0,03 mm düzlük ve ≤0,02 mm paralellik sağlanır. Montaj sırasında ayarladığınız boşluk, yük uygulandığında bir uçta açılıp diğer uçta kapanmak yerine, uçtan uca sabit kalır.
Kullandığınız Araçla Uyumlu Alaşım
Temiz PE ve PP filmler için D2, PET pulları ve çalışma sıcaklığında D2’yi yumuşatan toz halindeki tüketici sonrası malzemeler için M2 HSS; cam dolgulu ve yüksek kül içerikli akışlar için karbür uçlu. Varsayılan ayarlara göre değil, hammaddanıza göre belirlenir.
Eşleştirilmiş Rotor + Stator Setleri Olarak Tedarik Edilir
Rotor ve stator bıçakları zamanla farklı geometrik şekillere dönüşür. Aşınmış bir statora yeni bir rotor bıçağı takmak, aralığın dengesiz kalmasına neden olur ve yükü tek başına yeni bıçağın omuzlarına yükler — bu da bıçağın nominal ömrünün çok küçük bir kısmında körelmesine yol açar. Bu bıçakları set halinde fiyatlandırıp sevk ediyoruz.
[ Sistem envanteri ]
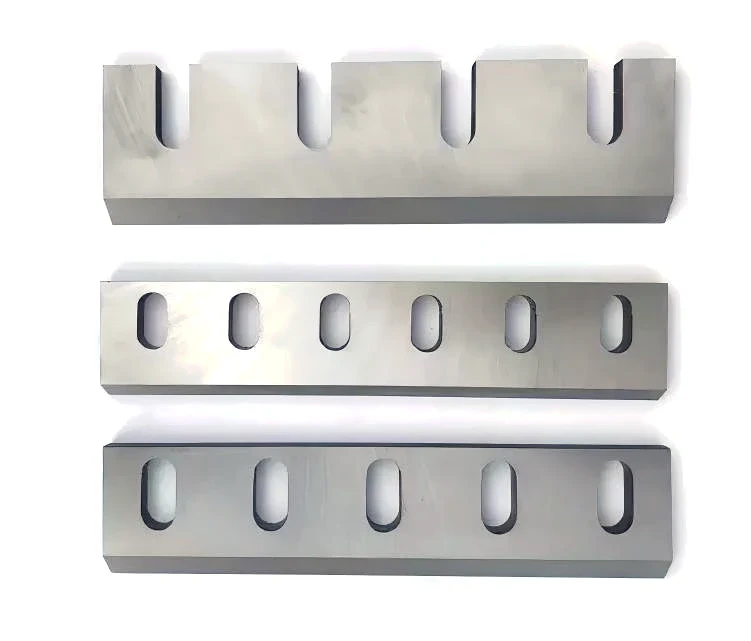
İlgili bıçak kategorileri
Tümünü gör →
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Rotor ve stator bıçakları arasında hangi kesme aralığını ayarlamalıyım?
+−
Rotor ve stator bıçakları arasında hangi kesme aralığını ayarlamalıyım?
Makine kılavuzunuzdaki değeri kullanın — bu değer makineye ve malzemeye özeldir ve genellikle 0,2–0,5 mm aralığında yer alır. Daha önemli olan soru, boşluğun ayarladığınız konumda kalıp kalmadığıdır. Bıçak montaj yüzeyi düz değilse veya aşınmış bir statorun üzerine yeni bir rotor bıçağı takmışsanız, ne kadar dikkatli ayarlanmış olursa olsun boşluk kesme uzunluğu boyunca değişecektir. Boşluğu tek bir noktada değil, bıçağın her iki ucunda ve ortasında kalınlık ölçerlerle ayarlayın ve her şey yerine oturup çalışma sıcaklığına ulaştıktan sonra, çalışmanın ilk birkaç saatinden sonra tekrar kontrol edin.
02Sıkıştırıcım aşırı ısınmış durumda ve çıktı, homojen bir kırıntı yerine topak topak çıkıyor. Sorun nedir?
+−
Sıkıştırıcım aşırı ısınmış durumda ve çıktı, homojen bir kırıntı yerine topak topak çıkıyor. Sorun nedir?
Bu, genellikle aşınmış bıçaklardan kaynaklanan aşırı geniş kesme aralığının klasik belirtisidir. Aralık genişlediğinde malzeme kesilmek yerine yoğrulur; bu nedenle sürtünme ısısı istenen aralığın üzerine çıkar, film topaklar halinde yayılır ve yığın yoğunluğu düzensiz hale gelir — ekstrüder bunu dalgalanan bir besleme olarak algılar. Genellikle aynı anda hem güç tüketiminin arttığını hem de üretim veriminin düştüğünü de gözlemlersiniz. Sıcaklık ayar değerlerini veya besleme hızını ayarlamadan önce kesme aralığını ve bıçak kenarlarını kontrol edin; çünkü bunlar asıl sorunun çözümü değil, sadece telafisidir.
03Sadece rotor bıçaklarını değiştirip stator bıçaklarını kullanmaya devam edebilir miyim?
+−
Sadece rotor bıçaklarını değiştirip stator bıçaklarını kullanmaya devam edebilir miyim?
Bunu yapabilirsiniz, ancak genellikle bu bir yanılsamadır. İkisi farklı şekillerde aşınır — rotor bıçağı keskinliğini kaybederken, stator ise malzeme akışının yoğunlaştığı yerde yarıçap ve oyuk şeklinde aşınmaya meyillidir. Aşınmış bir stator karşısında çalışan yeni bir rotor bıçağı, tüm kesme yükünü düzensiz bir boşluktan geçirir ve nominal ömründen çok daha hızlı körelir; bu nedenle, daha kısa sürede yine aynı duruş durumuna geri dönersiniz. İkisini birlikte değiştirmek, her değişim başına maliyeti artırır, ancak işlenen ton başına maliyeti düşürür.
04D2, M2 HSS ve karbür uçlu bıçaklar arasında nasıl seçim yapmalıyım?
+−
D2, M2 HSS ve karbür uçlu bıçaklar arasında nasıl seçim yapmalıyım?
Alaşımı hammaddenize uygun seçin. HRC 58–61 sertliğindeki D2, temiz LDPE, LLDPE ve PP filmler, dokuma torbalar ve tüketim öncesi atıklar için ekonomik bir standart seçenektir. PET pulları ve baskılı veya tozlu tüketim sonrası filmler için HRC 62–64 sertlikteki M2 HSS'ye geçin — M2, D2'nin yumuşamaya başladığı çalışma sıkıştırıcısının içindeki yüksek sıcaklıkta keskinliğini korur. Karbür uçlu bıçakları cam elyaf takviyeli bileşikler, mineral dolgulu malzemeler ve yüksek kül içerikli akışlar için saklayın; bu hammaddelerde bıçaklar çok daha uzun süre dayanır ancak maliyeti daha yüksektir ve darbelere karşı daha az dayanıklıdır; bu nedenle, hammaddenizde ara sıra metal bulunuyorsa bu bıçaklar yanlış seçimdir.
05Bir kesici sıkıştırıcı bıçağı kaç kez yeniden bilenebilir?
+−
Bir kesici sıkıştırıcı bıçağı kaç kez yeniden bilenebilir?
D2 ve M2 bıçaklarda, bıçak minimum kullanım yüksekliğine ulaşana ve boşluk artık telafi edilemeyecek hale gelene kadar genellikle üç ila beş kez yeniden bileme yapılır. Her yeniden bileme işlemi kesme yüzeyinden malzeme kaldırır, bu nedenle bıçak tutucusunda giderek daha alçak bir konuma gelir — çoğu makine, bir noktaya kadar bu durumu şimlerle telafi etmeye izin verir. Karbür uçlu bıçaklar yalnızca karbür kısmı üzerinden yeniden bileme işlemine tabi tutulur ve genellikle daha az bileme döngüsüne izin verir. Bakım ekibinizin tahminde bulunmak yerine bir bıçağın kullanım ömrünün ne zaman sona erdiğini tam olarak bilmesi için, üretim çiziminde minimum yüksekliği işaretliyoruz.
Neden Sureay
01OEM çizimi olmadan sıkıştırıcım için bıçaklar üretebilir misiniz?
+−
OEM çizimi olmadan sıkıştırıcım için bıçaklar üretebilir misiniz?
Evet — bu ürünle ilgili yaptığımız işlerin büyük bir kısmını bu oluşturuyor. Makinenin markasını ve modelini, ayrıca aşınmış bir bıçağı ya da uzunluk, genişlik, kalınlık ve montaj deliklerinin konumlarını gösteren net fotoğrafları bize gönderin. Çeliği kesmeden önce yazılı onayınız için bir üretim çizimi hazırlıyoruz ve bunu arşivimizde saklıyoruz; böylece tekrar siparişlerde yeniden ölçüm yapmaya gerek kalmaz.
02Teslim süresi ne kadardır ve bir seti önce deneme fırsatım var mı?
+−
Teslim süresi ne kadardır ve bir seti önce deneme fırsatım var mı?
Mevcut bir çizim temelinde üretilen bıçaklar 10–15 iş günü içinde sevk edilir. İlk kez tersine mühendislik yoluyla tasarlanan bıçaklarda ise çizim ve onay süreci için yaklaşık 3–5 gün ek süre gerekir. Üretim miktarına karar vermeden önce, makineye uyum doğrulaması ve kesici kenar ömrü testi için deneme setleri sağlıyoruz. Özel profiller için ise öncelikle boyut onay numunesi üretiyoruz; böylece uyum onaylanana kadar kalıp taahhüdü söz konusu olmaz.
03Bıçaklarla birlikte hangi belgeler veriliyor?
+−
Bıçaklarla birlikte hangi belgeler veriliyor?
Her sevkiyatta bir Rockwell sertliği test sertifikası, onaylı çizime göre hazırlanmış boyutsal kontrol kaydı, çelik fabrikası malzeme izlenebilirlik sertifikası ve bir ısıl işlem parti kaydı bulunmaktadır. OEM onay süreci için talep üzerine eksiksiz CMM boyutsal raporları temin edilebilir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.