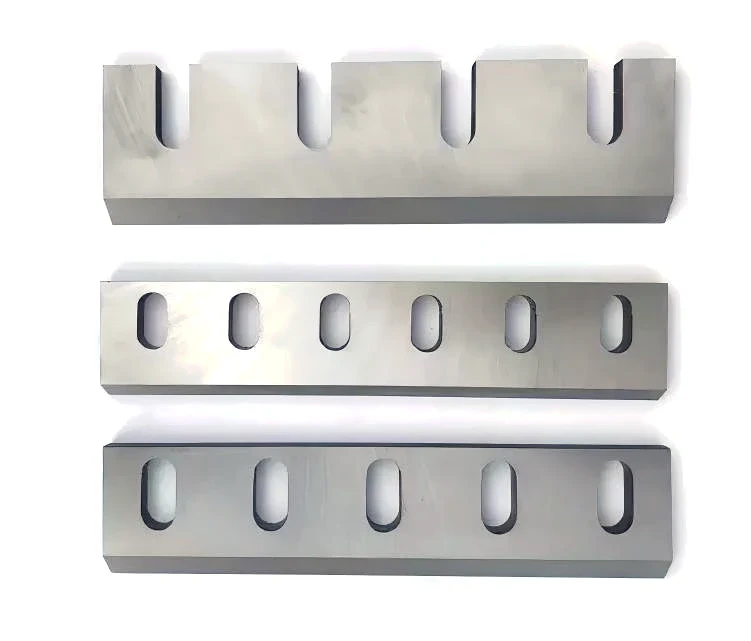
PET, PVC ve PP Geri Dönüşümü için Endüstriyel Plastik Kırıcı ve Öğütücü Bıçakları
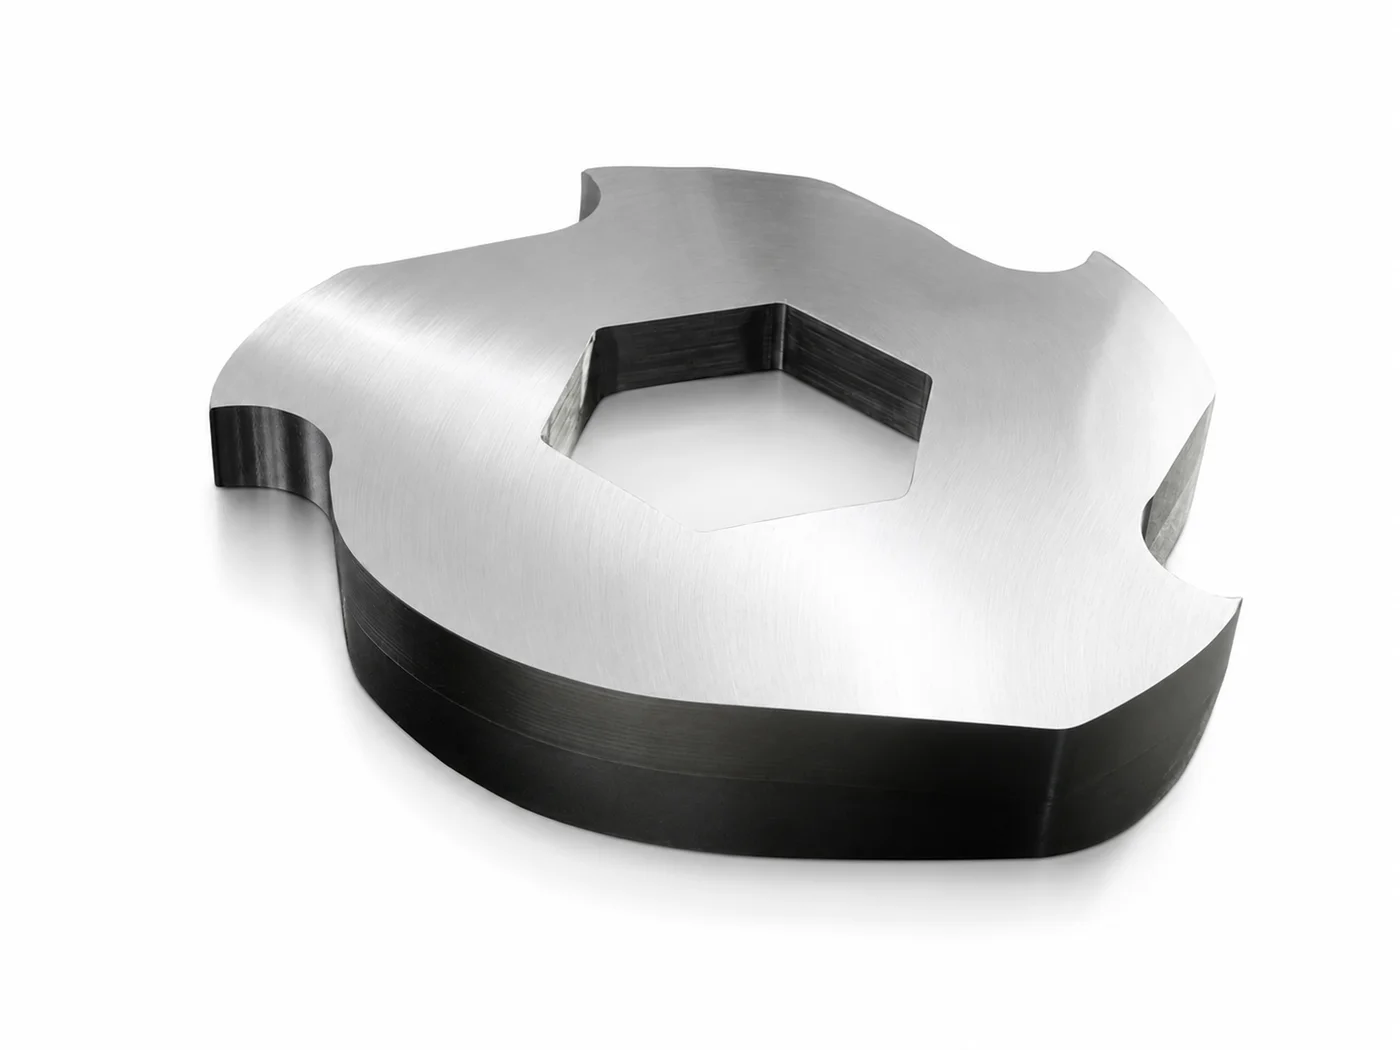
Öğütücü Bıçakları
Cumberland, Conair/Wortex, Herbold ve Rapid öğütücüler için ±0,02 mm cıvata deliği toleransına göre hassas bir şekilde taşlanmış D2, SKD-11 ve Cr12MoV öğütücü rotor ve stator bıçakları. 30° ile 55° arasındaki eğim açıları, polimer türüne göre ayarlanarak temiz ve ince parçacık oranı düşük bir öğütme sonucu sağlar. Vakumla sertleştirme ve derin kriyojenik işleme, HRC 58–62 sertlik seviyesini sabitleyerek kesici kenarların uzun süre dayanmasını sağlar.
- ■Material: D2 (1.2379), SKD-11, DC53, Cr12MoV
- ■Application: PET, PVC, PP, HDPE, Engineering Plastics
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
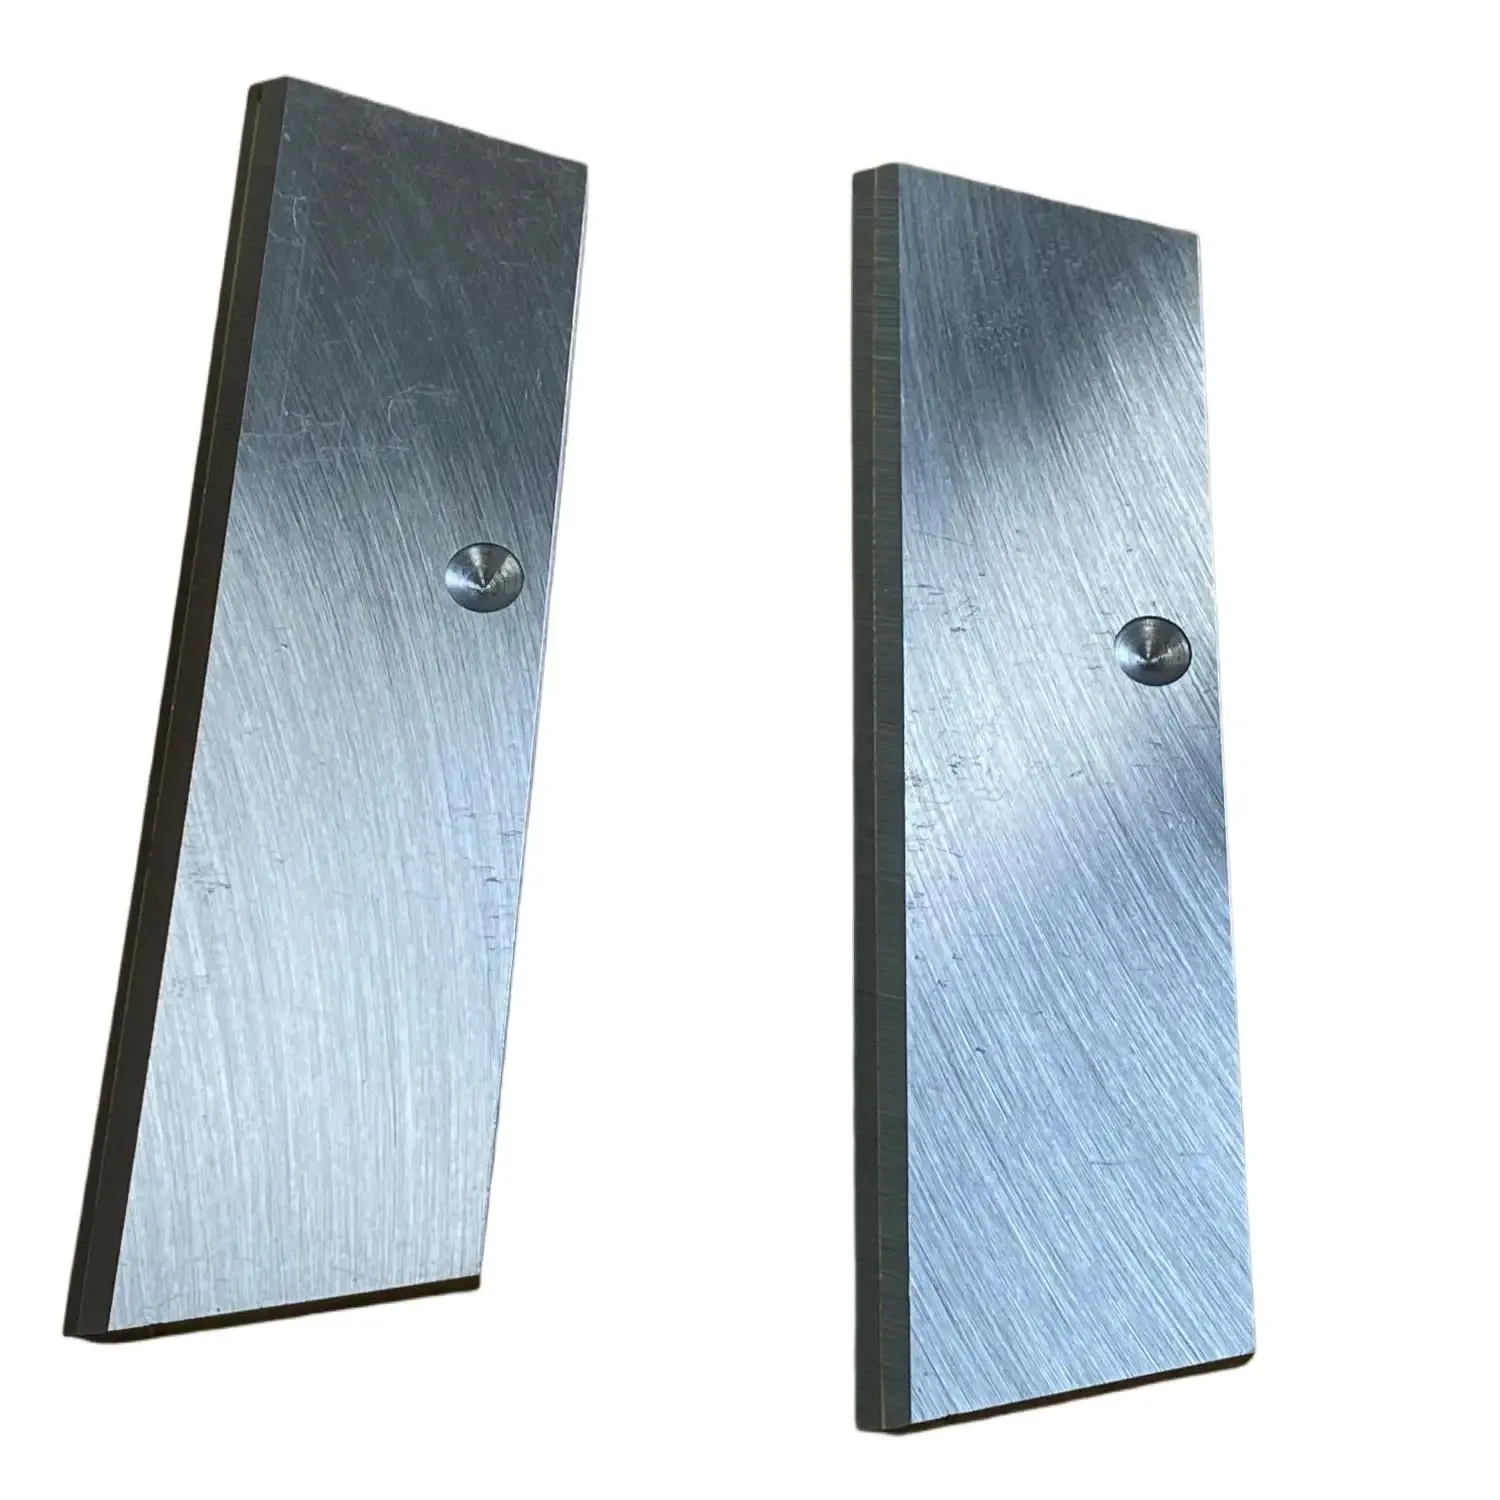
Rotor bıçakları ve yatak bıçakları farklı hızlarda aşınır ve nadiren aynı zamanlamayla değiştirilir. Rotor bıçakları birincil kesme yükünü üstlenir ve genellikle yatak bıçağına göre iki ila üç kat daha sık bileme gerektirir; ancak kesme aralığı ikisi arasında ayarlanır — bu sayede, yuvarlaklaşmış bir yatak bıçağına karşı yeni bir rotor bıçağı yine de malzemeyi yırtarak ince parçacıklar üretir. Sureay, her ikisini de aynı çelik partisinden taşlanmış, birbirine uyumlu bir set halinde tedarik eder; böylece ilk yeniden bileme işleminden sonra boşluk korunur. Yatak bıçakları (stator veya sabit bıçaklar olarak da adlandırılır), aynı D2, SKD-11, DC53 ve Cr12MoV kalitelerinde mevcuttur.
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | D2 (1.2379), SKD-11, DC53, Cr12MoV |
|---|---|
| Hardness | HRC 58–62 (Cryogenically Stabilized) |
| Bolt-hole Tol. | ±0.02 mm |
| Face Flatness | ≤ 0.05 mm |
| Parallelism | ≤ 0.03 mm |
| Bevel Angle | 30° - 55° (Application-optimized) |
| Heat Treatment | Vacuum Hardening + Deep Cryogenic (-196°C) |
| Application | PET, PVC, PP, HDPE, Engineering Plastics |
| OEM Fitment | Cumberland, Rapid, Herbold, Conair, Nelmor |
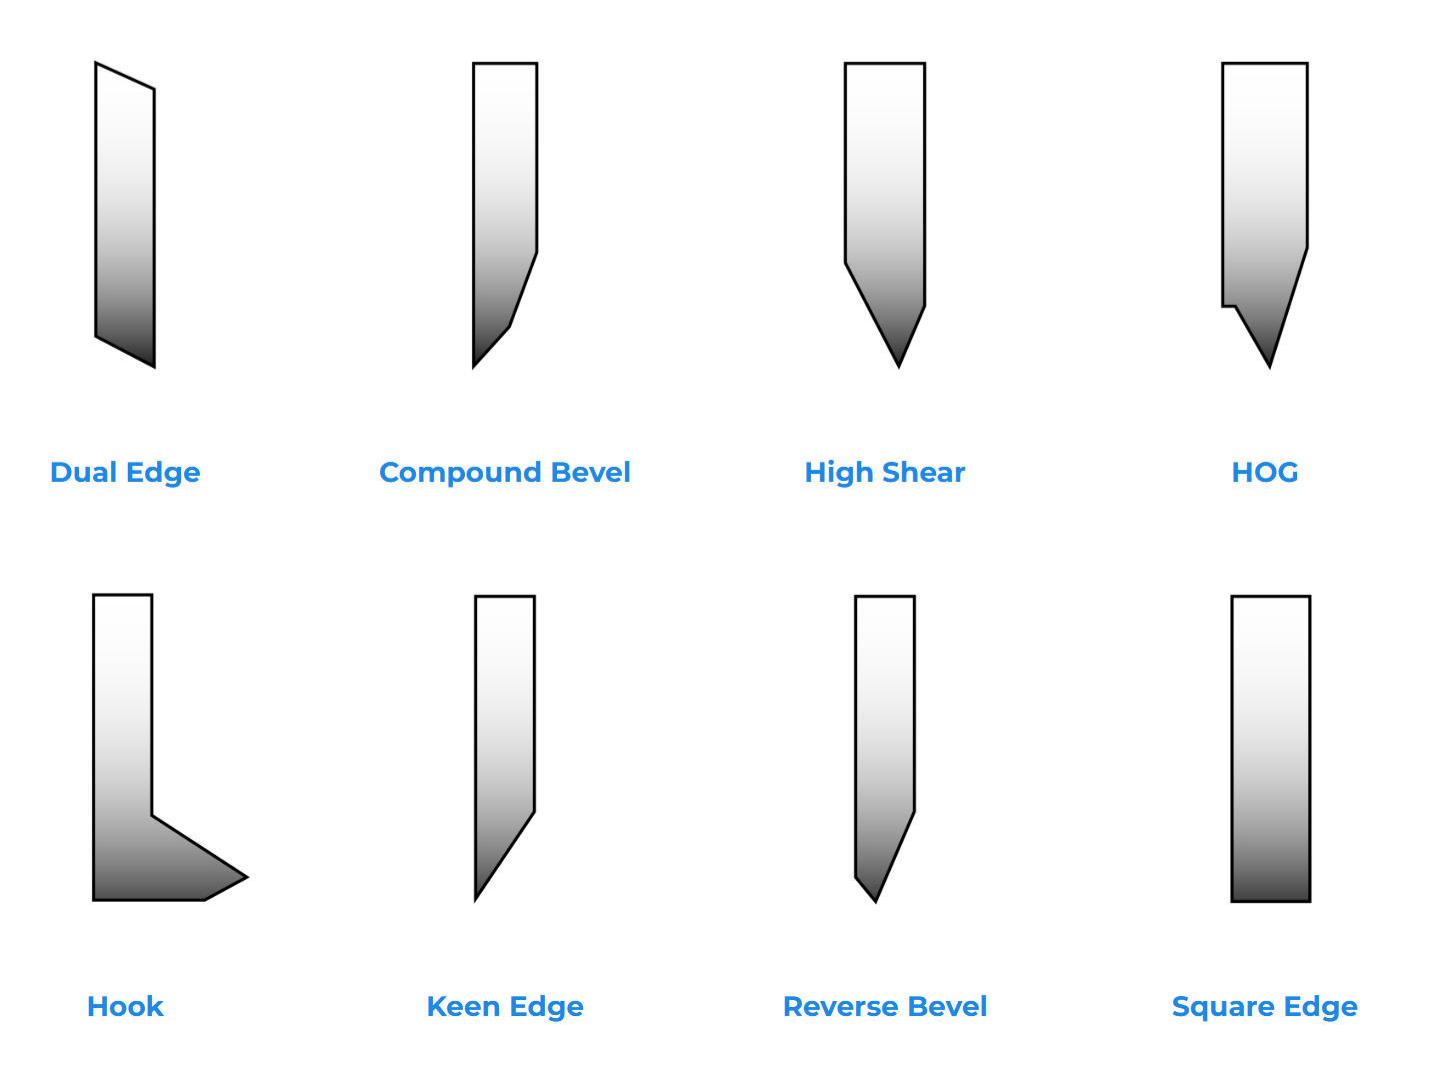
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
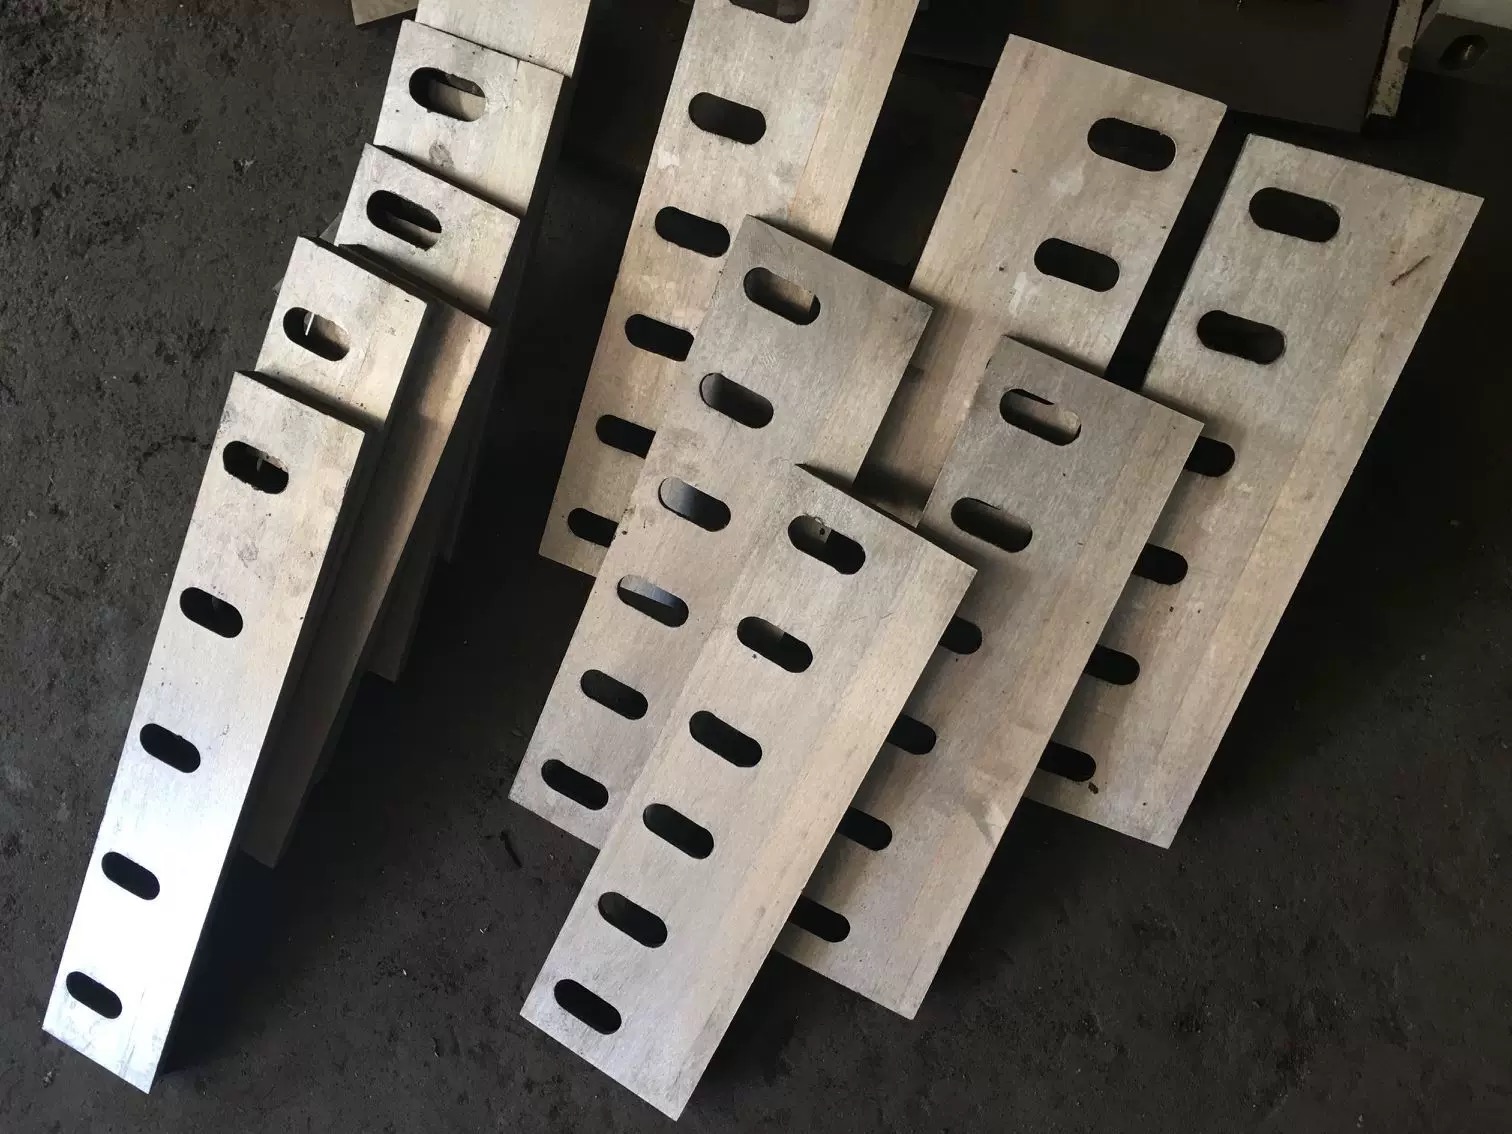
| Delik Düzeni | Boyutlar (U × G × Y) | Delik Merkez Aralığı |
|---|---|---|
| Double hole | 90 × 70 × 8 | 40 / 45 / 50 |
| Double hole | 120 × 70 × 8 | 60 |
| Triple hole | 126 × 60 × 8 | 40 |
| Triple hole | 150 × 70 × 8 | 50 / 55 |
| Triple hole | 170 × 70 × 8 | 45 |
| Triple hole | 180 × 70 × 8 | 60 |
| Quadra hole | 170 × 70 × 8 | 40 |
| Quadra hole | 200 × 70 × 8 | 50 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
En Üst Düzeyde Yeniden Öğütme Kalitesi
Son derece keskin ve hassas bir şekilde hizalanmış kesme kenarları, plastiği yırtmak yerine temiz bir şekilde keser ve böylece istenmeyen toz ve ince parçacıkların oluşumunu önemli ölçüde azaltır.
Uzatılmış MTBR (Değiştirme Arası Ortalama Süre)
Yüksek aşınma direnci, bıçakların bileme ve değiştirme sıklığını en aza indirerek geri dönüşüm hattınızın kesintisiz çalışmasını sağlar.
Azaltılmış Motor Yükü
Optimize edilmiş kesme açıları, gereken kesme kuvvetini azaltarak granülatörünüzün motorundaki elektrik akımı çekişini düşürür ve ton başına enerji maliyetlerini azaltır.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →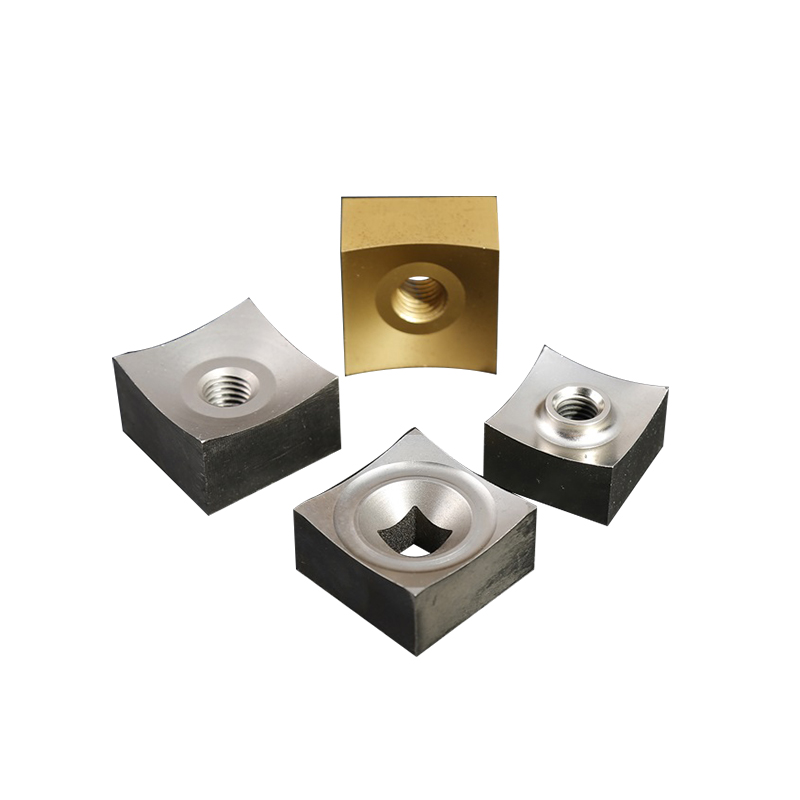
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Granülatörüm için D2, DC53 ve Cr12MoV arasında nasıl seçim yapmalıyım?
+−
Granülatörüm için D2, DC53 ve Cr12MoV arasında nasıl seçim yapmalıyım?
D2, PET ve PP gibi temiz plastikler için endüstri standardıdır. Cam takviyeli veya aşındırıcı polimerler için DC53, üstün aşınma direnci sunar. Besleme malzemesinde ara sıra metal yabancı maddeler (tel veya zımba teli gibi) bulunuyorsa, Cr12MoV, kenarların ufalanmasını önlemek için daha yüksek darbe dayanımı sağlar.
02Plastik granülasyonu sırasında aşırı toz ve ince parçacıkların oluşmasına ne sebep olur?
+−
Plastik granülasyonu sırasında aşırı toz ve ince parçacıkların oluşmasına ne sebep olur?
Bu durum genellikle, keskin olmayan kenarlar veya yanlış bir eğim açısı nedeniyle plastiğin kesilmek yerine yırtılmasıyla ortaya çıkar. Temiz bir kesim sağlamak için, kullandığınız polimere göre eğim açısını (30°–55°) optimize ediyoruz; bu da yeniden öğütme kalitenizi ve pelet değerinizi en üst düzeye çıkarır.
03Benim makinem için tam olarak aynı cıvata delik düzenlerini sağlayabilir misiniz?
+−
Benim makinem için tam olarak aynı cıvata delik düzenlerini sağlayabilir misiniz?
Kesinlikle. Cumberland, Herbold, Rapid, Weima ve daha birçok marka için kapsamlı bir OEM teknik çizim veritabanına sahibiz. Mikro sallanma olmadan kusursuz bir şekilde yerine oturmasını garanti etmek için tüm konik delikleri ±0,02 mm’lik sıkı bir toleransla CNC frezeliyoruz.
04Pres yanındaki granülatörlerde en düşük ince parçacık oranını sağlayan rotor bıçağı geometrisi hangisidir?
+−
Pres yanındaki granülatörlerde en düşük ince parçacık oranını sağlayan rotor bıçağı geometrisi hangisidir?
Enjeksiyon kalıplama hatlarındaki pres yanına yerleştirilen sıralı öğütücülerde, cilalı eğim yüzeyi (Ra ≤ 0,8 μm) ile 40°–45°'lik bir eğim açısı, kanal ve besleme borusu malzemesinden en temiz ve en az ince parçacık içeren öğütülmüş malzeme elde edilmesini sağlar. Parlatılmış yüzey, kesme bölgesindeki yapışmayı azaltarak, sürekli enjeksiyon kalıplama üretiminde tipik olan yüksek döngü hızlarında ince parçacıkların oluşmasına neden olan HDPE ve PP malzemelerinin mikro kaynaklanmasını önler.
05Granülatör rotor bıçaklarımı ne zaman bilemeliyim, ne zaman değiştirmeliyim?
+−
Granülatör rotor bıçaklarımı ne zaman bilemeliyim, ne zaman değiştirmeliyim?
Birincil gösterge, yeniden öğütülmüş parçacıkların boyut dağılımıdır; büyük boyutlu fraksiyon, çıktı ağırlığının %8–10’unu aştığında rotor bıçaklarının bilenmesi gerekir. İkincil göstergeler ise, motor akım çekişinde referans değerin %15'in üzerinde bir artış ve toz oranındaki artıştır. Her bir Sureay bıçağı, eğimli kenar geometrisi minimum kullanılabilir malzeme derinliğine ulaşana kadar genellikle 3–5 kez yeniden bilenebilir; bu noktada bıçağın değiştirilmesi daha ekonomiktir.
06Yeniden öğütme partikül boyutumu bıçaklar mı yoksa elek mi belirliyor?
+−
Yeniden öğütme partikül boyutumu bıçaklar mı yoksa elek mi belirliyor?
Elektre, parçacık boyutunu belirler — malzeme, elekten geçecek kadar küçük hale gelene kadar kesme haznesinde kalır. Bıçaklar ise farklı bir unsuru kontrol eder: malzemenin bu süre içinde ne kadar temiz bir şekilde kesildiğini. Körelmiş veya açısı yanlış ayarlanmış bıçaklar, kesmek yerine yırtmaya neden olur; bu da elekten geçen ancak yeniden öğütülmüş malzemenizin değerini düşüren toz ve ince parçacıkların oluşmasına yol açar. Parçacık boyutunuz yanlışsa, eleği değiştirin. Parçacık boyutunuz doğru ancak ince parçacık oranı artıyorsa, bıçaklara ve kesme aralığına bakın.
Neden Sureay
01Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
+−
Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
2008 yılında kurulmuş, %100 doğrudan OEM üreticisiyiz. Sureay’den satın aldığınızda, aracıların kâr marjlarını ortadan kaldırmış olursunuz ve bıçaklarınızı dövüp taşlayan mühendislerle doğrudan iletişim kurarsınız.
02Sureay’in ısıl işlem modelini daha ucuz alternatiflerden ayıran nedir?
+−
Sureay’in ısıl işlem modelini daha ucuz alternatiflerden ayıran nedir?
Standart su verme işleminden farklı olarak, her Sureay bıçağı vakumla sertleştirme işleminden sonra derin kriyojenik işleme tabi tutulur. Bu işlem, kalıntı östeniti martensite dönüştürür; bu da aşınma direncini artırır ve daha da önemlisi, kesici kenarın tüm uzunluğu boyunca sertliği homojen tutar — uzun granülatör bıçaklarında dengesiz aşınmanın en büyük tek nedeni, dönüşümün tam olarak gerçekleşmemesi sonucu kalan yumuşak bölgedir.
03Dünya çapında gönderim yapıyor musunuz ve teslimat ne kadar sürer?
+−
Dünya çapında gönderim yapıyor musunuz ve teslimat ne kadar sürer?
Evet, 50'den fazla ülkeye ihracat yapıyoruz. Standart OEM yedek bıçaklar genellikle 48 saat içinde sevk edilir. Özel profillerin teslimatı ise 10–15 iş günü sürer. Güvenilir kapıdan kapıya teslimat için DHL, FedEx ve uluslararası deniz nakliye firmalarıyla doğrudan iş birliği yapıyoruz.
04Sureay hangi kalite sertifikalarına sahiptir ve malzeme test raporlarını sunabilir misiniz?
+−
Sureay hangi kalite sertifikalarına sahiptir ve malzeme test raporlarını sunabilir misiniz?
Sureay, ISO 9001:2015 sertifikasına sahiptir. Her sevkiyata bir Rockwell HRC sertlik test raporu, bir boyutsal kontrol kaydı ve bir ısıl işlem parti sertifikası eklenir. OEM onay süreci için, talep üzerine eksiksiz CMM boyutsal raporları ve çelik fabrikası sertifikaları temin edilebilir.
05Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
+−
Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
Evet. Makineye uyum doğrulaması ve kesici kenar ömrü testi için numune setleri (genellikle 2–5 bıçak) sunuyoruz. Standart numune teslim süresi 5–7 iş günüdür. Özel profiller için, tam üretime geçilmeden önce boyut onay numuneleri üretilir; uyum onaylanana kadar kalıp yapımı taahhüdü verilmez.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.