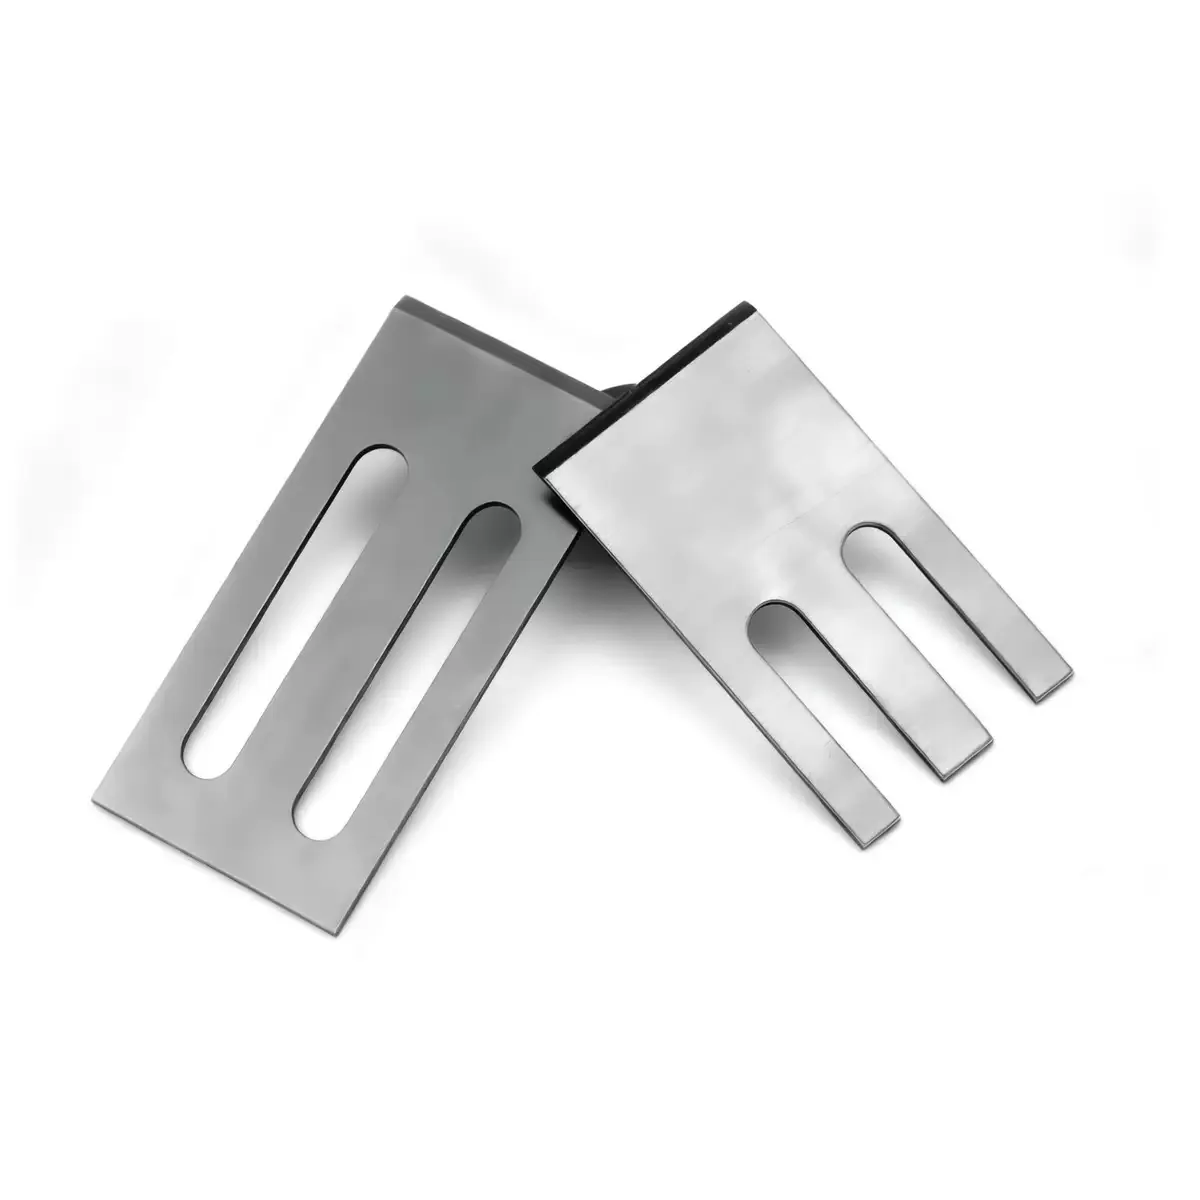
Kalıp Yüzü Kesme Bıçakları ve Peletleme Bıçakları
Kalıp Yüzü Kesme Bıçakları
Ekstrüde şeritleri kalıp yüzeyinde değil de havada kesmek mi istiyorsunuz? Helisel rotor ve yatay bıçak setleri için Şerit Peletleyici Rotorları sayfasına bakın.
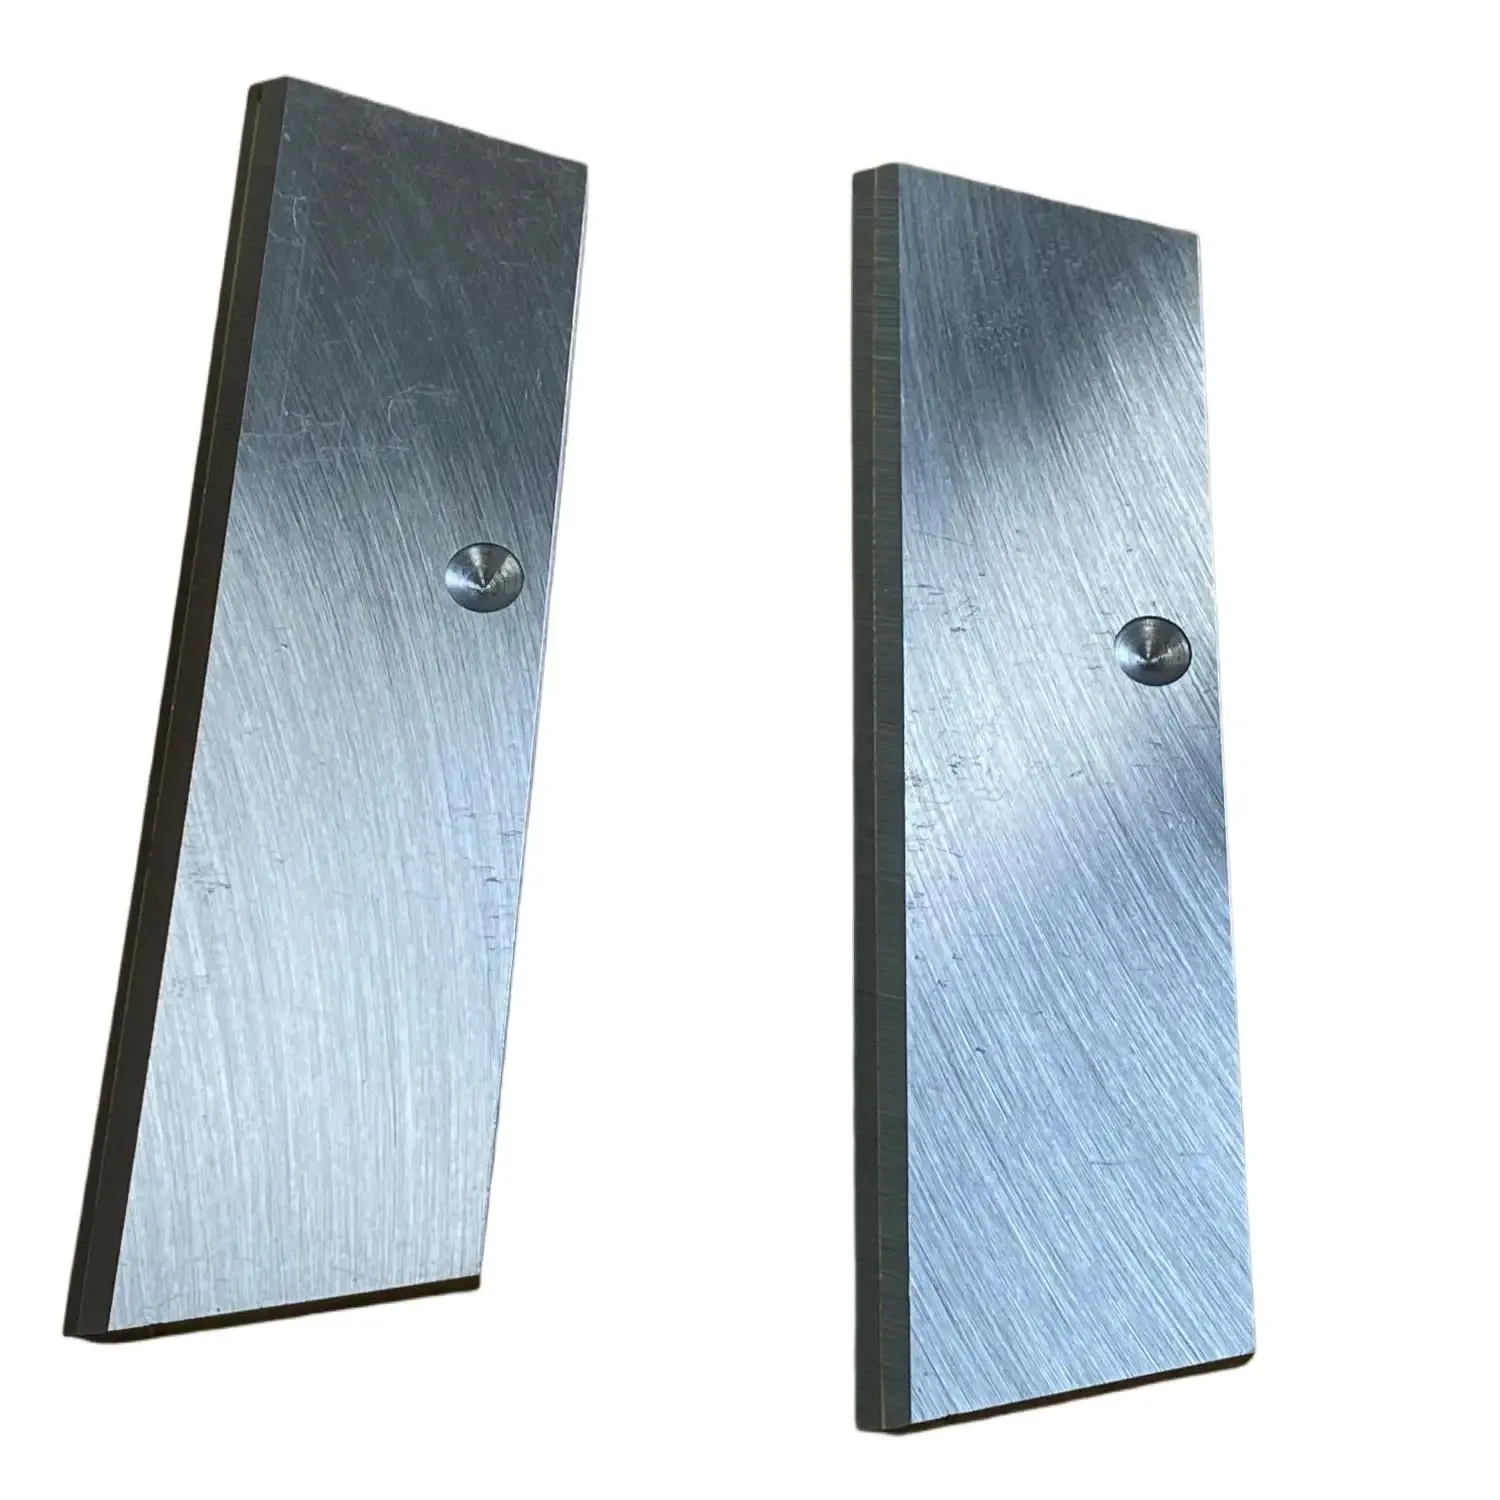
Sualtı, su halkalı ve sıcak kalıp yüzlü peletleyiciler için kalıp yüzü kesme bıçakları, kalıp plakanızdan daha yumuşak taşlanmıştır. Gala, Nordson BKG, Maag ve ECON markalarına uygundur.
- ■Material: D2 · M2 HSS · T42 · PM-HSS · 440C Stainless · Carbide
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | D2 · M2 HSS · T42 · PM-HSS · 440C Stainless · Carbide |
|---|---|
| Hardness Differential | Blade held below die plate hardness (controlled wear) |
| Edge Geometry | 45° bevel · 90° square · Stepped bevel · Curved / hooked |
| Thickness Consistency | ≤ 0.01 mm variation within a matched set |
| Flatness | ≤ 0.01 mm |
| Pelletizing Methods | Underwater · Water-ring · Hot die face |
| Supply Format | Matched sets, CMM-verified; hubs and die plates available |
| OEM Fitment | Gala, Nordson BKG, Maag, ECON, Coperion, NGR |
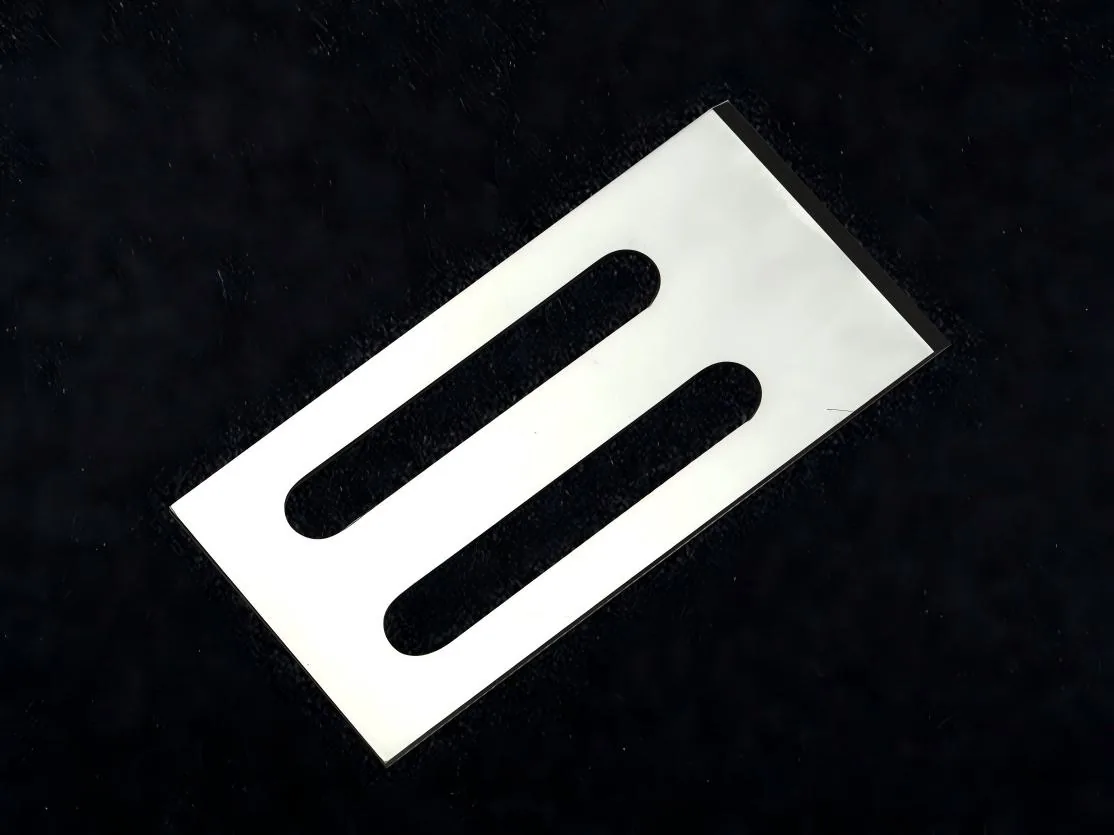
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
| Bıçak Profili | Uzunluk × Genişlik (mm) | Kalınlık (mm) | Montaj |
|---|---|---|---|
| Straight, twin slot | 45 × 25 | 3 – 6 | 2 × Ø5.5 slots |
| Straight, twin slot | 60 × 30 | 3 – 6 | 2 × R3.5 slots |
| Straight, wide body | 60 × 46 | 4 – 8 | 2 × R3.5, R5 relief |
| Forked, triple slot | 55 × 34 | 3 – 6 | 3 × R3.5 slots |
| Stepped / shouldered | 60 × 35 | 4 – 8 | 2 slots, 129° flank |
| Tapered / hooked | 70 × 60 | 4 – 8 | 63° flank |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Kalıp plakası ana unsurdur; bıçak ise sarf malzemesidir. Aşağıdaki her şey, bu ilişkinin doğru şekilde korunmasından kaynaklanmaktadır.
Kalıp Plakanız, Bıçağınızdan Daha Uzun Ömürlüdür
Bıçak sertliği, kalıp yüzeyinin sertliğinden daha düşük olarak belirlenir; böylece aşınma, sarf malzemesi tarafından karşılanır. Kalıptan daha sert bir bıçak, daha uzun ömürlü olmaz — kalıp yüzeyinde çizikler oluşturur, kesme aralığını genişletir ve bıçak değişimini kalıp yenileme işlemine dönüştürür.
Eşleşen Bir Küme Olarak İşlenmiş ve Doğrulanmış
Set genelinde ≤0,01 mm'lik kalınlık tutarlılığı, CMM ile doğrulanmıştır. Tam bir set, kalıba karşı tek bir ön yükü paylaşır: kalın bıçaklar yükü üstlenir ve kalıba iz bırakır; ince olanlar ise hiçbir zaman kesim yapmaz. Tek başına parça başına tolerans bu durumu önleyemez.
Polimerinizden Seçilen Kenar Şekli
Ticari poliolefinler için 45°, dolgu maddeli ve aşındırıcı bileşikler için 90°, ince bir kenarın gerekli olduğu ancak bu kenarın sağlam kalması gereken durumlarda kademeli eğimli kenar; düz kenara sürtünerek bulaşan düşük viskoziteli ve yapışkan eriyikler için ise kancalı kenar.
[ Teknik referans ]
Teknik resimler ve bıçak geometrisi
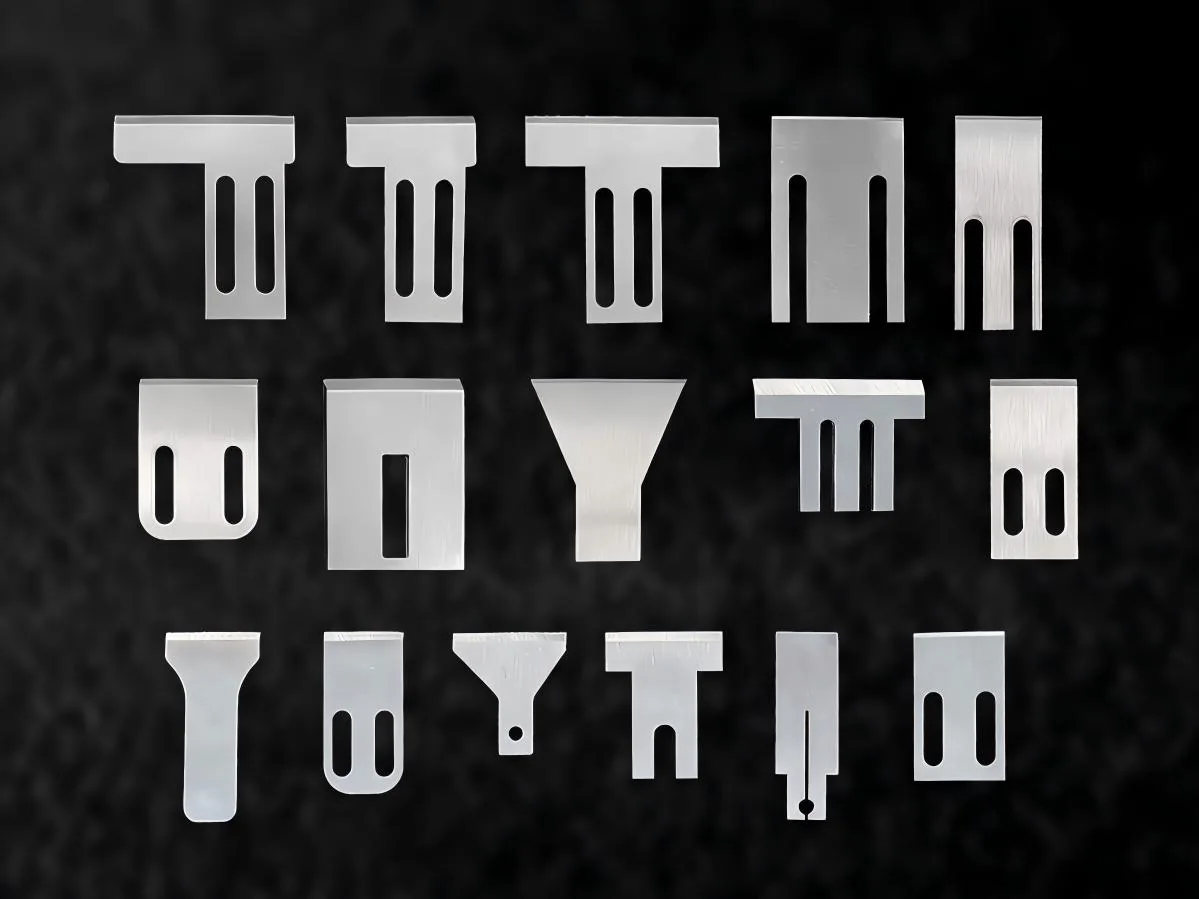
Peletleme bıçağı siparişlerinin çoğu bize OEM çizimi olmadan ulaşır — müşteri, aşınmış bir bıçak ya da bir fotoğraf ve makine modelini gönderir. Aşağıdaki geometriler, ölçümden onaylı üretim çizimine kadar bu şekilde hazırladığımız çizimlerdir. Bunlar, üretimde bulundurduğumuz gövde şekilleri, yuva desenleri ve yan yüzey açılarının çeşitliliğini ve tersine mühendislik uygulandığında bıçağınızın nasıl görüneceğini göstermektedir.
■ Temsili üretim geometrileri, ölçüler milimetre cinsindedir. Bir spesifikasyon sayfası değil, tersine mühendislik kabiliyetimizin referansı olarak sunulmuştur — kesin teknik resim ve fiyat için makine modelinizi veya numune bıçağınızı gönderin.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →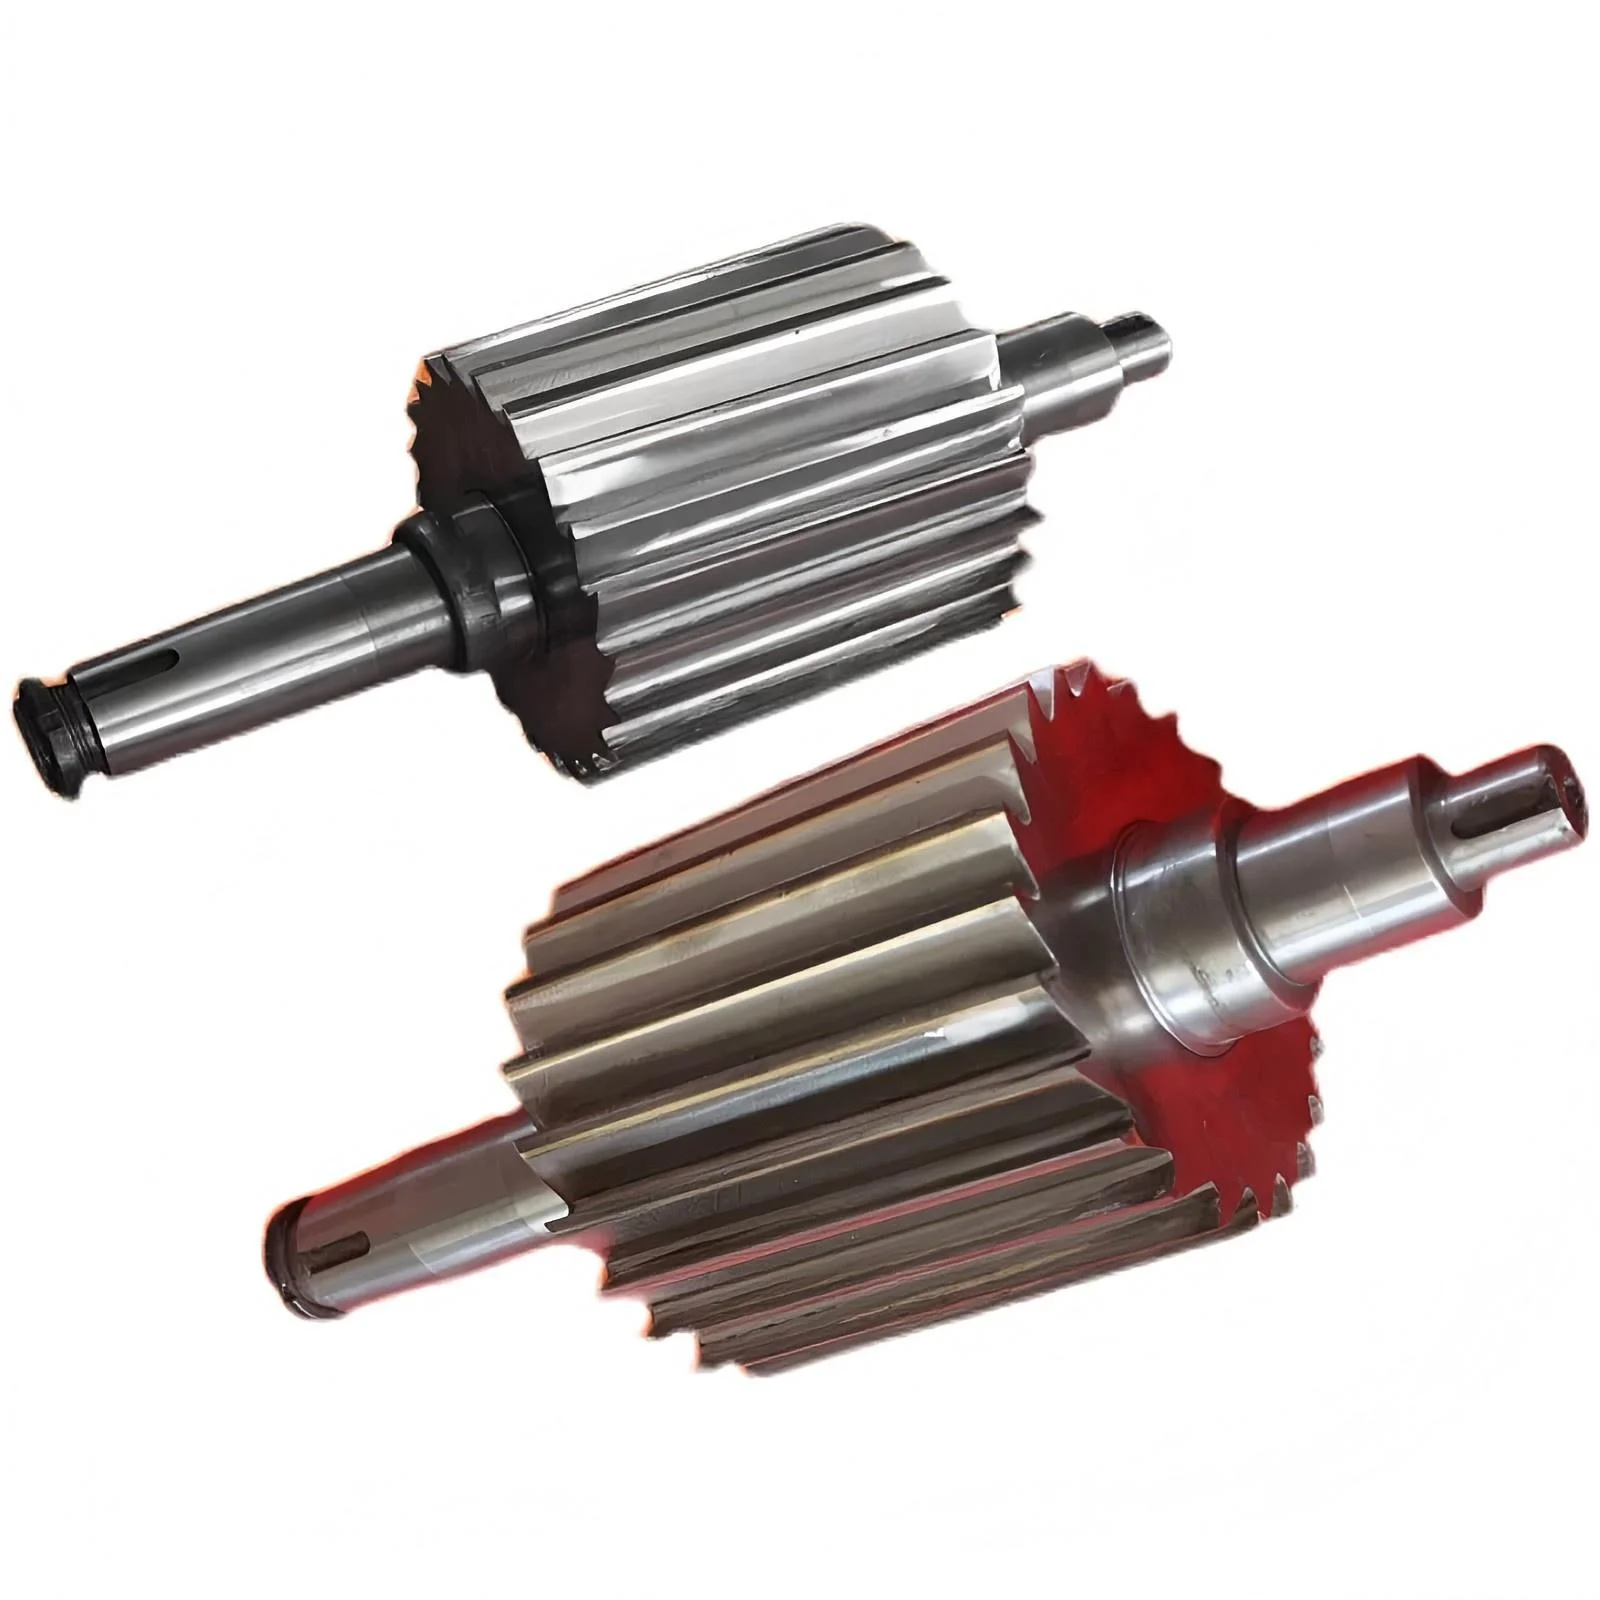

[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Bıçaklarınız kalıp plakama zarar verir mi?
+−
Bıçaklarınız kalıp plakama zarar verir mi?
Sertlik ilişkisi doğru bir şekilde belirlenmişse böyle bir durum söz konusu olmaz ve bu, herhangi bir talep geldiğinde ilk olarak belirlediğimiz husustur. Bıçak, aşınmanın sarf malzemesi tarafından emilmesi için kask yüzeyinin sertliğinin altında kalacak şekilde kasıtlı olarak ayarlanır. Kalıp plakasından daha sert bir bıçak, size daha uzun ömür sağlamaz — kalıp yüzeyinde çizikler oluşturur, bu da kesme aralığını genişletir, pelet kalitesini düşürür ve sonunda kalıbın yeniden taşlanmasını veya değiştirilmesini gerektirir. Bize kalıp plakasının malzemesini ve sertliğini veya elinizde bu bilgi yoksa makine modelini bildirin; biz de buna uygun bıçağı belirleyelim. Her sevkiyata bir sertlik sertifikası eklenir; böylece bıçaklar takılmadan önce bu ilişkiyi doğrulayabilirsiniz.
02Setimdeki bıçaklardan biri neden diğerlerine göre çok daha çabuk aşınıyor?
+−
Setimdeki bıçaklardan biri neden diğerlerine göre çok daha çabuk aşınıyor?
Set içindeki bıçakların kalınlığı neredeyse her zaman dengesizdir. Tam bir bıçak seti, kalıp yüzeyine karşı tek bir ön yükü paylaşır; dolayısıyla bıçaklar arasında kalınlık farklılığı varsa, en kalın olanlar temas basıncının orantısız bir kısmını üstlenir — bu bıçaklar hızla aşınır ve kalıpta çizikler oluştururken, en ince bıçaklar ise neredeyse hiç temas etmez ve hiçbir zaman düzgün kesim yapamaz. Set, ortalama bir bıçak aşınmadan çok önce işlevini yitirir. Bu nedenle bıçakları eşleştirilmiş setler halinde taşlıyoruz ve her bir bıçağı tek tek tolerans sınırları içinde denetlemek yerine, set genelinde kalınlık tutarlılığını CMM ile 0,01 mm hassasiyetinde doğruluyoruz.
03Hangi kenar geometrisini kullanmalıyım — 45°, 90°, kademeli mi yoksa kancalı mı?
+−
Hangi kenar geometrisini kullanmalıyım — 45°, 90°, kademeli mi yoksa kancalı mı?
Polimer viskozitesi ve dolgu maddesi içeriği arasından seçim yapın. 45°'lik bir eğim, genel amaçlı bir geometridir ve ticari poliolefinler için doğru varsayılan seçenektir. İnce bir eğimin kırılabileceği sert, mineral dolgulu veya aşındırıcı özelliği yüksek bileşikler için 90° kare kenara geçin. Kademeli bir eğim, ince kenara ihtiyacınız olduğu ancak düz 45°'nin dayanamayacağı durumlarda, arkasında sağlam bir yüzey bulunan keskin bir kesim çizgisi sağlar. Kavisli veya kancalı geometri, eriyiği kesimden uzaklaştırmak yerine kesimin içine çeker; bu, düz kenara yapışan düşük viskoziteli veya yapışkan polimerlerde istediğiniz sonuçtur.
04Su altı peletleme işlemi için paslanmaz çelik bıçaklar kullanmalı mıyım?
+−
Su altı peletleme işlemi için paslanmaz çelik bıçaklar kullanmalı mıyım?
Korozyonun gerçek bir çalışma faktörü olduğu durumlarda — özellikle kampanyalar arasında atıl durumda kalan hatlarda, burada takım çeliğinden yapılmış bir bıçağın su haznesinde yüzey pası oluşması ve bu pasın yeniden çalıştırma sırasında kalıbı çizmesi söz konusu olduğunda — 440C paslanmaz çeliğin tercih edilmesi önemlidir. Bunun karşılığında keskinlik ömründen ödün verilir: 440C, aynı çalışma koşullarında M2 veya PM-HSS kadar uzun süre keskinliğini koruyamaz. Hattınız kesintisiz çalışıyorsa ve su kimyası kontrol altındaysa, takım çeliği veya PM-HSS genellikle ton başına daha iyi maliyet sağlar. Hattınız durup kalkıyorsa veya su kutusu boşaltılmıyorsa, paslanmaz çelik seçeneği genellikle kendini amorti eder.
05Sualtı bıçakları, su halkalı bıçaklar ve sıcak kalıp yüzey bıçakları birbirlerinden nasıl farklıdır?
+−
Sualtı bıçakları, su halkalı bıçaklar ve sıcak kalıp yüzey bıçakları birbirlerinden nasıl farklıdır?
Bu bıçaklar, esas olarak kesici kenardaki termal ve korozif ortam bakımından farklılık gösterir. Sualtı bıçakları su altında ve sıcak ortamda çalıştığından, korozyon direnci önemli bir seçim kriteridir. Su halkalı bıçaklar ise, su perdesi akış yönünün aşağısında, havada çalışan bir kalıp yüzeyinde kesim yapar; bu durum, kesici kenarı daha şiddetli termal döngülere maruz bırakır ve en sert kaliteler yerine daha dayanıklı kalitelerin tercih edilmesini sağlar. Sıcak kalıp yüzeyi bıçakları ise ısıtılmış bir kalıba karşı kuru kesim yapar ve üçü arasında en yüksek kenar sıcaklığına maruz kalır; işte bu noktada PM-HSS ve karbür sınıfları üstünlüklerini gösterir. Hattınızda hangi yöntemin kullanıldığını bize bildirin — bıçak boyutları aynı olsa bile önerilen sınıf bu bilgiye göre değişir.
06Bıçakların yanı sıra kesici göbekleri ve kalıp plakaları da tedarik ediyor musunuz?
+−
Bıçakların yanı sıra kesici göbekleri ve kalıp plakaları da tedarik ediyor musunuz?
Evet. Kesici göbekleri, kalıp plakaları, dişli çubuklar, bıçak sabitleme vidaları ve O-halkaları mevcuttur; aşınma setini bir arada sipariş etmek, bıçaklara dengesiz yükleme neden olan uyumsuzluğu önler. Bıçakların yanı sıra bir göbeği de değiştiriyorsanız, sevkiyat öncesinde bıçak oturtma yüzeyleri ile göbeğin birbirine uygunluğunun kontrol edilebilmesi için bunları birlikte temin etmenizi öneririz.
Neden Sureay
01OEM çizimi olmadan bir numuneden bıçakların tersine mühendisliğini yapabilir misiniz?
+−
OEM çizimi olmadan bir numuneden bıçakların tersine mühendisliğini yapabilir misiniz?
Evet, çoğu peletleyici bıçak siparişi işte böyle başlar. Bir bıçak numunesi gönderin — tercihen aşınmamış bir bıçak ya da aşınmış bir bıçakla birlikte makine modelini de belirtin — biz de üretimden önce onayınız için CMM cihazımızda tam boyutlu bir çizim hazırlarız. Onaylanan çizimi dosyalarımızda saklarız, böylece tekrar siparişlerde yeniden ölçüm yapmaya gerek kalmaz. Çizimleriniz ve numuneleriniz sizin fikri mülkiyetiniz olarak kalır ve asla paylaşılmaz.
02Teslim süresi ne kadardır ve önce bir deneme seti kullanabilir miyim?
+−
Teslim süresi ne kadardır ve önce bir deneme seti kullanabilir miyim?
Mevcut onaylı bir çizime göre üretilen bıçaklar 10–15 iş günü içinde sevk edilir; tersine mühendislik yoluyla ilk kez üretilen setlerde ise ölçüm, çizim ve onay işlemleri için yaklaşık 3–5 gün ek süre gerekir. Üretim miktarına karar vermeden önce, mevcut tedarikçinizle karşılaştırmalı olarak uyum doğrulaması ve kesici kenar ömrü karşılaştırması yapabilmeniz için deneme setleri sağlıyoruz.
03Bir peletleme bıçağı setiyle birlikte hangi belgeler verilir?
+−
Bir peletleme bıçağı setiyle birlikte hangi belgeler verilir?
Her sette, kurulum öncesinde bıçak ile kalıp arasındaki sertlik ilişkisini doğrulamanızı sağlayan Rockwell sertliği sertifikası; set genelinde kalınlık tutarlılığını gösteren bir CMM boyutsal raporu; bir çelik fabrikası malzeme izlenebilirlik sertifikası ve bir ısıl işlem parti kaydı bulunmaktadır.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.