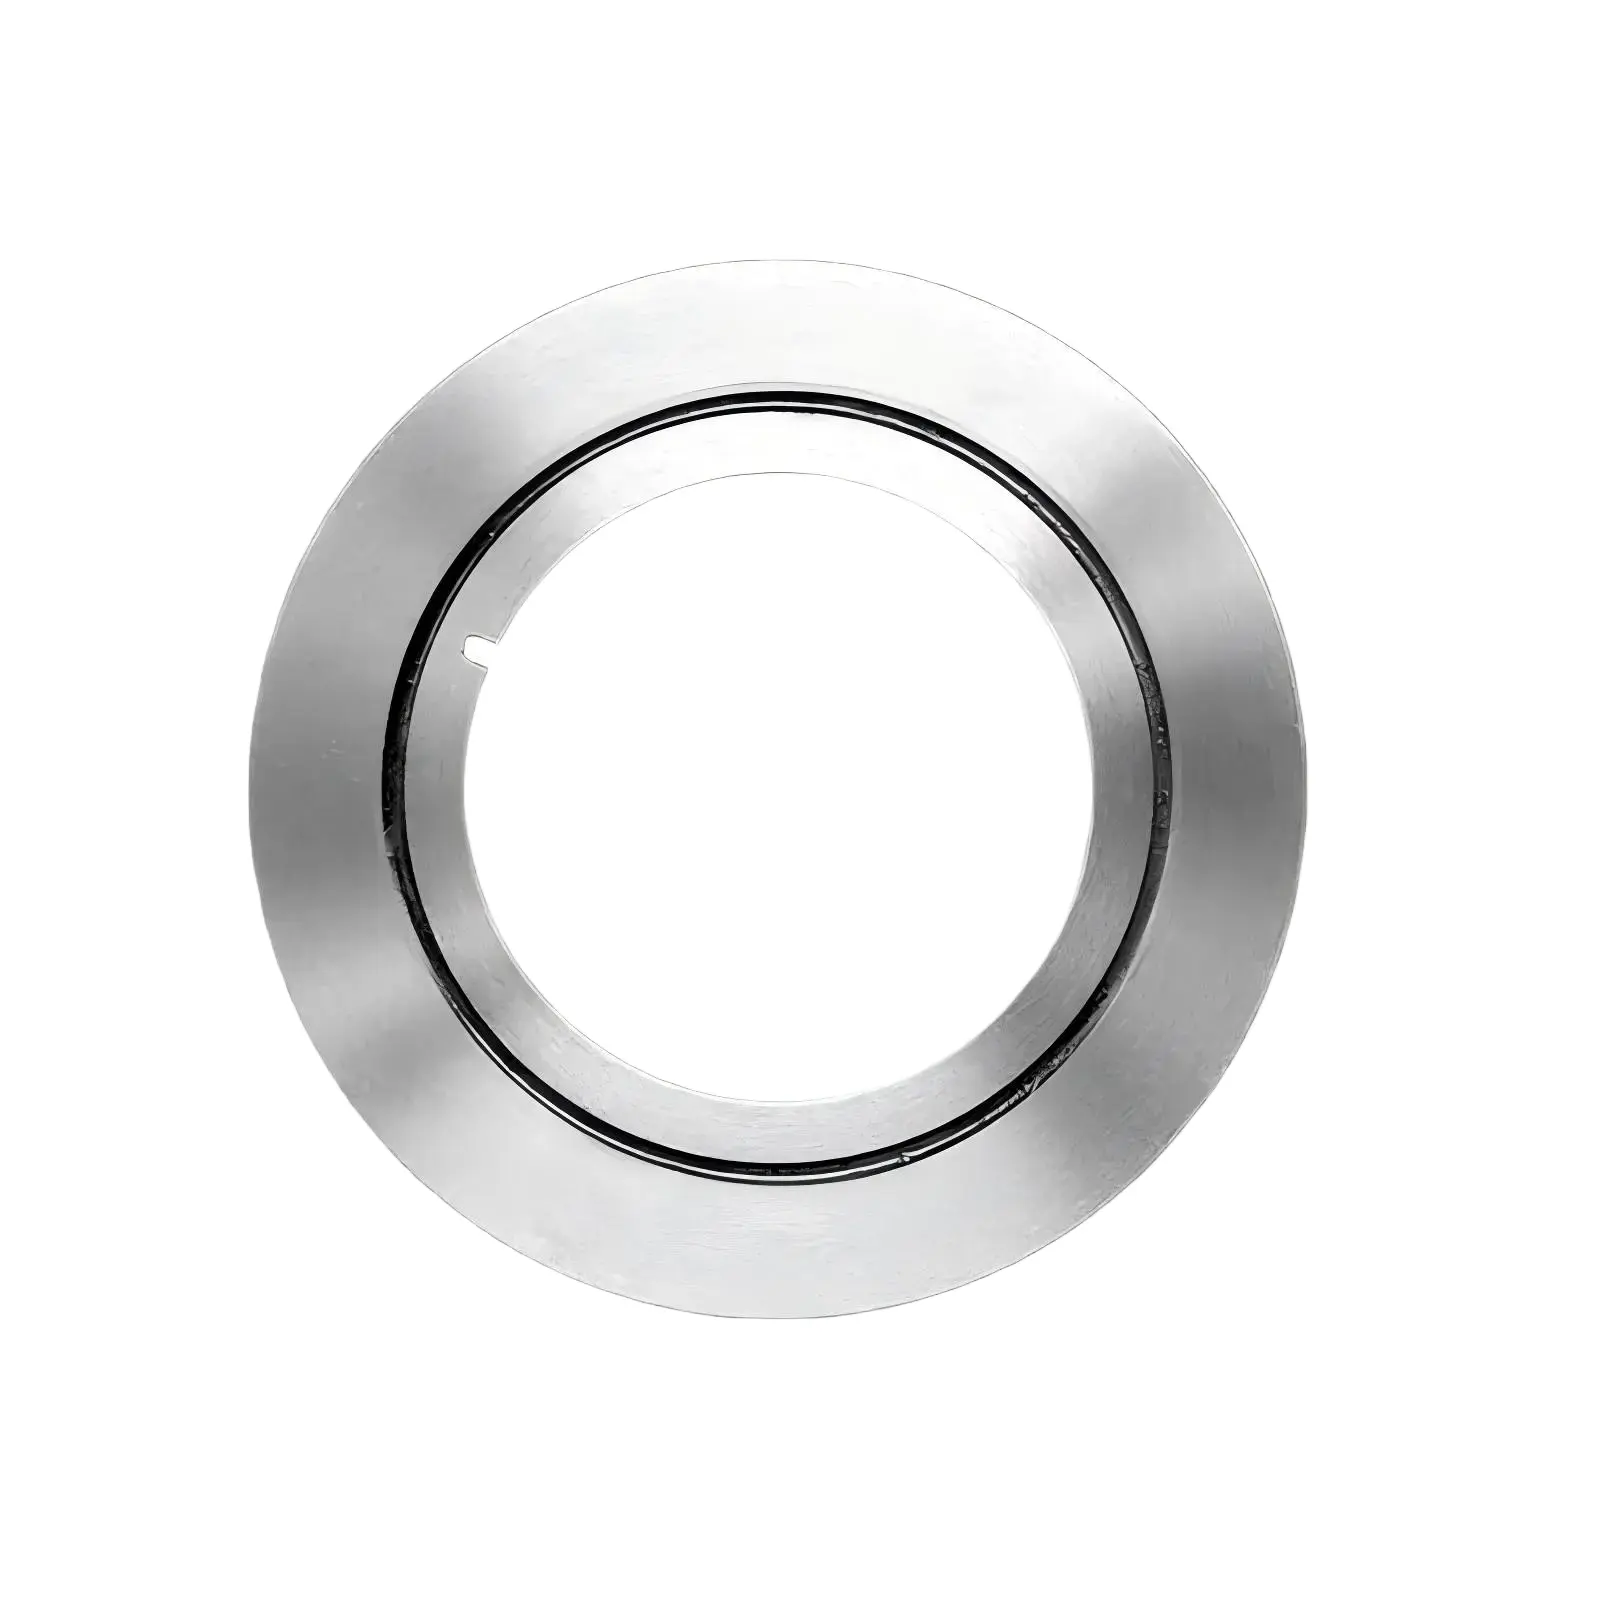
Metal Şerit, Rulo ve İnce Kalınlıklı Folyo Kesimi için Hassas Döner Kesme Bıçakları
Metal Şerit Kesme Bıçakları
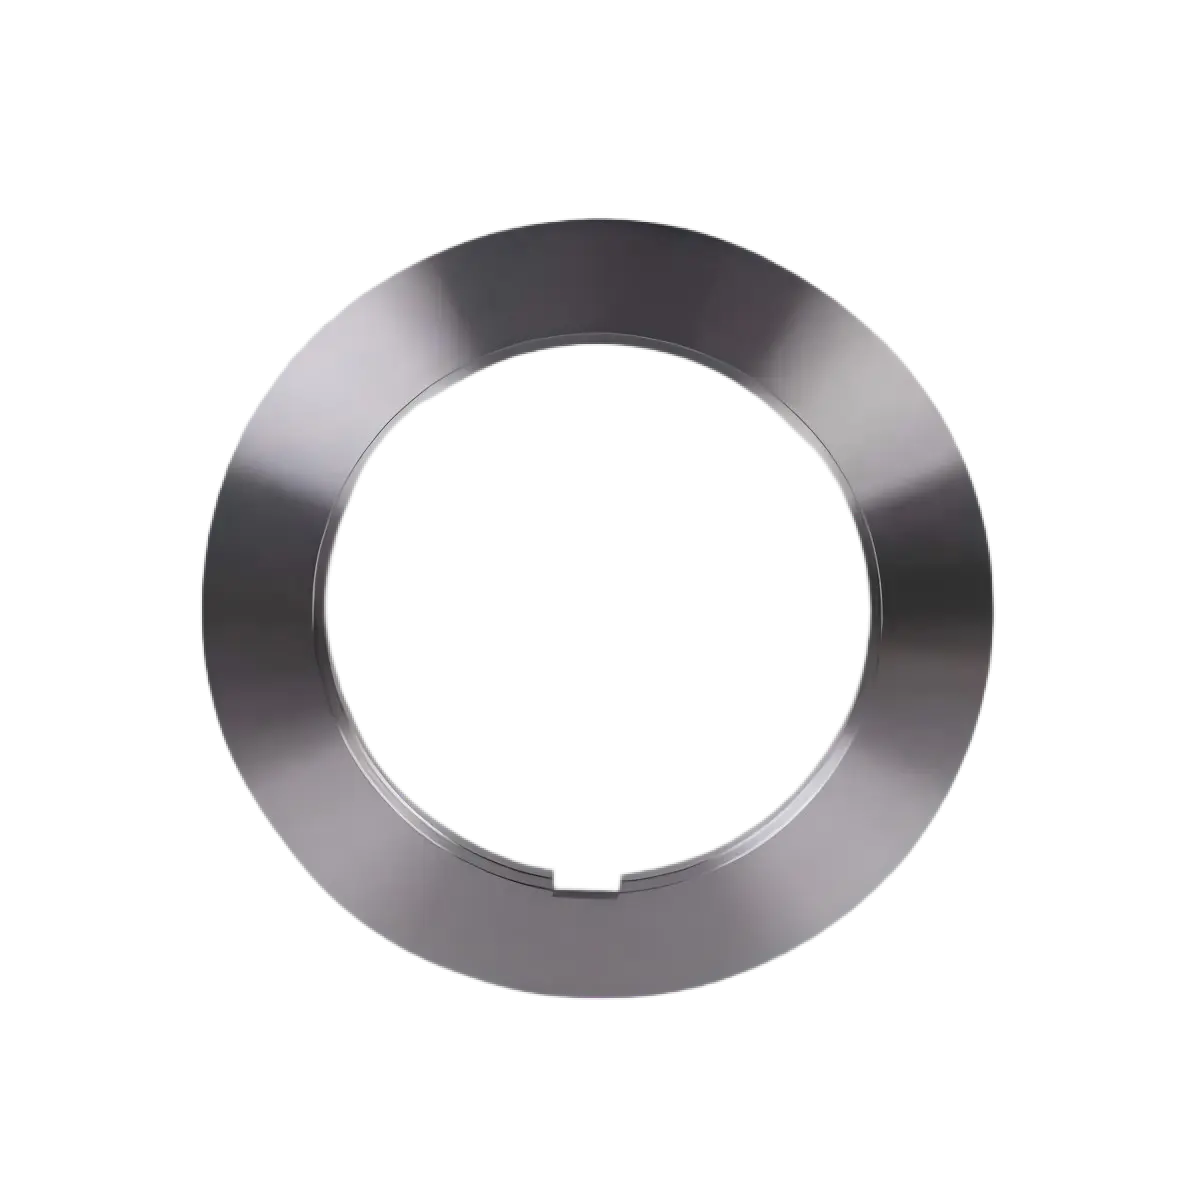
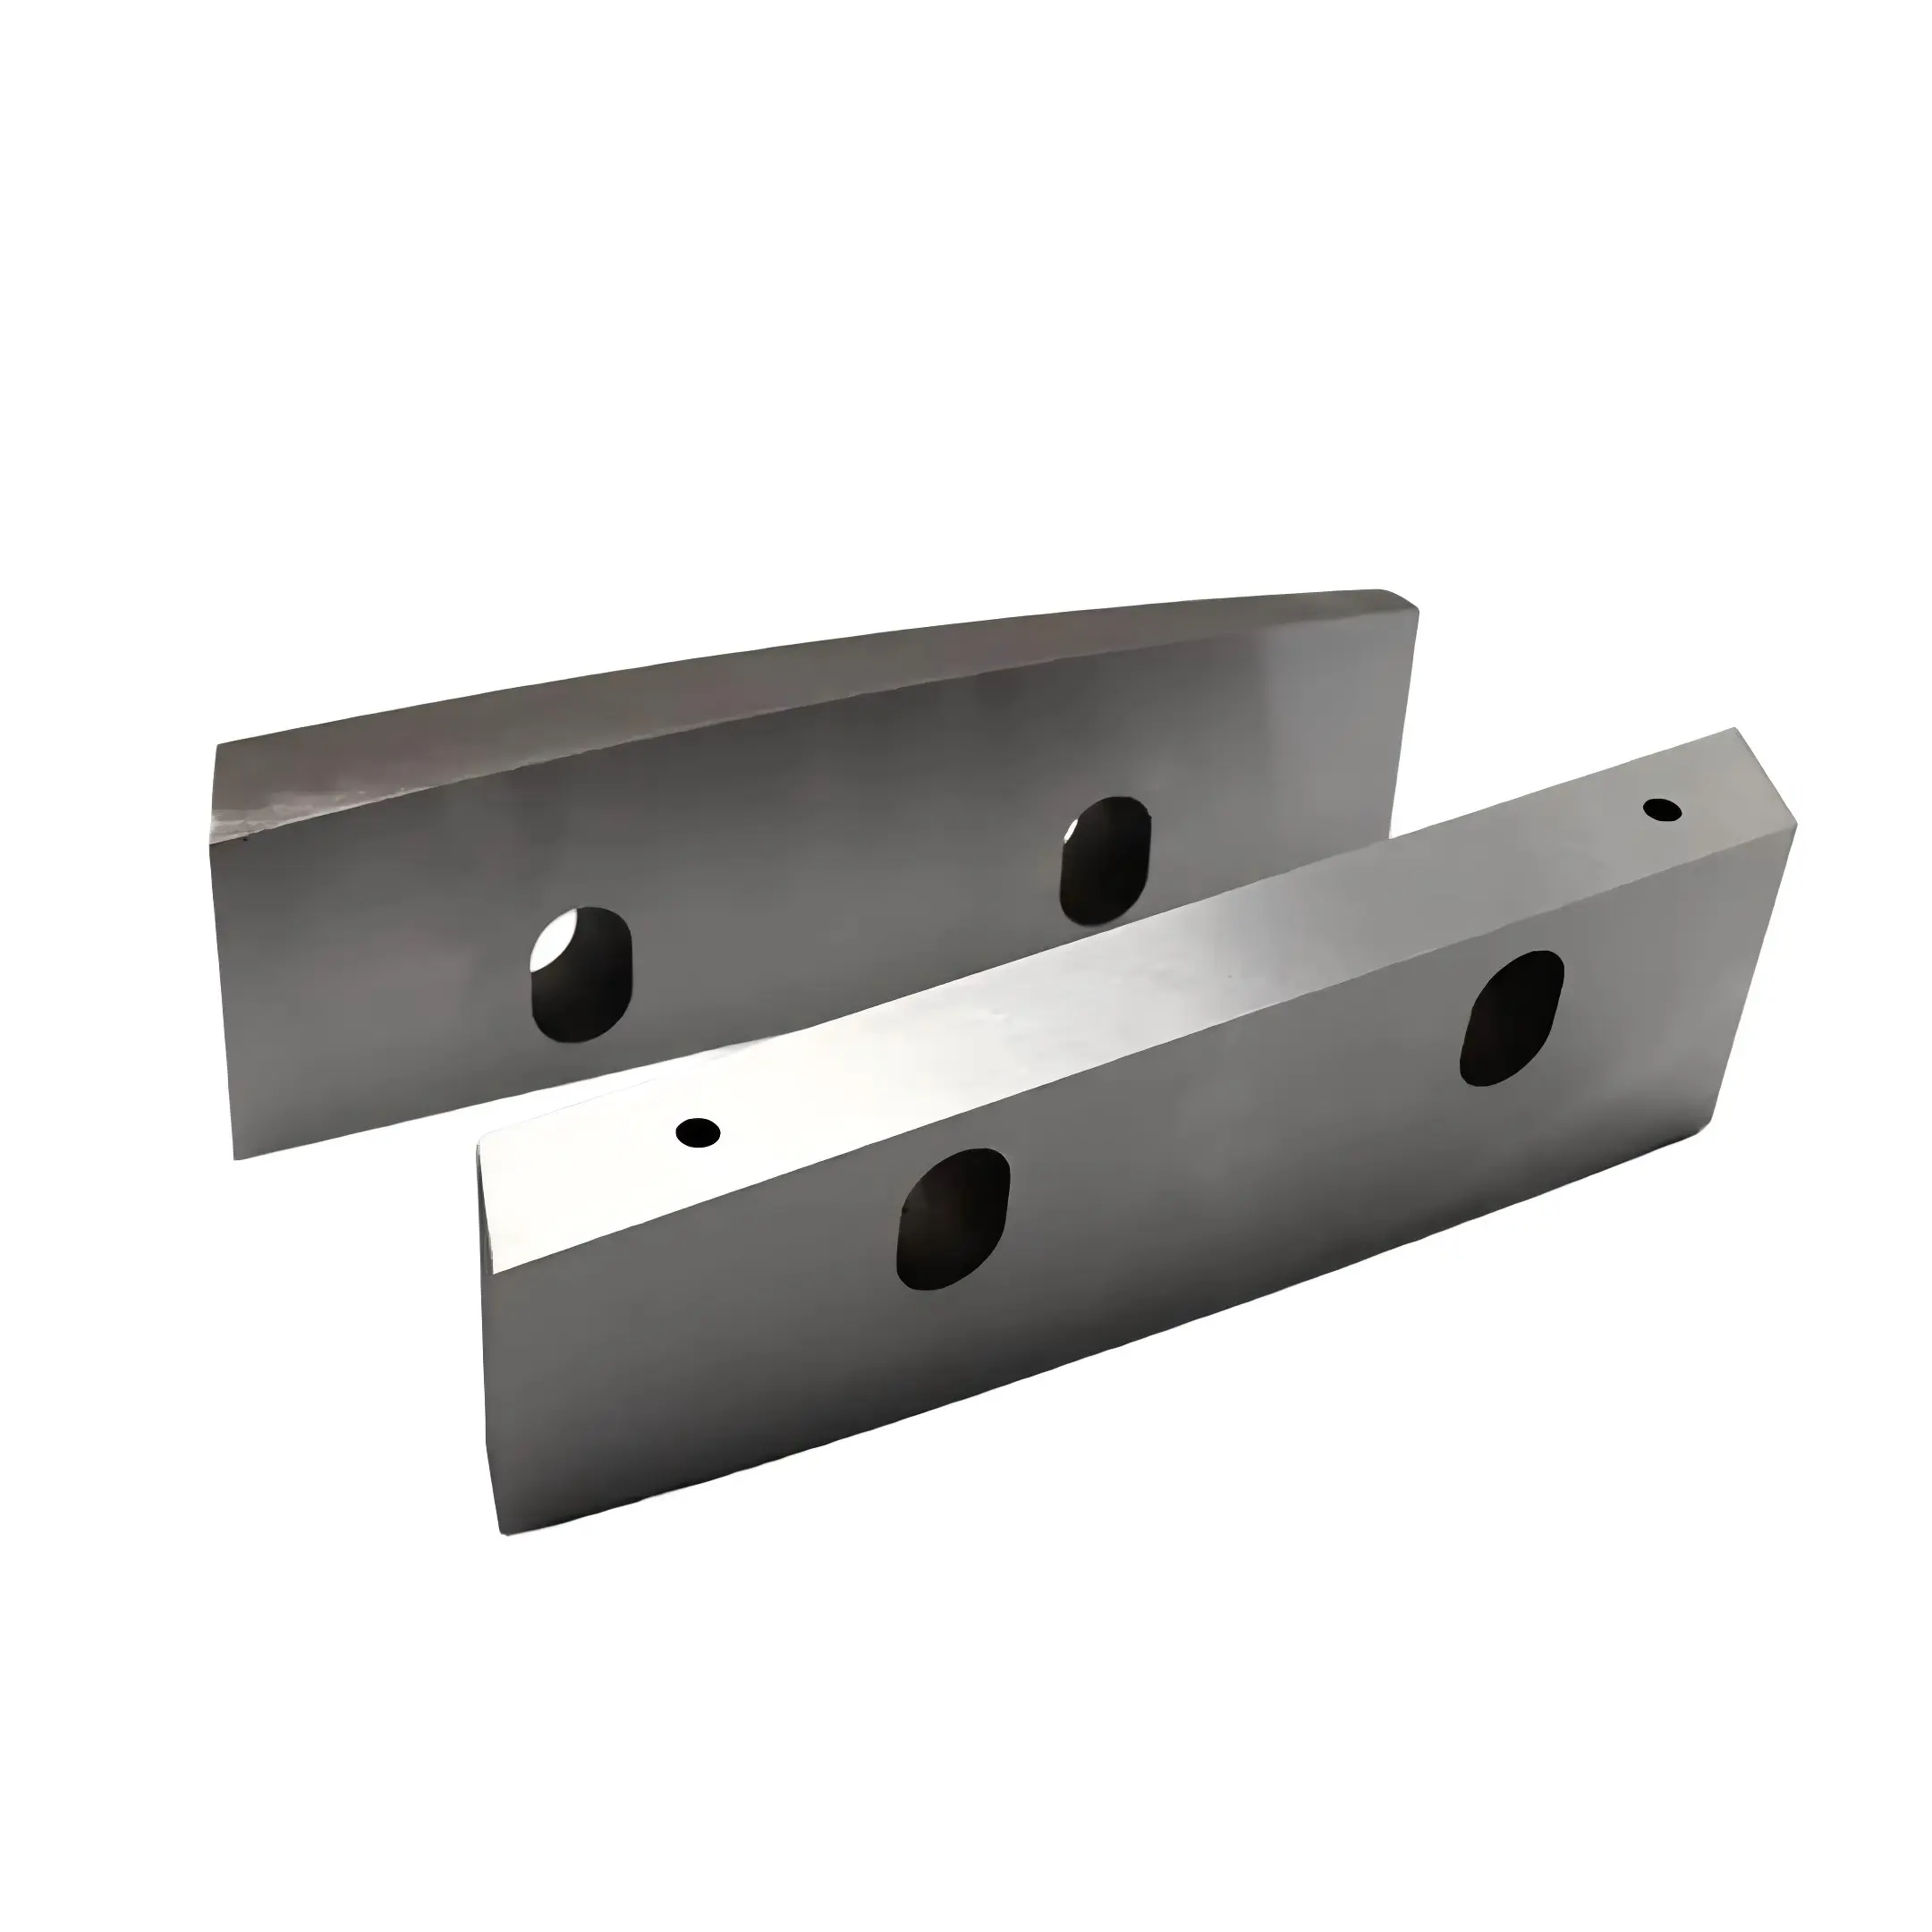
Metal hizmet merkezleri ve soğuk haddeleme tesisleri için yüksek hassasiyetli dairesel kesme bıçakları. ASP23/ASP52 PM takım çeliği ve katı tungsten karbür, ±0,001 mm'lik sıkı kalınlık toleransına göre taşlanmıştır. Alüminyum şerit ve bobin, bakır şerit, paslanmaz çelik ve tane yönlü silikon çeliğin çapak bırakmadan toplu olarak kesilmesi için tasarlanmıştır.
- ■Material: ASP23, ASP52 (PM Steel), Solid Tungsten Carbide, D2/D3
- ■Application: Aluminum Foil, SS Strips, Silicon Steel, Brass/Copper
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | ASP23, ASP52 (PM Steel), Solid Tungsten Carbide, D2/D3 |
|---|---|
| Hardness | HRC 64–67 (PM Steel) | HRA 91–92 (Carbide) |
| Thickness Tol. | Strictly ±0.001 mm |
| Runout (T.I.R.) | ≤ 0.01 mm |
| Surface Finish | Mirror-lapped Ra ≤0.02μm — prevents galling on Al/Cu |
| Application | Aluminum Foil, SS Strips, Silicon Steel, Brass/Copper |
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler

| Tipik Uygulama | Dış Çap | İç Çap | Kalınlık |
|---|---|---|---|
| Thin Foil Slitter | 100 mm | 40 mm | 1.0 / 1.5 mm |
| Precision Strip Slitter | 150 mm | 80 mm | 2.0 / 3.0 mm |
| General Strip Slitter | 200 mm | 120 mm | 3.0 / 4.0 mm |
| Silicon / Stainless Steel | 250 mm | 150 mm | 4.0 / 5.0 mm |
| Heavy Gauge Strip | 300 mm | 200 mm | 5.0 / 10.0 mm |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Toz Metalurjisi (PM) Çeliği
ASP23 ve ASP52 PM çelikleri, döküm D2'de görülen şeritli karbür ayrışmasını ortadan kaldırır. Bu mikron altı tane yapısı, sert, yüksek mukavemetli paslanmaz veya silikon çelik şeritlerin kesilmesi sırasında kenar kırılmasını önler.
Sıfır Kümülatif Hata
Seri kesim kurulumlarında, bıçak kalınlığı hataları hızla birikir. ±0,001 mm hassasiyetindeki taşlama işlemimiz, mil boyutlarınızın teknik özellikler dahilinde kusursuz bir şekilde kalmasını sağlar ve kurulum ile ayar için harcanan saatlerden tasarruf etmenizi sağlar.
Aşınmayı Önleyici Parlatıcı
Alüminyum ve bakırın kesilmesi sırasında metal tozunun bıçağa “soğuk kaynak” yapması ve bobin kenarını çizmesi sıkça görülür. Ayna pürüzsüzlüğünde yan yüzeylerimiz (Ra ≤0,02 μm), sürtünmeyi önemli ölçüde azaltarak malzemenin bıçağa yapışmasını tamamen önler.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →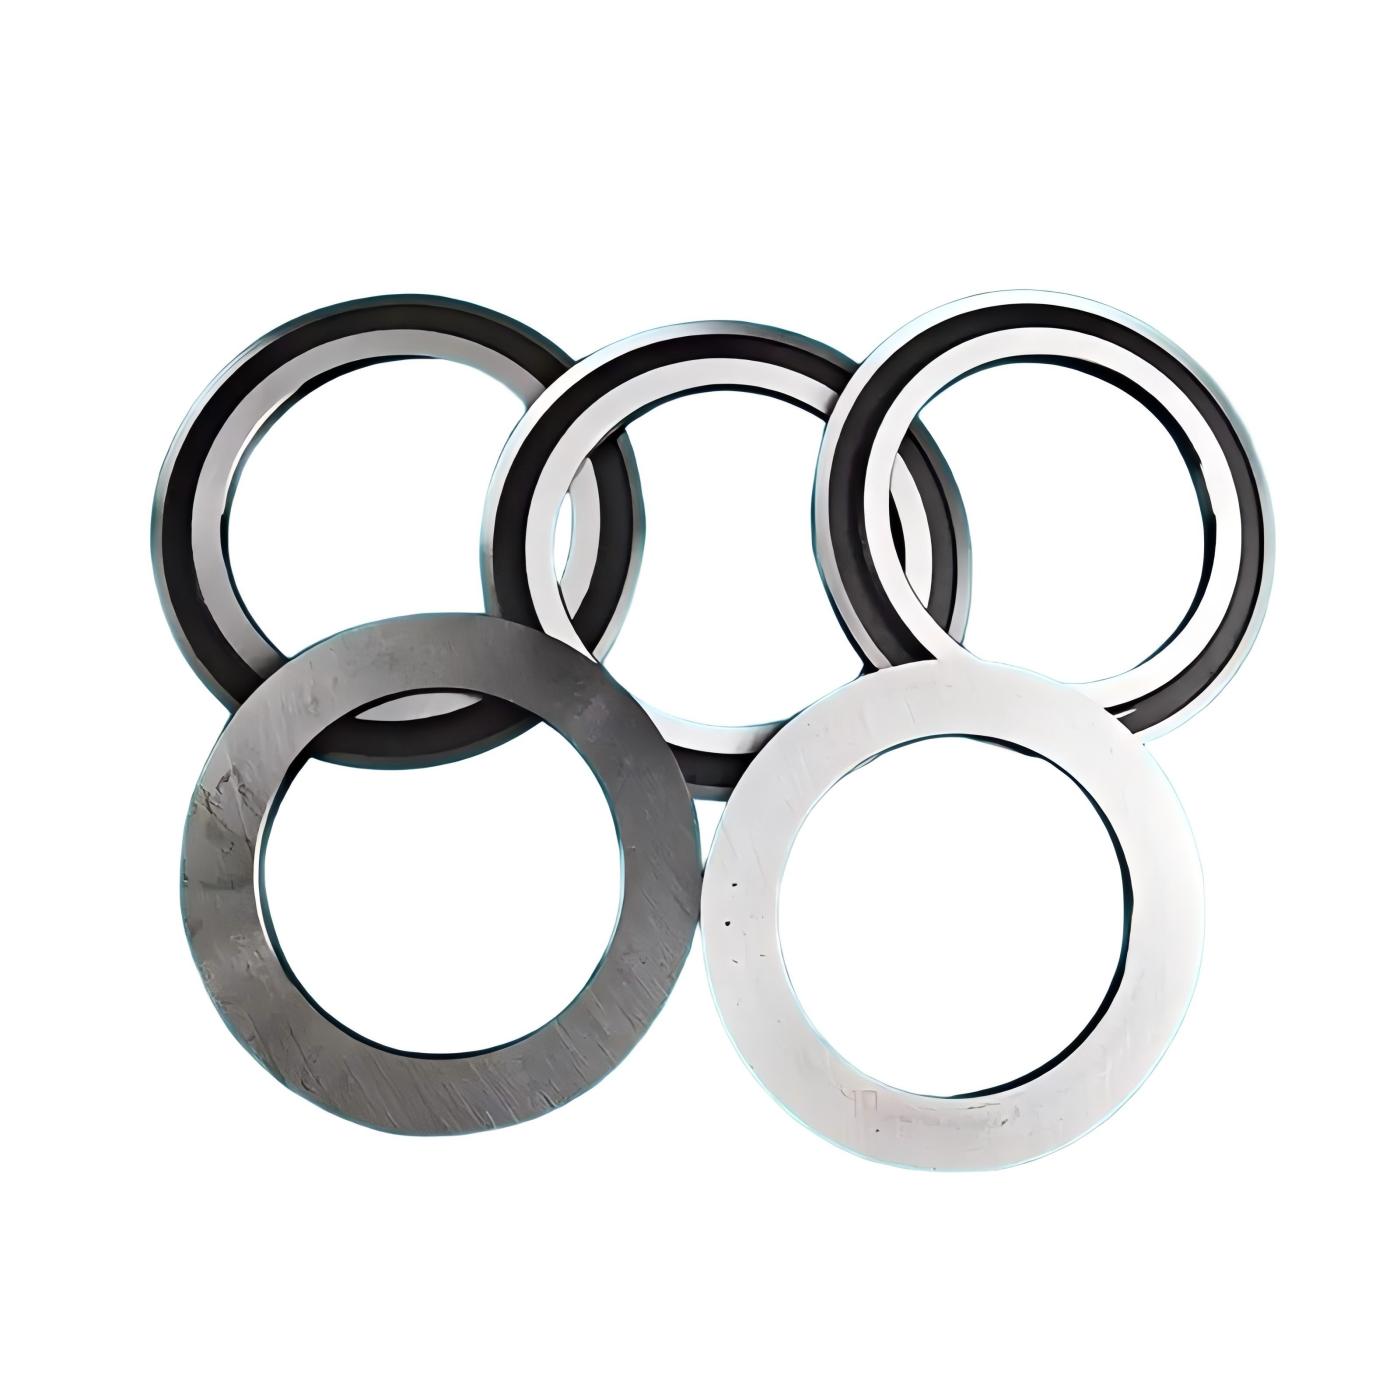
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Paslanmaz çelik şeritleri kesmek için D2 mi yoksa ASP23 mi kullanmalıyım?
+−
Paslanmaz çelik şeritleri kesmek için D2 mi yoksa ASP23 mi kullanmalıyım?
D2, yumuşak karbon çelikler için yeterli olsa da, yüksek mukavemetli paslanmaz çeliğin dilimlenmesi, D2 bıçak kenarlarında hızlı aşınmaya ve mikro yontulmalara neden olur. 1,0 mm kalınlığın altındaki paslanmaz çelik şeritler için ASP23 Toz Metalurjisi çeliği şiddetle tavsiye edilir. Düzgün karbür yapısı ufalanmaya karşı direnç gösterir, D2'ye kıyasla 3 ila 5 kat daha uzun kesici kenar ömrü sağlar ve makinenin duruş süresini en aza indirir.
02Alüminyumu dilimlerken “aşınma” veya metal birikmesini nasıl önlersiniz?
+−
Alüminyumu dilimlerken “aşınma” veya metal birikmesini nasıl önlersiniz?
Alüminyum, sürtünme nedeniyle yapışmaya (bıçağa soğuk kaynaklanma) son derece yatkındır. Bıçakların yan yüzeylerini Ra ≤0,02 μm yüzey pürüzlülüğüne ulaşacak şekilde ayna parlatarak bu sorunu önlüyoruz. Bu son derece pürüzsüz yüzey, sürtünme katsayısını düşürerek alüminyum parçacıklarının bıçağa yapışmasını ve işlenmiş bobinlerinizi çizmesini engeller.
03Neden ±0,001 mm'lik bir kalınlık toleransı gereklidir?
+−
Neden ±0,001 mm'lik bir kalınlık toleransı gereklidir?
Toplu dilme işlemlerinde, mil üzerine birden fazla bıçak ve ara parçası istiflenir. Bir bıçağın toleransı ±0,005 mm ise, 20 bıçağın istiflenmesi ±0,100 mm’lik bir birikimli hata oluşturur. Bu durum, dilinmiş ruloların genişlik spesifikasyonunun dışına çıkmasına ve eğrilik (kamber) oluşmasına neden olur. ±0,001 mm'lik toleransımız, mil üzerindeki tüm yığın boyunca mutlak hassasiyet sağlar.
04Uygun hassas ara parçaları tedarik edebilir misiniz?
+−
Uygun hassas ara parçaları tedarik edebilir misiniz?
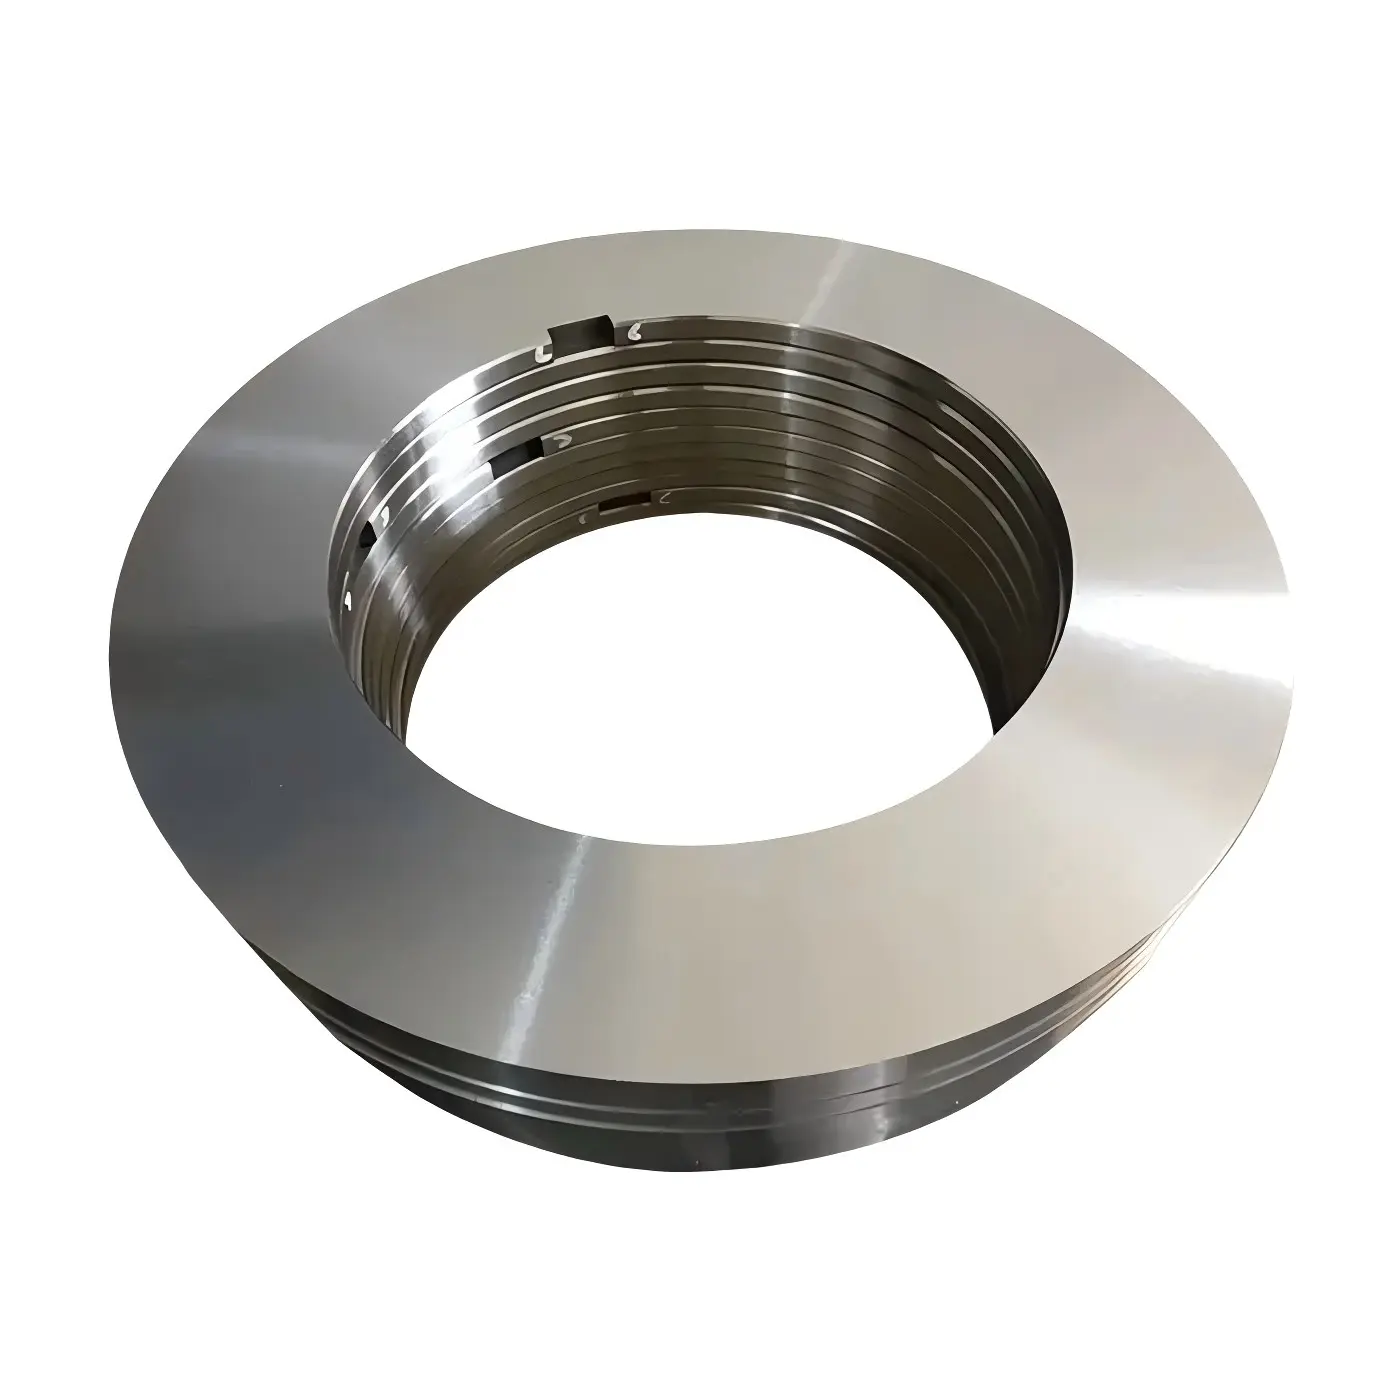
Evet, hassas dilimleme işlemi için hem bıçakların hem de ara parçaların aynı toleranslara sahip olması gerekir. Dilimleme bıçaklarımızla aynı ±0,001 mm kalınlık toleranslarına göre taşlanmış hafif alüminyum, çelik ve kauçuk kaplı sıyırıcılar/ara parçalar üretiyoruz.
Neden Sureay
01Denetim raporları ile birlikte uyumlu bıçak setleri tedarik ediyor musunuz?
+−
Denetim raporları ile birlikte uyumlu bıçak setleri tedarik ediyor musunuz?
Evet. Çok bıçaklı grup kesme milleri için, CMM ölçümü raporu ile birlikte uyumlu setler tedarik ediyoruz. Bu rapor, her bir bıçağın tam kalınlığını belgelemekte ve kurulum öncesinde setin toplam tolerans gereksinimlerinizi karşıladığını garanti etmektedir.
02PM çeliğinden veya karbürden üretilen kesme bıçaklarının teslim süresi ne kadardır?
+−
PM çeliğinden veya karbürden üretilen kesme bıçaklarının teslim süresi ne kadardır?
Standart D2 ve temel PM çelik boyutları genellikle 10–15 iş günü içinde üretilebilir. Katı tungsten karbür ve son derece özel PM alaşımları, karmaşık lepleme ve taşlama işlemleri gerektirir; bu işlemler, dış çap ve tolerans gereksinimlerine bağlı olarak genellikle 15–25 iş günü sürer.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.