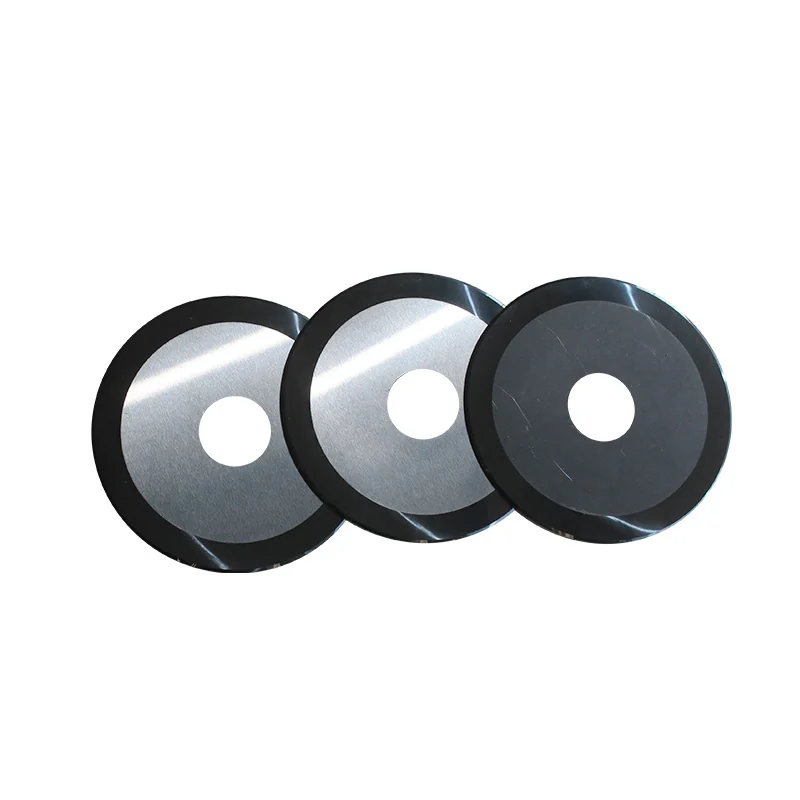
Yüksek Aşınmalı Dilimleme İşlemleri için Tungsten Karbür Dilimleme Bıçakları
Kesme Bıçakları
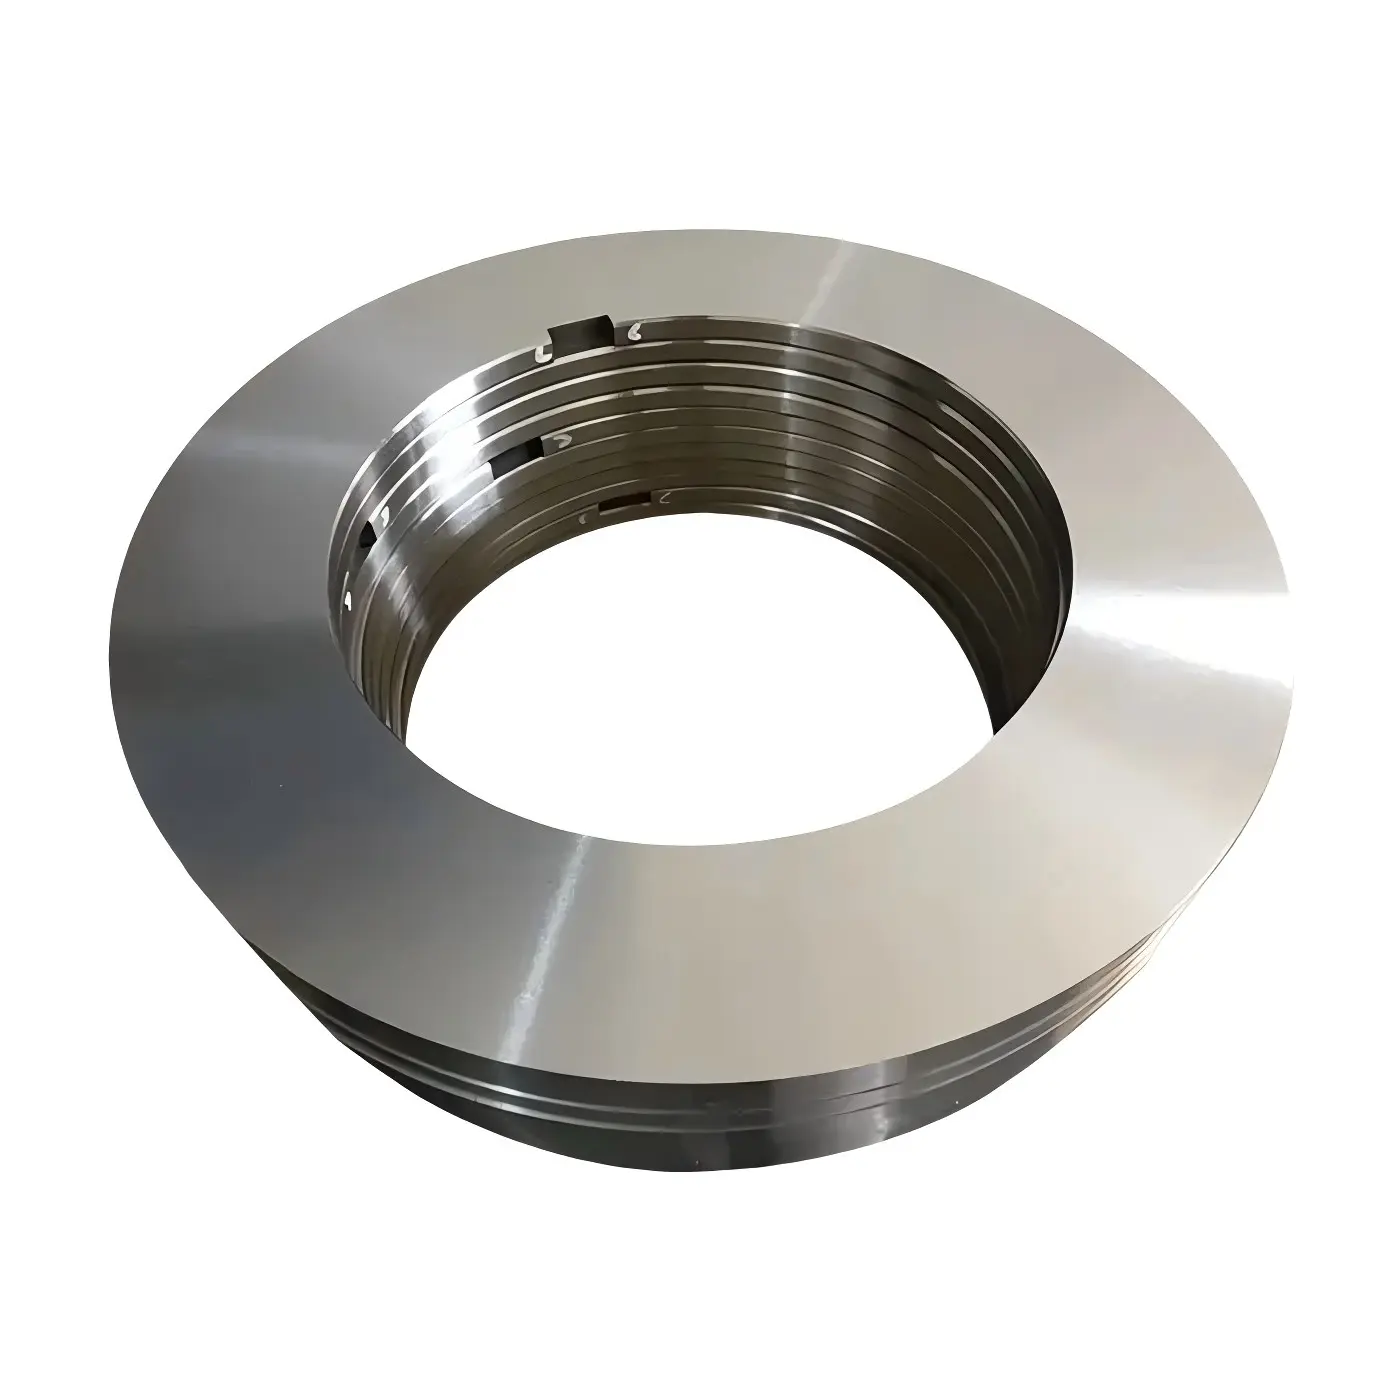
Katı karbür, D2’nin altı ila on katı kadar pahalıdır. Bu fiyat farkını tam olarak iki durumda telafi eder: kesme şeridiniz aşındırıcı dolgu maddesi içeriyorsa ya da üretim serileriniz o kadar uzunsa ki, size asıl maliyeti oluşturan bıçak fiyatı değil, makine değiştirme nedeniyle oluşan duruş süresidir. 89,5–92,5 HRA sertlikte, ±0,002 mm hassasiyetinde taşlanmış, her sevkiyatta sertlik ve boyutsal raporla birlikte sunulan mikro taneli YG6, YG6X, YG8 ve YG10X (ISO K10–K30).
- ■Material: Micro-grain tungsten carbide — YG6 / YG6X / YG8 / YG10X (ISO K10 / K10UF / K20 / K30)
- ■Applications: Filler-loaded film, glass-reinforced laminate, abrasive nonwoven, coated foil & strip, high-speed coated board
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | Micro-grain tungsten carbide — YG6 / YG6X / YG8 / YG10X (ISO K10 / K10UF / K20 / K30) |
|---|---|
| Hardness | 89.5–92.5 HRA |
| Grain Size | 0.4–0.8 µm, ultra-fine to sub-micron |
| Transverse Rupture Strength | 2,500–3,000 N/mm² |
| Outer Diameter | 20–300 mm |
| Thickness | 0.3–5.0 mm |
| Tolerance | ±0.002 mm thickness | ≤0.005 mm parallelism | ≤0.01 mm T.I.R. runout |
| Edge Finish | Ra 0.2–0.4 µm |
| Edge Geometry | Single bevel, double bevel, hollow ground, razor |
| Coatings | Uncoated, DLC, TiN, TiAlN (optional) |
| Applications | Filler-loaded film, glass-reinforced laminate, abrasive nonwoven, coated foil & strip, high-speed coated board |
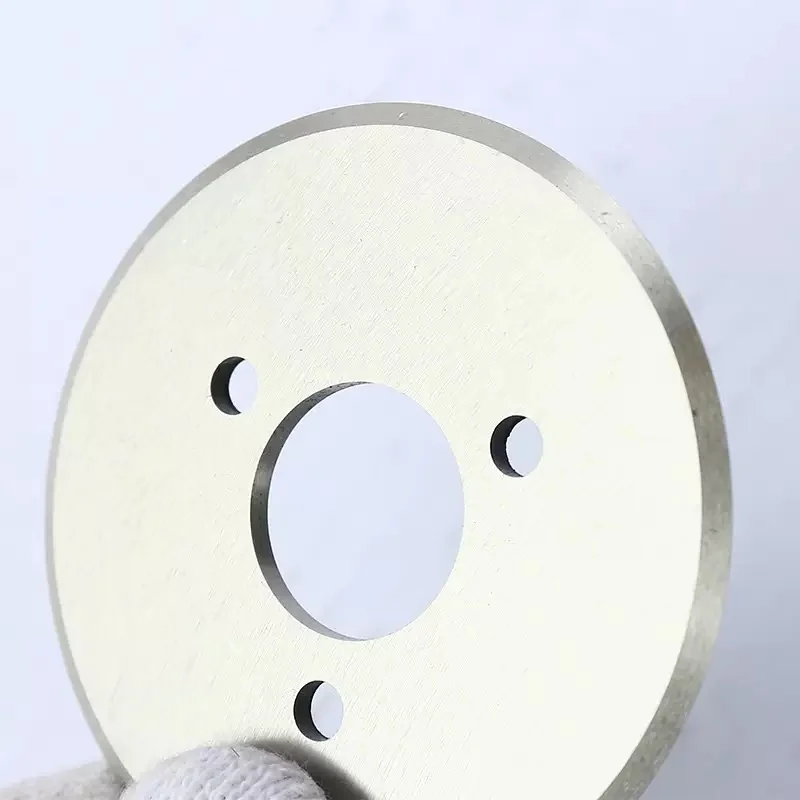
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Malzeme seçimi ]
Hangi çelik kalitesini sipariş etmelisiniz?
Kobalt içeriği, bir denge unsuru oluşturur: Daha fazla kobalt, daha yüksek sertlik ve daha az kırılganlık anlamına gelir; ancak kesici kenar daha çabuk körelir. Aşağıdaki dört karbür sınıfı, yerini aldıkları takım çelikleriyle karşılaştırmalı olarak gösterilmiştir; böylece yükseltme kararı tek bir tabloda görülebilir. Mevcut çelik bıçaklarınız körelmişse, daha sert bir malzeme tercih edin. Bıçaklarınızda kırılma varsa, daha dayanıklı bir malzeme tercih edin. Her iki sorun da varsa, sorun genellikle malzemeden ziyade boşluktan kaynaklanır.
| Kalite | Sertlik | En uygun olduğu iş | Ödünleşim |
|---|---|---|---|
| D2 | HRC 58–62 | Temiz, dolgu maddesi içermeyen alt tabakaların genel amaçlı dilimlenmesi | Temel kesici kenar ömrü ve temel maliyet. Geleneksel taşlarda yeniden taşlama. |
| M2 HSS | HRC 62–65 | Daha yüksek hat hızlarında orta derecede aşınma | D2’nin kenar ömrünün 2–3 katı, maliyeti ise yaklaşık 1,5 katıdır. |
| ASP23 PM | HRC 66–68 | Gerçek aşındırıcı maddeler içermeyen, yüksek hızda ve yüksek aşınma gerektiren işler | D2’nin kenar ömrünün 4–6 katı, maliyeti ise yaklaşık 3 katı — genellikle ticari açıdan daha iyi bir seçimdir. |
| YG6 (ISO K10) | 89,5–91,5 HRA | Aşındırıcı film ve kağıdın sarsıntısız, düşük darbeyle kesilmesi | %6 kobalt. Dört karbür kalitesinden en sert olanı ve darbelere karşı en az dayanıklı olanıdır. |
| YG6X (ISO K10UF) | 91–92,5 HRA | İnce kalınlık, sıkı tolerans, elde edilebilecek en iyi kenar kalitesi | %6 kobalt, ultra ince taneli. En keskin kenar, kesintili kesimlere karşı en hassas olanıdır. |
| YG8 (ISO K20) | 88,5–90,5 HRA | Dokumasız kumaşlar, folyo, ağın takılabileceği her yer | %8 kobalt. Kenar ömründen bir miktar ödün verilmesi karşılığında daha sağlam ve darbeye dayanıklıdır. |
| YG10X (ISO K30) | 90,5–91,5 HRA | Kesintili kesimler, laminatlar ve daha kalın kağıtlar | %10 kobalt, ultra ince taneli. Bu ürün yelpazesindeki en iyi tokluk-aşınma dengesi. |
Ürün yelpazesi genelinde, karbür, D2’ye kıyasla yaklaşık 10–30 kat daha uzun kesici kenar ömrü sunarken maliyeti 6–10 kat daha yüksektir; daha az yeniden bileme döngüsü gerektirir ve yalnızca elmas taşlarla yeniden bilinebilir. Hesaplama şu şekildedir: Üretim hattını durdurmanın maliyeti bıçağın maliyetini aştığında karbür kullanılması kârlıdır. Kullandığınız malzemeyi ve şu anda karşılaştığınız arıza türünü bize bildirin, biz de uygun kaliteyi seçelim.
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Aşınmış bir bıçağı ve makinenizin modelini bize gönderin — boşluğu tersine mühendislik yoluyla belirleyip 2 saat içinde fiyat teklifi sunacağız.
Karbürün Maliyetini Karşıladığı Alanlar
Çelik kenarları aşındıran şey aşındırıcı dolgu maddesidir ve sertlik tek savunma yoludur. TiO₂ katkılı BOPP, kalsiyum karbonat dolgulu PE, FR-4 ve prepreg kesim, cam elyaf takviyeli bant, mineral katkılı meltblown, kaplamalı alüminyum ve bakır folyo ile kil kaplı levha; hepsi, üretim uzunluğunun izin verdiğinden daha hızlı bir şekilde takım çeliği kenarını aşındırır. Hangi alt tabaka kullanılırsa kullanılsın aynı kalite mantığı geçerlidir — bu, uygulamayla ilgili değil, malzemeyle ilgili bir karardır.
Karbürün Uygun Olmadığı Durumlar
Karbür, genel bir iyileştirme değil, aşınma direnci için bir çözümdür. D2’nin deforme olacağı yerlerde — birleşme noktalarında, takılmalarda ve kesintili kesimlerde ya da bıçağın örs ile metal-metale temas edebileceği yerlerde — ufalanır. Temiz, dolgusuz alt tabakalar ve kısa üretim serilerinde, D2 veya ASP23 PM, çok daha düşük bir maliyetle bıçak kenarını yeterince uzun süre keskin tutar. Ayrıca, elmas diskle yeniden bileme imkânı olmadan, keskinliğini yitirmiş bir karbür bıçak, bir varlık olmaktan ziyade hurda haline gelir. Eğer bu durumlardan herhangi biri üretim hattınızı tanımlıyorsa, talepte bulunurken bunu belirtin — size doğru çeliği önermeyi tercih ederiz.
İş Başına Seçilen Mikro Taneli Alt Tabaka
Her durum için tek bir kalite seviyesi göndermek yerine, malzemenize ve mevcut arıza türünüze göre dört farklı kalite seviyesinden seçim yapıyoruz. Mikron altı sınıflar daha keskin bir kenara sahiptir; yüksek kobalt içerikli sınıflar darbelere karşı dayanıklıdır. Karbür, yalnızca elmas taşlarla işlenebilir ve kenar geometrisi, paralellik ve salgı, takım çeliği taşlama işlemimizle aynı denetim standartlarına tabidir — her bıçak sevk edilmeden önce ölçülür ve kutunun içinde bir sertlik testi raporu ile boyut kaydı bulunur.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01M2 HSS veya D2 yerine ne zaman karbür ucu tercih etmeliyim?
+−
M2 HSS veya D2 yerine ne zaman karbür ucu tercih etmeliyim?
Ancak, webiniz aşındırıcı dolgu maddesi içeriyorsa ya da üretim hacimleriniz, yeniden öğütme ve makine değiştirme tasarruflarının 6–10 katlık fiyat farkını karşılayacak kadar büyükse. Standart şeffaf film, düz kağıt veya dolgusuz PE için D2 veya ASP23 PM genellikle ticari açıdan daha iyi bir seçimdir — ve biz de bunu açıkça belirtiriz.
02Bir karbür kesme bıçağı kaç kez yeniden bilenenebilir?
+−
Bir karbür kesme bıçağı kaç kez yeniden bilenenebilir?
Bu, malzemeye değil, bıçağın tasarımında öngörülen kalınlık toleransına bağlıdır. Her yeniden bileme işlemi malzemeyi aşındırır; pratik sınır, bıçağın açıklık toleransının ötesine inceldiği noktadır. Karbür, genellikle D2'ye göre daha az sayıda yeniden bileme gerektirir ancak her bileme arasında çok daha uzun çalışma süresi sağlar; asıl ekonomik avantaj da buradan kaynaklanır. Elmas taşların kullanılması gerekir — geleneksel alüminyum oksit taşlar yüzeyde camsı bir tabaka oluşturur ve karbürü kesemez.
03Karbür bıçağım ilk kullanımda kırıldı — ne yanlış gitti?
+−
Karbür bıçağım ilk kullanımda kırıldı — ne yanlış gitti?
Neredeyse her zaman üç durumdan biridir. Kullanım: Beton zemine düşen bir karbür bıçak, yük uygulanana kadar görünmeyen iç gerilim ve çatlaklar oluşturur. Boşluk: Çok sıkı ayarlandığında bıçak, örs ile metal-metal teması kurar ve kenar boyunca mikro yontmalar oluşur. Ya da kesim işlemi sırasında karbürün kırılganlığının ememeyeceği bir darbe meydana gelir — bir ek yeri, bir takılma, kesimin kesintiye uğraması gibi. Yontulmuş kenarın bir fotoğrafını bize gönderin; kırılma şekli genellikle bu üç durumdan hangisinin söz konusu olduğunu ortaya çıkarır.
04YG6 mu yoksa YG8 mi — hangi sınıfı belirtmeliyim?
+−
YG6 mu yoksa YG8 mi — hangi sınıfı belirtmeliyim?
YG6 (ISO K10), sabit, temiz ve aşındırıcı işlerde daha serttir ve daha uzun ömürlüdür. YG8 (ISO K20) daha fazla kobalt içerir, bu nedenle daha tok olup darbelere daha iyi dayanır, ancak bunun karşılığında kesici kenar ömrü biraz azalır. Mevcut çelik bıçaklarınız körelmişse daha sert bir bıçak tercih edin. Bıçaklarınızda kırılma varsa daha tok bir bıçak tercih edin. Her iki sorun da varsa, sorun genellikle malzemeden ziyade boşluktan kaynaklanır.
05Karbür üst bıçak, çelik alt örs üzerinde çalıştırılabilir mi?
+−
Karbür üst bıçak, çelik alt örs üzerinde çalıştırılabilir mi?
Evet, bu yaygın bir durumdur — ancak bu durumda örs aşınan parça haline gelir ve eskisinden daha erken bir zamanda bakım gerektirir. Örs daha yumuşaksa, açıklığı daha sık kontrol edin; çünkü örsün aşınması açıklığı genişletir ve ilk belirti, bıçak sorununa benzeyen pürüzlü bir kenardır. Örs aşınmasının sınırlayıcı faktör olduğu durumlarda, birbirine uygun karbür çiftleri mevcuttur.
06Karbür bıçaklar nasıl saklanmalı ve nasıl kullanılmalıdır?
+−
Karbür bıçaklar nasıl saklanmalı ve nasıl kullanılmalıdır?
Kuru bir ortamda, tek tek ayrılmış halde, asla çıplak metal-metal temas halinde üst üste konulmamalıdır. İncelediğimiz karbür arızalarının çoğu, makinede değil, depoda veya nakliye sırasında başlamıştır. Bıçaklar, kullanmadığınız bıçaklar için saklamaya değer koruyucu ambalajlarda sevk edilir.
Neden Sureay
01Üretici misiniz yoksa ticaret şirketi misiniz?
+−
Üretici misiniz yoksa ticaret şirketi misiniz?
Üretim yapıyoruz. Taşlama, ısıl işlem kontrolü ve denetim işlemleri, 2008 yılından beri faaliyette olan ve 50’den fazla ülkeye sevkiyat yapan, ISO 9001:2015 sertifikalı kendi tesisimizde gerçekleştirilmektedir. Bu nedenle, aşınmış bir numuneye dayalı olarak fiyat teklifi verebiliyor ve numuneyle birlikte gönderilen boyutsal kayıtların doğruluğunu garanti edebiliyoruz.
02OEM çizimi olmadan karbür bıçak üretebilir misiniz?
+−
OEM çizimi olmadan karbür bıçak üretebilir misiniz?
Evet — aşınmış bir bıçağı ve makinenizin modelini bize gönderin. Örneği ölçeriz, aşınma izlerinden çalışma açıklığını tersine mühendislik yoluyla belirleriz ve buna uygun bir yedek parça üretiriz; aşınma izleri, bıçağın gerçekte nasıl çalıştığı konusunda genellikle orijinal çizimden daha fazla bilgi verir. Delik çapı, kama yuvası, montaj deliği düzeni ve kalınlık, halihazırda kullandığınız mil uçlarına uyarlanır; böylece tutucu değişimi veya aletlerin yeniden ayarlanması gerekmez.
03Bir karbür siparişiyle birlikte hangi belgeler gönderilir?
+−
Bir karbür siparişiyle birlikte hangi belgeler gönderilir?
ISO 9001:2015 sertifikalı bir tesisten gelen her sevkiyatta bir sertlik test raporu ve bir boyutsal kontrol kaydı bulunur. Gelen mal kontrolünüz için tam CMM verileri gerekiyorsa, sipariş verirken talepte bulunun; bu veriler bıçaklarla birlikte gönderilir. Birden fazla bıçağın aynı mili paylaştığı durumlarda, bıçaklar taşlanarak doğrulanmış ve eşleştirilmiş bir set halinde sevk edilir; böylece farklı konumlarda istifleme hatası birikmez.
04Tam bir sipariş vermeden önce küçük bir karbür setini deneme imkânımız var mı?
+−
Tam bir sipariş vermeden önce küçük bir karbür setini deneme imkânımız var mı?
Evet. Makineye uyum doğrulaması ve mevcut çelik bıçaklarınızla karşılaştırmalı kesici kenar ömrü testi için deneme setleri — genellikle 2–5 bıçak — temin ediyoruz. Çoğaltma oranına ilişkin bizim sözümüze güvenmek yerine, kendi üretim hattınızda bu yatırımın kendini amorti ettiğini kanıtlamanızı tercih ederiz. Özel profiller için, tam üretime geçilmeden önce boyut onayına yönelik bir numune üretilir.
05Karbür kesme bıçaklarının teslim süresi ne kadardır?
+−
Karbür kesme bıçaklarının teslim süresi ne kadardır?
Stokta bulunan kalitelerdeki standart profiller 7–12 iş günü içinde sevk edilir; özel geometri ve standart dışı çaplar için bu süre 15–20 iş günüdür. Karbür, takım çeliğinden daha uzun ömürlüdür; çünkü sinterlenmiş ham parçalar ve elmas diskli son işlem, kesici kenar kalitesinden ödün vermeden aceleye getirilemez. Bıçaklar, koruyucu ambalajlarda tek tek ayrılmış olarak sevk edilir — incelediğimiz karbür hasarlarının çoğu, makinede değil, nakliye veya depolama sırasında meydana gelmiştir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.