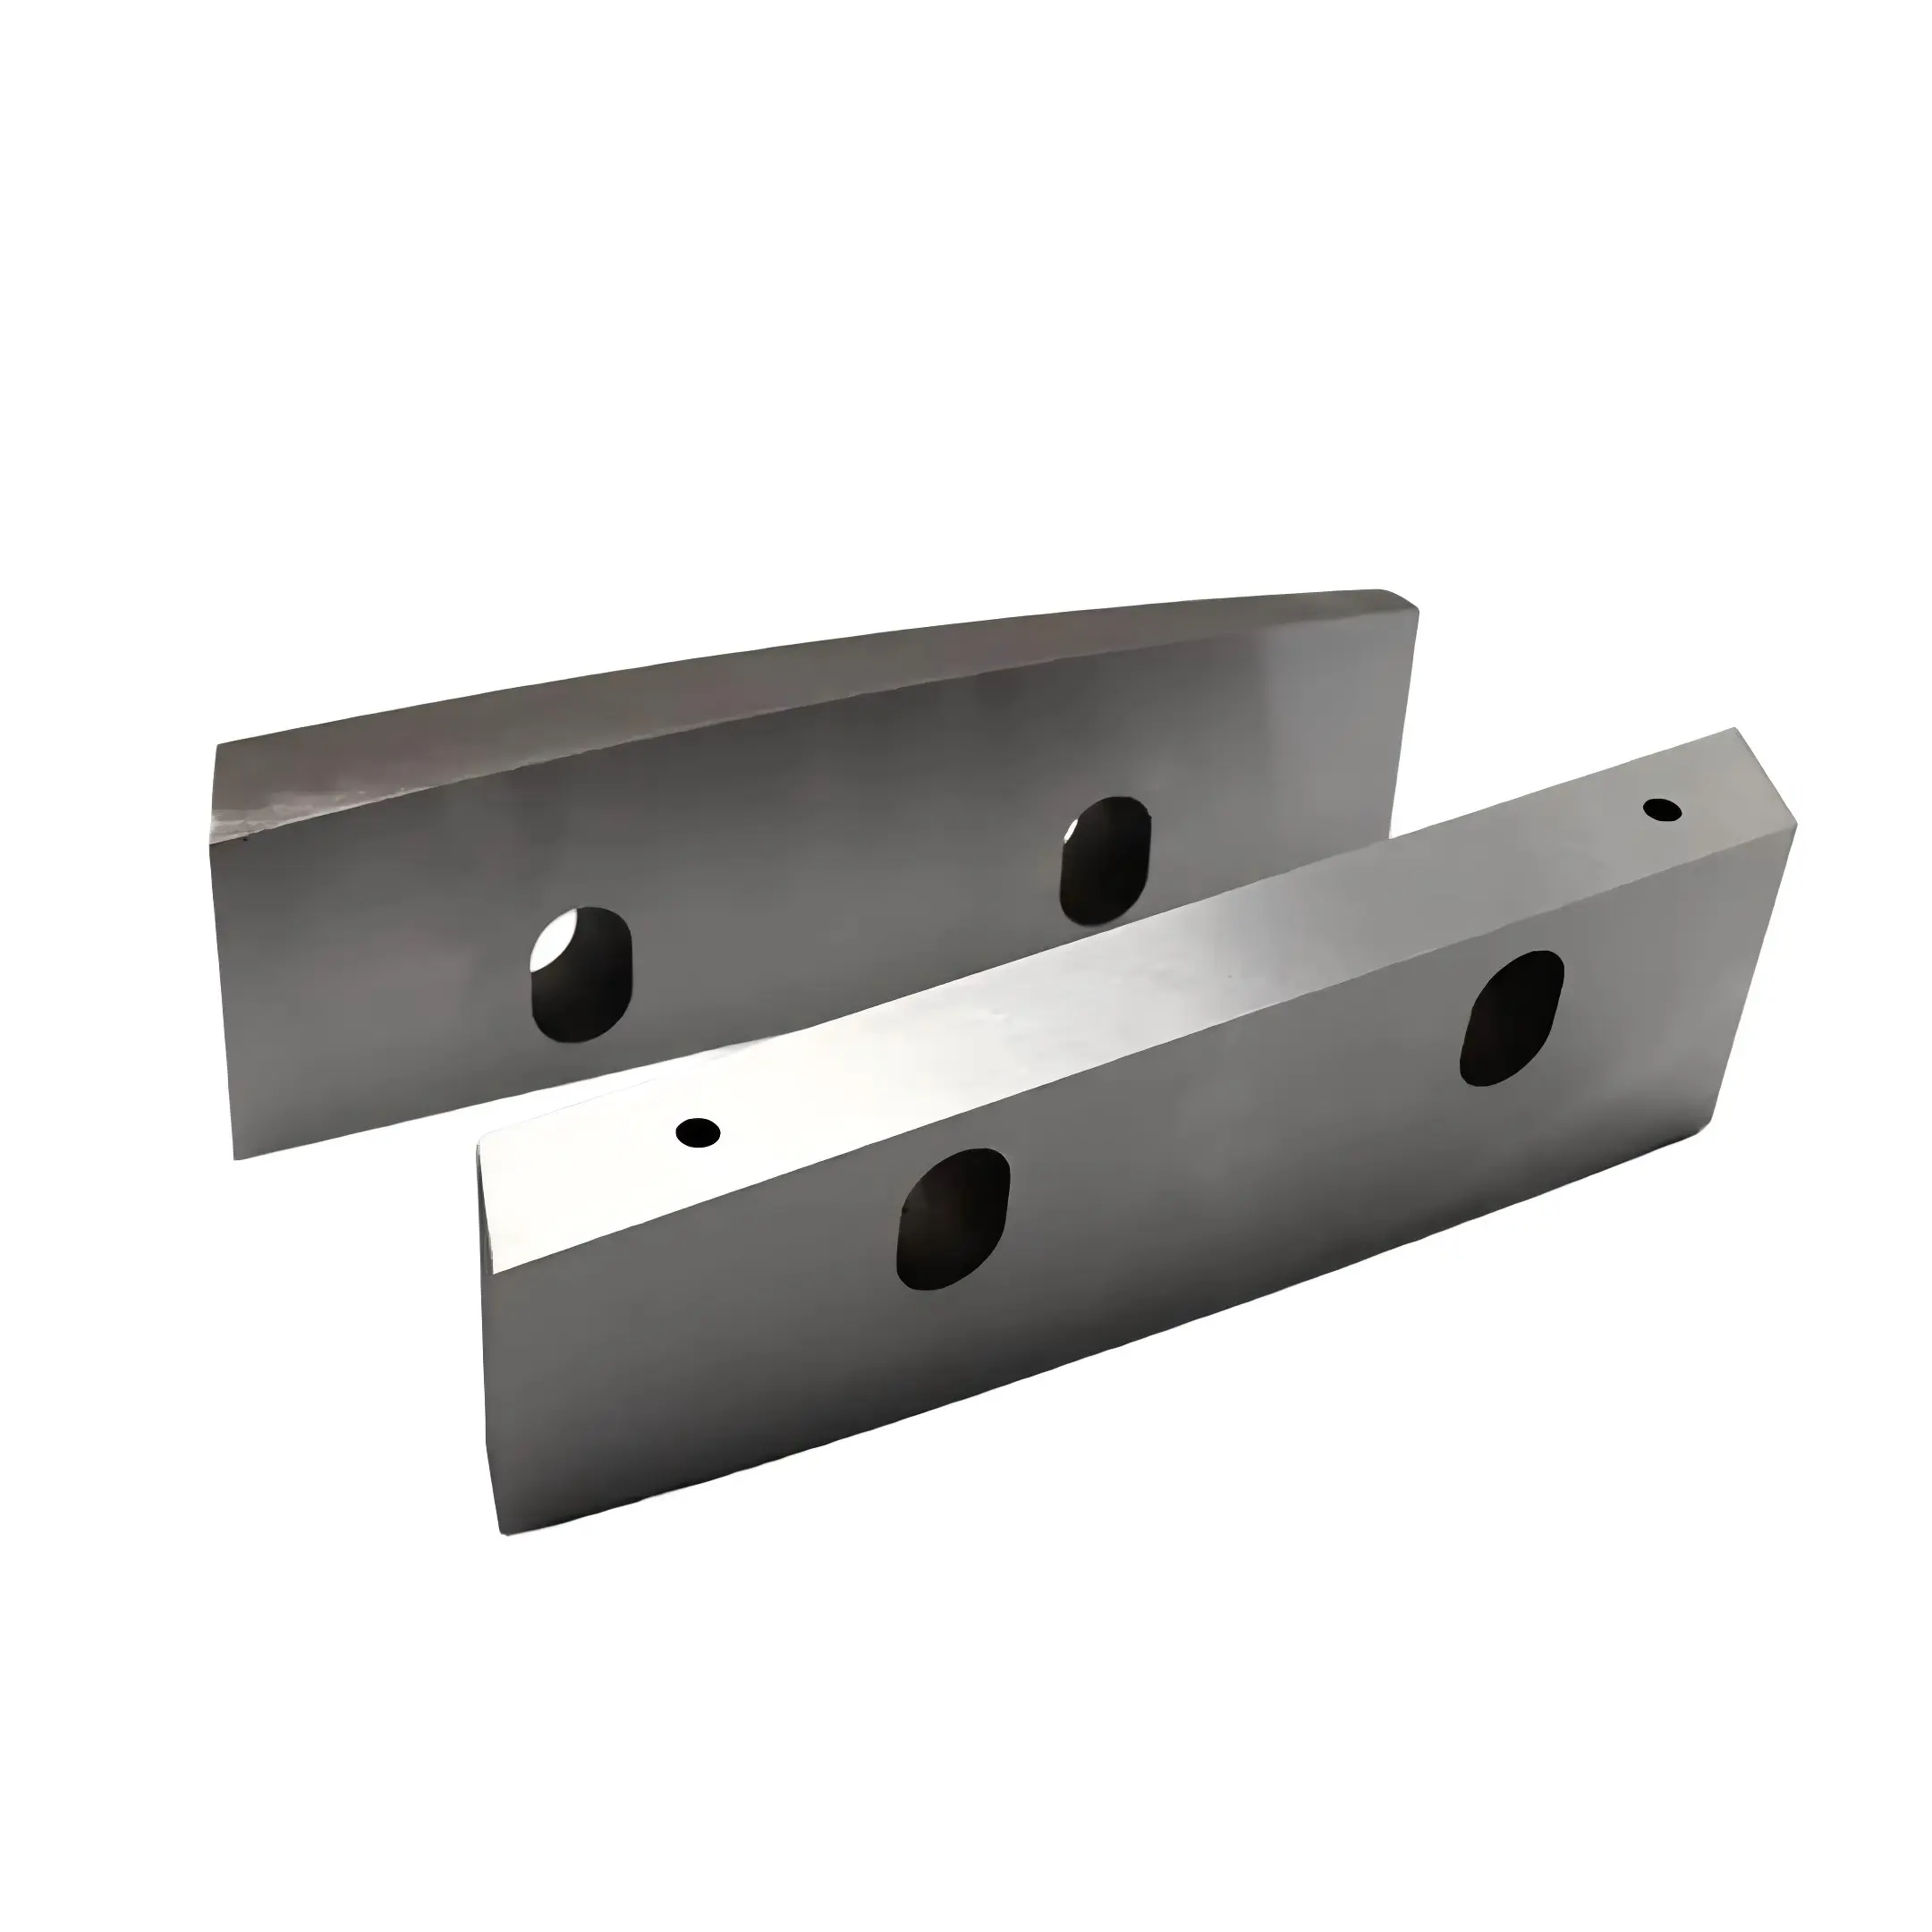
Metal Dilimleme ve Rulo İşleme Hatları için Ağır Hizmet Tipi Hurda Kesme Bıçakları
Hurda Kıyma Makinesi Bıçakları
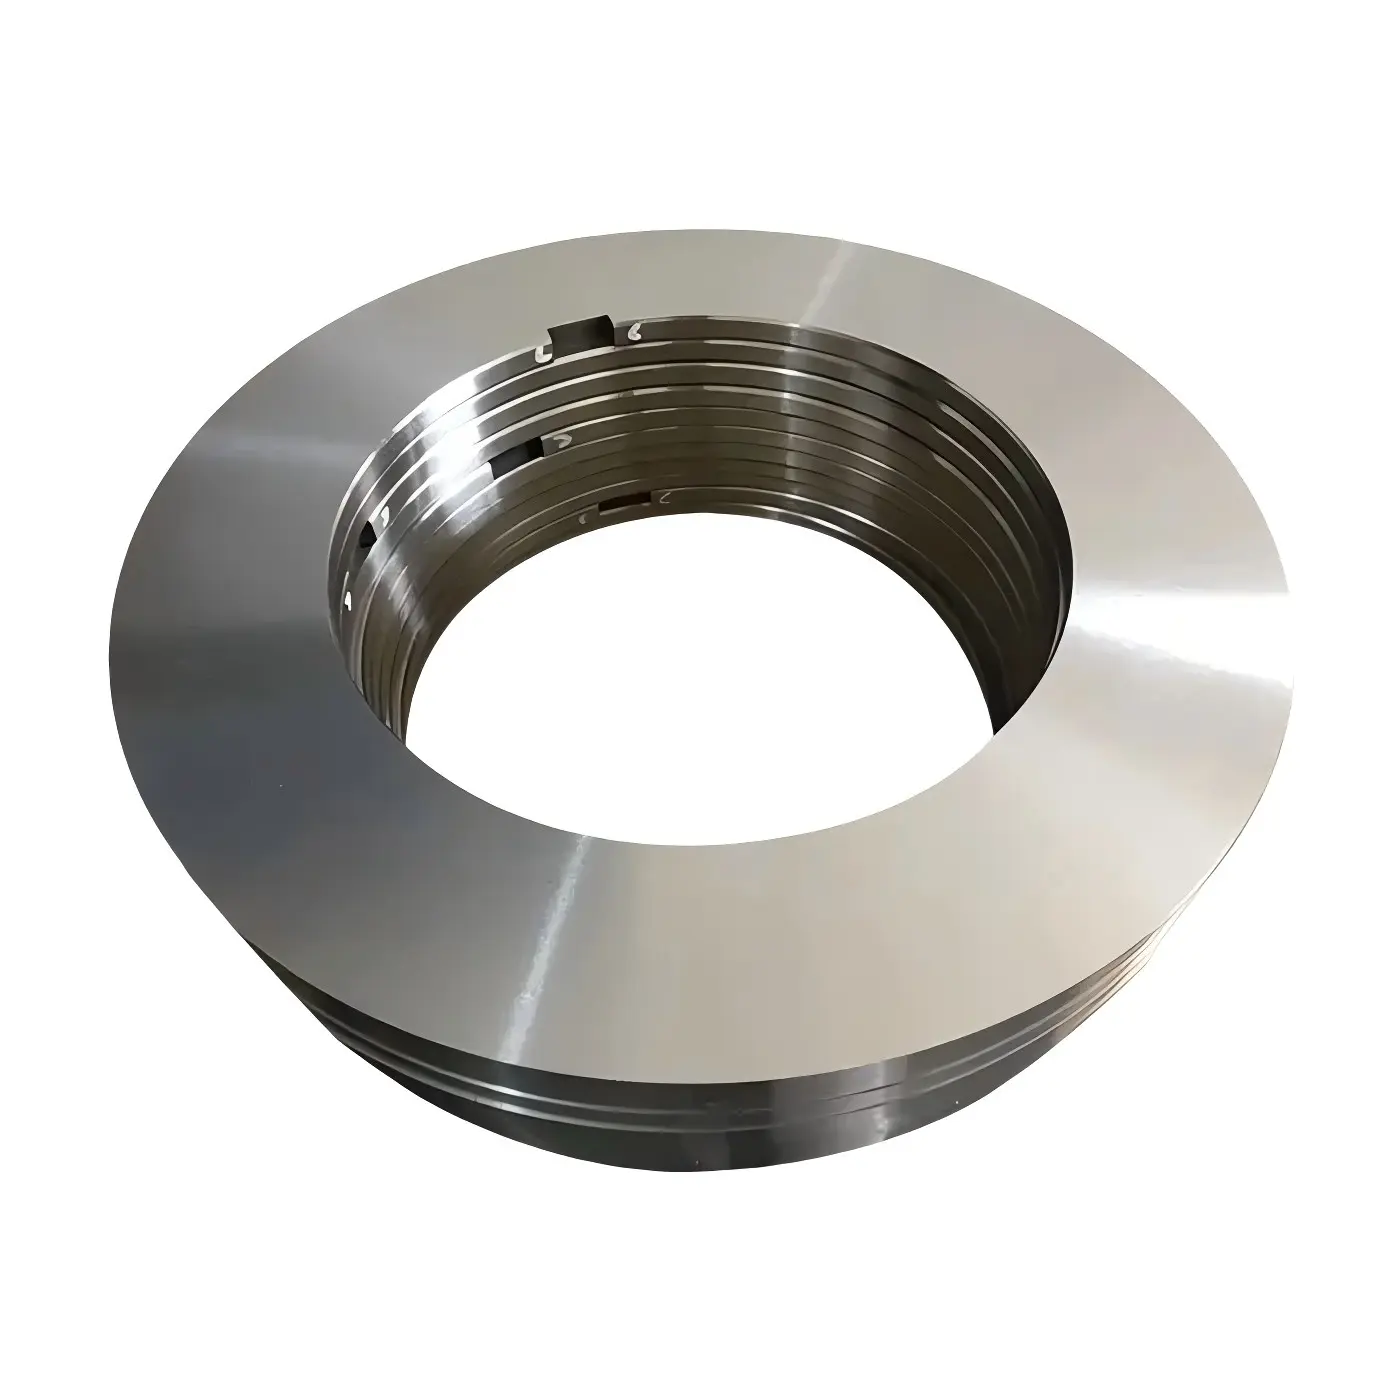
İşleme hattındaki kenar kesme ve parçalama işlemlerinin kaotik ve aşırı darbeye maruz kalan ortamlarında dayanacak şekilde özel olarak tasarlanmıştır. S7 darbeye dayanıklı takım çeliğinden dövülmüş veya özel karbür kaplamalı geometrilere sahip olan bu bıçaklar, düzensiz çelik şeritleri, alüminyum şerit kesintilerini ve bakır folyo kenar hurdalarını, bıçakta ciddi hasar veya kırılma yaşanmadan temiz bir şekilde kırar ve parçalar.
- ■Material: S7 Shock-Resisting Tool Steel | H13 Hot-Work Steel | Carbide-Inlaid S7
- ■Application: Steel, aluminum, copper edge-trim scrap from slitting & coil processing lines
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | S7 Shock-Resisting Tool Steel | H13 Hot-Work Steel | Carbide-Inlaid S7 |
|---|---|
| Hardness | HRC 54–58 (optimized for maximum impact toughness) |
| Edge Configuration | Square/Rectangular Profile (4-edge usable) |
| Impact Resistance | 2× toughness vs. D2 — prevents catastrophic fracture |
| Application | Steel, aluminum, copper edge-trim scrap from slitting & coil processing lines |
| Cycle Life | 50,000–200,000 chops (material & contamination dependent) |
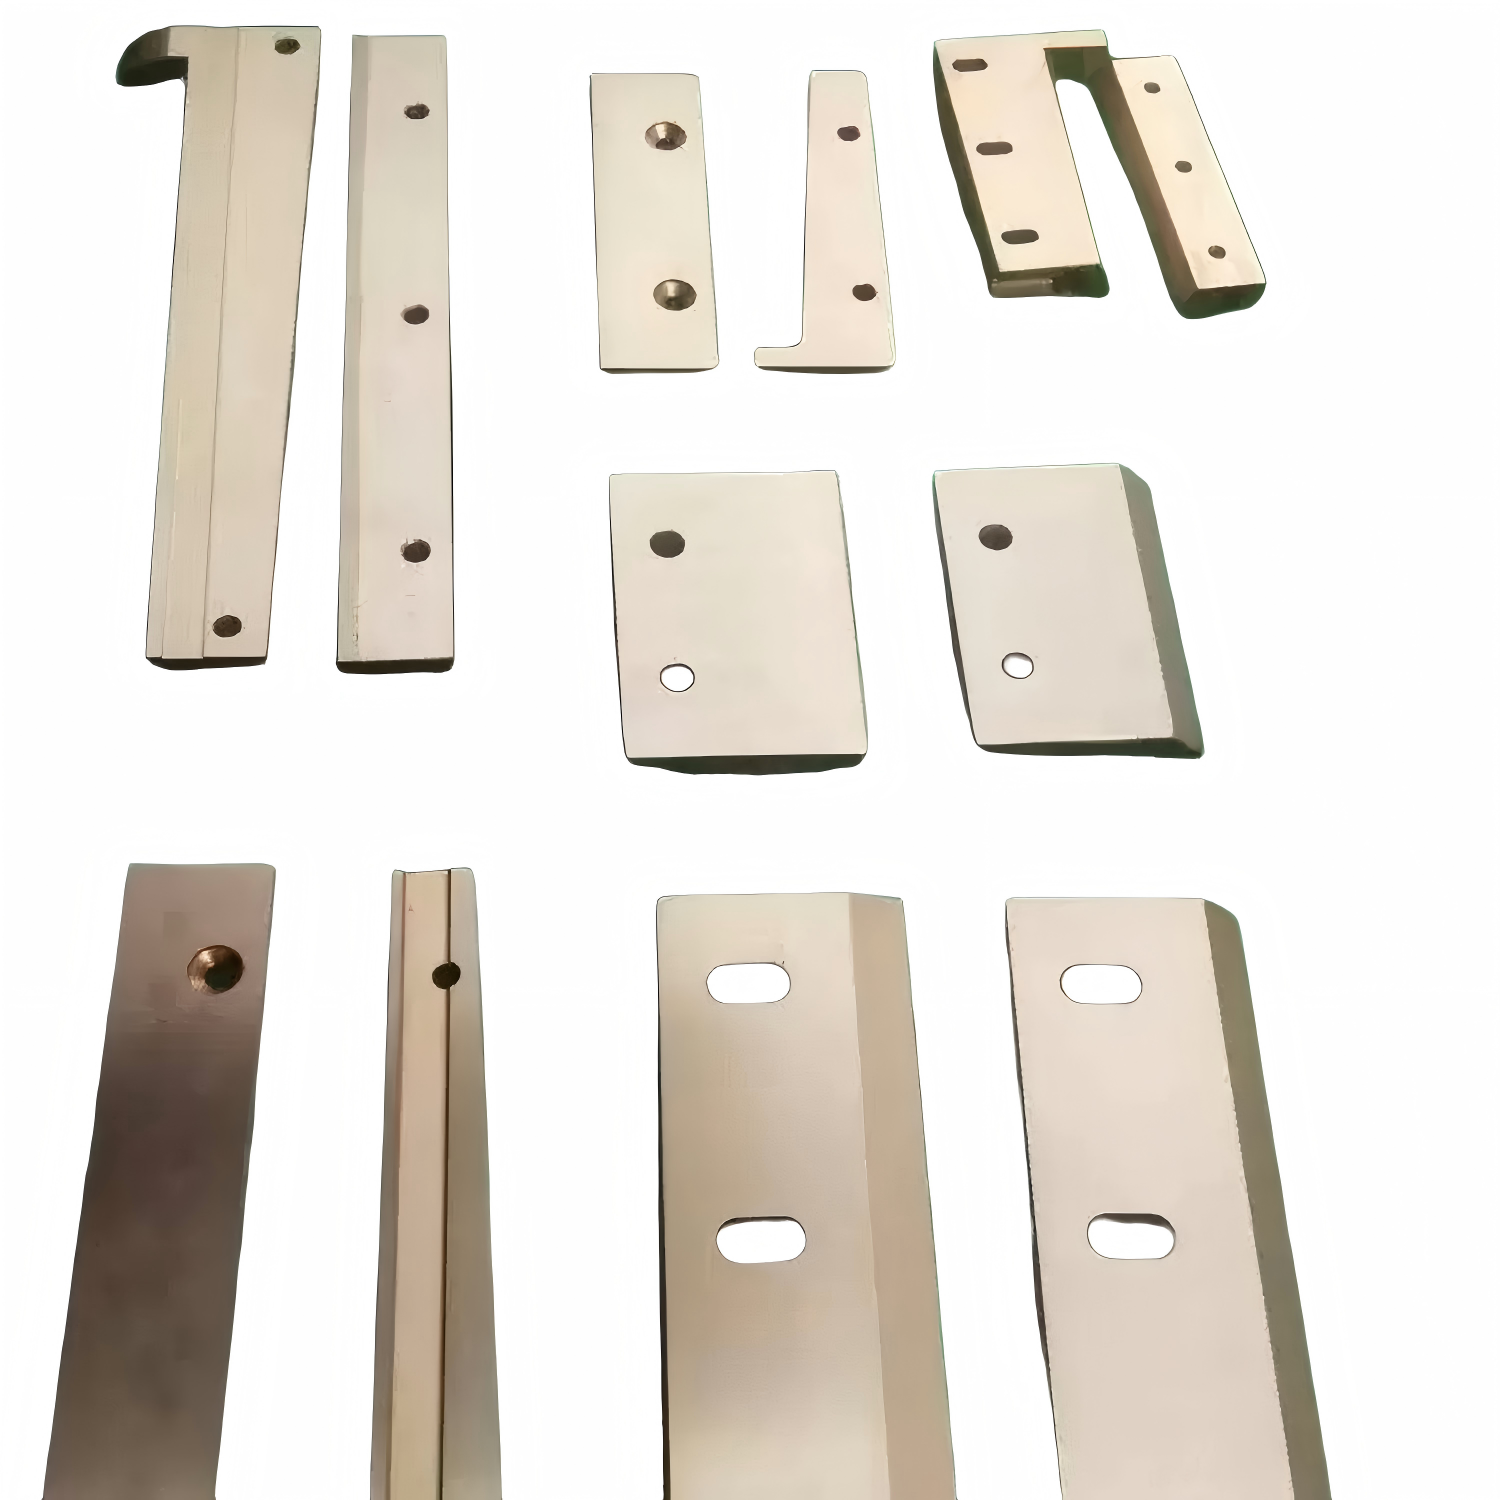
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
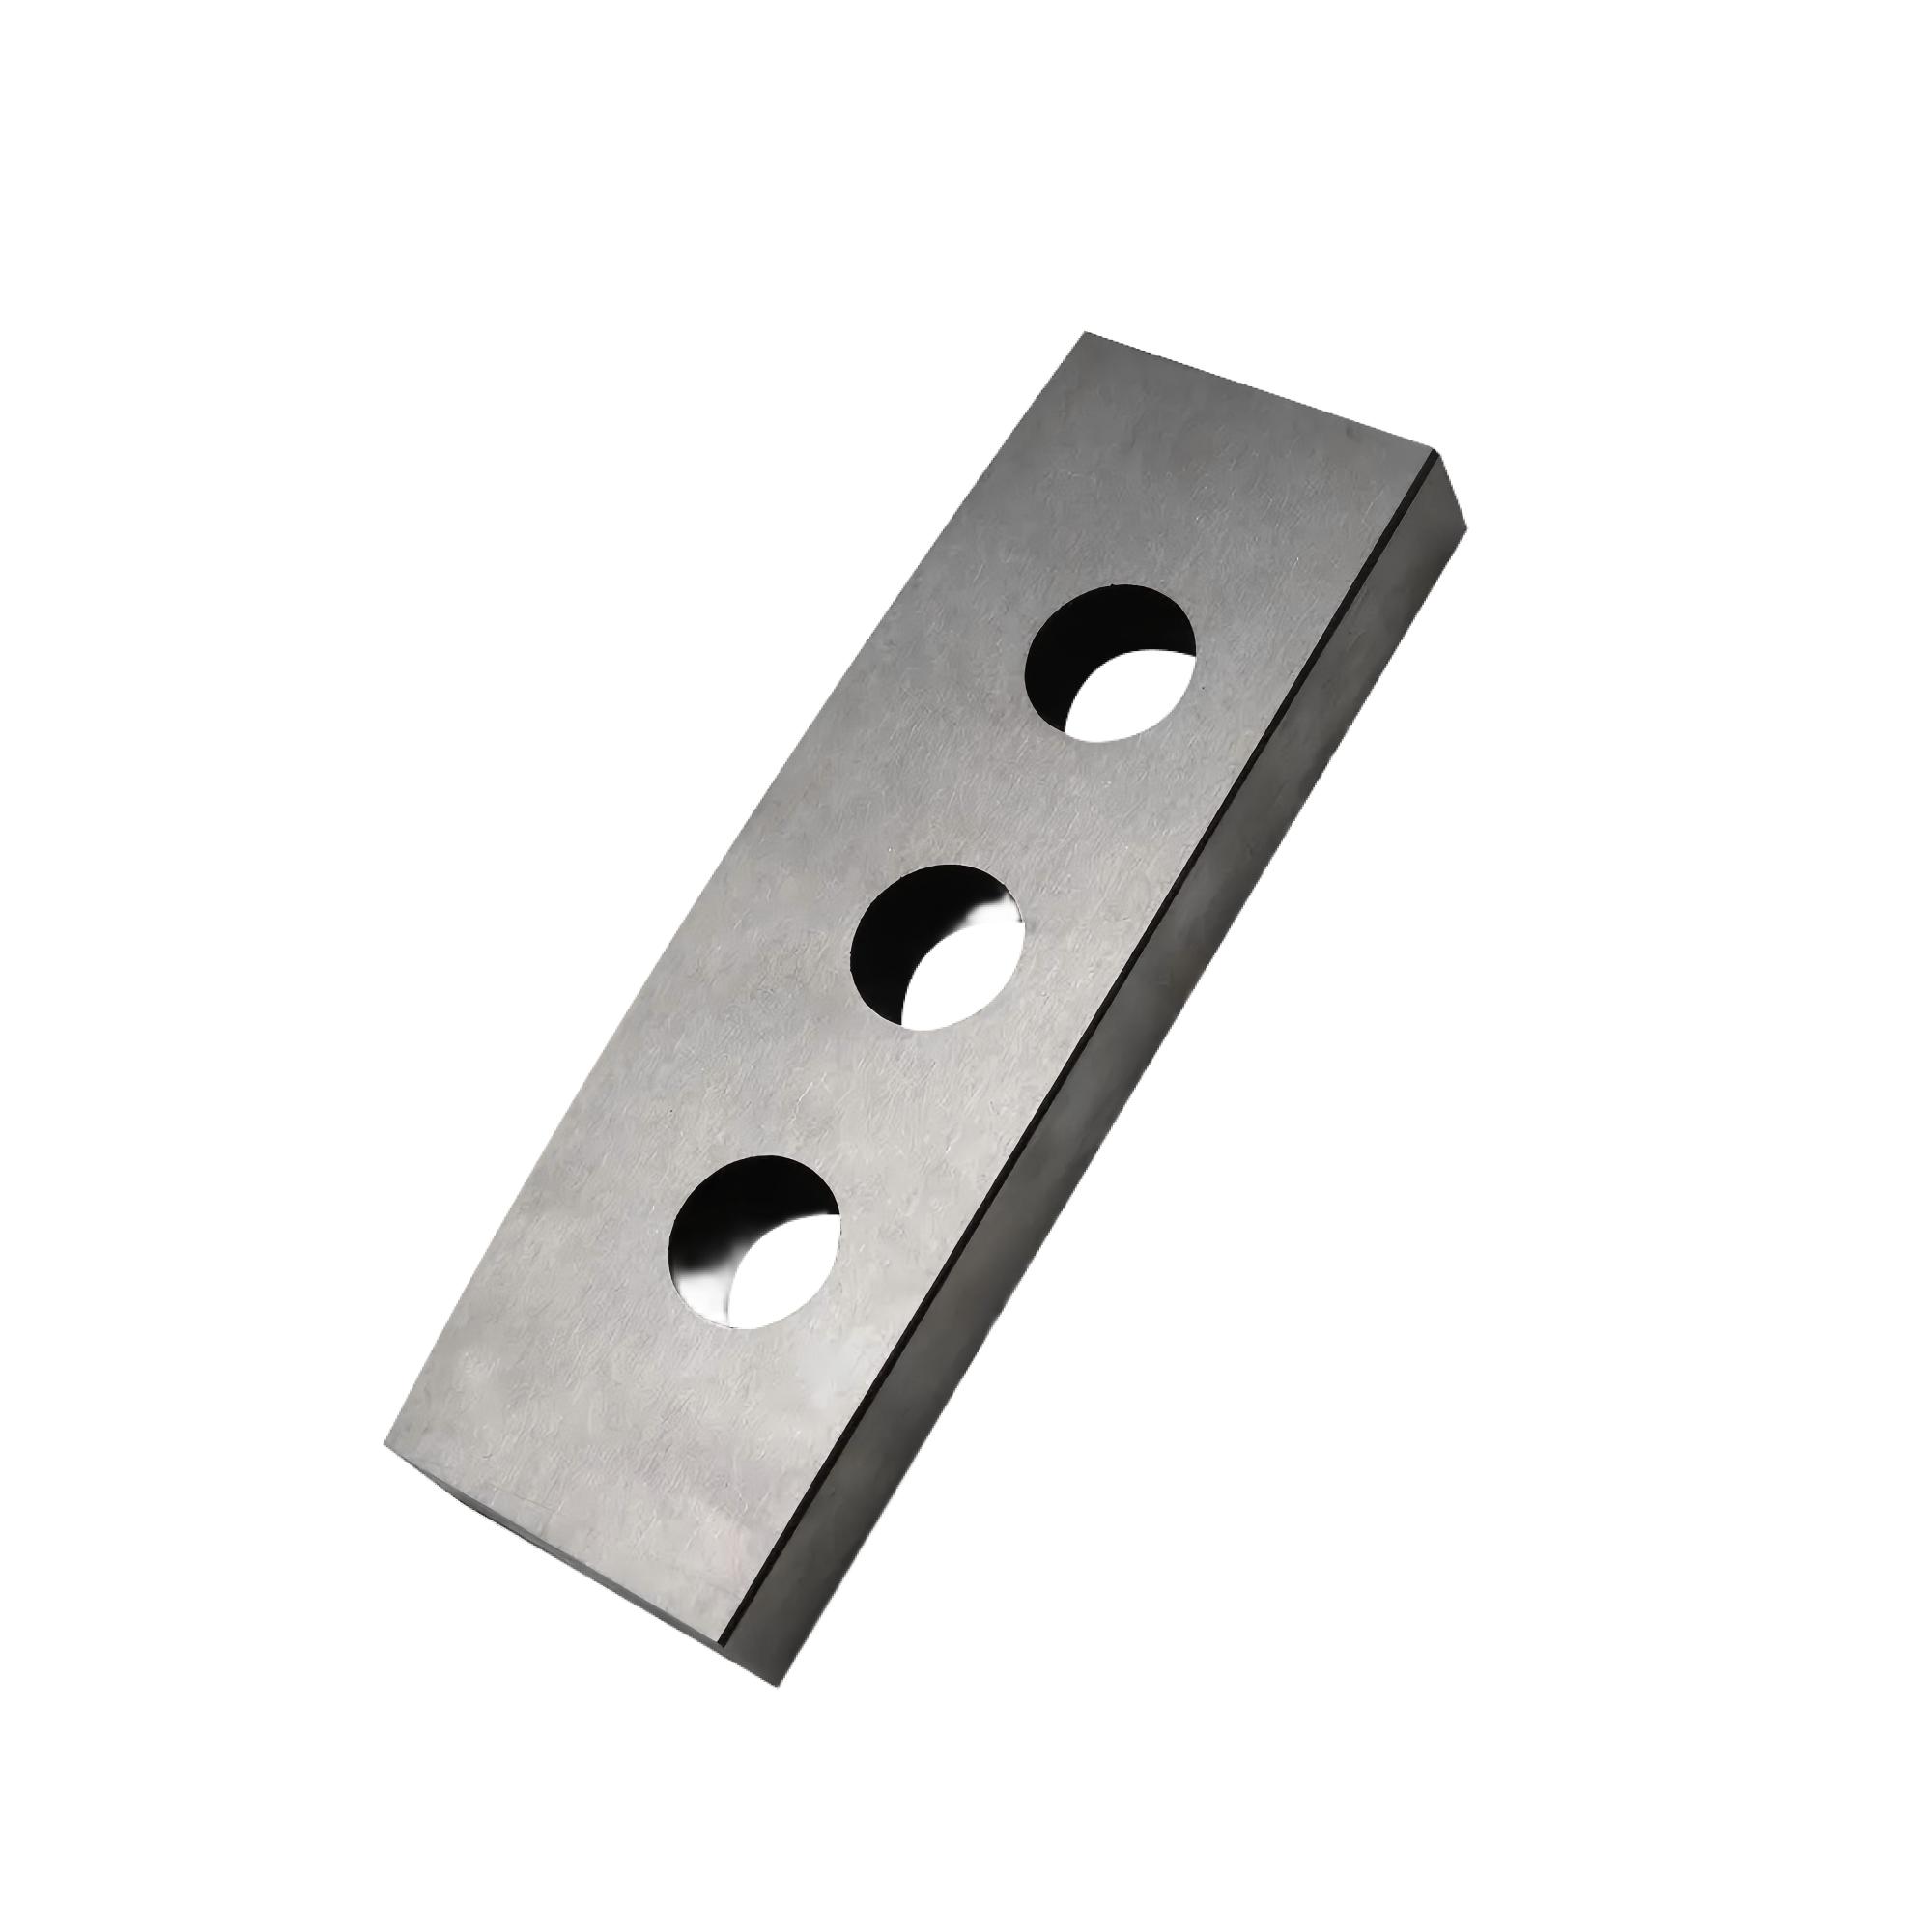
| Tipik Makine / Çalışma Koşulları | Uzunluk (mm) | Genişlik (mm) | Kalınlık (mm) |
|---|---|---|---|
| Light Gauge Trim | 100 | 40 | 15 |
| Standard Capacity | 150 | 50 | 20 |
| Butech / Medium Duty | 200 | 60 | 25 |
| Heavy Duty Coil Line | 250 | 80 | 25 |
| Extra Heavy | 300 | 80 | 30 |
| Extreme Plate Chopper | 400 | 100 | 30 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
S7 Darbeye Dayanıklı Alaşım Yapısı
S7 takım çeliği, özenle dengelenmiş bir alaşım sistemi sayesinde üstün tokluğunu elde eder: %0,50 karbon (D2’deki %1,55’e kıyasla) kırılgan karbür oluşumunu en aza indirirken, krom (%3,25), molibden (%1,40) ve tungsten (%1,80) ilaveleri sertleşebilirlik ve temper direnci sağlar. D2'de tipik olan HRC 60–62 yerine HRC 54–58'e kadar ısıl işleme tabi tutulan S7, Charpy darbe enerjisini iki katına çıkarmak karşılığında bir miktar aşınma direncinden ödün verir. Bu, hurda parçalayıcı uygulamaları için kritik bir ödünleşmedir: bıçak, parçalanmadan öngörülemeyen şok yüklerini emmelidir.
Dört Kenarlı Çift Yönlü Yapılandırma
Hurda kesme bıçakları, dört adet kullanılabilir kesme kenarına sahip dikdörtgen bloklar halinde üretilir. Aktif kenarda gözle görülür bir aşınma ortaya çıktığında (genellikle kesme sesinin artması veya hurdanın tam olarak kırılmaması ile anlaşılır), operatör bıçağı 90° döndürerek yeni bir kenarı devreye sokar. Bu tasarım, tek kenarlı bıçaklara kıyasla etkili hizmet ömrünü dört katına çıkarır ve verimsiz duruş sürelerini azaltır. Bıçak gövdesi geometrisi, dört kenarın da ±0,05 mm içinde paralel olmasını sağlayacak şekilde hassas bir şekilde taşlanmıştır; bu sayede, döndürülen kenarlarda erken aşınmaya neden olabilecek dengesiz yükleme önlenir.
Karbür Kaplamalı Hibrit Yapı
Yüksek karbonlu veya paslanmaz çelik kesim parçalarını işleyen ve üzerinde yoğun hadde kabuğu birikintisi bulunan çelik hizmet merkezleri için, karbür kaplamalı hurda kesme bıçakları sunuyoruz. Bir tungsten karbür kesici uç (genellikle 6–10 mm genişliğinde, bıçağın tam kalınlığı kadar), büzülme geçme veya lehimli bir bağlantı kullanılarak S7 gövdesindeki hassas taşlanmış bir yuvaya mekanik olarak sabitlenir. Karbür, bıçağın hurdayla temas ettiği noktalarda yerel aşınma direnci sağlarken, S7 gövdesi brüt darbe enerjisini emer. Bu yapı, katı karbürün kırılacağı ve katı S7’nin çok hızlı aşınacağı kirli hurda akışları için en uygun çözümdür.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →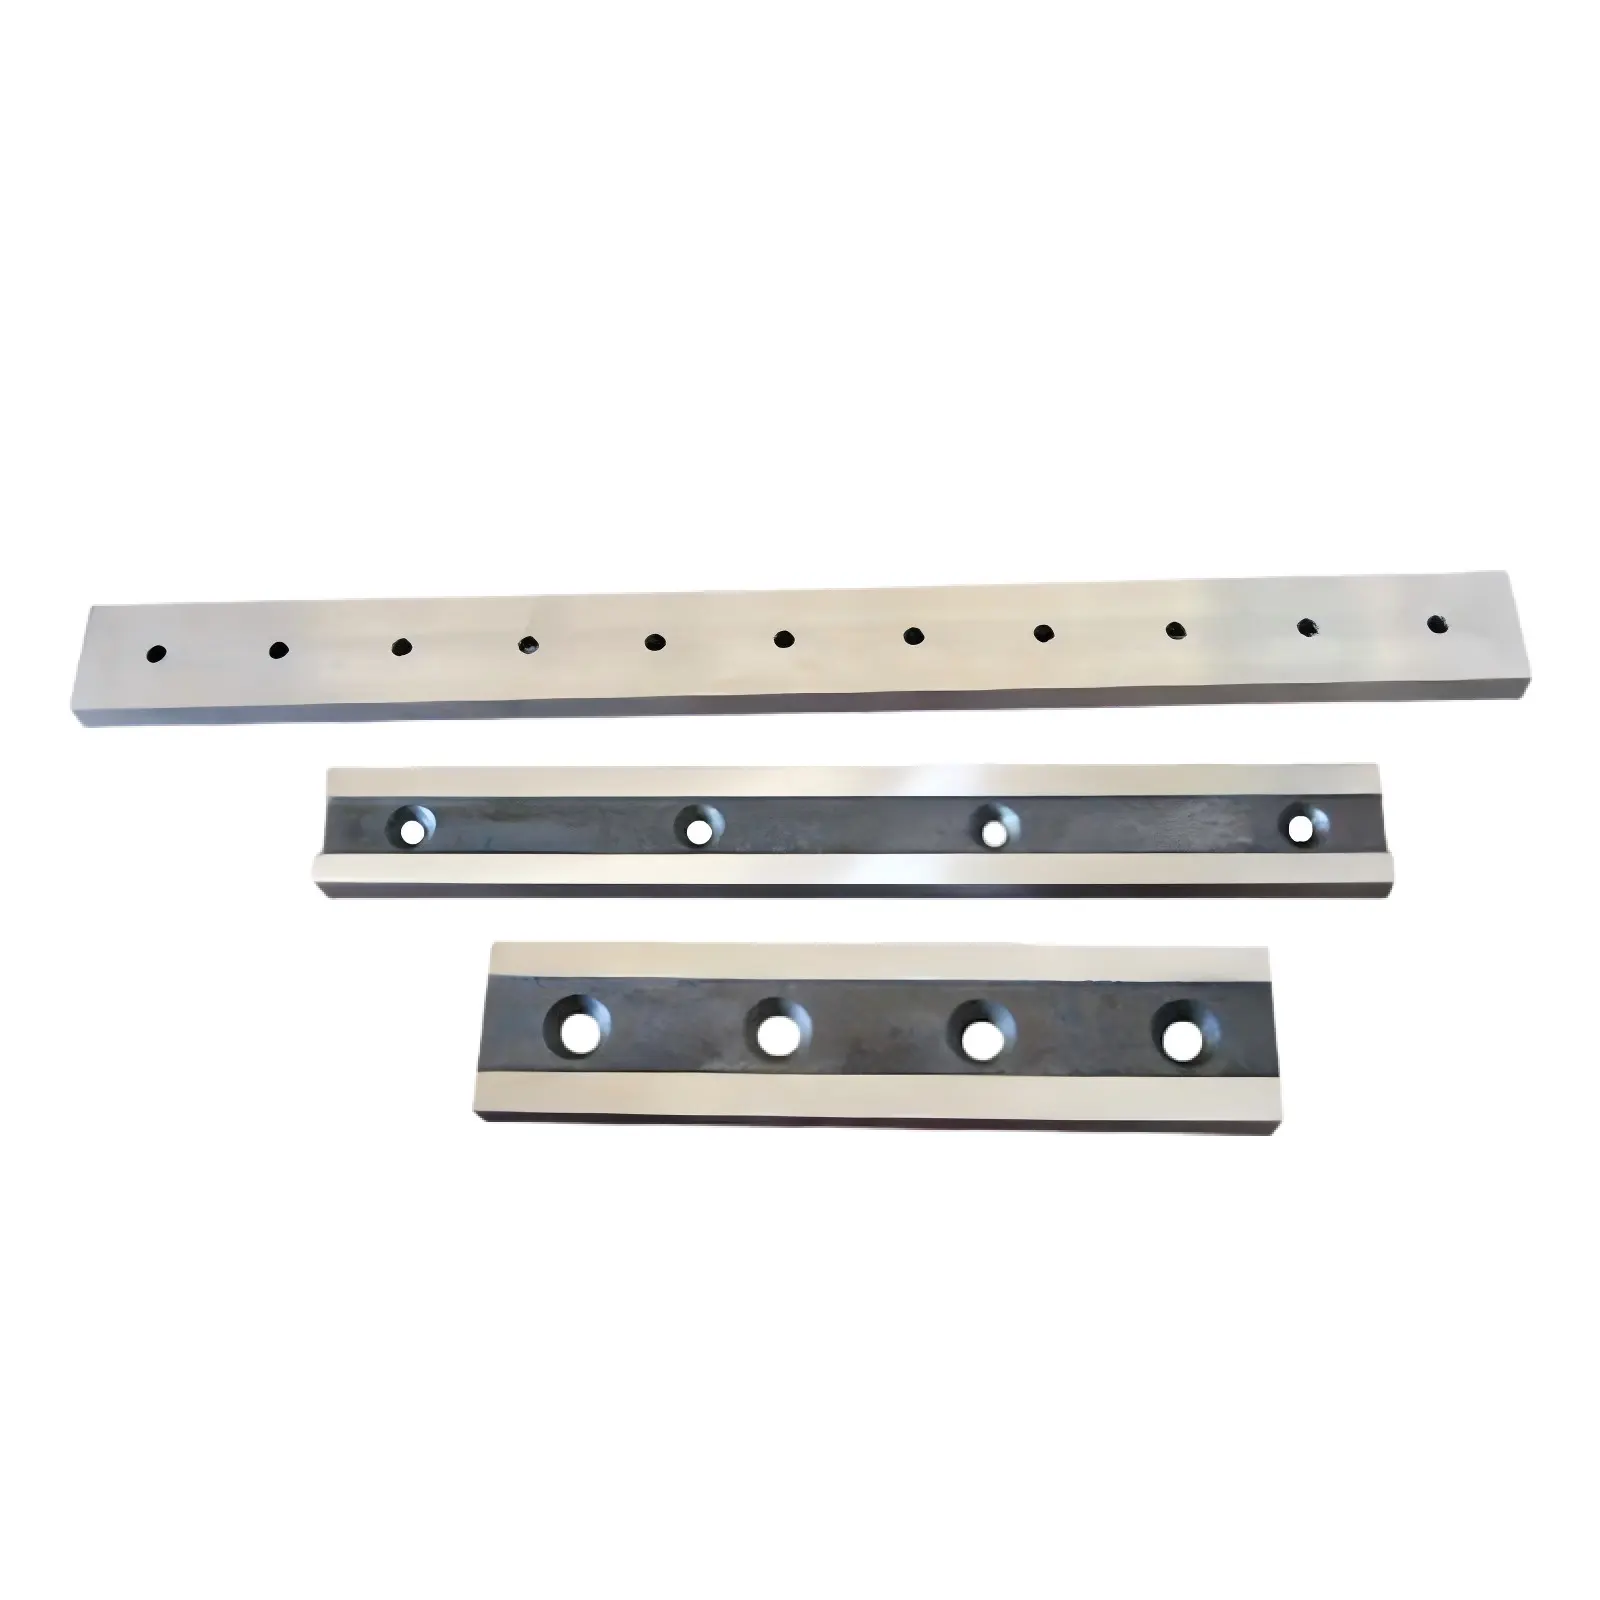
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Paslanmaz çelik kenar süslemesini kesmek için S7 mi yoksa H13 mi kullanmalıyım?
+−
Paslanmaz çelik kenar süslemesini kesmek için S7 mi yoksa H13 mi kullanmalıyım?
Paslanmaz çelik profiller (304, 316 veya dubleks kaliteler) için HRC 54–58 sertlikte S7'yi tercih edin. Paslanmaz çelik, iş sertleşmesi nedeniyle yumuşak çeliğe göre daha yüksek kesme kuvvetleri oluşturur ve S7'nin dengeli alaşım sistemi, bu uygulamada H13'e kıyasla daha iyi kenar dayanıklılığı sağlar. H13, alüminyum ve bakır hurdaları için optimize edilmiştir; bu uygulamalarda daha düşük kesme kuvvetleri, daha yumuşak olan H13 matrisinin aşırı kenar deformasyonu olmadan darbeyi emmesini sağlar. Kaynak sıçramaları veya bağlantı elemanları içeren yoğun kirlenmiş paslanmaz çelik hurdaları için karbür kaplamalı S7'ye geçin.
02Bıçağı bir sonraki kesici kenara ne zaman hizalamam gerektiğini nasıl anlarım?
+−
Bıçağı bir sonraki kesici kenara ne zaman hizalamam gerektiğini nasıl anlarım?
En önemli gösterge, kesme gürültüsünün veya titreşimin artmasıdır; bu durum, kesici kenarda bir aşınma düzlüğü oluştuğunu ve artık hurdayı düzgün bir şekilde kesemediğini gösterir. Çalışma süresince her 8–12 saatte bir aktif kenarı gözle inceleyin. Aşınma düzlüğü (kesme köşesindeki körelmiş, cilalanmış bölge) 1,0–1,5 mm genişliği aştığında, bir sonraki kenara geçme zamanı gelmiştir. Aşınma düzlüğü bıçak gövdesine temas etmeden önce kenar değiştirme işlemi yapmak, tutucu ve çerçeve üzerinde aşırı aşınmayı önler.
03Hurda parçalayıcı bıçakları yeniden bilenebilir mi veya taşlanabilir mi?
+−
Hurda parçalayıcı bıçakları yeniden bilenebilir mi veya taşlanabilir mi?
Hurda kıyma bıçakları aşınmaya maruz kalan sarf malzemeleridir ve genellikle yeniden bileme işlemine tabi tutulmazlar. 4 kenarlı ters çevrilebilir tasarım, zaten uzun bir hizmet ömrü sağlar; yeniden bileme işlemi ise kenar geometrisini ve sertliğini geri kazanmak için yeniden ısıl işlem ve hassas bileme gerektirir. Yeniden bileme maliyeti, yeni bıçak maliyetinin %60–70’ine yaklaşır; bu da bıçağı değiştirmek daha ekonomik bir seçenek haline getirir. Ancak, çok büyük özel bıçaklar (500 mm’den uzun olanlar) için yeniden bileme maliyet açısından avantajlı olabilir — bıçak boyutlarınızı bize bildiriniz.
Neden Sureay
01Sureay, hurda parçalayıcı bıçaklarını stokta bulunduruyor mu, yoksa bunlar sipariş üzerine mi üretiliyor?
+−
Sureay, hurda parçalayıcı bıçaklarını stokta bulunduruyor mu, yoksa bunlar sipariş üzerine mi üretiliyor?
En yaygın altı boyutta (100×40×15 mm’den 400×100×30 mm’ye kadar) standart S7 hurda kıyma bıçaklarının stokunu bulunduruyoruz. Stokta bulunan bıçaklar 3–5 iş günü içinde sevk edilir. Özel boyutlar, H13 malzemesi ve karbür kaplamalı konfigürasyonlar, çizim onayından itibaren 12–18 iş günü teslim süresi ile sipariş üzerine üretilir. Isıl işlem programının uygunluğuna bağlı olarak, standart boyutlar için acil üretim (7–10 gün) seçeneği mevcuttur.
02Sureay, mevcut bıçak boyutlarımıza uygun hurda parçalayıcı bıçakları tedarik edebilir mi?
+−
Sureay, mevcut bıçak boyutlarımıza uygun hurda parçalayıcı bıçakları tedarik edebilir mi?
Evet. Bize bir bıçak örneği, teknik çizim veya kıyma makinesinin markasını ve model numarasını gönderin. Uzunluk, genişlik, kalınlık, montaj deliği düzeni (varsa) ve malzeme sınıfını teyit edeceğiz. Çoğu kıyma bıçağı, montaj delikleri olmayan standart dikdörtgen bloklardır; ancak bazı modellerde, belirli delik konumları gerektiren kelepçeli veya cıvatalı tutma sistemleri kullanılır. Mevcut herhangi bir bıçak geometrisini taklit edebiliriz.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.