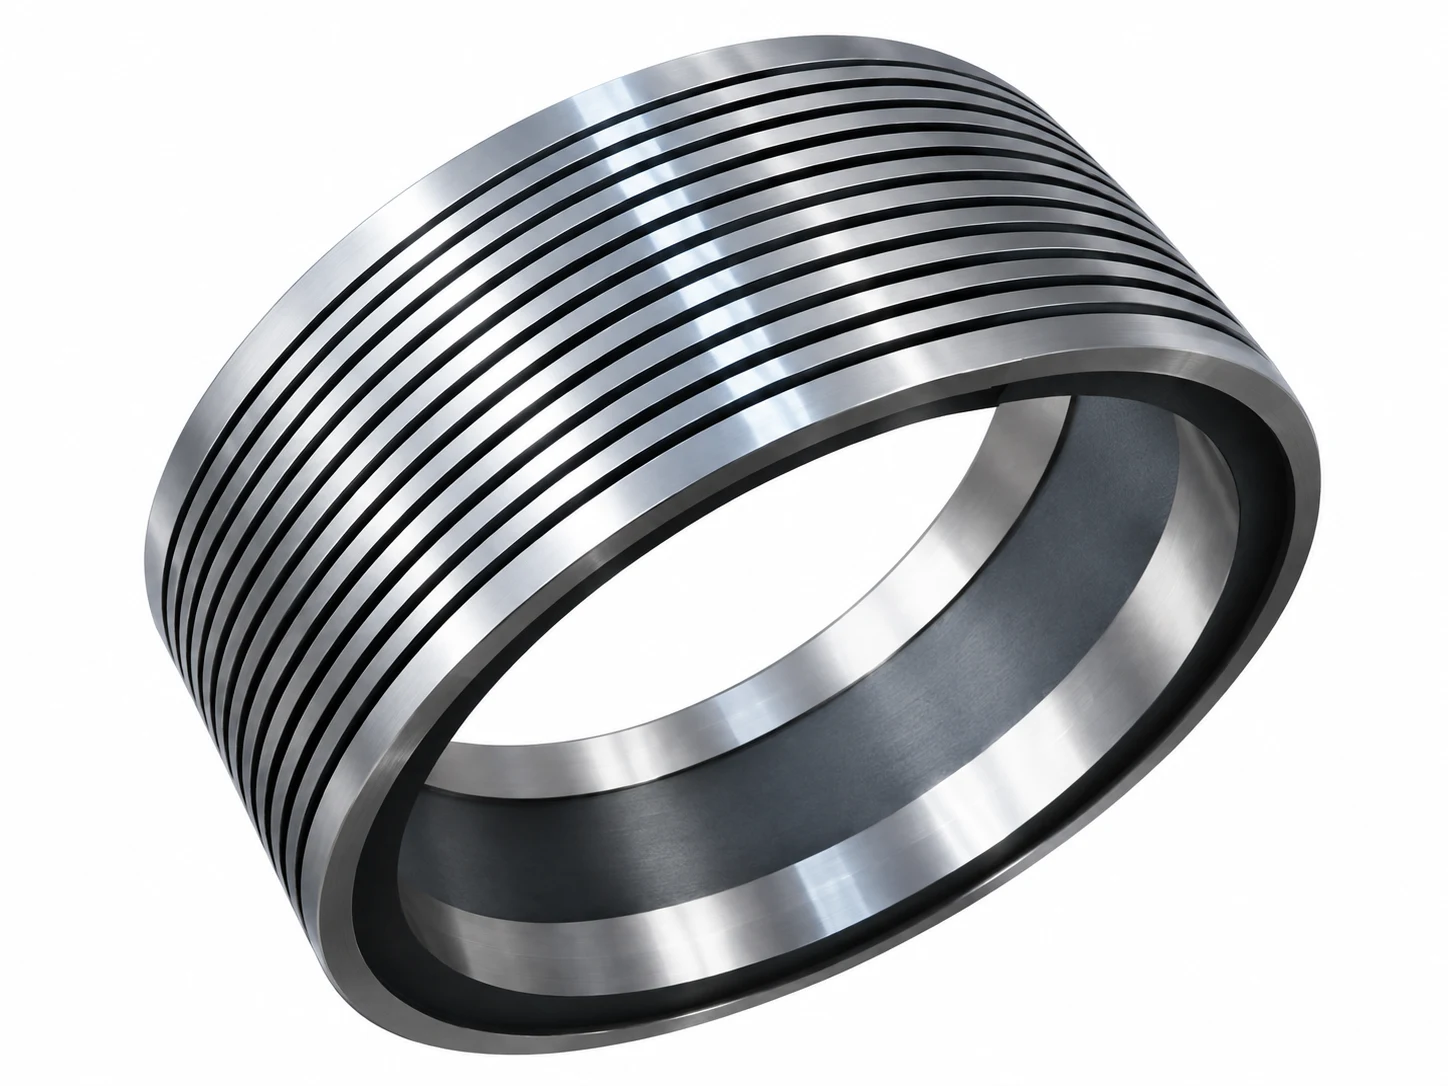
Kesme Dilimleme için Çok Kanallı Alt Bıçaklar ve Kesici Halkalar
Kesme Bıçakları
Bu sayfada, tek bir gövdede çok sayıda kesik konumu barındıran çok oluklu halkalar ele alınmaktadır. Kağıt sarma makinelerinde üst bıçakla eşleştirilen tek kenarlı dairesel alt bıçaklar için bkz. Kesici-Sarma Makinesi Alt Bıçakları.
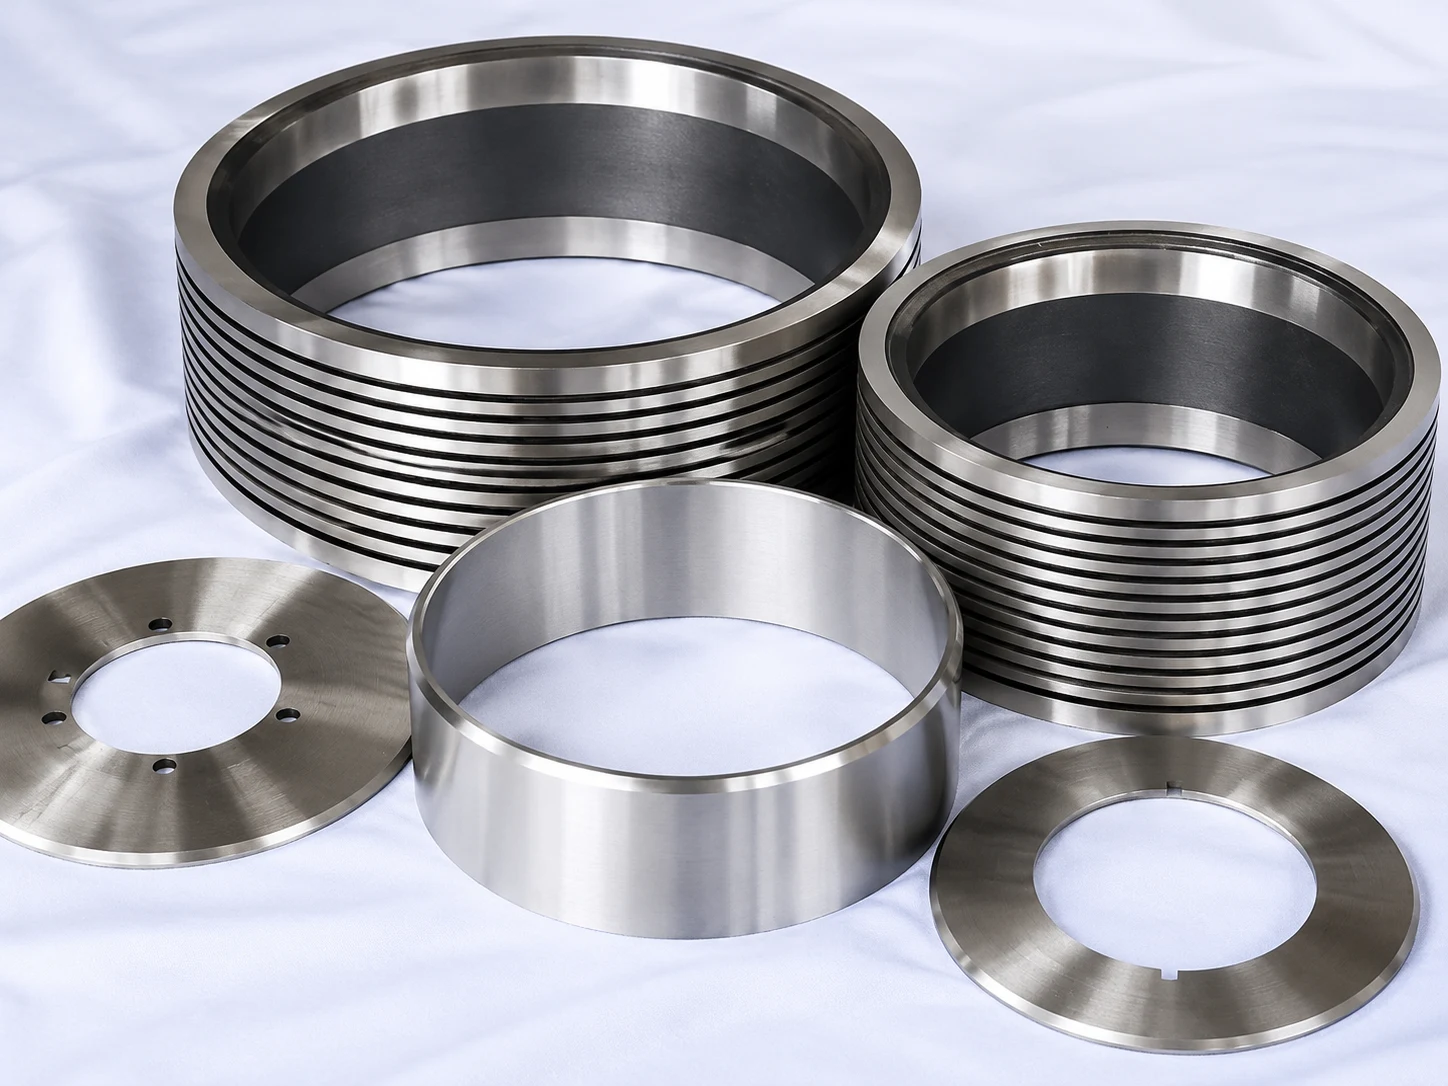
Kağıt, karton ve film sarma makinelerinde kesme yivleme işlemi için çok yivli alt bıçak halkaları. Yiv genişliği, aletin değiştirilmesi yerine üst bıçağın başka bir yive kaydırılmasıyla ayarlanır. Yiv aralığı 5 mm’den itibaren, dış çap Φ406 mm’ye kadar; havalı şaftlar için düz delikli veya dolu şaftlar için ayar vidası. Tek veya çift kesme kenarı, tek parça veya bölünmüş halka. Tek oluklu ve pürüzsüz ara halkalar olarak da temin edilir.
- ■Material: Cr12MoV / SKD-11 / 9CrSi / 65Mn / HSS / carbide-tipped
- ■Application: Multi-width shear slitting of paper, board, film, foil and tape
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
Oluk aralığı, oluk sayısı ve delik çapı, belirttiğiniz genişlik çizelgesine göre ayarlanır — bu ürün için geçerli bir standart boyut bulunmamaktadır. Gerçekte kullandığınız genişlikleri, şaft tipini (havalı veya dolu) ve eşleşen üst bıçağı bize bildiriniz; biz de oluk konumlarını bu çizelgeye göre taşlayalım.
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | Cr12MoV / SKD-11 / 9CrSi / 65Mn / HSS / carbide-tipped |
|---|---|
| Outer Diameter | Up to Φ406 mm (16 in) |
| Groove Pitch | From 5 mm (0.200 in), ground to your width schedule |
| Mounting | Plain bore for expandable air shaft, or set screw for solid shaft |
| Edge Configuration | Single or double cutting edge |
| Construction | One-piece ring or two-piece split ring |
| Application | Multi-width shear slitting of paper, board, film, foil and tape |
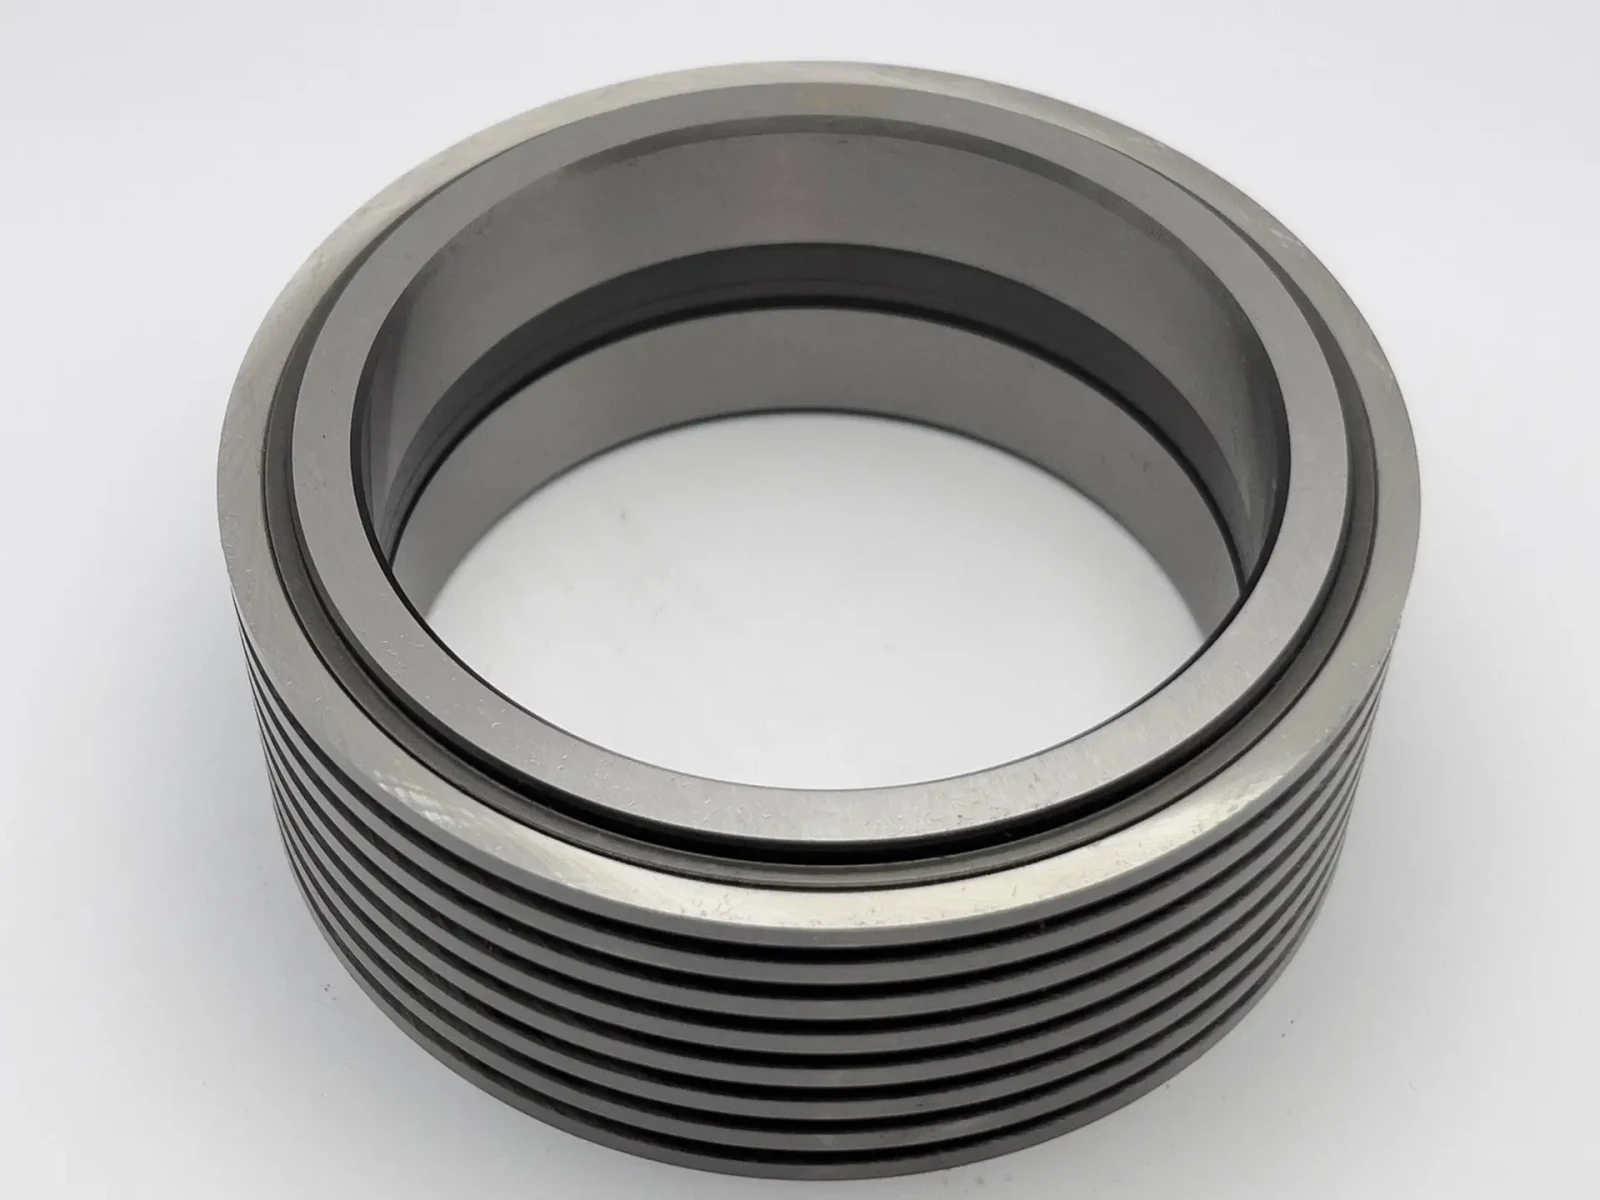
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Malzeme seçimi ]
Hangi çelik kalitesini sipariş etmelisiniz?
Çok oluklu bir halkada kalite seçimi, ağın ne kadar aşındırıcı olduğuna bağlıdır; çünkü oluk kenarları, bıçağın vurduğu yerden ziyade ağın geçtiği yerde aşınır. Ayrıca bir halka, hurdaya ayrılması açısından büyük ve pahalı bir parçadır; bu nedenle, tekrar tekrar bilinebilen kaliteler genellikle ekonomik açıdan daha avantajlıdır.
| Kalite | Sertlik | En uygun olduğu iş | Ödünleşim |
|---|---|---|---|
| Cr12MoV / SKD-11 | HRC 58–62 | Genel kağıt, karton ve film — standart teknik özellikler ile aşınma ömrü ve yeniden öğütme kabiliyeti arasında en iyi genel denge | Ağır kaplamalı veya dolgulu kağıtlarda karbür uçlu aletlere göre daha uzun ömürlüdür |
| 9CrSi / 65Mn | HRC 56–60 | Yumuşak, kaplamasız kağıtlar, kağıt mendiller ve birim fiyatın karar verici faktör olduğu düşük hat hızları | Yiv kenarları daha çabuk yuvarlanır, bu nedenle yeniden bileme işlemleri arasındaki sürenin daha kısa olacağını bekleyin |
| HSS | HRC 62–64 | Daha yüksek hat hızları ve halkanın uzun üretim serileri boyunca kenar tutuşunu koruması gereken karma iş programları | Takım çeliğinden daha pahalıdır; yine de dolgulu iş parçalarında aşınmaya uğrar |
| Karbür uçlu | HRA 89–91, uç kısımda | Aşındırıcı kaplamalı, dolgulu ve lamine şeritlerde, takım çeliğinden yapılmış oluklar birkaç hafta içinde aşınır | En yüksek fiyat; ayrıca şaftın ekseni bozulursa uçlar aşınmak yerine kırılır |
Eğer emin değilseniz, alt tabakayı ve mevcut öğütme aralığınızı bize gönderin; biz de genel bir tablo yerine kendi tüketim verilerinize göre bir öneri sunalım.
[ Standart referans ]
Yaygın standart ölçüler
| Yapılandırma | Dış Çap | Montaj | Yiv Aralığı / Kenarlar |
|---|---|---|---|
| Multi-groove ring — plain bore | Up to Φ406 (16 in) | Expandable air shaft | From 5 mm pitch |
| Multi-groove ring — set screw | Up to Φ406 (16 in) | Solid bottom shaft | From 5 mm pitch |
| Two-piece split ring | Up to Φ406 (16 in) | Air or solid shaft | From 5 mm pitch |
| Double-edged multi-groove ring | Up to Φ406 (16 in) | Air or solid shaft | Cutting edges both sides |
| Single-groove cutter ring | To drawing | Air or solid shaft | One fixed position |
| Smooth spacer ring | To drawing | Air or solid shaft | No groove — sets spacing |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Tek Yüzük, Birçok Yarık Konumu
Her oluk, kullanılabilir bir kesme pozisyonudur; bu nedenle genişlik değişikliği, mili söküp ara parça yığınını yeniden oluşturmak yerine üst bıçağın konumunun değiştirilmesini gerektirir. Sipariş genişliğinin sık sık değiştiği hatlarda bu ürün, bir sarf malzemesi olmaktan çok, değiştirme süresini kısaltan bir unsurdur.
Tek Ayar ile Tüm Yivler Taşlanıyor
Yiv konumları tek bir kurulumda tek bir gövdeye taşlanarak işlenir; bu sayede, bir operatörün ara parça yığınını bir milimetre sapma ile yeniden oluşturması durumunda olduğu gibi, yarık genişliğinde sapma meydana gelmez. Delik çapı ve eksantriklik, çok yivli, tek yivli ve pürüzsüz halkalarda aynı teknik özelliklere göre tutulur; böylece karışık şaftlar da doğru şekilde yığılabilir.
Hava Mili, Tek Parça Mil veya Bölünmüş Halka
Düz delikli kelepçe, genişletilebilir bir hava miline sıkıştırılır; ayar vidası tasarımı sayesinde sağlam bir alt mile sabitlenir. İki parçalı ayrılabilir halka, mil grubunu sökmeden çıkarılabilir; bu da geniş bir makinede planlanmış bir durdurmayı çalışırken yapılan bir değişime dönüştürür.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →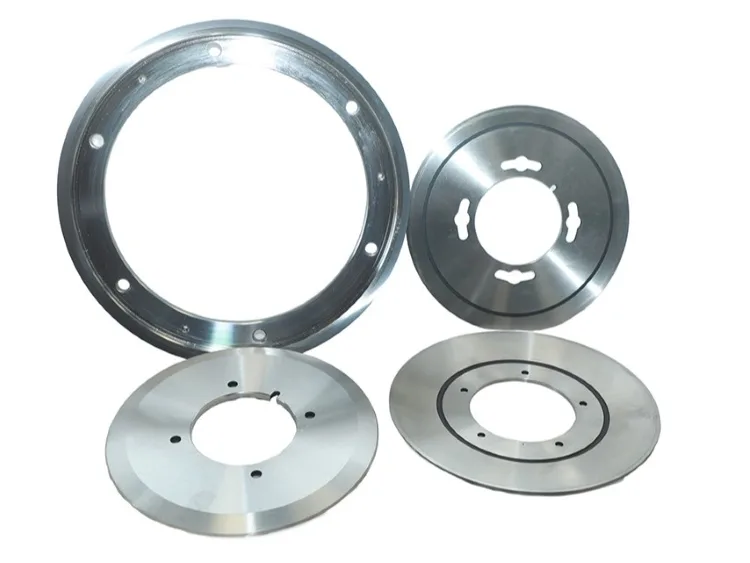
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Çok oluklu alt bıçak, oluklu örs bıçağından ne açıdan farklıdır?
+−
Çok oluklu alt bıçak, oluklu örs bıçağından ne açıdan farklıdır?
Boyut ve kullanım amacı. Oluklu örs bıçağı, bir ila üç oluk içeren, OEM kesme çifti profiline göre taşlanmış ve esas olarak film, folyo ve bant üretim hatlarında kullanılan bir disktir — bu ürünle ilgili olarak “alt oluklu örs bıçakları” sayfamıza bakınız. Çok oluklu halka ise, birçok paralel oluk barındıran çok daha geniş bir gövdedir; bu ürünün avantajı, tek bir halkanın birçok kesme konumunu kapsamasından kaynaklanır; böylece genişlik değişiklikleri için aletin yeniden ayarlanması gerekmez. Genişliği sık sık değiştiriyorsanız halka modelini tercih etmelisiniz; belirli bir OEM örs profiline göre tek bir genişlikte üretim yapıyorsanız örs modelini tercih etmelisiniz.
02Gerçekte hangi oluk aralığını taşlayabilirsiniz ve bunu nasıl belirtmeliyim?
+−
Gerçekte hangi oluk aralığını taşlayabilirsiniz ve bunu nasıl belirtmeliyim?
Kesici kenar aralığı — bir kesici kenardan diğerine olan mesafe — hemen hemen her durumda özel olarak belirlenir ve 5 mm (0,200 inç) kadar dar olabilir. Bunu tek bir sayı olarak belirtmeyin: Gerçekte kullandığınız yarık genişliklerinin listesini gönderin; biz de yaygın olarak kullandığınız genişliklerin hepsinin bir oluğa denk gelmesi için oluk konumlarını düzenleyelim. İşte bu, programınızı tamamen karşılayan bir halka ile programınızın yarısını karşılayıp geri kalanı için ara parça yığınına ihtiyaç duyulan bir halka arasındaki farktır.
03Düz delikli mi yoksa ayar vidası olanı mı sipariş etmeliyim?
+−
Düz delikli mi yoksa ayar vidası olanı mı sipariş etmeliyim?
Bu, tercihinize değil, alt milinize göre belirlenir. Düz delikli halka, genleşebilir hava miline sıkıştırılarak takılır ve çoğu modern işleme hattında bulunan hızlı değiştirme seçeneğidir. Ayar vidası tasarımlı halka ise sağlam bir alt mile sabitlenir ve eski makinelerde ve ağır karton hatlarında yaygın olarak kullanılır. Bu iki tip birbirinin yerine kullanılamaz — delik özellikleri farklıdır — bu nedenle yanlış sistem için delinmiş bir halka doğru şekilde oturmaz ve kesim yerinde eksantriklik olarak okunur. Emin değilseniz, üzerinde mevcut halkalar bulunan şaft ucunun fotoğrafını çekin.
04Şaft boyunca yarık genişliklerimde sapma görülmeye başladı. Sorun halkada mı?
+−
Şaft boyunca yarık genişliklerimde sapma görülmeye başladı. Sorun halkada mı?
Yiv açma işleminden önce eksantriklik ve halka dizisini kontrol edin. Yiv konumları tek bir kurulumda taşlanmıştır ve yer değiştirmez; bu nedenle, montaj sırasında doğru olan bir halka, ilerleyen genişlik sapmasının kaynağı olma ihtimali çok düşüktür. Genel nedenler arasında, aşınmış veya kirlenmiş bir şafta oturan delik veya delik ve yüzey özellikleri birbirinden biraz farklı olan, farklı tedarikçilerden gelen halkaların tek bir şaftta karıştırılması sayılabilir; bu durum, küçük bir sallantıyı ölçülebilir bir genişlik hatasına dönüştürür. Aşınmış oluk kenarları, genişlik sapması olarak değil, bozulmuş kesme kenarı ve artan toz olarak kendini gösterir.
Neden Sureay
01Fiyat teklifi verebilmek için nelere ihtiyacınız var?
+−
Fiyat teklifi verebilmek için nelere ihtiyacınız var?
Dış çap, iç çap, halka genişliği, oluk sayısı ve aralığı, mil türü (genişletilebilir hava mili veya dolu mil), eşleşen üst bıçağın teknik özellikleri, alt tabaka ve hat hızı. En yararlı ek bilgi, çalışma genişlikleri listenizdir — bu sayede, sabit bir aralığı kopyalamak yerine oluk konumlarını gerçek programınıza göre belirleyebiliyoruz. Bir çizim veya aşınmış bir halka, teklif süresini daha da kısaltır; numunelerden tersine mühendislik yapmak rutin işlerimizden biridir.
02Tek oluklu ve pürüzsüz halkalar da tedarik ediyor musunuz, yoksa sadece çok oluklu halkalar mı?
+−
Tek oluklu ve pürüzsüz halkalar da tedarik ediyor musunuz, yoksa sadece çok oluklu halkalar mı?
Üçü de; bunları birlikte satın almanızı öneririz. Tek oluklu kesici halkalar sabit konumları kaplarken, düz halkalar kesme konumları arasında ara parçası ve ağ desteği görevi görür. Aynı delik çapı ve salgı spesifikasyonlarına göre üretildikleri için, sallanma yaratmadan üst üste istiflenebilirler — farklı tedarikçilerden gelen halkaları tek bir şaftta karıştırmak, kesik genişliğindeki değişkenliğin yaygın ve gerçekten teşhis edilmesi zor bir nedenidir.
03Bunlar yeniden taşlanabilir mi ve kaç kez?
+−
Bunlar yeniden taşlanabilir mi ve kaç kez?
Evet, yeniden taşlama ekonomik açıdan hayati önem taşır; çünkü bir segman hurdaya ayrılması zor büyük bir parçadır. Kaç döngü elde edeceğiniz, oluk derinliğine ve her yeniden taşlama işleminde ne kadar malzeme alınacağına bağlıdır; takım çeliği segmanlar genellikle oluk geometrisinin artık geri kazanılamayacağı noktaya gelene kadar birkaç döngü sağlar. Ürettiğimiz halkaları yeniden taşlıyoruz ve çoğu durumda, gövde düzgün ve iç çap hasarsız olduğu sürece, bizim üretmediğimiz halkaları da yeniden taşlıyoruz — bir halkanın bu işleme değmeyeceğini düşünürsek bunu size açıkça bildiririz.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.