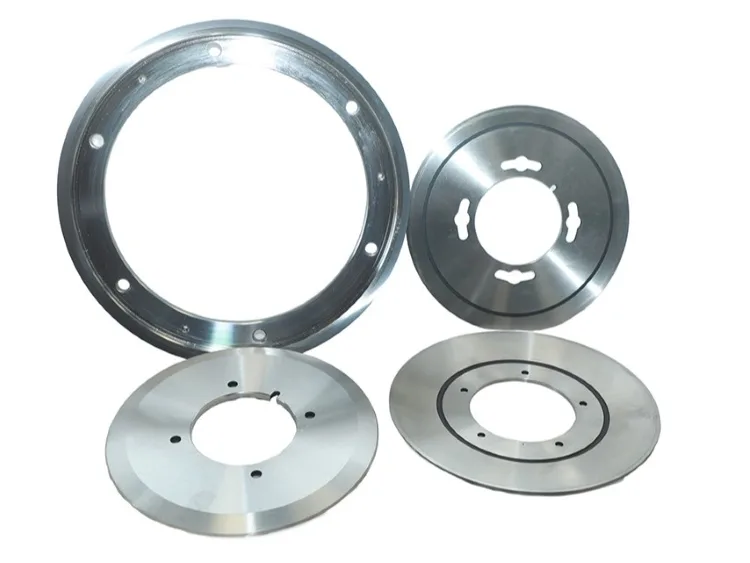
Kağıt ve Film Sarma Hatları için Karbür Kesici-Sarıcı Alt Bıçakları
Kesme Bıçakları
Bunlar, sarma hatlarında üst bıçakla birlikte kesme çifti olarak çalışan dairesel tabanlı bıçaklardır. Bunun yerine ezme kesimi için düz örs bıçaklarına ihtiyacınız varsa, Alt Yivli Örs Bıçakları sayfasına bakın.
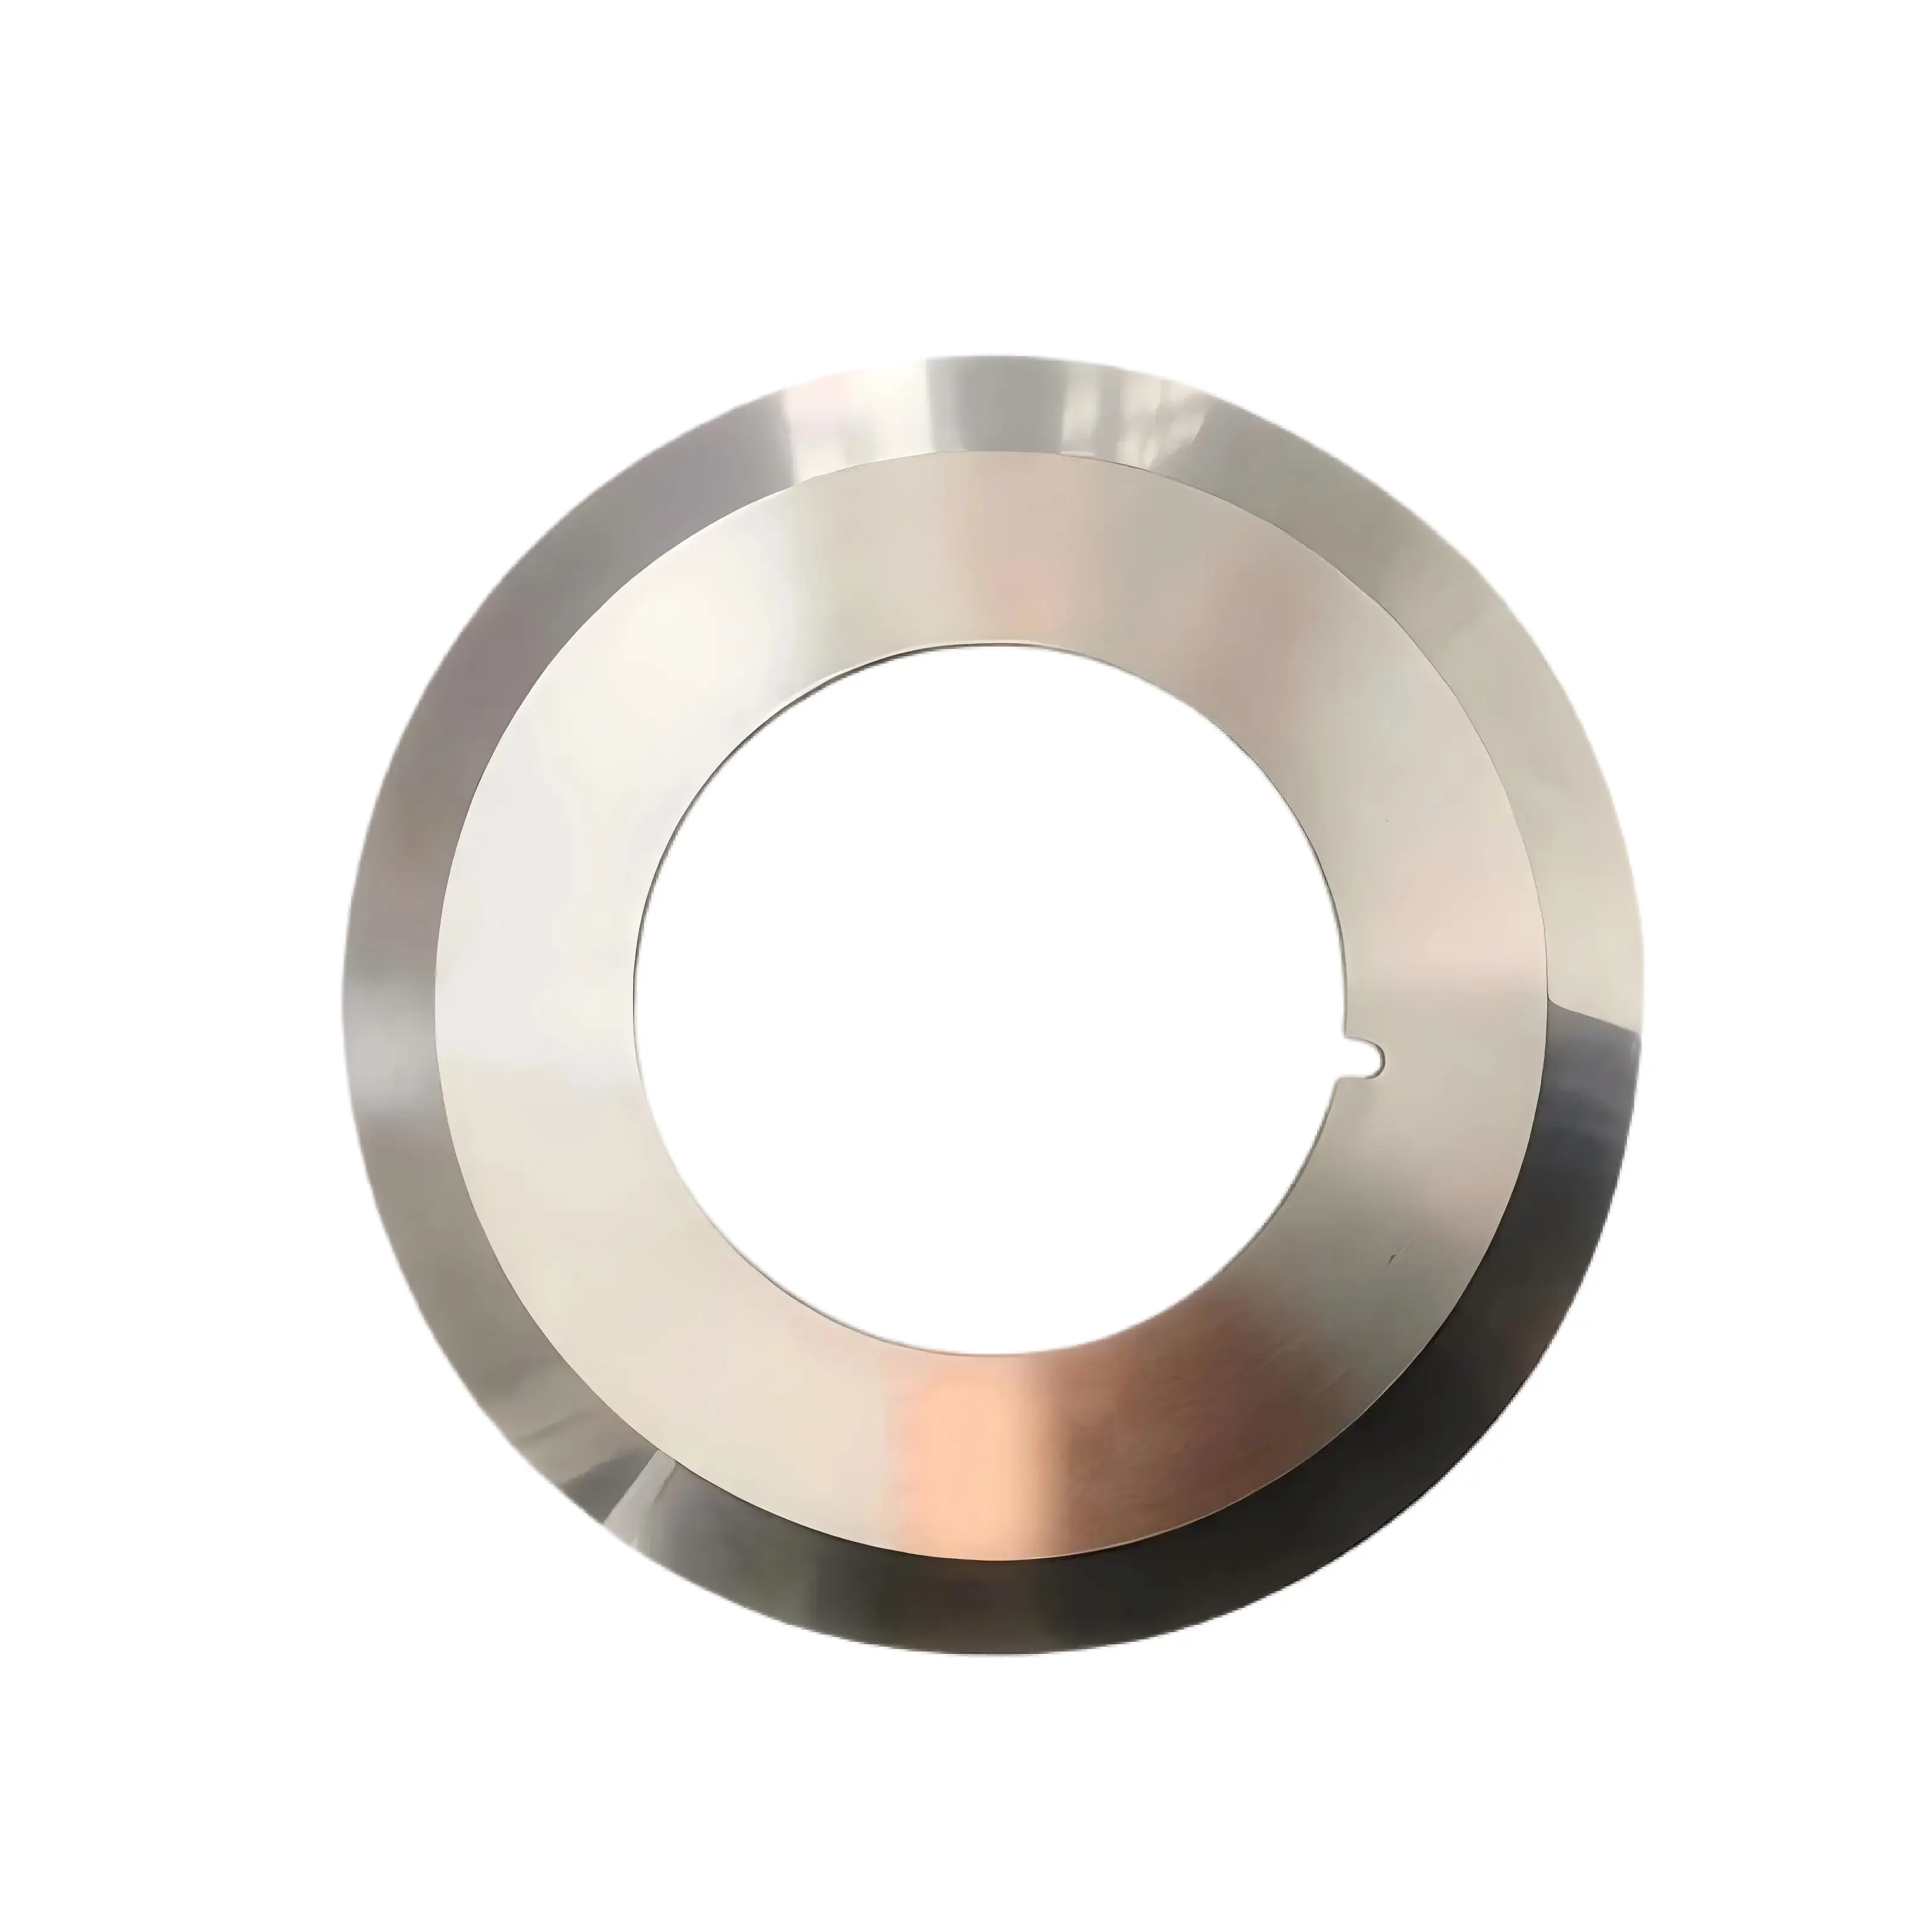
Yüksek hızlı kağıt kesme-sarma makineleri için katı ve karbür uçlu alt bıçaklar. Ayna parlaklığında yüzeyler, çapak bırakmayan kesim ve sarılmış ruloda daha az toz. 15 ila 50 mm kalınlık aralığında Φ250–Φ254 stok boyutları, makineye göre özel delikler. Beck, Bielomatik, Jagenberg, ECH Will, Maxson, Masson Scott, Pasaban ve diğer elektrikli sarma makinesi platformlarına uygundur.
- ■Material: Solid tungsten carbide / carbide-tipped / HSS
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | Solid tungsten carbide / carbide-tipped / HSS |
|---|---|
| Outer Diameter | Φ250–Φ254 mm standard |
| Thickness | 15 / 20 / 25 / 50 mm |
| Face Finish | Mirror finished |
| Design Principle | Bottom knife harder than the top knife — burr and dust control |
| Materials Slit | Paper, film, foil and similar web substrates |
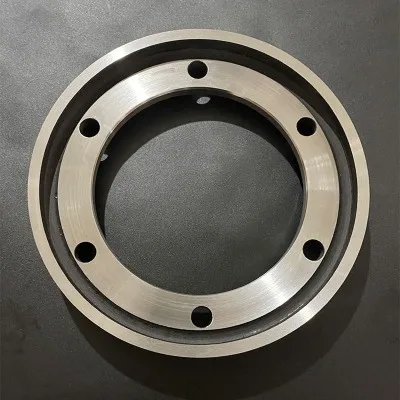
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Malzeme seçimi ]
Hangi çelik kalitesini sipariş etmelisiniz?
Alt bıçak her zaman çifti oluşturan parçalar arasında daha sert olanı olmalıdır. Bu kural çerçevesinde, malzemenin aşındırıcılık derecesine ve bıçak gövdesinin uçlarının yeniden takılabilir olup olmamasına göre uygun kalite seçilir.
| Kalite | Sertlik | En uygun olduğu iş | Ödünleşim |
|---|---|---|---|
| Katı tungsten karbür | HRA 89–91 | Aşındırıcı ve yoğun kaplamalı kağıtlar; değiştirme aralıkları arasında en uzun süre | En yüksek birim fiyat; bıçağın kesici kenarı aşındığında bıçağın tamamı hurdaya ayrılır |
| Karbür uçlu | HRA 89–91, uç kısmında | Genel kağıt ve karton — maliyet-kullanım ömrü açısından en iyi denge ve yeniden doldurulabilir | Lehim kalitesi hizmet ömrünü belirler; yanlış takılmış uçlar yüksek hızda gevşer |
| HSS | 62–64 HRC | Küçük tirajlar, yumuşak, kaplamasız kağıtlar, en düşük birim maliyet | Kenar, sarma makinesinin hızında hızla yuvarlanır; rulodaki toz da işte bu aşamada oluşmaya başlar |
Hangi kaliteyi seçerseniz seçin, üst bıçakla sertlik farkını koruyun. İki sertliği birbirine uydurmak yaygın ve maliyetli bir hatadır — bu, kesme etkisini ortadan kaldırır ve ağın ezilmesine neden olur.
[ Standart referans ]
Yaygın standart ölçüler
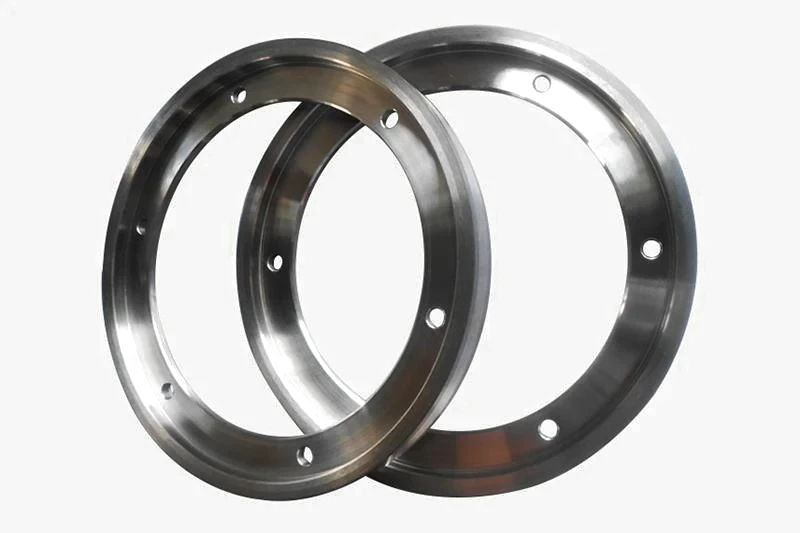
| Ürün | OD ØD (mm) | Delik Çapı (mm) | Kalınlık T (mm) |
|---|---|---|---|
| 1 | Φ250 | Φ188 | 25 |
| 2 | Φ254 | Φ195 | 50 |
| 3 | Φ250 | Φ188 | 15 |
| 4 | Φ250 | Φ140 | 20 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
En Üstteki Bıçaktan Kasıtlı Olarak Daha Sert
Alt bıçak, eşleşen üst bıçaktan kasıtlı olarak daha sert olarak belirlenmiştir. Bu sertlik farkı, bıçak çiftinin şeridi deforme etmek yerine kesmesini sağlayan unsurdur ve çapak içermeyen kesim kenarlarının oluşmasının yanı sıra sarılmış ruloya az miktarda toz taşınmasının da doğrudan nedenidir.
Ayna Cilalı Çalışma Yüzeyi
Pürüzsüz bir kesme yüzeyi, ağın üzerinde sürtünmek yerine onu serbest bırakır; bu da kesik kısmını temiz tutar ve kesim noktasındaki sürtünme ısısını azaltır. Kesme yüzeyinin pürüzsüzlüğü, kullanım sırasında ilk bozulan unsurlardan biridir ve operatörlerin en son kontrol ettikleri unsurlardan biridir — kesme yüzeyinin matlaşması, kenarın kendisi aşınmadan çok önce toz oluşumuna neden olur.
Kontrollü Sıcak Sertleşmeli Karbür Uçlar
Eğimli yapıda, kesici uçlar kontrollü koşullar altında sıcakla sabitlenir; böylece yüksek hızda çalışma sırasında sağlam bir şekilde yapışık kalırlar. Bunun pratik faydası, yeniden eğilebilir bir gövde olmasıdır: Aşınmış kesici uçlar değiştirilir ve bıçak hurdaya ayrılmak yerine tekrar kullanıma hazır hale gelir.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →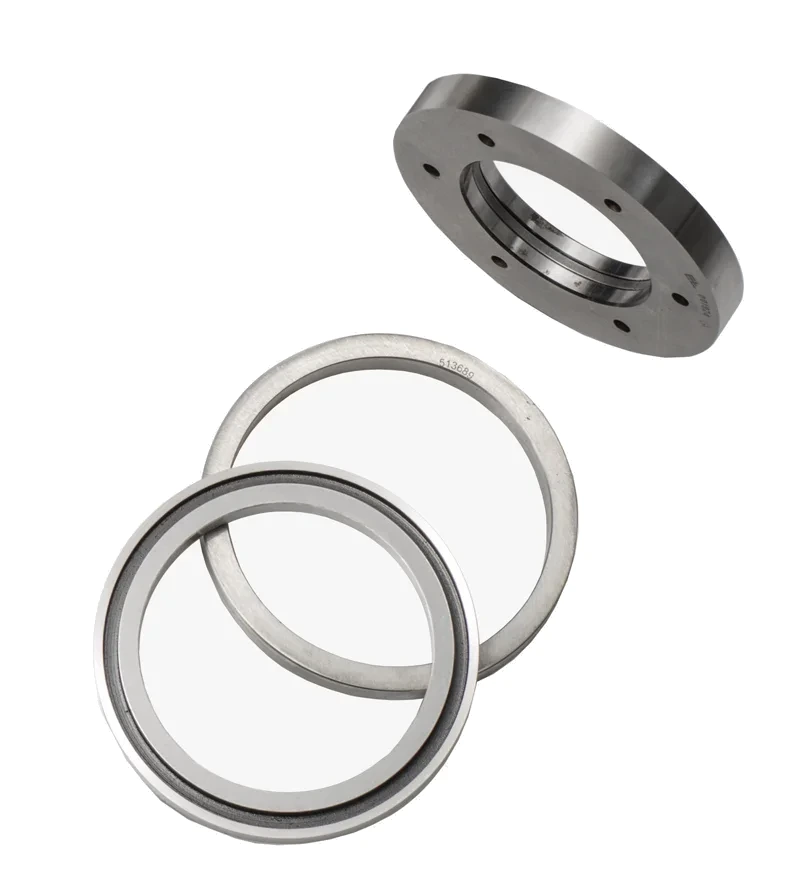
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Alt bıçak neden üst bıçaktan daha sert olmalı?
+−
Alt bıçak neden üst bıçaktan daha sert olmalı?
Çünkü bir kesme işleminin kesme özelliği korunabilmesi için sertlik farkı gereklidir. İki bıçağın sertlik değerleri birbirine yakın olduğunda, kesme bölgesindeki malzeme temiz bir şekilde ayrılmak yerine deforme olur ve kenarlarında çapaklar oluşan bir kesik ile ezilmiş lifler ortaya çıkar; bu lifler rulo içinde toza dönüşür. Daha sert olan alt bıçak, kenar geometrisini sabit tutarken, daha yumuşak olan üst bıçak aşınmayı üstlenir — bu da üst bıçağın daha sık değiştirilmesi gerekmesinin nedenidir. Sertlikleri eşleştirmek yaygın ve maliyetli bir hatadır.
02Yara bandının içine toz giriyor. Önce nereye bakmalıyım?
+−
Yara bandının içine toz giriyor. Önce nereye bakmalıyım?
Yarıkta, ağ temizleyiciler ve statik çubuklardan önce. Kenarı yuvarlaklaşmış veya yüzey pürüzlülüğü bozulmuş bir alt bıçak, kesme işlemini durdurur ve ezmeye başlar; ezilmiş elyaf ise doğrudan silindire girer — bu durum genellikle iki işlem sonra bir kusur olarak ortaya çıkar. Bunu anlamanın yolu zamanlamadır: Yavaş yavaş ortaya çıkan toz bıçağı işaret ederken, kalite değişikliğinden sonra ortaya çıkan toz alt tabakayı işaret eder. Kenarı büyüteç altında inceleyin ve sadece dokunarak keskinliğini kontrol etmekle kalmayın, yüzey kalitesini de kontrol edin.
03Üst bıçakları değiştirmeden alt bıçakları sipariş edebilir miyim?
+−
Üst bıçakları değiştirmeden alt bıçakları sipariş edebilir miyim?
Evet, bu tür parçaların satın alınmasında genel olarak izlenen yöntem budur. Alt bıçaklar genellikle üst bıçaklara kıyasla çok daha uzun ömürlüdür; bu nedenle aynı değiştirme döngüsünde alt bıçakları da değiştirmek, hâlâ kullanılabilir durumdaki takımların boşa harcanmasına neden olur. Bize alt bıçağın dış çapı (OD), iç çapı (ID) ve kalınlığını ile buna uygun üst bıçak özelliklerini bildirirseniz, eşleşme geometrisini ve sertlik farkını halihazırda kullandığınız bıçaklara uyumlu hale getireceğiz.
04Aşınmış karbür uçlu bıçakların uçları yenilenebilir mi?
+−
Aşınmış karbür uçlu bıçakların uçları yenilenebilir mi?
Evet, gövdenin düz ve sağlam olması ve lehim yuvalarının sağlam olması şartıyla. Uç değiştirme, yeni bir bıçaktan önemli ölçüde daha ucuzdur ve maliyetler birbirine yakın olduğunda, katı karbür yerine uçlu bıçağı tercih etmenin nedenidir. Katı karbür bıçaklara uç takılamaz — kesici kenar aşındığında bıçak da kullanılamaz hale gelir; bu, en uzun tek kullanım ömrü karşılığında kabul ettiğiniz bir ödün.
Neden Sureay
01Alt bıçağın fiyatını belirlemek için nelere ihtiyacınız var?
+−
Alt bıçağın fiyatını belirlemek için nelere ihtiyacınız var?
Şu anda kullandığınız bıçağın dış çapı (OD), iç çapı ve kalınlığı, buna uygun üst bıçak özellikleri, dilimlediğiniz malzeme, hat hızı ve dilim sayısı. Bu bilgilerden herhangi biri bilinmiyorsa, aşınmış bıçağı veya çerçeve içinde bir kumpasla çekilmiş fotoğraflarını gönderin — varsayımlara dayalı bir fiyat teklifi vermek yerine, bir numuneden tersine mühendislik yoluyla analiz etmeyi tercih ederiz.
02Bu sayfadaki listenin dışında kalan sarıcı markaları için de tedarik sağlıyor musunuz?
+−
Bu sayfadaki listenin dışında kalan sarıcı markaları için de tedarik sağlıyor musunuz?
Evet. Listelenen platformlar en sık karşılaştıklarımızdır, ancak bu bir sınırlama değildir — alt bıçaklar her durumda makineye göre üretilir. Montaj boyutları ve eşleşen üst bıçak özellikleri elimizde olduğu sürece, herhangi bir elektrikli kesme-sarma makinesi kapsam dahilindedir.
03Bunlar nasıl paketleniyor?
+−
Bunlar nasıl paketleniyor?
Her bir parça ayrı ayrı, kenarları korunmuş ve korozyona karşı VCI kağıdıyla sarılmış olarak; daha büyük çaplı olanlar için ise özel olarak tasarlanmış bir sandık içinde paketlenir. Kenarları çentikli olarak gelen alt bıçaklar, üretim şekli ne olursa olsun kullanılamaz; bu nedenle ambalaj, rafta saklanmak yerine nakliye koşullarına uygun olarak tasarlanmıştır.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.