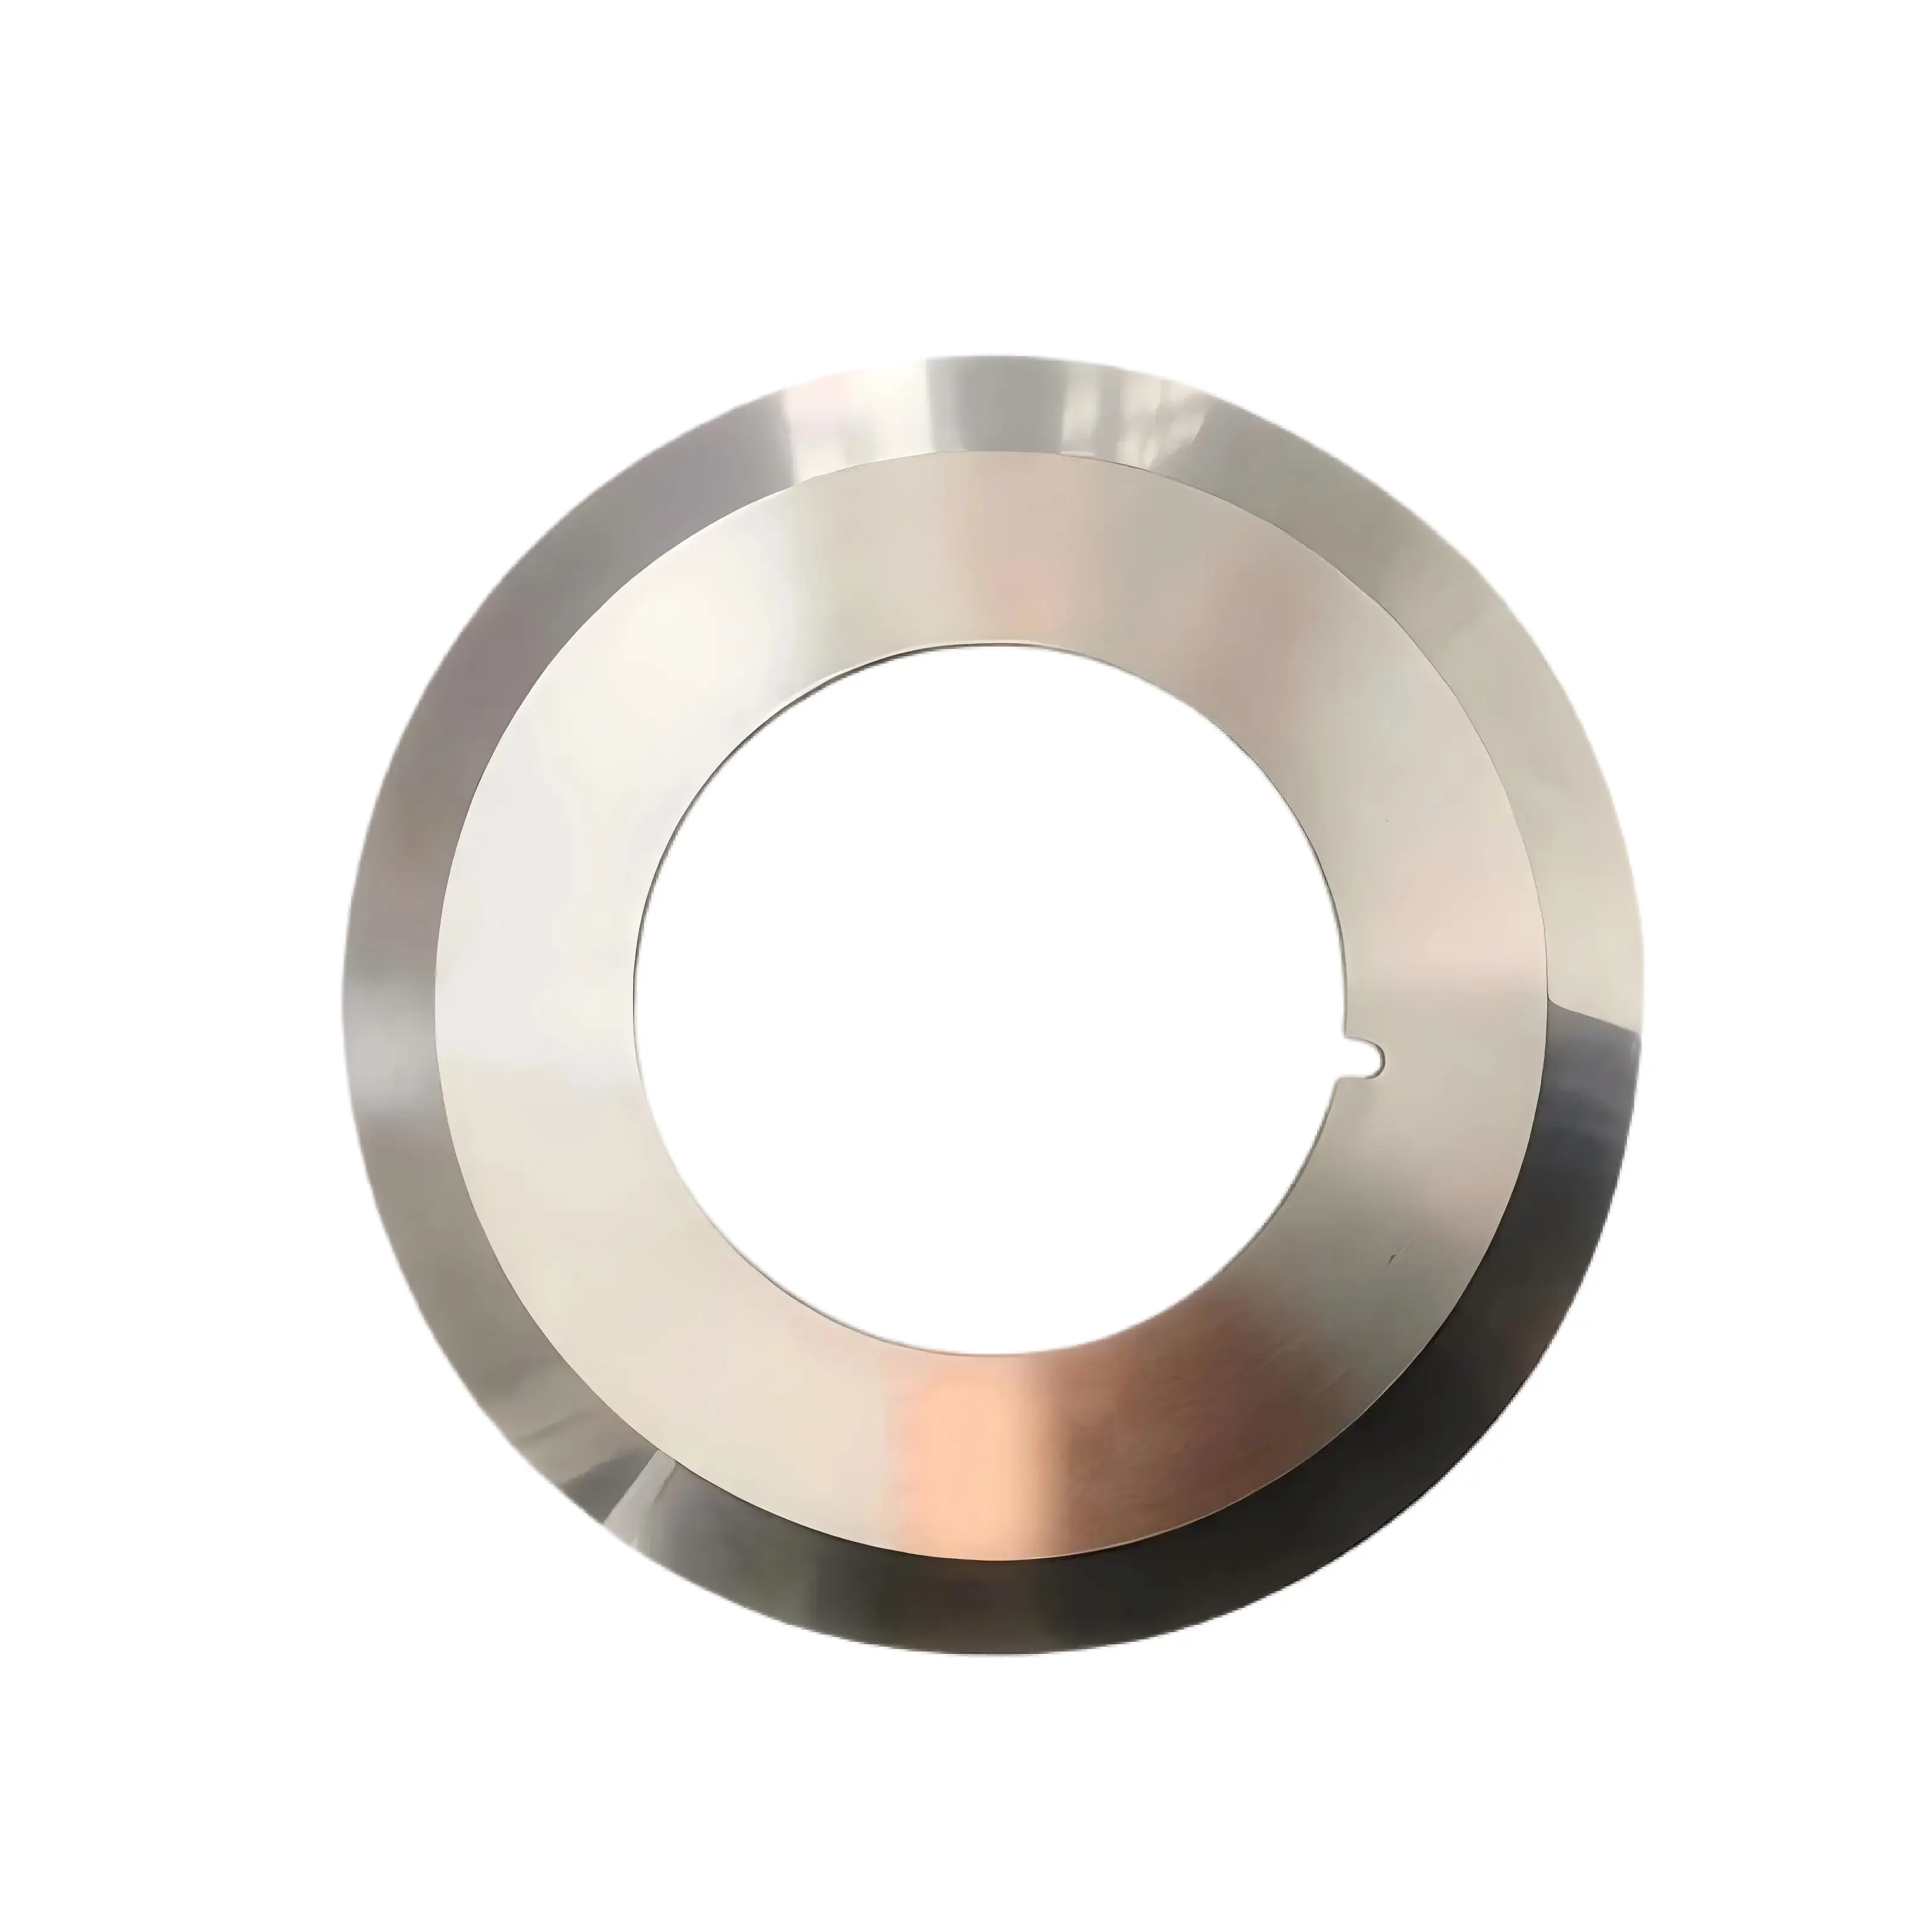
Yüksek Hızlı İşleme Hatları için Kağıt ve Kağıt Mendil Kesme Bıçakları
Kağıt Kesme Bıçakları
Film, bant veya esnek ambalaj kesimi mi yapıyorsunuz? Bu bıçaklar, Film ve Bant Kesme Bıçakları sayfamızda yer almaktadır. Bu sayfa yalnızca kağıt alt tabakaları kapsamaktadır.
Selüloz için taşlanmış kağıt kesme bıçakları; film kalıplarından yeniden uyarlanmış değildir. D2, M2 HSS veya 52100 malzemelerinden üretilmiş, kalınlık ±0,002 mm ve eksantriklik ≤0,02 mm sınırları içinde tutulmuş, kullandığınız alt tabakaya göre önceden ayarlanmış boşluklu: kağıt mendil için 0,02–0,05 mm, kraft kağıt için 0,05–0,10 mm. Kağıt mendil hatlarında 600 m/dk hıza uygun. Bir çizim, aşınmış bir bıçak veya sadece makinenizin modelini gönderin, uygunluğunu teyit edelim.
- ■Material: D2 Tool Steel, M2 HSS, 52100 Bearing Steel, Tungsten Carbide
- ■Application: Tissue & Sanitary Paper, Kraft Paper, Corrugated Board, Coated Papers, Newsprint
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | D2 Tool Steel, M2 HSS, 52100 Bearing Steel, Tungsten Carbide |
|---|---|
| Hardness | HRC 58–64 (steel) / HRA 90–92 (carbide) |
| Cutting Styles | Shear Slitting (matched pairs), Crush Cutting (anvil pairs) |
| Surface Finish | Ra 0.2–0.4μm (precision ground) |
| Tolerance | Thickness: ±0.002mm | Runout: ≤0.02mm |
| Application | Tissue & Sanitary Paper, Kraft Paper, Corrugated Board, Coated Papers, Newsprint |
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Malzeme seçimi ]
Hangi çelik kalitesini sipariş etmelisiniz?
Kağıt lifleri, bıçağı film veya folyodan farklı bir şekilde aşındırır — aşındırıcı yük, lifin kendisinden değil, ham maddedeki mineral dolgu maddelerinden kaynaklanır. Aşağıdaki sınıflar, kağıt, kağıt mendil ve karton için teklif ettiğimiz aralığı kapsamaktadır.
| Kalite | Sertlik | En uygun olduğu iş | Ödünleşim |
|---|---|---|---|
| D2 Takım Çeliği | HRC 58–61 | Standart kraft kağıt, kutu kartonu ve oluklu mukavva işleme — standart kağıt kalitemiz. | Genel olarak iyi bir fiyat-performans oranı; yoğun dolgulu veya kaplamalı malzemelerde kesici kenar ömrü, M2 veya karbüre göre daha hızlı azalır. |
| M2 Yüksek Hızlı Çelik | HRC 62–64 | 400 m/dk’nın üzerindeki yüksek hızlı kağıt ve hijyenik kağıtlarda, kenarın termal döngü koşulları altında geometrisini koruması gereken durumlar. | Fiyatı D2’den daha pahalıdır; aşındırıcı malzeme üzerinde yeniden taşlama aralığı karbidden yine de daha kısadır. |
| 52100 Rulman Çeliği | HRC 58–60 | Aşınma oranlarının orta düzeyde olduğu standart gazete kağıdı, dergi kağıdı ve düşük kaliteli geri dönüştürülmüş elyaf. | Dolgu maddeli veya kaplamalı ham kağıtlarda D2’ye göre daha düşük aşınma direnci gösterir — en iyi sonuçlar, daha temiz ham kağıtlarda elde edilir. |
| Tungsten Karbür | HRA 90–92 | Mineral dolgu maddelerinin, kesim aralarında çelik kenarı hızla aşındırdığı yüksek kül içerikli kaplamalı kağıt, sanat kağıdı ve oluklu mukavva. Düz veya karbür uçlu olarak temin edilir. | Birim maliyeti en yüksek olan ve darbe altında takım çeliğinden daha kırılgan bir malzemedir — kenarlarında yontulmayı önlemek için sabit ilerleme hızı ve düzgün hizalama gerektirir. |
Hem katı hem de karbür uçlu kağıt kesme bıçakları mevcuttur. Hammadde türünüzü (işlenmemiş, geri dönüştürülmüş, kaplamalı veya dolgu içerikli), hat hızınızı ve mevcut yeniden bileme aralığınızı bize bildirin; biz de sadece etiket fiyatını değil, kesim başına toplam maliyeti düşüren kalite sınıfını size teyit edelim.
[ Standart referans ]
Yaygın standart ölçüler
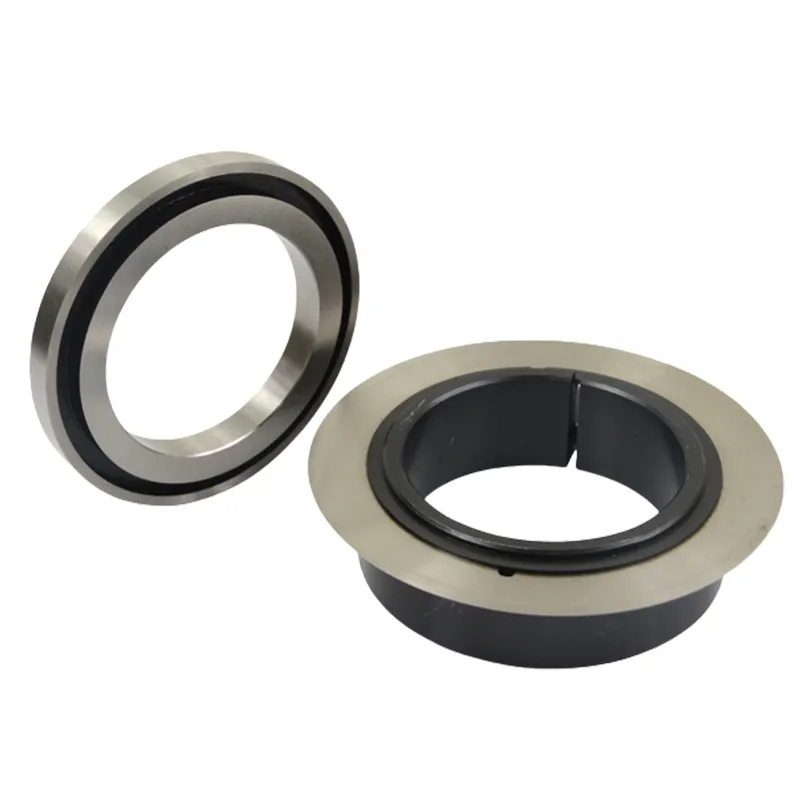
| Bıçak Tipi | Dış Çap | İç Çap | Kalınlık |
|---|---|---|---|
| Top Blade (Shear) | 75 mm | 45 mm | 1.0 / 1.2 mm |
| Bottom Anvil | 70 mm | 45 mm | 10 / 8 mm |
| Top Blade (Shear) | 100 mm | 32 mm | 1.2 mm |
| Bottom Anvil | 80 mm | 60 mm | 20 / 16 mm |
| Top Blade (Tissue) | 150 mm | 80 mm | 1.5 mm |
| Bottom Anvil | 108 mm | 80 mm | 20 / 18 mm |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Kağıt kesme bıçaklarında hangi çelik kalitesi kullanılmalıdır?
Kağıt lifleri, standart bıçak çeliklerini hızla köreltmeye neden olan aşındırıcı mineral dolgu maddeleri (kalsiyum karbonat, kaolin, titanyum dioksit) içerir. D2 ve M2 HSS kalitelerimiz, kağıt işleme uygulamaları için özel olarak ısıl işleme tabi tutulmuştur ve kaplamalı ve dolgulu kağıt yüzeylerde genel amaçlı kesme bıçaklarına kıyasla %40–60 daha uzun kesici kenar ömrü sunar.
Yarık kenarında elyaf tozunu durduran kesme boşluğu nedir?
Eşleştirilmiş üst/alt kesme çifti, kağıt sınıfı açıklık spesifikasyonlarına göre önceden doğrulanmıştır (ultra ince kağıt için 0,02–0,05 mm, kraft kağıt için 0,05–0,10 mm). Bu kontrollü açıklığa sahip makaslar, selüloz lif demetlerini yırtmadan veya sarma istasyonlarını kirleten ve ürün kalitesini düşüren havada asılı lif tozu oluşturmadan temiz bir şekilde keser.
Hangi delik çapı, kilitleme ve eğim seçenekleri mevcuttur?
Kağıt kesme bıçakları, milinize uyacak şekilde düz, oluklu veya bayonet deliğiyle sevk edilir ve kesme makineniz veya sarma makineniz hangisini kullanıyorsa ona göre oluklu, ayar vidası, oluklu eksantrik veya oluksuz eksantrik sıkıştırma yöntemiyle yerine sabitlenir. Üst bıçaklar, 15°–20°'lik tek eğimli çukurlu bir profille taşlanmıştır; kenar dayanıklılığının jilet inceliğindeki bir yaklaşma açısından daha önemli olduğu durumlarda, bileşik (iki aşamalı) eğim veya oyuk taşlanmış arka yüz seçenekleri de mevcuttur. Mevcut bıçağınızın veya milinizin çizimini bize gönderin; çeliği kesmeden önce delik çapını, kilitleme sistemini ve eğimi teyit edelim, böylece yedek bıçak orijinaliyle tam olarak aynı şekilde oturur, kilitlenir ve kesim yapar.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01500 m/dk hızında yüksek hızlı kağıt mendil üretiminde hangi malzeme sınıfını kullanmalıyım?
+−
500 m/dk hızında yüksek hızlı kağıt mendil üretiminde hangi malzeme sınıfını kullanmalıyım?
400 m/dk’nın üzerindeki kağıt işleme uygulamaları için HRC 62–64 sertliğinde M2 yüksek hız çeliği kullanın. M2'deki molibden ve tungsten karbür'ler, ultra yüksek hızlı kesim sırasında oluşan termal döngü koşullarında kenar geometrisini korur ve hafif kağıt türlerinde (12–18 GSM) D2'ye kıyasla 2–3 kat daha uzun çalışma ömrü sağlar.
02Yarık kenarında elyaf tozu birikmesini nasıl önleyebilirim?
+−
Yarık kenarında elyaf tozu birikmesini nasıl önleyebilirim?
Lif tozu, esas olarak aşırı kesme boşluğu (kağıt mendilde >0,10 mm) veya pürüzlü bıçak yüzey kalitesinden (Ra >0,6 μm) kaynaklanır; bu durum, lif demetlerinin düzgün bir şekilde kesilmesini engelleyerek yırtılmasına neden olur. Önceden doğrulanmış boşluk aralığına (kağıt için 0,02–0,05 mm, kraft kağıt için 0,05–0,10 mm) ve Ra ≤ 0,4 μm yüzey pürüzlülüğüne sahip, birbiriyle uyumlu kesme bıçağı çiftleri belirtin. Bu, standart endüstriyel bıçak kalitelerine kıyasla havada asılı tozu %60–70 oranında azaltır.
03Oluklu mukavva işleme sürecinde kesme veya ezme kesimini mi kullanmalıyım?
+−
Oluklu mukavva işleme sürecinde kesme veya ezme kesimini mi kullanmalıyım?
Oluklu mukavvada (B/C/E oluğu), oluklu bir örs silindiri karşısında ezme kesimi standart yöntemdir. Örs bıçağı, hassas kesme açıklığı ayarının yapılmasını gerektirmeden kağıt liflerini sıkıştırır ve temiz bir şekilde kırar. Kesme dilimleme yöntemi ise, lif çekilmesinin en aza indirilmesi gereken hafif kaplamalı kağıtlar ve kağıt mendiller için kullanılır. 200 m/dk'nın üzerindeki oluklu mukavva uygulamaları için, çok katlı mukavva stokundan kaynaklanan sıkıştırma aşınmasına direnç sağlamak üzere tungsten karbür örs bıçaklarını belirtin.
04Kağıt kesme bıçakları ne sıklıkla yeniden bilemeli ve kaç kez yeniden bileme yapılabilir?
+−
Kağıt kesme bıçakları ne sıklıkla yeniden bilemeli ve kaç kez yeniden bileme yapılabilir?
Kağıt mendil işleme hatlarındaki (400–600 m/dk) kağıt kesme bıçakları, yüksek kesme hızları ve kağıt mendildeki aşındırıcı mineral dolgu maddeleri nedeniyle genellikle her 40–60 çalışma saatinde bir yeniden bileme gerektirir. Kraft kağıt ve karton işleme hatlarında (200–300 m/dk) ise yeniden bileme aralığı 80–120 saate kadar uzar. M2 HSS ve D2 bıçaklar, dış çap (OD) minimum çalışma çapının altına düşmeden önce 4–6 kez yeniden bileme işlemine tabi tutulabilir. Sertlik yeniden doğrulaması ve CMM boyutsal kontrolünü içeren bir yeniden bileme hizmeti sunuyoruz.
05Kağıt şeridinin tüm genişliği boyunca kesik kenar kalitesinin dengesiz olmasının nedeni nedir?
+−
Kağıt şeridinin tüm genişliği boyunca kesik kenar kalitesinin dengesiz olmasının nedeni nedir?
Düzensiz kesim kalitesi (bir tarafta temiz kesim, diğer tarafta lif çekilmesi), bıçakların dengesiz takıldığını veya mil boyunca farklı termal genleşme olduğunu gösterir. Mil üzerindeki tüm bıçakların ±0,002 mm kalınlık toleransı dahilinde taşlandığından ve mil şaftının salınımının ≤0,02 mm T.I.R. olduğundan emin olun. Termal genleşme, tüm bıçak setinde uyumlu metalurji (tamamı D2 veya tamamı M2) kullanılarak azaltılabilir; bu sayede yüksek hızda çalışma sırasında tekdüze termal genleşme katsayıları sağlanır.
Neden Sureay
01Sureay, mevcut Atlas Converting veya Kampf kesme/sarma makinelerimizle uyumlu bıçaklar tedarik edebilir mi?
+−
Sureay, mevcut Atlas Converting veya Kampf kesme/sarma makinelerimizle uyumlu bıçaklar tedarik edebilir mi?
Evet. Bize mevcut bıçak numunenizi veya makine model numaranızı gönderin. Dış çap (OD), iç çap (ID), delik profili ve bıçak kalınlığını teyit edip, OEM spesifikasyonlarına göre üretilmiş doğrudan değiştirilebilir bıçaklar tedarik edeceğiz. Belirli oluklu mukavva ve karton işleme uygulamaları için örs silindirlerine özel oluk desenleri de mevcuttur.
02Dünya çapında kargo gönderimi yapıyor musunuz ve teslimat ne kadar sürer?
+−
Dünya çapında kargo gönderimi yapıyor musunuz ve teslimat ne kadar sürer?
Evet, 50'den fazla ülkeye ihracat yapıyoruz. Standart OEM yedek bıçaklar genellikle 48 saat içinde sevk edilir. Özel profillerin teslimatı ise 10–15 iş günü sürer. Güvenilir kapıdan kapıya teslimat için DHL, FedEx ve uluslararası deniz nakliye şirketleriyle doğrudan iş birliği yapıyoruz.
03Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
+−
Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
Evet. Makineye uyum doğrulaması ve kesici kenar ömrü testi için numune setleri (genellikle 2–5 bıçak) sunuyoruz. Standart numune teslim süresi 5–7 iş günüdür. Özel profiller için, tam üretime geçilmeden önce boyut onay numuneleri üretilir — uyum onaylanana kadar kalıp taahhüdü söz konusu değildir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.