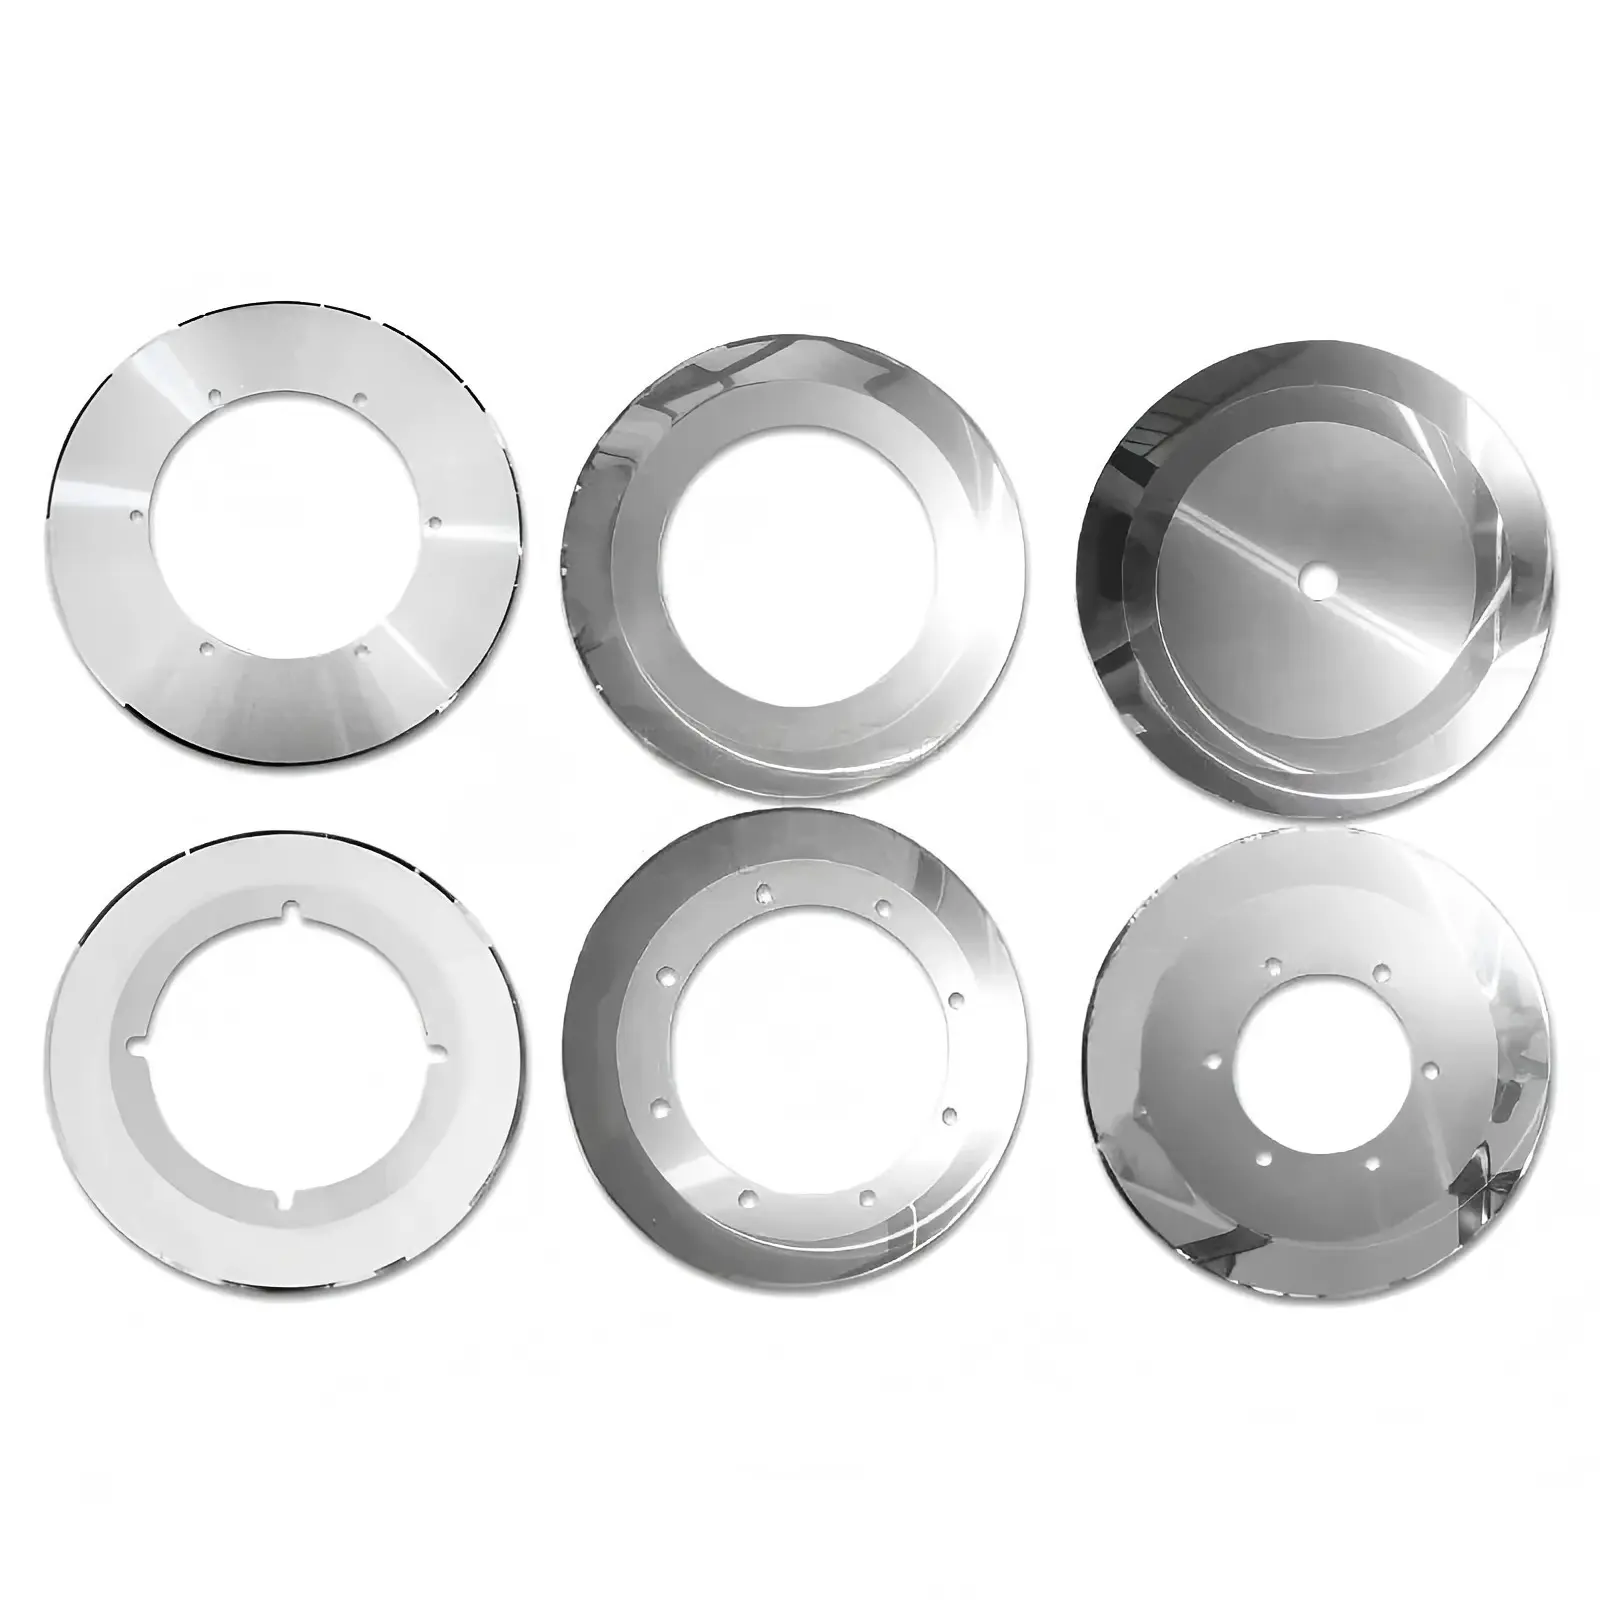
Spunbond, Meltblown ve SMS Dokumasız Kumaşlar için M2 HSS Dairesel Kesme Bıçakları
Kesme Bıçakları
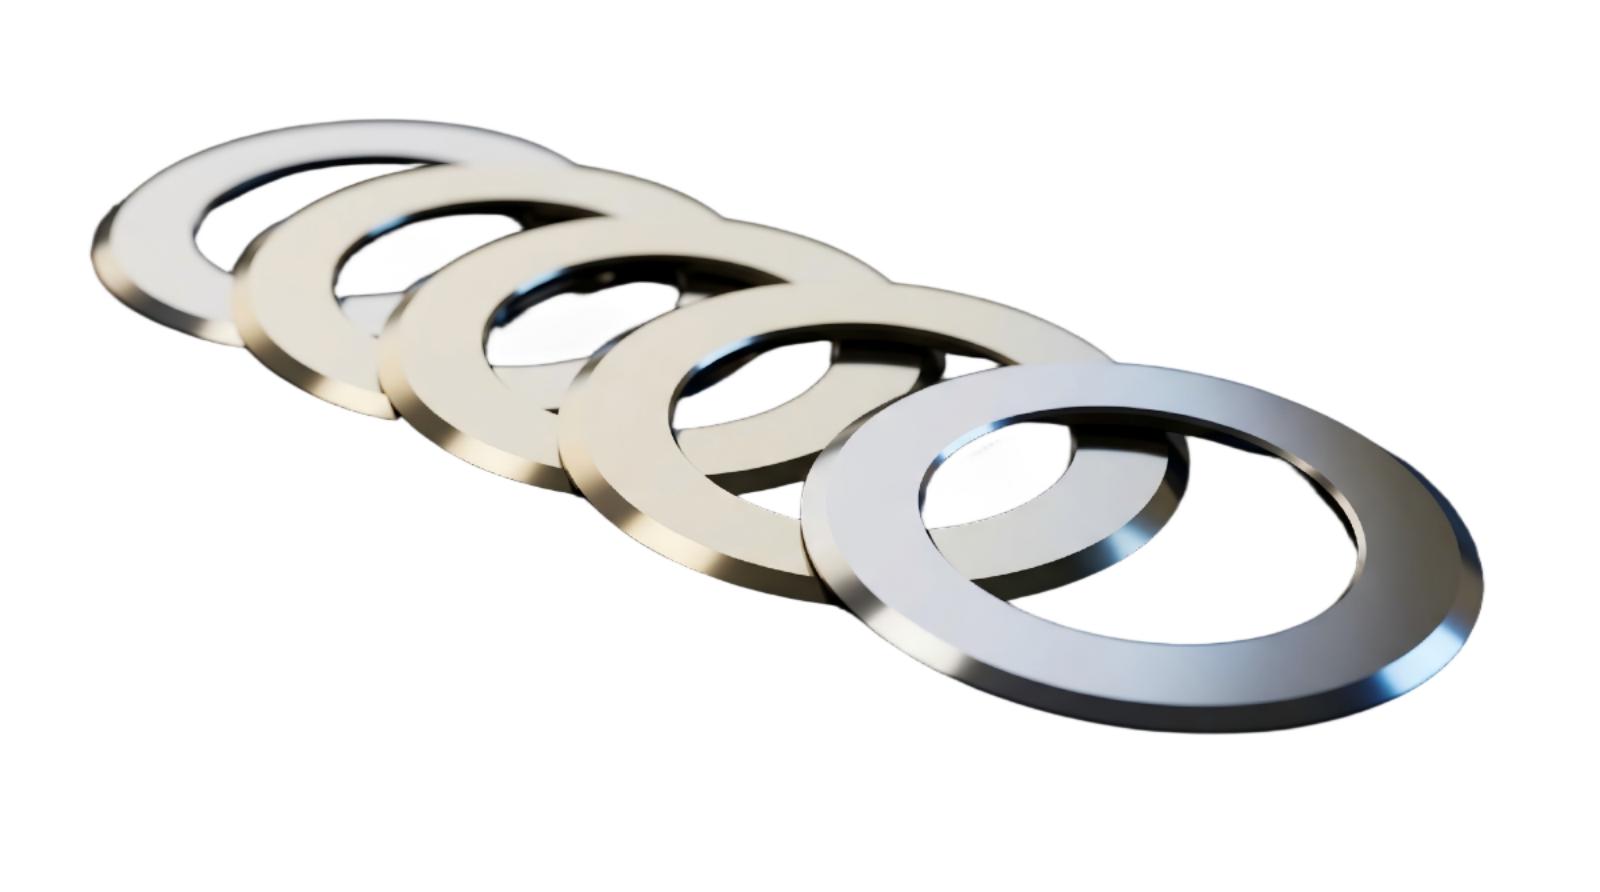
Spunbond PP, meltblown, SMS ve SMMS dokunmamış kumaşlar için M2 HSS ve D2 dairesel kesme bıçakları. Özel eğim açısı geometrisi, gevşek yapılı malzemelerde liflerin yıpranmasını ve topak oluşumunu önler. Hijyen, medikal, filtrasyon ve jeotekstil kesme hatlarında kullanılır.
- ■Material: M2 HSS (standard) / D2 (heavy nonwoven) / 52100 (hydroentangled)
- ■Application: Spunbond PP, Meltblown, SMS/SMMS, Hydroentangled, Geotextile
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | M2 HSS (standard) / D2 (heavy nonwoven) / 52100 (hydroentangled) |
|---|---|
| Hardness | HRC 62–64 (M2) | HRC 60–62 (D2) |
| Rake Angle | 15°–20° positive rake (nonwoven-optimised geometry) |
| Surface Finish | Ra ≤ 0.4μm — reduces fibre adhesion and slub formation |
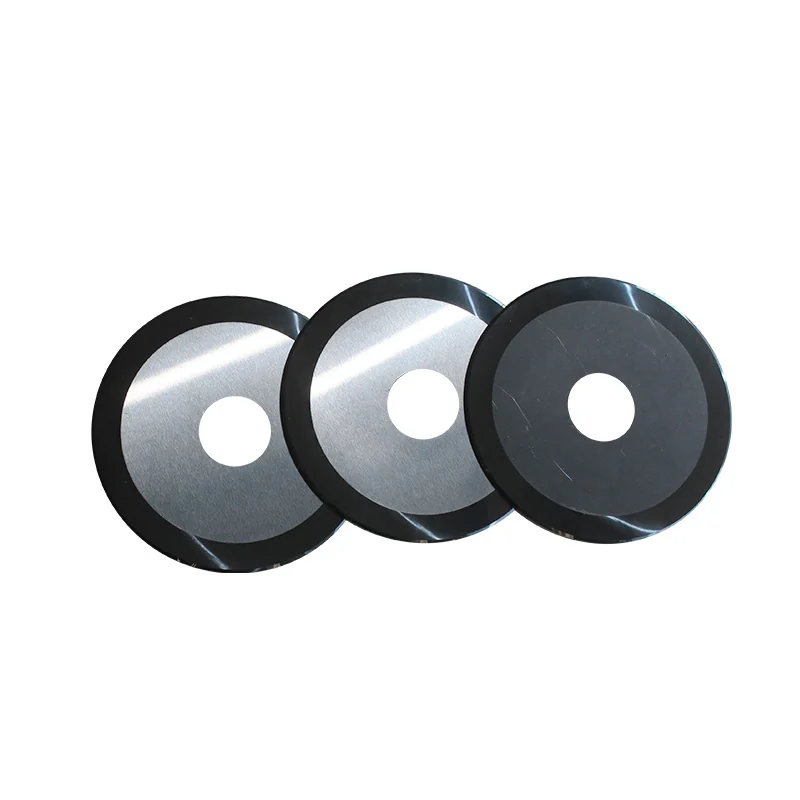
| Options | ESD conductive coating (meltblown / filtration media) |
| Application | Spunbond PP, Meltblown, SMS/SMMS, Hydroentangled, Geotextile |
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
| Dış Çap (OD) | İç Çap (ID) | Kalınlık |
|---|---|---|
| 75 mm | 32 mm | 1.0 mm |
| 100 mm | 40 mm | 1.0 mm |
| 100 mm | 50 mm | 1.5 mm |
| 120 mm | 50 mm | 1.0 mm |
| 120 mm | 60 mm | 1.5 mm |
| 150 mm | 75 mm | 2.0 mm |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Dokumasız Malzemeler İçin Optimize Edilmiş Tırmık Açısı
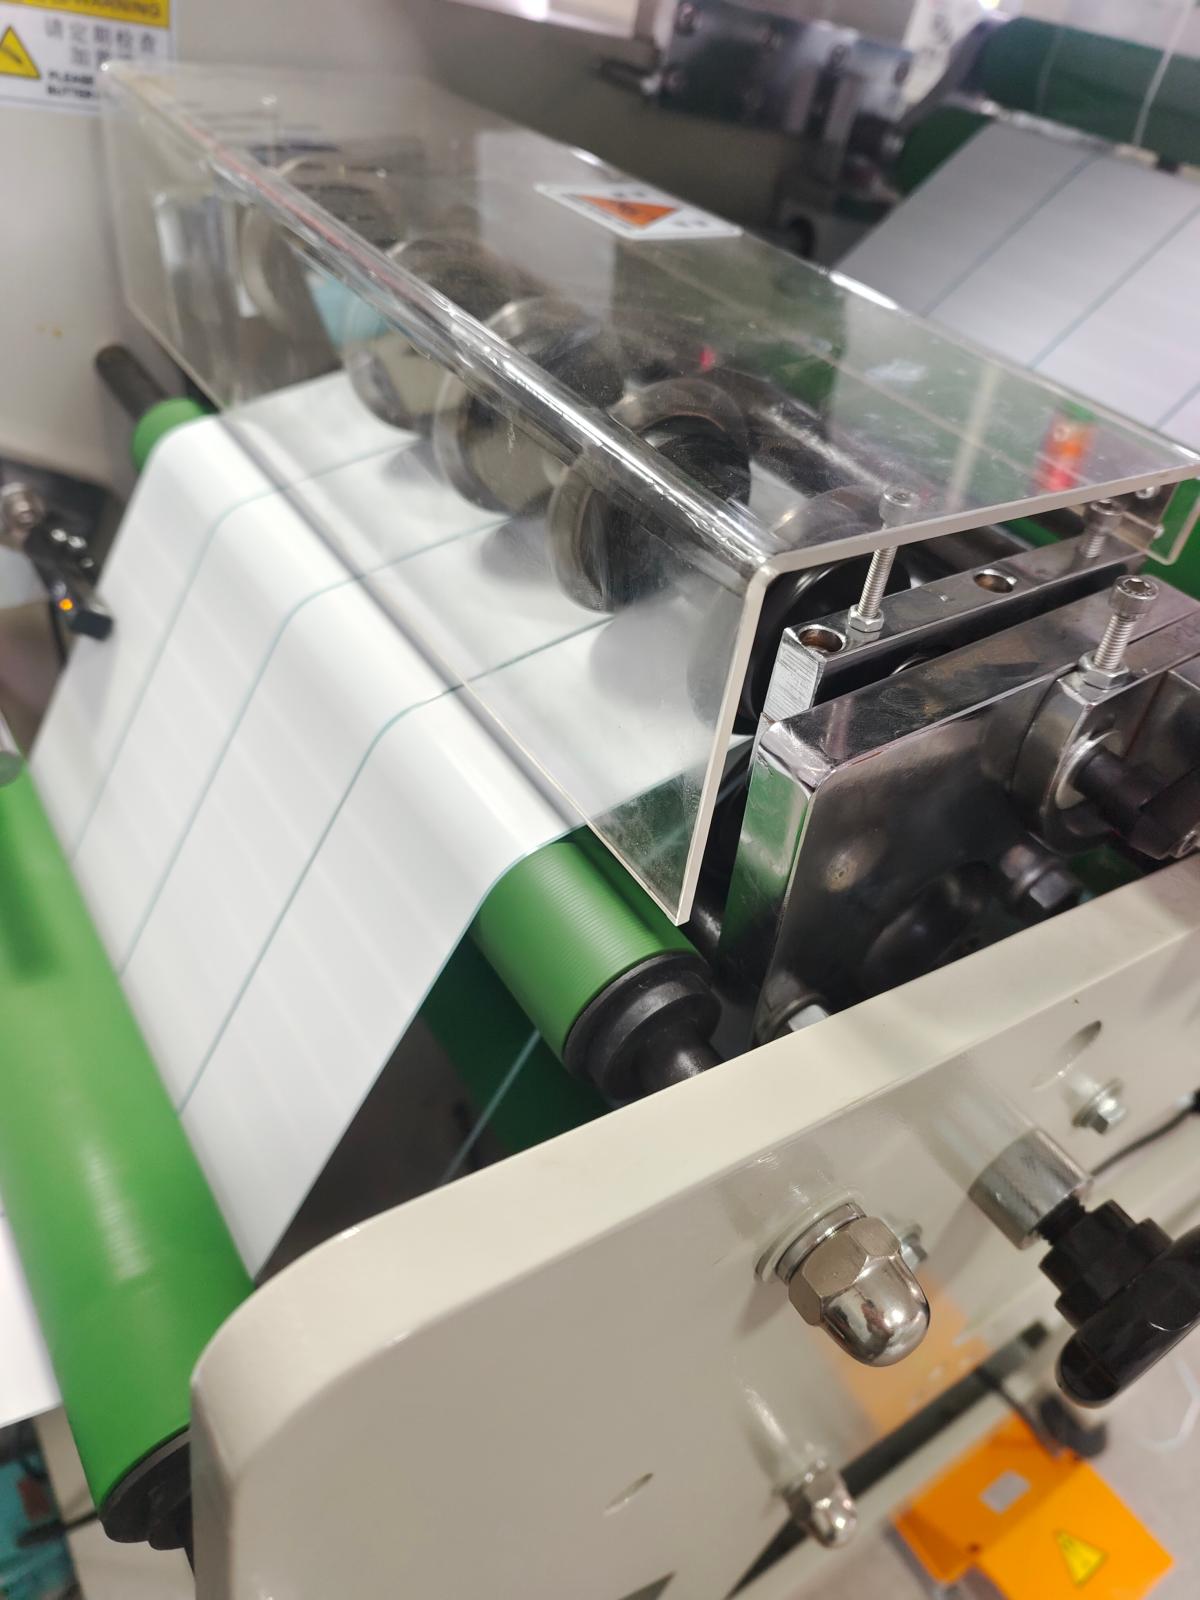
Kağıt ve plastik film için tasarlanmış standart kesme bıçağı geometrileri, 5°–10° arasında pozitif veya nötr eğim açısı kullanır. Gevşek yapılı dokunmamış kumaşlarda bu geometri, kesme işleminden önce lifleri yana doğru iter ve hijyen ürünleri denetiminde kalite kusuru olarak değerlendirilen yıpranmış kenarın oluşmasına neden olur. 15°–20° pozitif eğimli bıçağımız, tek bir aşamalı hareketle lif demetlerini keserek, 400 m/dk’ya varan hat hızlarında temiz ve sıkı bir kesim kenarı oluşturur.
ESD İletken Kaplama
Hafif PP dokunmamış kumaş, metal yüzeyler üzerinde yüksek hızda ilerlediğinde elektrostatik yük oluşur. Eritme üflemeli katmanlarda (<15 GSM), bu yük, liflerin bıçak yüzeyine yapışmasına ve yeniden kesilen rulo kenarına kir olarak aktarılmasına neden olur. ESD iletken kaplamamız, bıçak yüzeyindeki yükü sürekli olarak dağıtır ve işlem hızının düşürülmesine gerek kalmadan liflerin yapışmasını önler.
Tıbbi Ürün Partilerinin İzlenebilirliği
Cerrahi örtü, önlük ve sterilizasyon sargısı üreticilerine malzeme tedarik eden tedarik zincirleri için, sipariş numaranıza göre tam parti izlenebilirliği sağlıyoruz: M2 çelik fabrikası sertifikaları, sertlik testi kayıtları ve boyutsal CMM raporları. Belgeler, tedarikçi yeterlilik dosyanıza eklenebilecek şekilde düzenlenmiştir.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →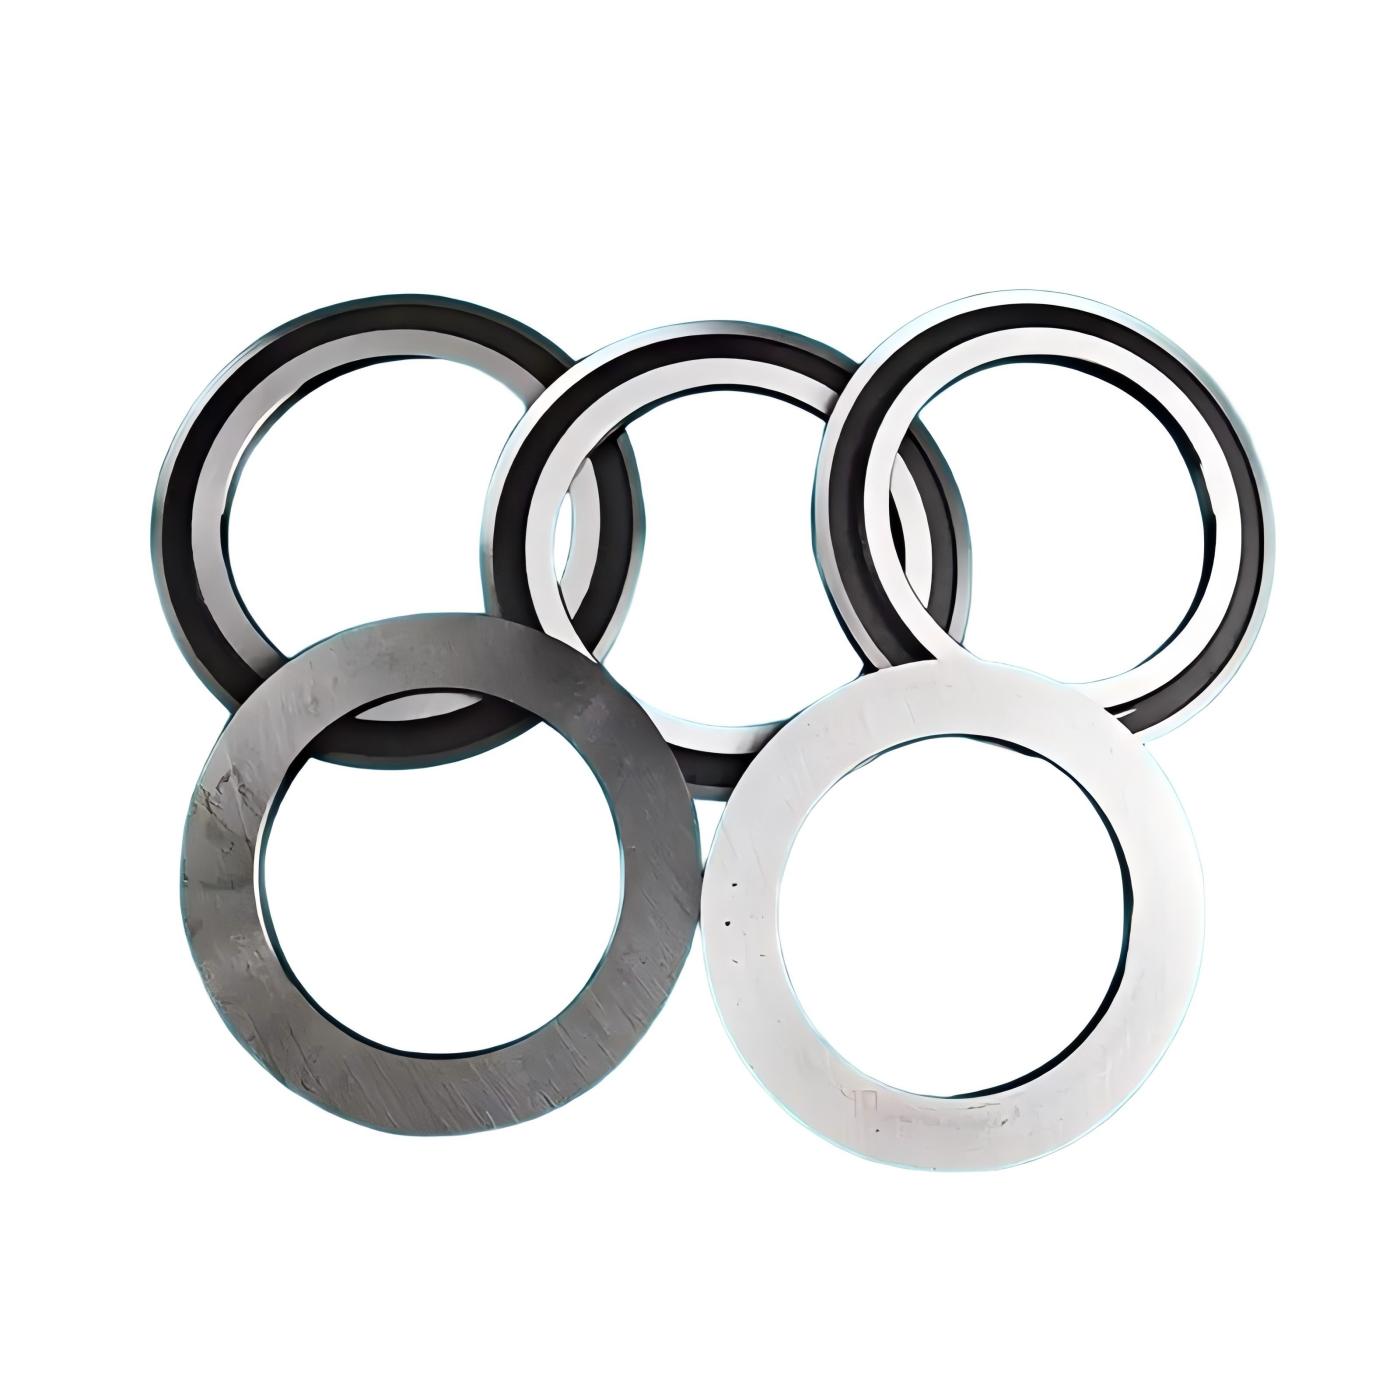
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01200 m/dk hızında spunbond polipropilen için hangi eğim açısını belirtmeliyim?
+−
200 m/dk hızında spunbond polipropilen için hangi eğim açısını belirtmeliyim?
15–80 GSM gramaj aralığındaki, 200 m/dk hızında üretilen spunbond PP için, kesme eğiminde 15° pozitif eğim belirtin. Bu geometri, polipropilen liflerini temas noktasında, yıpranmaya neden olan yanal kayma olmaksızın temiz bir şekilde keser. Daha yüksek gramajlar (80–150 GSM SSS veya SMMS) için, biraz daha geniş bir eğim genişliğine sahip 20° pozitif eğim açısı, daha düşük hat hızında (150 m/dk) daha iyi stabilite sağlar.
02Meltblown kesim işlemim sırasında bıçak yüzeyinde gözle görülür lif aktarımı meydana geliyor. Bunun nedeni nedir?
+−
Meltblown kesim işlemim sırasında bıçak yüzeyinde gözle görülür lif aktarımı meydana geliyor. Bunun nedeni nedir?
Eritmeyle üflenmiş kumaşta (özellikle <10 GSM katmanlarda) lif aktarımı, bıçak kenarının geometrisinden değil, bıçak yüzeyinde biriken elektrostatik yükten kaynaklanır. Çapı 1–5 μm olan PP eritmeyle üflenmiş lifler, statik çekime karşı son derece duyarlıdır. Bir sonraki siparişinizde ESD iletken kaplama seçeneğini belirtin ve kesme makinesinin şasisinin uygun şekilde topraklanmış olduğundan emin olun. Bu önlem, genellikle bir üretim vardiyası içinde bıçak yüzeyindeki gözle görülür kirlenmeyi ortadan kaldırır.
Neden Sureay
01Sureay, tıbbi cihaz tedarikçisi denetimimiz için uygunluk belgesi bulunan dokumasız kumaş kesme bıçakları tedarik edebilir mi?
+−
Sureay, tıbbi cihaz tedarikçisi denetimimiz için uygunluk belgesi bulunan dokumasız kumaş kesme bıçakları tedarik edebilir mi?
Evet. Her parti için, satın alma sipariş numarası, çelik kalitesi (AISI M2 / DIN 1.3343), sertlik aralığı (HRC 62–64) ve boyutsal doğrulama sonuçlarını içeren bir Uygunluk Sertifikası (CoC) düzenliyoruz. Tıbbi cihaz tedarikçisi yeterliliğinin tam olarak sağlanması için, talep üzerine çelik fabrikası sertifikası ve ısıl işlem parti kayıt belgesini de temin edebiliriz.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.