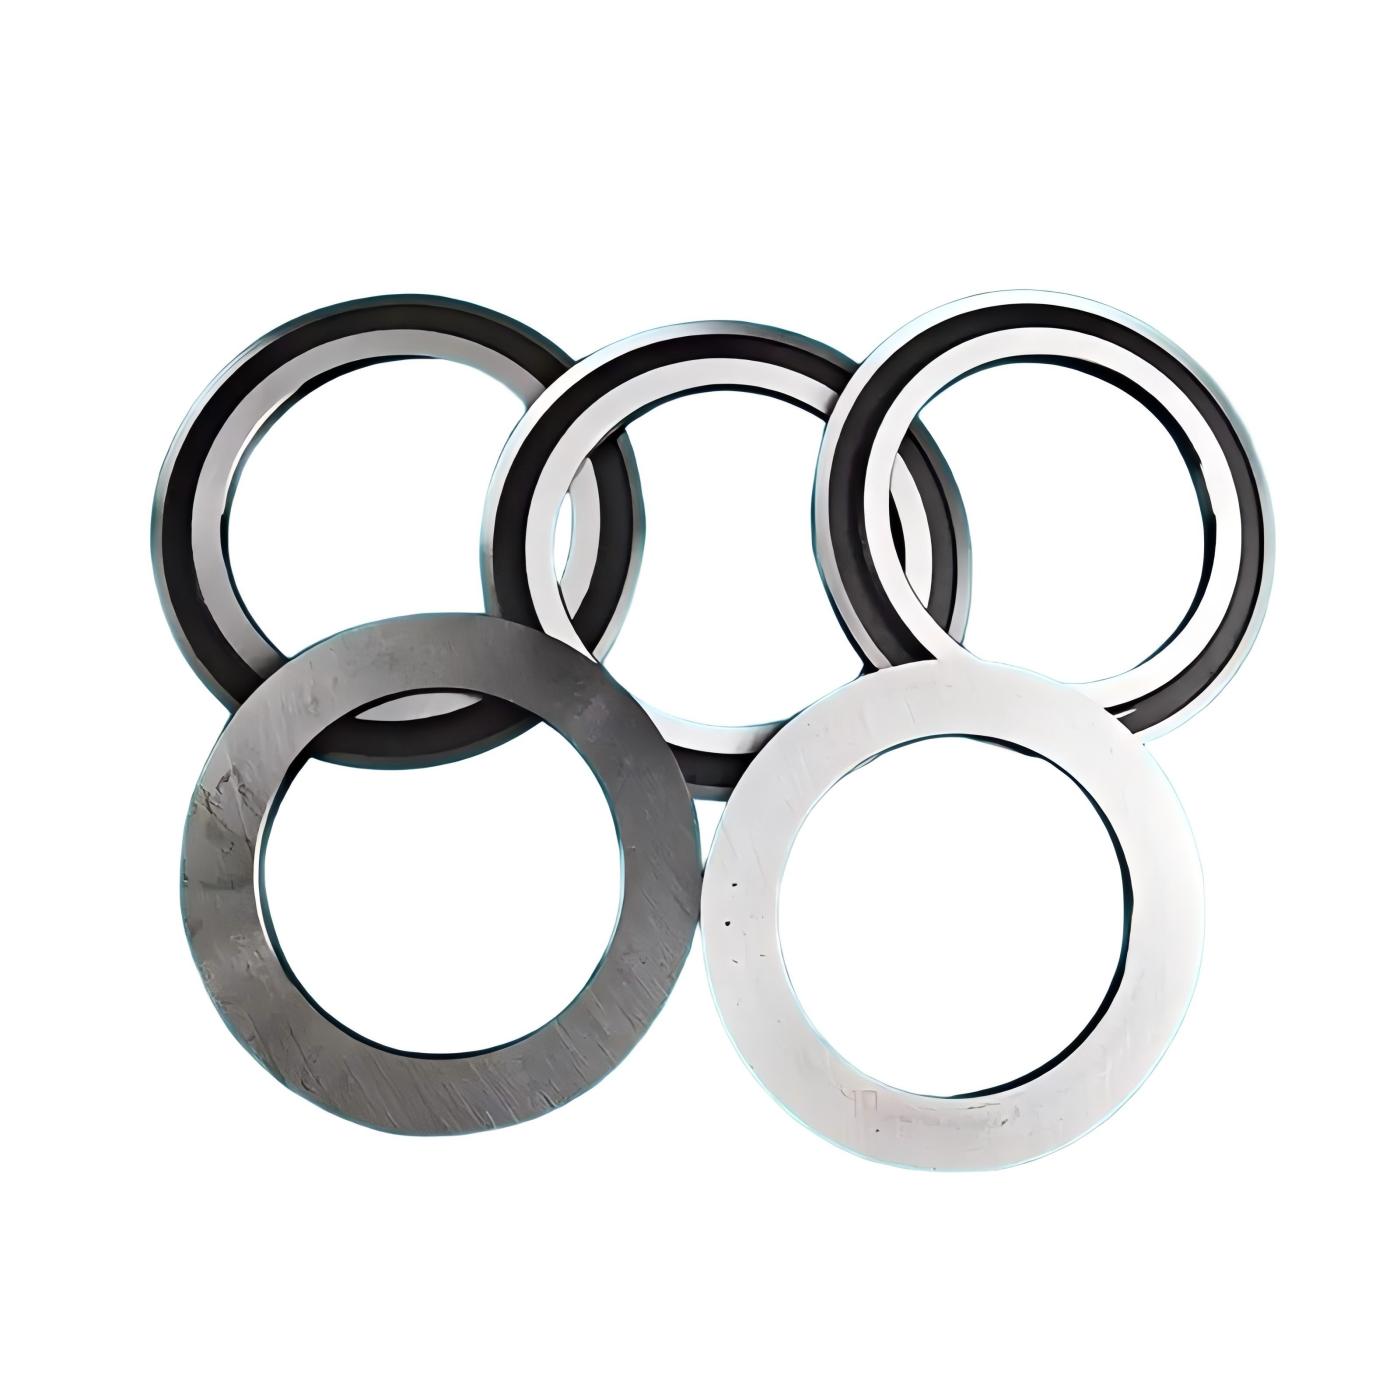
Film, Bant ve Esnek Ambalaj İşleme için Hassas Kesme Bıçakları
Film ve Bant Kesme Bıçakları
Film yerine kağıt, kağıt mendil veya karton mu işliyorsunuz? Selüloz alt tabakalar için kesme açıklığı verileri ve yeniden bileme aralıkları hakkında bilgi almak için Kağıt Kesme Bıçakları sayfamıza göz atın.
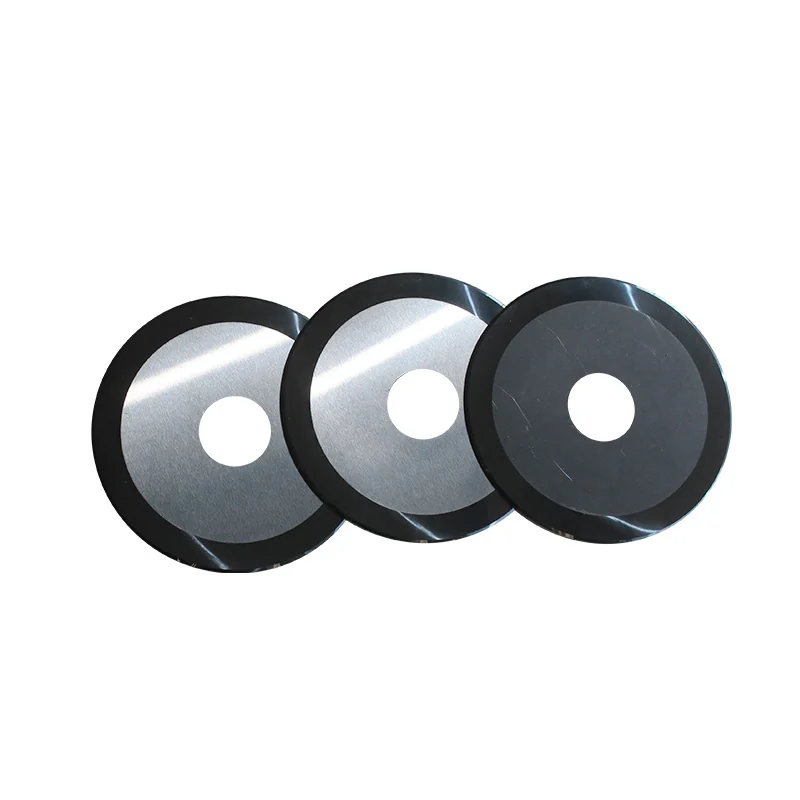
BOPP, BOPET ve CPP film, PE streç film, PSA bant ve dokunmamış kumaş işleme uygulamaları için hassas taşlanmış dairesel kesme bıçakları. ±0,002 mm kalınlık toleransı, ≤0,02 mm T.I.R. eksantriklik. M2 HSS, D2 ve ASP23 PM çelikten üretilmiş kesme, çentik ve jilet profilleri; isteğe bağlı TiN ve DLC yapışmayı önleyici kaplamalar. Tidland, Kampf, Atlas ve Dusenbery kesme sistemlerine doğrudan takılabilen OEM uyumlu.
- ■Material: 52100 / D2 / M2 HSS / ASP23 PM / Solid Carbide
- ■Applications: BOPP / BOPET / CPP Film, PE Stretch Film, PSA Tape, Non-Wovens, Flexible Packaging
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Material | 52100 / D2 / M2 HSS / ASP23 PM / Solid Carbide |
|---|---|
| Cutting Styles | Shear Slitting, Score / Crush Cutting, Razor Slitting |
| Outer Diameter | 50–200 mm (custom OD available) |
| Tolerance | ±0.002 mm thickness | ≤0.02 mm T.I.R. runout |
| Coatings | TiN, DLC, Teflon, CrAlN (optional) |
| Applications | BOPP / BOPET / CPP Film, PE Stretch Film, PSA Tape, Non-Wovens, Flexible Packaging |
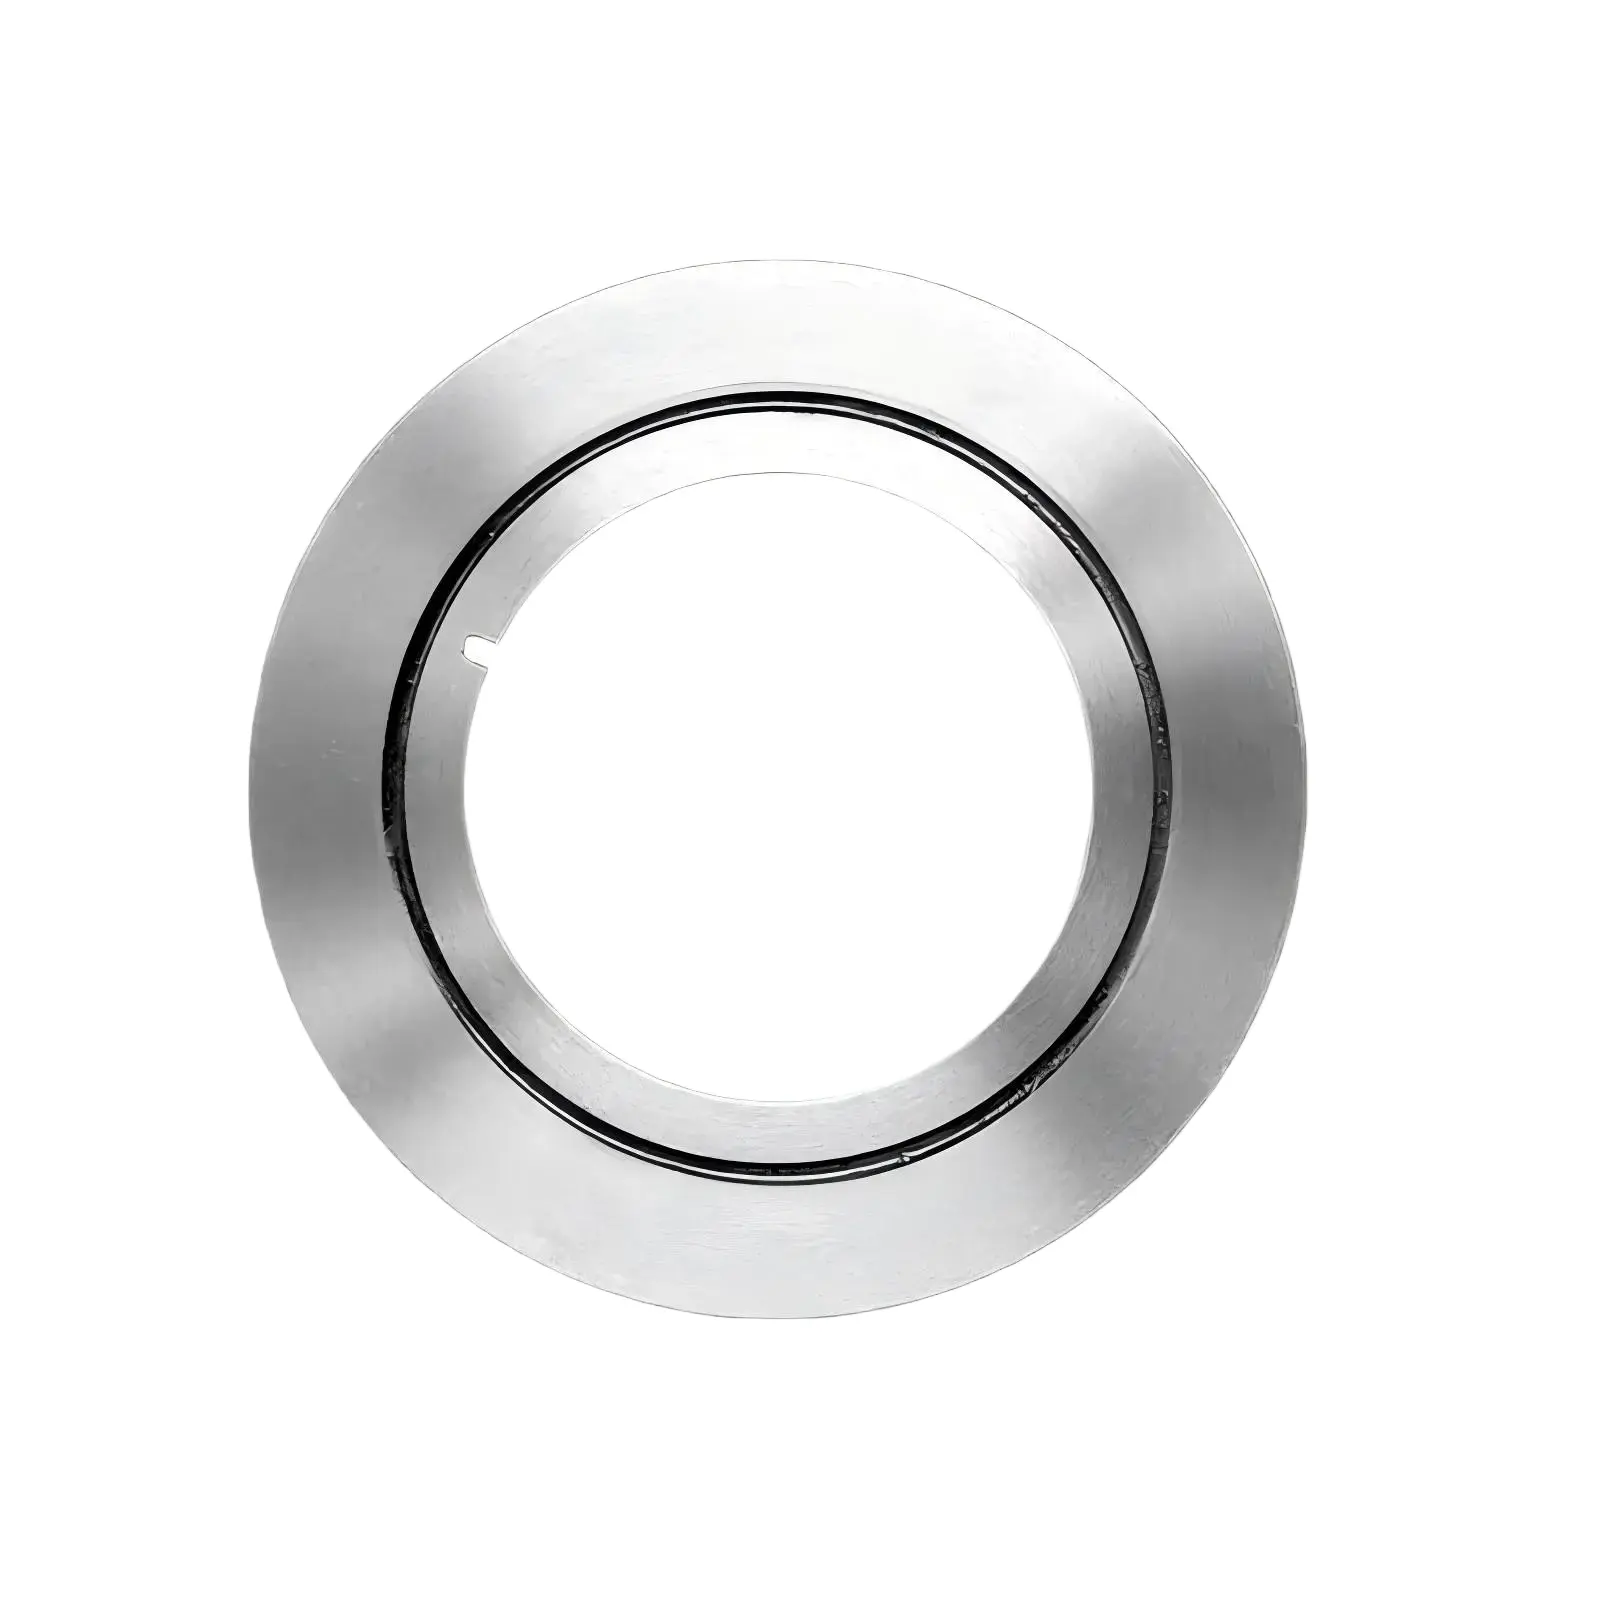
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
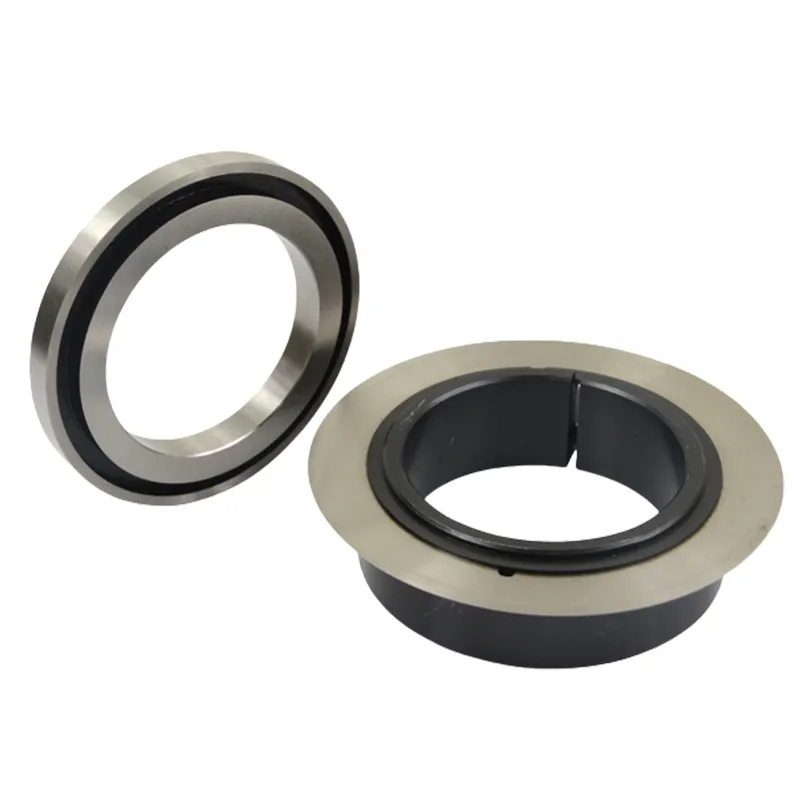
| Bıçak Türü / Kullanım Alanı | OD (mm) | ID (mm) | Kalınlık (mm) |
|---|---|---|---|
| Top Blade — Tidland / Atlas | 75 | 25.4 | 1.0 / 1.2 |
| Bottom Anvil — Tidland / Atlas | 70 | 25.4 | 8 / 10 |
| Top Blade — Kampf / Dusenbery | 100 | 32 | 1.2 / 1.5 |
| Bottom Anvil — Kampf / Dusenbery | 80 | 60 | 16 / 20 |
| Top Blade — Goebel / BHS / Agnati | 118 | 80 | 1.2 / 2.0 |
| Bottom Anvil — Goebel / BHS / Agnati | 100 | 70 | 16 / 20 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Uygulamaya Özel Takım Çelikleri
Webinize uygun malzeme. Standart ambalaj filmi astarları ve kaplamalı alt tabakalar için 52100 karbon çeliği; aşındırıcı plastik filmler için M2 HSS; silika kaplı ayırma astarları ve cam elyaf takviyeli laminatlar için ASP23 PM veya katı karbür. Her kalite stokta mevcuttur ve hızlı teslimat için OEM siparişlerine hazırdır.
Yapışmayı Önleyici PVD Kaplamalar
TiN ve DLC kaplamaları, yüzey yapışmasını %80’e varan oranda azaltarak, PSA bant ve yapışkanlı laminat kesim işlemleri sırasında bıçak yüzeylerinde yapışkan birikmesini ortadan kaldırır. Sürtünmenin azalması, daha az ısınma, daha uzun kesici kenar ömrü ve vardiya başına daha az temizlik molası anlamına gelir.
Optimize Edilmiş Kenar Geometrileri
Kesme çiftleri, ezme/çentikleme örs kesimi ve jilet kesimi için tasarlanmış tek eğimli, çift eğimli ve keskin olmayan kenarlı profiller. Hat hızınıza ve şerit geriliminize göre profillenmiştir — kesme yöntemini ve alt tabakayı belirtin, biz de geometriyi buna göre ayarlayalım.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01Çok bıçaklı mil yığını üzerindeki bıçaklar için hangi kalınlık toleransını belirtmeliyim?
+−
Çok bıçaklı mil yığını üzerindeki bıçaklar için hangi kalınlık toleransını belirtmeliyim?
Esnek filmlerin ve folyoların kesme yırtma işlemi için ±0,002 mm kalınlık toleransı ve ≤20,02 mm T.I.R. eksantrikliği belirtiniz. Her bir bıçak başına 0,005 mm'lik bir hata, 12 bıçaklık bir yığın boyunca birikerek gözle görülür kesim genişliği sapmalarına ve şerit gerginliğinde ani artışlara neden olur. Her bıçağı bu toleranslara göre taşlayarak, sevkiyat öncesinde bir CMM üzerinde kontrol ediyoruz.
02Üst/alt kesme bıçakları için “aşırı hız oranı” nedir ve neden önemlidir?
+−
Üst/alt kesme bıçakları için “aşırı hız oranı” nedir ve neden önemlidir?
Aşırı hız oranı, üst bıçak mili ile alt örs mili arasındaki kasıtlı dönme hızı farkıdır; genellikle şerit hızının %2–5 üzerinde ayarlanır. Bu fark, kesim noktasında mikro kesme etkisi yaratarak, tamamen teğetsel bir kesime kıyasla daha temiz bir kenar elde edilmesini sağlar ve ısı birikimini azaltır. Daha yüksek aşırı hız oranlarında kesim kalitesi artar ancak kenar aşınması hızlanır; fark sıfır olduğunda bıçak daha çok bir ezme kesici gibi davranır. Dilimleyici OEM’iniz tasarlanan aşırı hız oranını belirler; biz de bu ayar için optimize edilmiş uyumlu çiftleri tedarik ederiz.
03Kesme bıçağı yüzeylerinde yapışkan filmin bulaşmasını ve birikmesini nasıl önleyebilirim?
+−
Kesme bıçağı yüzeylerinde yapışkan filmin bulaşmasını ve birikmesini nasıl önleyebilirim?
Bıçak yüzeylerinde biriken yapışkan madde sürtünmeyi artırır, şerit sıcaklığını yükseltir ve malzeme transferi kaynaklı kirlenmeye neden olur. Yüzey yapışmasını %80'e kadar azaltan TiN (titanyum nitrür) ve DLC (elmas benzeri karbon) PVD kaplamaları sunuyoruz; bu kaplamalar, basınca duyarlı bant ve yapışkan laminat kesme uygulamalarında temiz çalışma aralıklarını uzatır.
04Esnek film kesimi için D2’den toz metalurjisi (PM) çeliğine ne zaman geçmeliyim?
+−
Esnek film kesimi için D2’den toz metalurjisi (PM) çeliğine ne zaman geçmeliyim?
Fiberglas takviyeli ambalaj filmleri, silika kaplamalı ayırma tabakaları veya seramik dolgulu bariyer filmleri gibi aşındırıcılığı yüksek esnek alt tabakaların kesilmesi sırasında PM çeliği (ASP23, ASP52) kullanılması önerilir. Bu malzemeler, sert mineral dolgu parçacıkları nedeniyle tek bir üretim döngüsü içinde D2 aşındırma sınırını aşmaktadır. PM sınıfları, yüksek aşındırıcı esnek alt tabakalarda homojen karbür dağılımı ve %50–80 daha uzun kesici kenar ömrü sağlar.
05Basınca duyarlı yapışkan bantları yüksek hızda kesmek için en uygun yüzey kaplaması hangisidir?
+−
Basınca duyarlı yapışkan bantları yüksek hızda kesmek için en uygun yüzey kaplaması hangisidir?
DLC (elmas benzeri karbon) PVD kaplama, çift taraflı kaplamalı köpük bant ve transfer yapıştırıcılı şerit kesim işlemleri için en üst düzey teknik özelliktir. Kaplamasız D2’ye kıyasla bıçak yüzeyindeki temas açısını yaklaşık 35° azaltır ve temizlik molaları olmaksızın 8–12 saatlik üretim süreçleri boyunca tutarlı kayma özelliğini korur. TiN, daha düşük kaplama maliyetiyle tek yüzlü maskeleme bandı ve hafif yapışkanlı etiket malzemeleri için etkilidir.
06Sureay, belirtilen kesme açıklığına göre doğrulanmış, birbiriyle uyumlu üst ve alt bıçak çiftleri tedarik edebilir mi?
+−
Sureay, belirtilen kesme açıklığına göre doğrulanmış, birbiriyle uyumlu üst ve alt bıçak çiftleri tedarik edebilir mi?
Evet. Eşleştirilmiş kesme çiftleri — bombeli üst bıçak ve oluklu örs alt bıçağı — alt tabaka spesifikasyonunuza göre önceden doğrulanmış bıçak-bıçak açıklığıyla birlikte tedarik edilir. Her eşleştirilmiş çift için dış çap (OD), iç çap (ID), kalınlık ve tasarlanmış kesme açıklığını, takımla birlikte gönderilen mühendislik veri sayfasında kaydederiz; böylece hat operatörleri, her yeniden kurulumda bu açıklık ayarını aynı şekilde uygulayabilirler.
07Elyafların yıpranmaması için eritilerek üflenmiş dokunmamış kumaşın kesilmesinde hangi bıçak kenarı geometrisi önerilir?
+−
Elyafların yıpranmaması için eritilerek üflenmiş dokunmamış kumaşın kesilmesinde hangi bıçak kenarı geometrisi önerilir?
Eritilerek üflenmiş (meltblown) ve eğrilerek bağlanmış (spunbond) dokunmamış kumaşlar (8–80 GSM) için, Ra ≤0,4 μm yüzey pürüzlülüğüne sahip pozitif eğim açısı (15°–20°) belirtin. Bu geometri, kenarların yıpranmasına neden olan yanal lif kayması olmaksızın gevşek lif yapısını temiz bir şekilde keser. Çok hafif meltblown (<15 GSM) kumaşlar için, isteğe bağlı bir ESD (elektrostatik deşarj) kaplama, statik elektrik nedeniyle liflerin bıçak yüzeyine yapışmasını önler.
Neden Sureay
01Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
+−
Bir ticaret şirketi misiniz yoksa doğrudan üretici misiniz?
2008 yılında kurulmuş, %100 doğrudan OEM üreticisiyiz. Sureay’den satın aldığınızda, aracıların kâr marjlarını ortadan kaldırmış olursunuz ve bıçaklarınızı döven ve taşlayan mühendislerle doğrudan iletişim kurarsınız.
02Sureay’in ısıl işlem modelini daha ucuz alternatiflerden ayıran nedir?
+−
Sureay’in ısıl işlem modelini daha ucuz alternatiflerden ayıran nedir?
Standart su verme işleminden farklı olarak, her bir Sureay bıçağı vakumla sertleştirme işleminden sonra derin kriyojenik işleme tabi tutulur. Bu işlem, kalıntı östeniti martensite dönüştürerek aşınma direncini %40’a kadar artırır ve kesici kenarın tamamında homojen bir sertlik sağlar.
03Dünya çapında kargo gönderimi yapıyor musunuz ve teslimat ne kadar sürer?
+−
Dünya çapında kargo gönderimi yapıyor musunuz ve teslimat ne kadar sürer?
Evet, 50'den fazla ülkeye ihracat yapıyoruz. Standart OEM yedek bıçaklar genellikle 48 saat içinde sevk edilir. Özel profillerin teslimatı ise 10–15 iş günü sürer. Güvenilir kapıdan kapıya teslimat için DHL, FedEx ve uluslararası deniz nakliye şirketleriyle doğrudan iş birliği yapıyoruz.
04Sureay hangi kalite sertifikalarına sahiptir ve malzeme test raporlarını sağlayabilir misiniz?
+−
Sureay hangi kalite sertifikalarına sahiptir ve malzeme test raporlarını sağlayabilir misiniz?
Sureay, ISO 9001:2015 sertifikasına sahiptir. Her sevkiyatta bir Rockwell HRC sertlik test raporu, bir boyutsal kontrol kaydı ve bir ısıl işlem parti sertifikası bulunur. OEM onay süreci için, talep üzerine eksiksiz CMM boyutsal raporları ve çelik fabrikası sertifikaları temin edilebilir.
05Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
+−
Tam bir üretim siparişi vermeden önce bir numune setini deneyebilir miyiz?
Evet. Makineye uyum doğrulaması ve kesici kenar ömrü testi için numune setleri (genellikle 2–5 bıçak) sunuyoruz. Standart numune teslim süresi 5–7 iş günüdür. Özel profiller için, tam üretime geçilmeden önce boyut onay numuneleri üretilir; uyum teyit edilene kadar kalıp taahhüdü söz konusu değildir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.