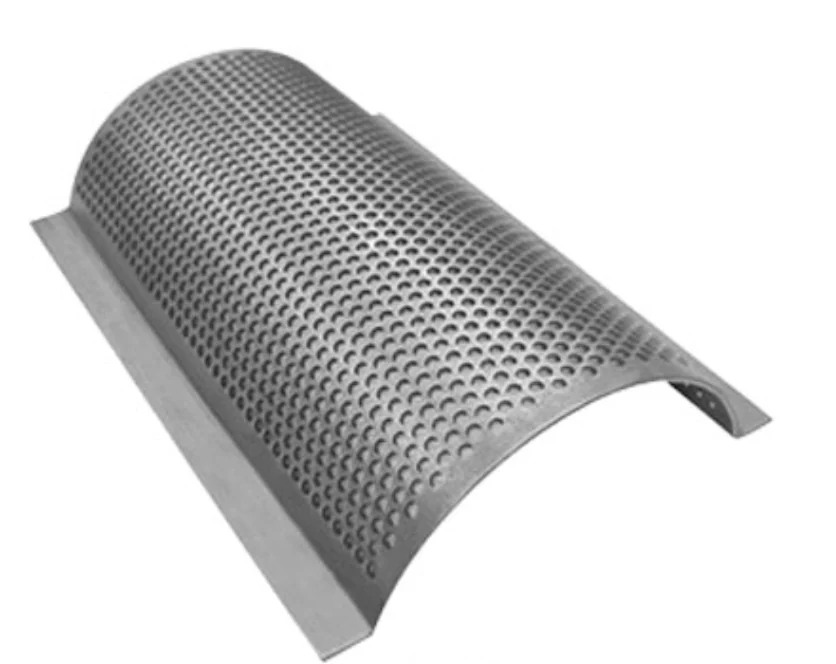
Öğütücü Elekleri, Sepetleri ve Elek Plakaları
Parçalayıcı Elekleri
Eleme eleği yerine kesme aletleri mi arıyorsunuz? Rotor uçları, yatak bıçakları ve tutucular için Tek Şaftlı Öğütücü Bıçakları sayfasına göz atın.
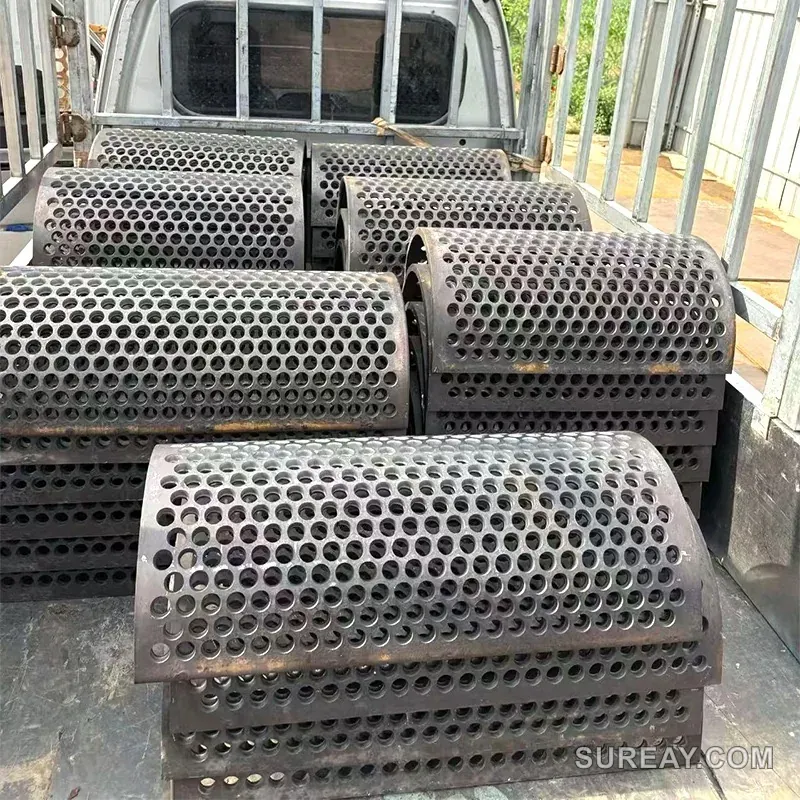
S355J2 ve Hardox 400–500 malzemeden üretilmiş delikli parçalayıcı elekleri, sepetleri ve elek plakaları. Delik çapı 8–80 mm, kalınlık 12–30 mm; aşınmış eleklerinizden tersine mühendislik yoluyla üretilir.
- ■Material: S355J2 · Hardox 400 / 450 / 500 · Hardfaced
■ ISO 9001:2015 sertifikalı
■ Kendi tesisimizde ısıl işlem
■ Sıkı boyutsal toleranslar
■ Dünya geneli kapıdan kapıya teslimat
[ Mühendislik referansı ]
Belirleyici teknik özellikler
| Screen Forms | Basket (half/full round) · Flat Plate · Sickle · Cassette |
|---|---|
| Hole Diameter | 8 – 80 mm (round, square or slotted) |
| Plate Thickness | 12 – 30 mm |
| Ligament Width | 5 – 20 mm (application-matched) |
| Material | S355J2 · Hardox 400 / 450 / 500 · Hardfaced |
| Open Area | 34 – 58% (pattern-dependent) |
| Hole Pattern | 60° staggered · Straight · Slotted |
| Supply Format | Drop-in OEM replacement or reverse-engineered from sample |
| OEM Fitment | Lindner, Vecoplan, UNTHA, WEIMA, Herbold, ZERMA |
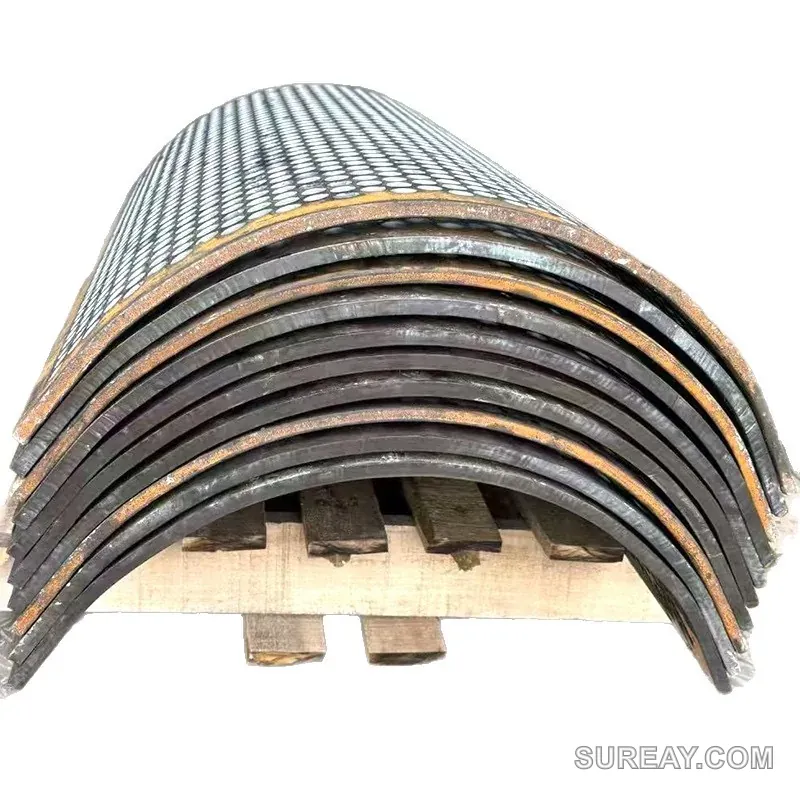
■ Tüm değerler CMM ölçümüyle doğrulanmıştır · ISO 9001:2015
[ Teklif talebi ]
Özel bir ölçü ya da OEM muadili mi gerekiyor?
Tam olarak aradığınız ölçüyü bulamadınız mı? Bize bir teknik resim, aşınmış bir numune ya da yalnızca makine modelinizi gönderin. Ekibimiz ayrıntıları inceleyip size özel bir teklif hazırlar.
[ Standart referans ]
Yaygın standart ölçüler
| Çıktı Sınıfı | Delik Çapı (mm) | Levha Kalınlığı (mm) | Bağ (mm) |
|---|---|---|---|
| Fine regrind — PET flake, film | 8 | 12 – 15 | 5 |
| Fine regrind — PET flake, film | 10 | 12 – 15 | 5 |
| General regrind | 12 | 15 | 6 |
| General regrind | 16 | 15 – 20 | 7 |
| Coarse regrind | 20 | 20 | 8 |
| Coarse regrind | 25 | 20 – 25 | 9 |
| Pre-shred / bulky waste | 30 | 25 | 10 |
| Pre-shred / bulky waste | 40 | 25 – 30 | 12 |
| Primary shred / RDF | 50 – 80 | 30 | 14 – 20 |
[ OEM uyumluluğu ]
Uyumlu makine markaları
® Tescilli markalar ilgili sahiplerine aittir. Sureay uyumlu yedek bıçak üretir — OEM markalı parça değil.
[ Teknik denetim ]
Mühendislik avantajları
Bir elek üç kritere göre değerlendirilir: Belirttiğiniz parçacık boyutunu tutabiliyor mu, ne kadar süreyle tutabiliyor ve beslemedeki kirlenmeye çatlamadan dayanabiliyor mu?
Çıkışınızı belirleyen ekran, rotor değil
Rotor yarıçapınıza tam olarak uyacak şekilde haddelenmiştir; böylece uç ile elek arasındaki boşluk, tüm genişlik boyunca sabit kalır. Boşluğun sabit olması, malzemenin yeniden devridaim edilip ısıya dönüşerek ince parçacıklara öğütülmek yerine, tek seferde kesilip boşaltılması anlamına gelir.
Sertlik, Bıçak Sertliği Değil
Ekranlar, S355J2, Hardox 400–500 veya seçici olarak sertleştirilmiş levha olarak belirtilir — hiçbir zaman bıçak sertliği (HRC) seviyesine sertleştirilmez. Kırılgan bir ekran, bağlantı noktalarından çatlar ve çeliği rotora düşürebilir; bu durumda tüm bıçak seti de beraberinde gider.
Ekranlar, Tezgah Bıçakları ve Tutucular Tek Sipariş Olarak
Körleşmiş veya ağzı genişlemiş bir elek, bıçakların aşınmasını hızlandırır; aşınmış bıçaklar ise eleklerin daha hızlı körleşmesine neden olur. Elekleri, karşı bıçaklar, bıçak tutucular, sıkıştırma çubukları ve ara parçalarıyla birlikte tedarik ediyoruz; böylece tüm aşınma seti aynı duruş sırasında değiştirilebiliyor.
[ Sistem envanteri ]
İlgili bıçak kategorileri
Tümünü gör →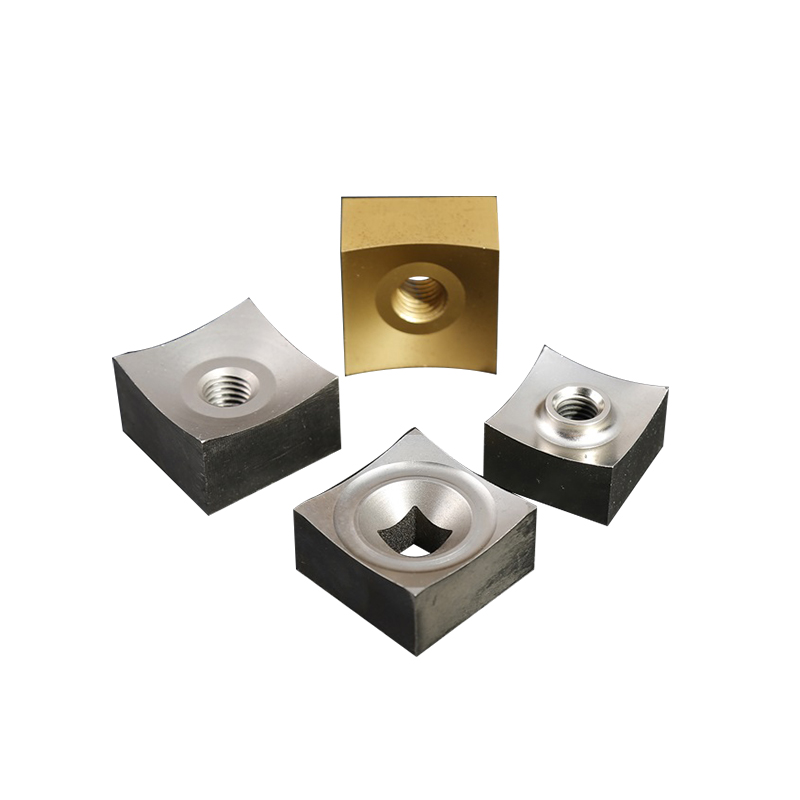
[ Bilgi bankası ]
Ürün SSS ve satın alma rehberi
Teknik sorular
01İşlem kapasitem düştü. Önce eleği mi, yoksa bıçakları mı değiştirmeliyim?
+−
İşlem kapasitem düştü. Önce eleği mi, yoksa bıçakları mı değiştirmeliyim?
Öncelikle elekleri inceleyin; çünkü kontrol etmek daha ucuzdur ve sorun genellikle buradan kaynaklanır. İç yüzeyinde konik bir şekilde aşınarak genişlemiş delikler olan "bell-mouthing" ve yumuşamış plastiğin açıklıkları tıkadığı "blinding" durumlarını arayın. Delikler nominal boyutun yaklaşık %10'undan fazla büyümüşse, elek zaten boyut aşımı parçacıkları geçirmektedir ve bıçağın durumuna bakılmaksızın değiştirilmelidir. Uygulamada bu iki unsur birlikte aşınır: keskinliğini yitirmiş bir bıçak, malzemeyi kesmek yerine eleğe doğru iter; tıkanmış bir elek ise bıçak kenarını aşındıran malzemeyi tekrar devreye sokar. Genellikle sadece birinin değiştirilmesi, birkaç hafta içinde ikinci bir duruşa neden olur.
02Ekranın parlamasına aslında ne sebep oluyor ve bunu nasıl önleyebilirim?
+−
Ekranın parlamasına aslında ne sebep oluyor ve bunu nasıl önleyebilirim?
Tıkanma sorunu neredeyse her zaman ısı kaynaklı bir sorundur, delik boyutu ile ilgili bir sorun değildir. Bıçaklar körleştiğinde veya rotor ile elek arasındaki boşluk genişlediğinde, malzeme kesilmek yerine yayılır ve işlenir. Sürtünmeden kaynaklanan ısı, polimeri yumuşatır; polimer daha sonra deliklere sıkışarak sertleşir. Daha büyük bir elek takmak, sorunun nedenini gidermeden genellikle iri parçacıkların kabul edilemez hale gelmesine neden olur. Kalıcı çözümler arasında bıçakları bilemek veya değiştirmek, doğru rotor boşluğunu yeniden ayarlamak ve — LDPE ve PP film gibi ısıya duyarlı polimerler için — besleme hızını azaltmak veya soğutma eklemek yer alır. Daha kalın bir plaka, tıkanmayı iyileştirmez, aksine daha da kötüleştirir; çünkü her delik, temizlenmesi gereken daha uzun bir kanal haline gelir.
03Ekran yapısal olarak güvenli olmaktan çıkmadan önce ne kadar açık alan ekleyebilirim?
+−
Ekran yapısal olarak güvenli olmaktan çıkmadan önce ne kadar açık alan ekleyebilirim?
Sınır, açık alan yüzdesine göre değil, bağ genişliğine göre belirlenir. Genel bir kural olarak, temiz plastikler için bağ genişliğini delik çapının 0,4 katı veya üzerinde, metal, taş veya diğer sert yabancı maddeler içerebilecek beslemeler için ise 0,6 katı veya üzerinde tutun. 8 mm'lik bir bağa sahip 20 mm'lik bir delik, yaklaşık %46 açık alan sağlar ve kirlenmiş besleme maddelerine dayanır; 4 mm'lik bir bağa sahip aynı delik, yaklaşık %63 açık alana ulaşır, ancak darbe altında delikler arasında çatlar; bu çatlama genellikle boşaltma kenarından başlar. Aşındırıcı akışlarda, ince bir bağ ile verimi artırmaya çalışmaktansa, plaka kalınlığını artırmayı ve biraz daha düşük açık alan oranını kabul etmeyi tercih ederiz.
04Bir ekran neden bıçaklarla aynı HRC sertliğine getirilmesin ki?
+−
Bir ekran neden bıçaklarla aynı HRC sertliğine getirilmesin ki?
Çünkü bir elek, bir bıçakla aynı şekilde arızalanmaz. Bir bıçağın kesici kenarının keskinliğini koruması gerekir ve kesici kenarında sıkıştırma kuvveti altında çalışır; bir elek ise geniş bir açıklık boyunca sürekli darbeyi emen delikli bir yapı elemanıdır. HRC 58–62 sertliğine sahip olan bağlantı elemanları, darbeyi emmek için ihtiyaç duydukları sünekliği yitirir ve deforme olmak yerine çatlar. Çatlamış bir elek, aşınmış bir elekten çok daha pahalıdır; çünkü rotora giren parçalar tüm bıçak setini tahrip edebilir. Temiz plastikler için S355J2’yi, karışık tüketici sonrası atıklar için Hardox 400/450’yi ve aşırı aşındırıcı malzemeler için Hardox 500’ü veya seçici sert kaplamayı öneriyoruz — hepsi öncelikle tokluk kriterine göre seçilmiştir.
05Elimde çizim yoksa, eskimiş ekranımdan yeni bir ekran üretebilir misiniz?
+−
Elimde çizim yoksa, eskimiş ekranımdan yeni bir ekran üretebilir misiniz?
Evet, ekran siparişlerimizin çoğu işte bu şekilde başlar. Delik aralığının üzerine bir mezura yerleştirilmiş şekilde aşınmış ekranın fotoğraflarını, makinenin markasını ve modelini ve mümkünse toplam yay uzunluğunu ve uç plaka detaylarını gönderin. Çelik kesilmeden önce, yazılı onayınız için bir üretim çizimi hazırlıyoruz. Önemli bir ayrıntı: Delik geometrisini, genişlemiş merkez deliklerinden ziyade aşınmamış kenarlardan alıyoruz; böylece yeni elek, aşınmış durumu yeniden üretmek yerine orijinal parçacık boyutunuzu geri kazandırır.
06Karşı bıçakları, tutucuları ve sıkıştırma çubuklarını da tedarik ediyor musunuz?
+−
Karşı bıçakları, tutucuları ve sıkıştırma çubuklarını da tedarik ediyor musunuz?
Evet. Elekler, karşı bıçaklar, bıçak tutucular, sıkıştırma çubukları ve ara parçaların tamamı kendi tesislerimizde üretilmekte ve genellikle birlikte sevk edilmektedir; bu nedenle bunları bu şekilde sipariş etmenizi öneririz. Aşınmış karşı bıçakları yerinde bırakarak elekleri değiştirmek, yeni eleklerin daha çabuk tıkanmasına neden olur; tek bir toplu sevkiyat ise hem nakliye maliyetini hem de üretim kesintilerinin sayısını azaltır.
Neden Sureay
01Üretici misiniz yoksa ticaret şirketi misiniz?
+−
Üretici misiniz yoksa ticaret şirketi misiniz?
2008 yılında kurulmuş bir doğrudan üretici firmayız. Eleme ızgaraları, kendi atölyemizde kesilir, sarılır, delinir ve — talep edildiği durumlarda — sert kaplama işlemine tabi tutulur; bu sayede, hazır bir çizim yerine aşınmış bir parçanın fotoğrafını kullanarak da üretim yapabiliyoruz.
02Tersine mühendislik yoluyla üretilen bir ekranın teslim süresi ne kadardır ve nasıl paketlenir?
+−
Tersine mühendislik yoluyla üretilen bir ekranın teslim süresi ne kadardır ve nasıl paketlenir?
Stokta bulunan levha kalınlıklarında standart elekler, çizimin onaylanmasından itibaren 10–15 iş günü içinde sevk edilir. Tersine mühendislik yoluyla üretilen eleklerde ise çizim ve onay süreci için yaklaşık 3–5 gün daha eklenir. Elekler, kenar korumalı ve çelik şeritlerle bağlanmış, fumigasyon işleminden geçirilmiş ahşap paletler üzerinde sevk edilir; büyük çaplı sepetler, hacimsel nakliye maliyetini azaltmak amacıyla iç içe yerleştirilir.
03Bir ekran siparişiyle birlikte hangi belgeler gönderilir?
+−
Bir ekran siparişiyle birlikte hangi belgeler gönderilir?
Her sipariş, onaylanmış çizime göre hazırlanmış bir boyut kontrol raporu ve levha için bir malzeme sertifikası içerir — Hardox kalitelerinin belirtildiği durumlarda Hardox fabrikası sertifikası da buna dahildir. Sert kaplamalı elekler ayrıca, sert kaplama malzemesi ve kaplama sertliği bilgilerini içeren bir rapora sahiptir.
Ekibimize ulaşın
Mühendislerimizle görüşün
Ekibimizle iletişime geçin
İhtiyaçlarınızı doğrudan mühendislerimizle konuşun.
Teklif isteyin
Mühendislik ekibimiz 2 saat içinde yanıt verir.