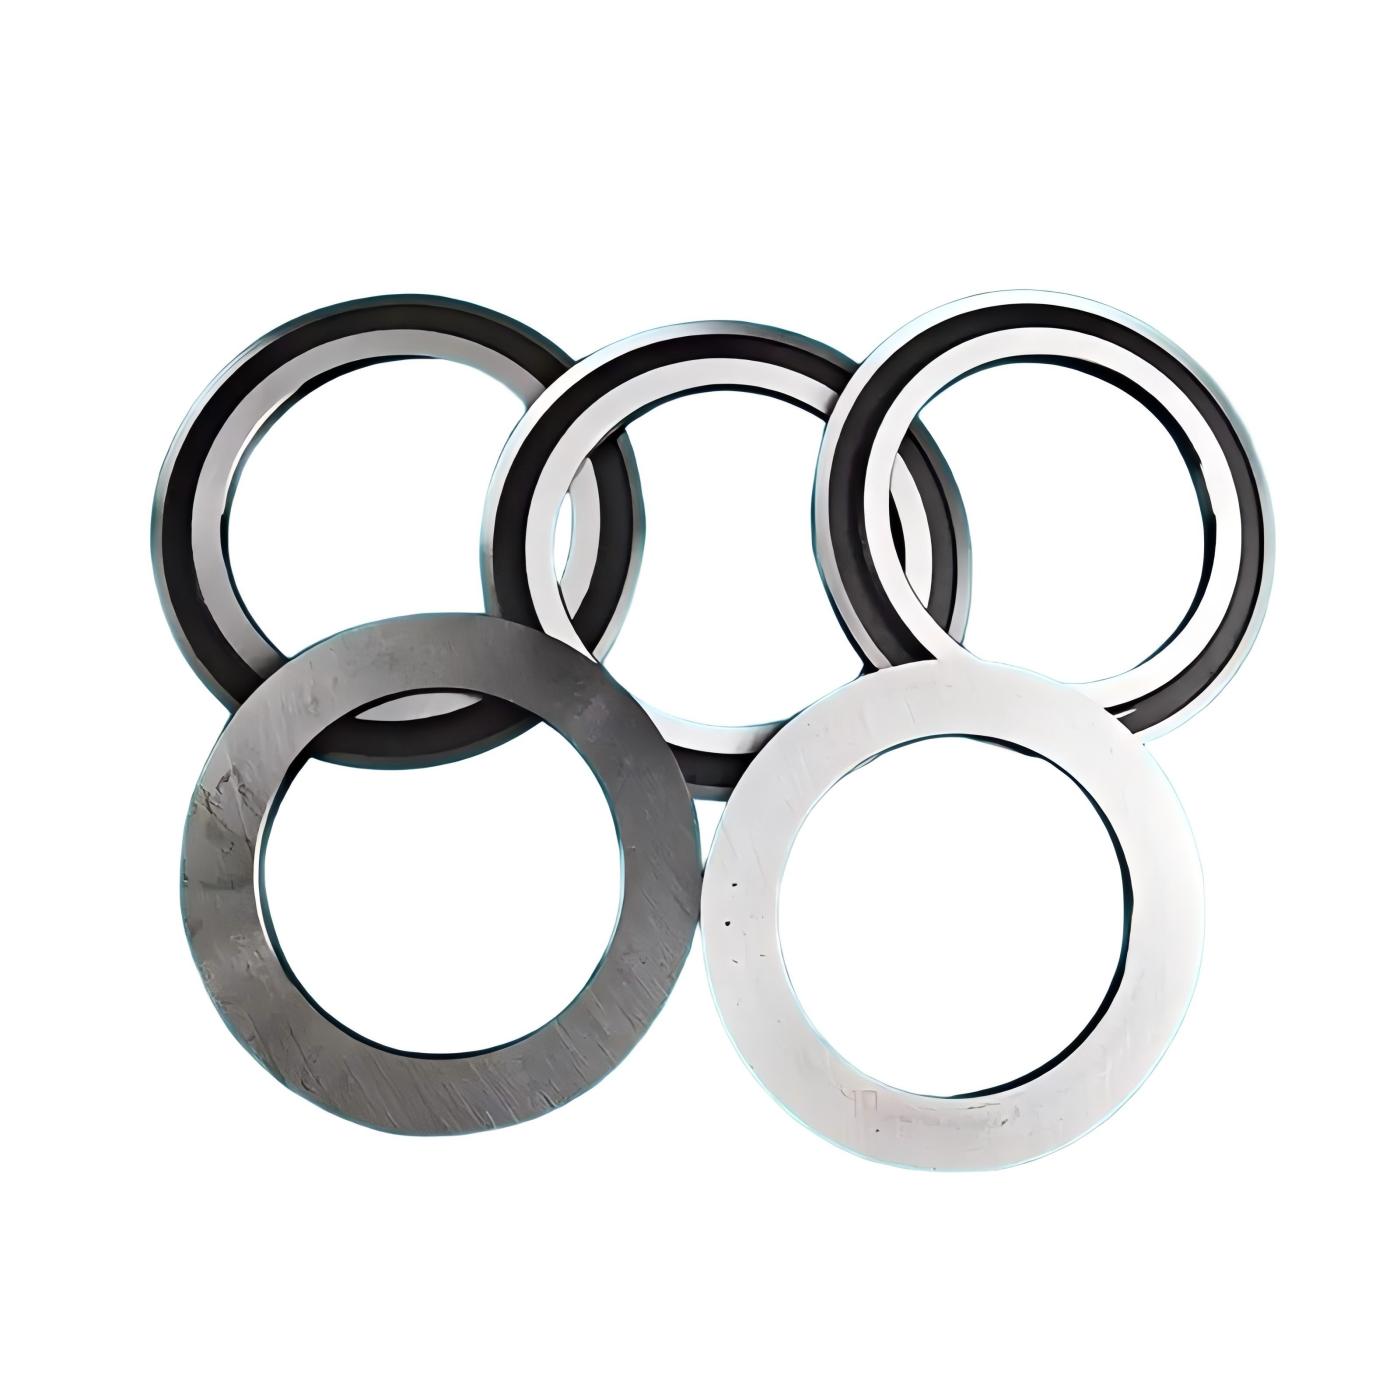
Lâminas de corte de precisão para a conversão de filmes, fitas e embalagens flexíveis
Facas para cortadoras de filmes e fitas
Está processando papel, papel-toalha ou papelão em vez de filme? Consulte nossa página Lâminas para cortadoras rotativas de papel para obter dados sobre a folga de corte e os intervalos de reafiação em substratos de celulose.
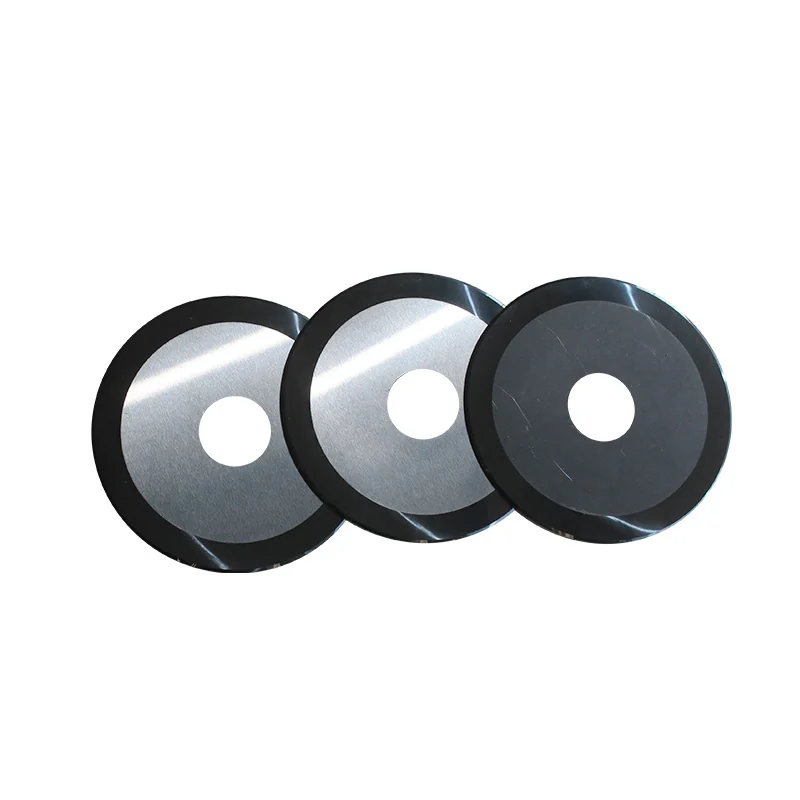
Lâminas circulares de corte para conversão de filmes BOPP, BOPET e CPP, filme extensível de PE, fitas PSA e não tecidos, retificadas com precisão. Tolerância de espessura de ±0,002 mm, desvio de T.I.R. ≤0,02 mm. Perfis de corte, ranhura e lâmina de barbear em aço M2 HSS, D2 e ASP23 PM, com revestimentos antiaderentes opcionais de TiN e DLC. Compatibilidade direta com sistemas de corte da Tidland, Kampf, Atlas e Dusenbery.
- ■Material: 52100 / D2 / M2 HSS / ASP23 PM / Solid Carbide
- ■Applications: BOPP / BOPET / CPP Film, PE Stretch Film, PSA Tape, Non-Wovens, Flexible Packaging
■ Certificação ISO 9001:2015
■ Tratamento térmico próprio
■ Tolerâncias dimensionais rigorosas
■ Entrega porta a porta no mundo todo
[ Referência de engenharia ]
Especificações decisivas
| Material | 52100 / D2 / M2 HSS / ASP23 PM / Solid Carbide |
|---|---|
| Cutting Styles | Shear Slitting, Score / Crush Cutting, Razor Slitting |
| Outer Diameter | 50–200 mm (custom OD available) |
| Tolerance | ±0.002 mm thickness | ≤0.02 mm T.I.R. runout |
| Coatings | TiN, DLC, Teflon, CrAlN (optional) |
| Applications | BOPP / BOPET / CPP Film, PE Stretch Film, PSA Tape, Non-Wovens, Flexible Packaging |
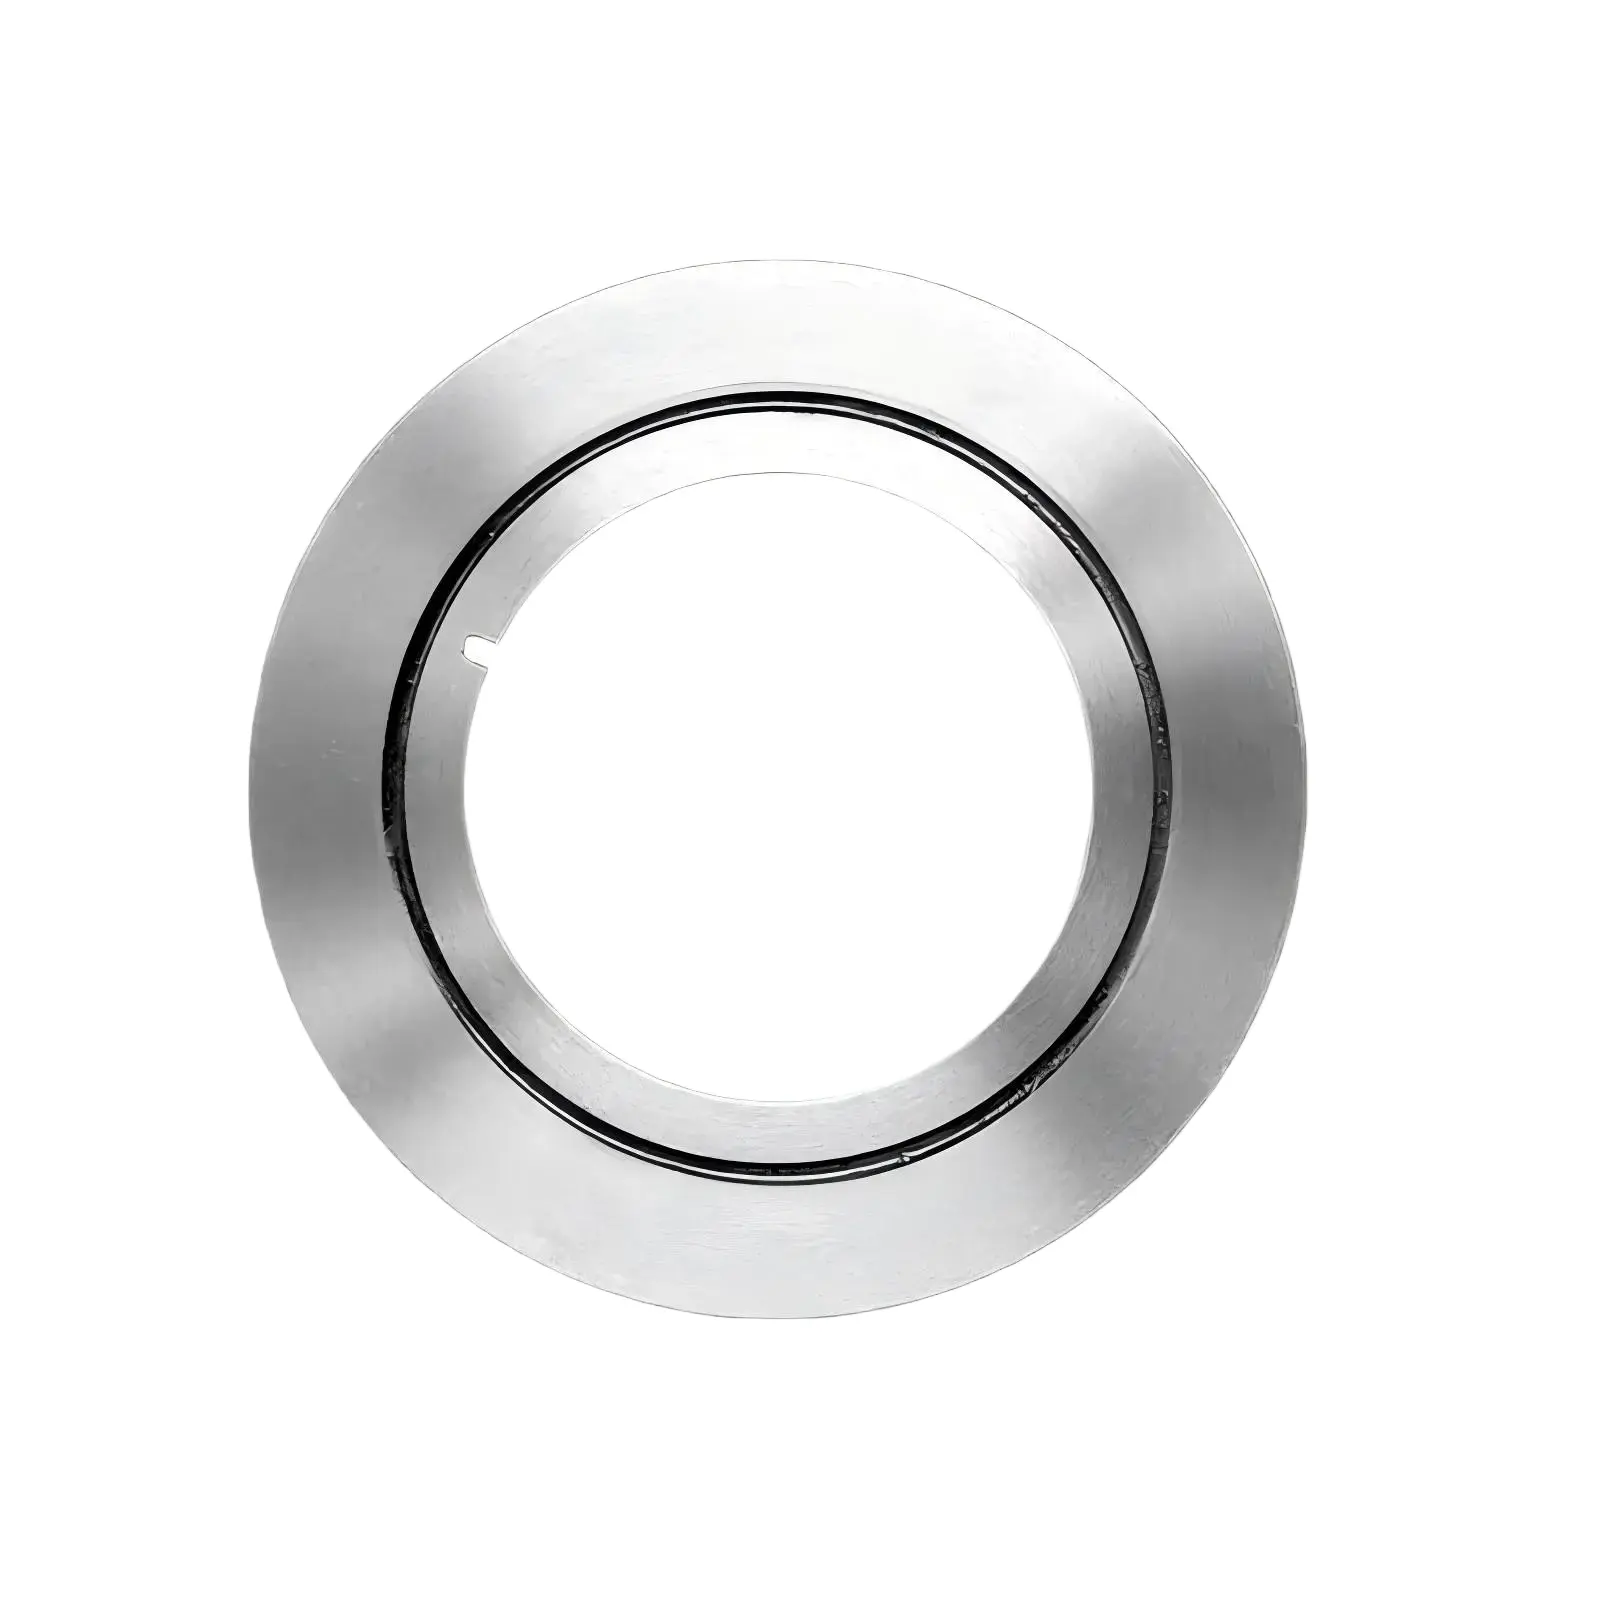
■ Todos os valores verificados por inspeção CMM · ISO 9001:2015
[ Pedido de orçamento ]
Precisa de uma medida específica ou de reposição OEM?
Não encontrou exatamente a sua especificação? Envie-nos um desenho, uma peça desgastada ou apenas o modelo da sua máquina. Nossa equipe analisa os detalhes e prepara um orçamento sob medida.
[ Referência padrão ]
Dimensões padrão mais comuns
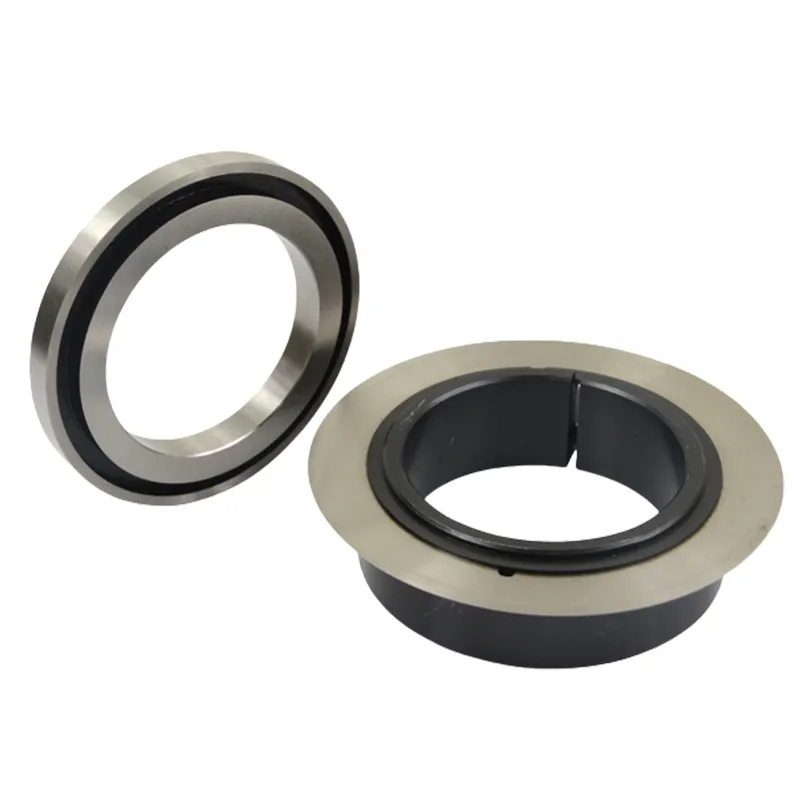
| Tipo de lâmina / Aplicação | Diâmetro externo (mm) | ID (mm) | Espessura (mm) |
|---|---|---|---|
| Top Blade — Tidland / Atlas | 75 | 25.4 | 1.0 / 1.2 |
| Bottom Anvil — Tidland / Atlas | 70 | 25.4 | 8 / 10 |
| Top Blade — Kampf / Dusenbery | 100 | 32 | 1.2 / 1.5 |
| Bottom Anvil — Kampf / Dusenbery | 80 | 60 | 16 / 20 |
| Top Blade — Goebel / BHS / Agnati | 118 | 80 | 1.2 / 2.0 |
| Bottom Anvil — Goebel / BHS / Agnati | 100 | 70 | 16 / 20 |
[ Compatibilidade OEM ]
Marcas de máquinas compatíveis
® As marcas registradas pertencem aos seus respectivos titulares. A Sureay fornece lâminas de reposição compatíveis — não peças com marca OEM.
[ Auditoria técnica ]
Vantagens de engenharia
Aços para ferramentas específicos para cada aplicação
Material adequado para sua aplicação. Aço carbono 52100 para revestimentos de filmes de embalagem padrão e substratos revestidos; M2 HSS para filmes plásticos abrasivos; ASP23 PM ou metal duro para revestimentos antiaderentes revestidos com sílica e laminados reforçados com fibra de vidro. Todas as classes estão em estoque e prontas para entrega rápida aos fabricantes de equipamento original (OEM).
Revestimentos PVD antiaderentes
Os revestimentos de TiN e DLC reduzem a aderência superficial em até 80%, eliminando o acúmulo de adesivo nas faces das lâminas durante o corte de fitas PSA e laminados adesivos. Menos atrito significa menor aquecimento durante a operação, maior vida útil das lâminas e menos paradas para limpeza por turno.
Geometrias de borda otimizadas
Perfis de bisel simples, bisel duplo e borda romba projetados para pares de cisalhamento, corte com bigorna de esmagamento/riscagem e corte com lâmina de barbear. Perfilados para a velocidade da sua linha de produção e a tensão da banda — especifique o método de corte e o substrato, e nós ajustaremos a geometria.
[ Inventário do sistema ]
Categorias de lâminas relacionadas
Ver todas →
[ Base de conhecimento ]
Perguntas frequentes e orientação de compra
Perguntas técnicas
01Que tolerância de espessura devo especificar para as lâminas em um conjunto de eixos com várias lâminas?
+−
Que tolerância de espessura devo especificar para as lâminas em um conjunto de eixos com várias lâminas?
Para o corte por cisalhamento de filmes e folhas flexíveis, especifique uma tolerância de espessura de ±0,002 mm e um desvio de T.I.R. ≤20,02 mm. Um erro de 0,005 mm por lâmina se acumula em uma pilha de 12 lâminas, produzindo desvio visível na largura do corte e picos de tensão na banda. Afiamos todas as lâminas de acordo com essas tolerâncias e verificamos em uma CMM antes da remessa.
02O que é a “relação de excesso de velocidade” das lâminas de corte superior e inferior e por que ela é importante?
+−
O que é a “relação de excesso de velocidade” das lâminas de corte superior e inferior e por que ela é importante?
A relação de sobrevelocidade é a diferença intencional na velocidade de rotação entre o eixo da lâmina superior e o eixo da bigorna inferior — normalmente definida entre 2% e 5% acima da velocidade da banda. Essa diferença cria uma ação de microcisalhamento no ponto de corte, produzindo uma borda mais limpa e reduzindo o acúmulo de calor em comparação com um corte puramente tangencial. Em relações de sobrevelocidade mais altas, a qualidade do corte melhora, mas o desgaste da borda se acelera; com diferencial zero, a lâmina age mais como um cortador por esmagamento. O fabricante original (OEM) da sua cortadora especifica a relação de sobrevelocidade projetada; nós fornecemos pares compatíveis, otimizados para essa configuração.
03Como posso evitar a transferência e o acúmulo de película adesiva nas faces das lâminas da cortadora?
+−
Como posso evitar a transferência e o acúmulo de película adesiva nas faces das lâminas da cortadora?
O acúmulo de adesivo nas faces das lâminas aumenta o atrito, eleva a temperatura da banda e causa contaminação por transferência de material. Oferecemos revestimentos PVD de TiN (nitreto de titânio) e DLC (carbono tipo diamante) que reduzem a adesão superficial em até 80%, prolongando os intervalos entre limpezas em aplicações de corte de fitas sensíveis à pressão e laminados adesivos.
04Quando devo mudar do D2 para o aço de metalurgia do pó (PM) no corte de filmes flexíveis?
+−
Quando devo mudar do D2 para o aço de metalurgia do pó (PM) no corte de filmes flexíveis?
Recomenda-se o uso do aço PM (ASP23, ASP52) no corte de substratos flexíveis altamente abrasivos, como filmes de embalagem reforçados com fibra de vidro, revestimentos antiaderentes com revestimento de sílica ou filmes de barreira com enchimento cerâmico. Esses materiais excedem o limite máximo de abrasão D2 em uma única operação de produção devido às partículas duras de enchimento mineral. As classes PM proporcionam uma distribuição uniforme de carboneto e uma vida útil da aresta 50 a 80% maior em substratos flexíveis altamente abrasivos.
05Qual revestimento de superfície é o mais adequado para o corte longitudinal de fitas adesivas sensíveis à pressão em alta velocidade?
+−
Qual revestimento de superfície é o mais adequado para o corte longitudinal de fitas adesivas sensíveis à pressão em alta velocidade?
O revestimento PVD DLC (carbono tipo diamante) é a especificação de ponta para o corte de fitas de espuma com revestimento duplo e adesivos de transferência. Ele reduz o ângulo de contato na face da lâmina em aproximadamente 35° em comparação com o D2 sem revestimento, mantendo um deslizamento consistente durante ciclos de produção de 8 a 12 horas, sem paradas para limpeza. O TiN é eficaz para fitas de máscara de face única e etiquetas com baixa aderência, com um custo de revestimento mais baixo.
06A Sureay pode fornecer pares de facas superiores e inferiores combinadas, verificadas quanto a uma folga de corte especificada?
+−
A Sureay pode fornecer pares de facas superiores e inferiores combinadas, verificadas quanto a uma folga de corte especificada?
Sim. Os pares de lâminas de cisalhamento combinados — lâmina superior côncava e lâmina inferior em forma de bigorna com ranhuras — são fornecidos com a folga entre as lâminas pré-verificada de acordo com as especificações do seu substrato. Registramos o diâmetro externo (OD), o diâmetro interno (ID), a espessura e a folga de cisalhamento projetada para cada par combinado em uma ficha técnica de engenharia que acompanha o conjunto de ferramentas, permitindo que os operadores da linha reproduzam a configuração da folga a cada reinstalação.
07Qual geometria de lâmina é recomendada para o corte de tecido não tecido do tipo meltblown sem que as fibras se desfiem?
+−
Qual geometria de lâmina é recomendada para o corte de tecido não tecido do tipo meltblown sem que as fibras se desfiem?
Para tecidos não tecidos do tipo meltblown e spunbond (8–80 GSM), especifique um ângulo de inclinação positivo (15°–20°) com acabamento superficial Ra ≤ 0,4 μm. Essa geometria corta a estrutura de fibras soltas de forma limpa, sem deslocamento lateral das fibras que cause bordas desfiadas. Para tecidos meltblown muito leves (<15 GSM), um revestimento ESD (descarga eletrostática) opcional evita que as fibras sejam atraídas para a face da lâmina devido à estática.
Por que escolher a Sureay
01Vocês são uma empresa comercial ou um fabricante direto?
+−
Vocês são uma empresa comercial ou um fabricante direto?
Somos um fabricante OEM 100% direto, fundado em 2008. Ao comprar da Sureay, você evita as margens de lucro dos intermediários e se comunica diretamente com os engenheiros que forjam e retificam suas lâminas.
02O que diferencia o tratamento térmico da Sureay das alternativas mais baratas?
+−
O que diferencia o tratamento térmico da Sureay das alternativas mais baratas?
Ao contrário do têmpera convencional, todas as lâminas Sureay passam por um tratamento criogênico profundo após o endurecimento a vácuo. Isso transforma a austenita retida em martensita, aumentando a resistência ao desgaste em até 40% e garantindo uma dureza uniforme em toda a aresta de corte.
03Vocês fazem entregas para o mundo todo? E quanto tempo leva?
+−
Vocês fazem entregas para o mundo todo? E quanto tempo leva?
Sim, exportamos para mais de 50 países. As lâminas de reposição OEM padrão geralmente são enviadas em até 48 horas. Os perfis personalizados levam de 10 a 15 dias úteis. Temos parceria direta com a DHL, a FedEx e agências de frete marítimo internacionais para garantir uma entrega porta a porta confiável.
04Quais certificações de qualidade a Sureay possui? Vocês podem fornecer relatórios de testes de materiais?
+−
Quais certificações de qualidade a Sureay possui? Vocês podem fornecer relatórios de testes de materiais?
A Sureay possui certificação ISO 9001:2015. Cada remessa inclui um relatório de teste de dureza Rockwell HRC, um registro de inspeção dimensional e um certificado de lote tratamento térmico. Para qualificação de OEM, relatórios dimensionais completos de CMM e certificados da siderúrgica estão disponíveis mediante solicitação.
05Será que podemos testar um lote de amostras antes de fechar um pedido de produção completo?
+−
Será que podemos testar um lote de amostras antes de fechar um pedido de produção completo?
Sim. Oferecemos conjuntos de amostras (normalmente de 2 a 5 lâminas) para verificação do ajuste na máquina e testes de vida útil do fio de corte. O prazo de entrega padrão das amostras é de 5 a 7 dias úteis. Para perfis personalizados, são produzidas amostras para aprovação dimensional antes do início da produção em série — não há compromisso com a fabricação de ferramentas até que o ajuste seja confirmado.
Fale com nossa equipe
Converse com nossos engenheiros
Contate nossa equipe
Discuta suas necessidades diretamente com nossos engenheiros.
Solicitar orçamento
Nossa equipe de engenharia responde em até 2 horas.