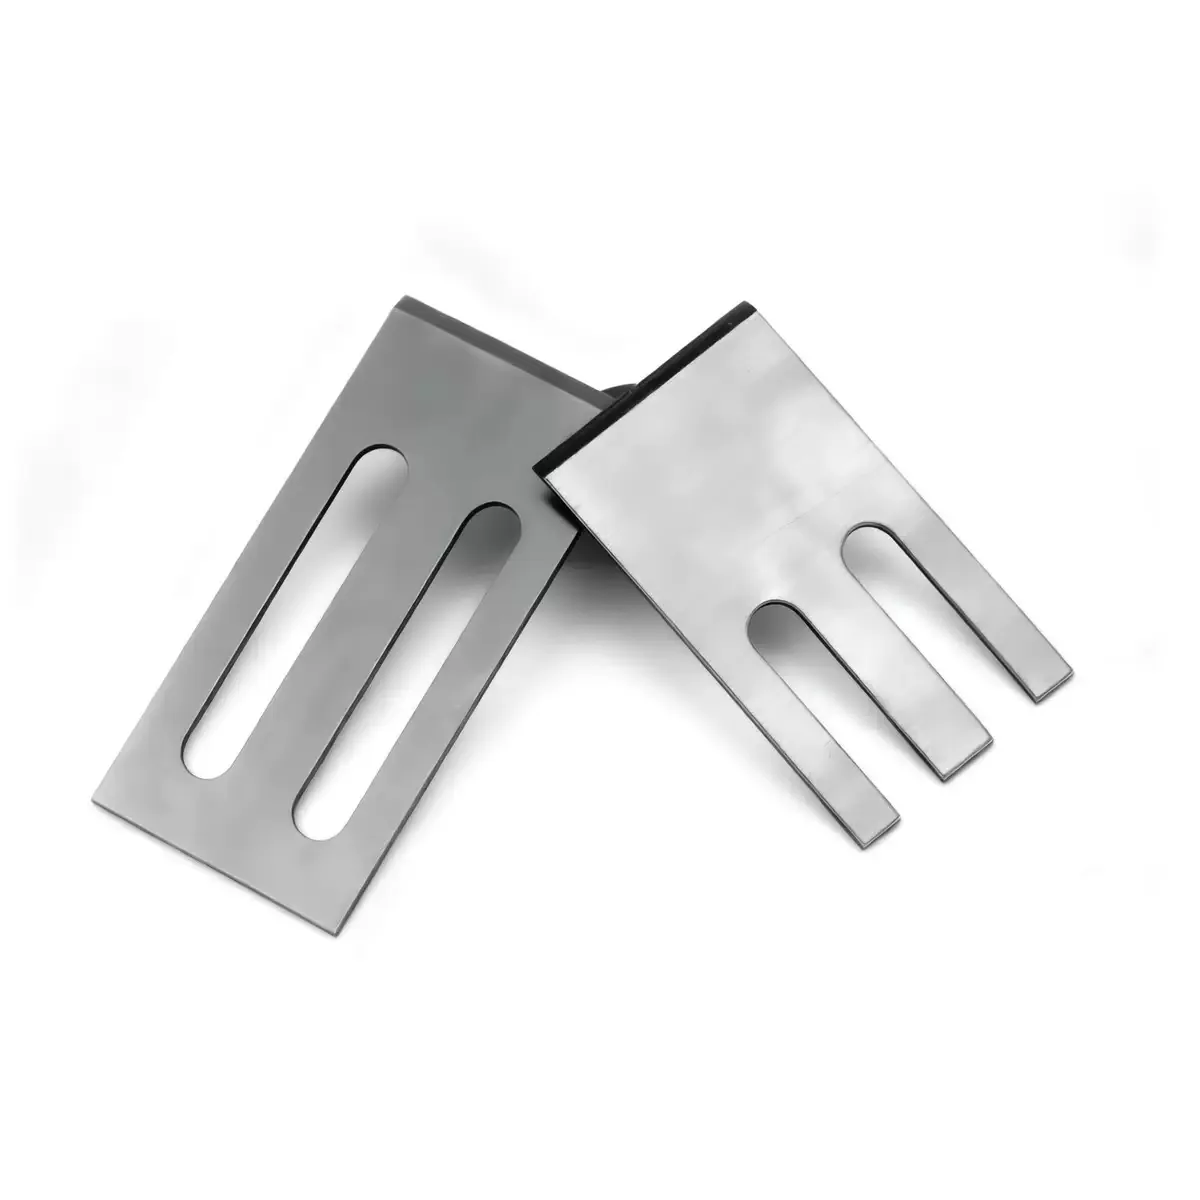
Facas de corte com matriz e lâminas para peletizadoras
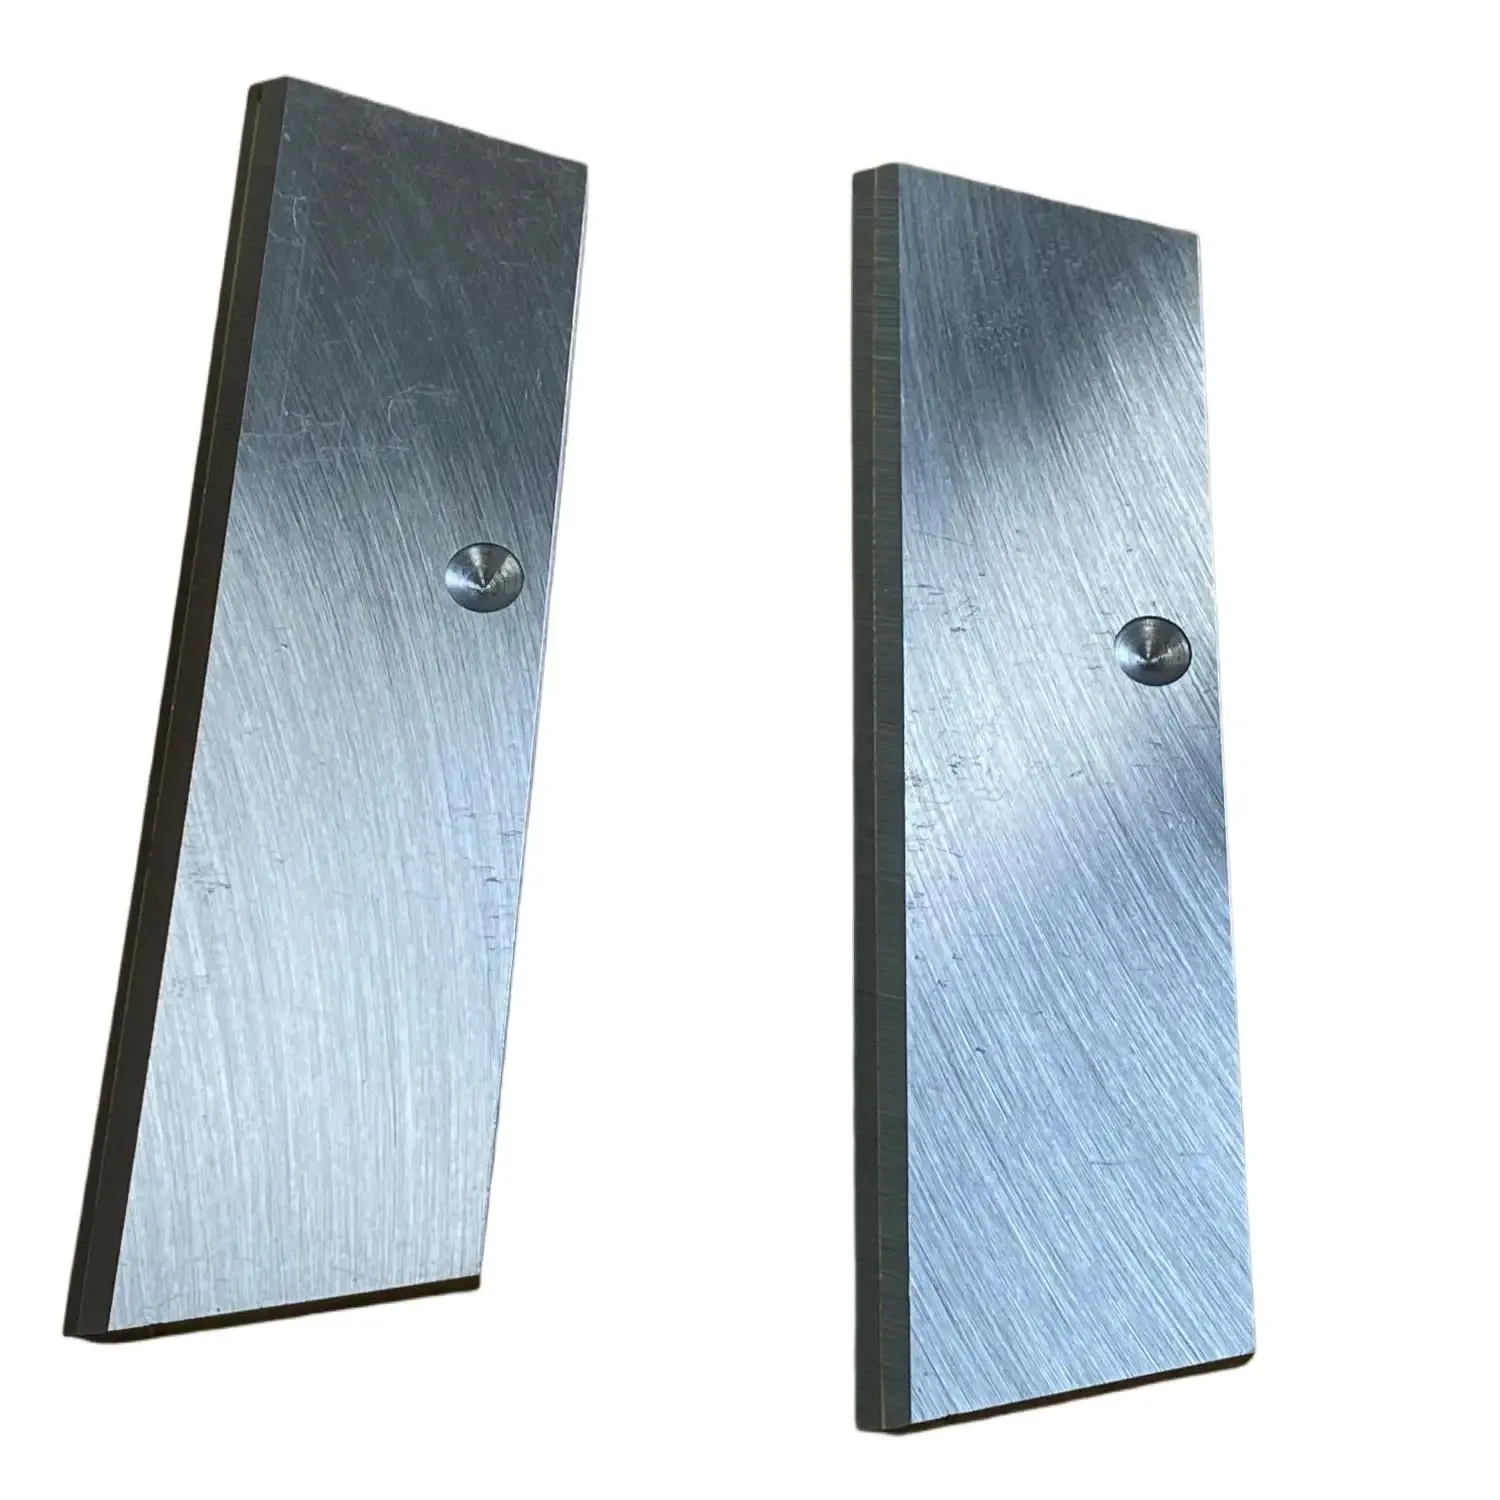
Facas de corte para matrizes
Cortar fios extrudados no ar, em vez de na face da matriz? Consulte Rotores para peletizadores de fios para conhecer os conjuntos de rotores helicoidais e facas fixas.
Facas de corte para peletizadores subaquáticos, de anel de água e de face quente, com dureza inferior à da placa de molde. Compatíveis com Gala, Nordson BKG, Maag e ECON.
- ■Material: D2 · M2 HSS · T42 · PM-HSS · 440C Stainless · Carbide
■ Certificação ISO 9001:2015
■ Tratamento térmico próprio
■ Tolerâncias dimensionais rigorosas
■ Entrega porta a porta no mundo todo
[ Referência de engenharia ]
Especificações decisivas
| Material | D2 · M2 HSS · T42 · PM-HSS · 440C Stainless · Carbide |
|---|---|
| Hardness Differential | Blade held below die plate hardness (controlled wear) |
| Edge Geometry | 45° bevel · 90° square · Stepped bevel · Curved / hooked |
| Thickness Consistency | ≤ 0.01 mm variation within a matched set |
| Flatness | ≤ 0.01 mm |
| Pelletizing Methods | Underwater · Water-ring · Hot die face |
| Supply Format | Matched sets, CMM-verified; hubs and die plates available |
| OEM Fitment | Gala, Nordson BKG, Maag, ECON, Coperion, NGR |
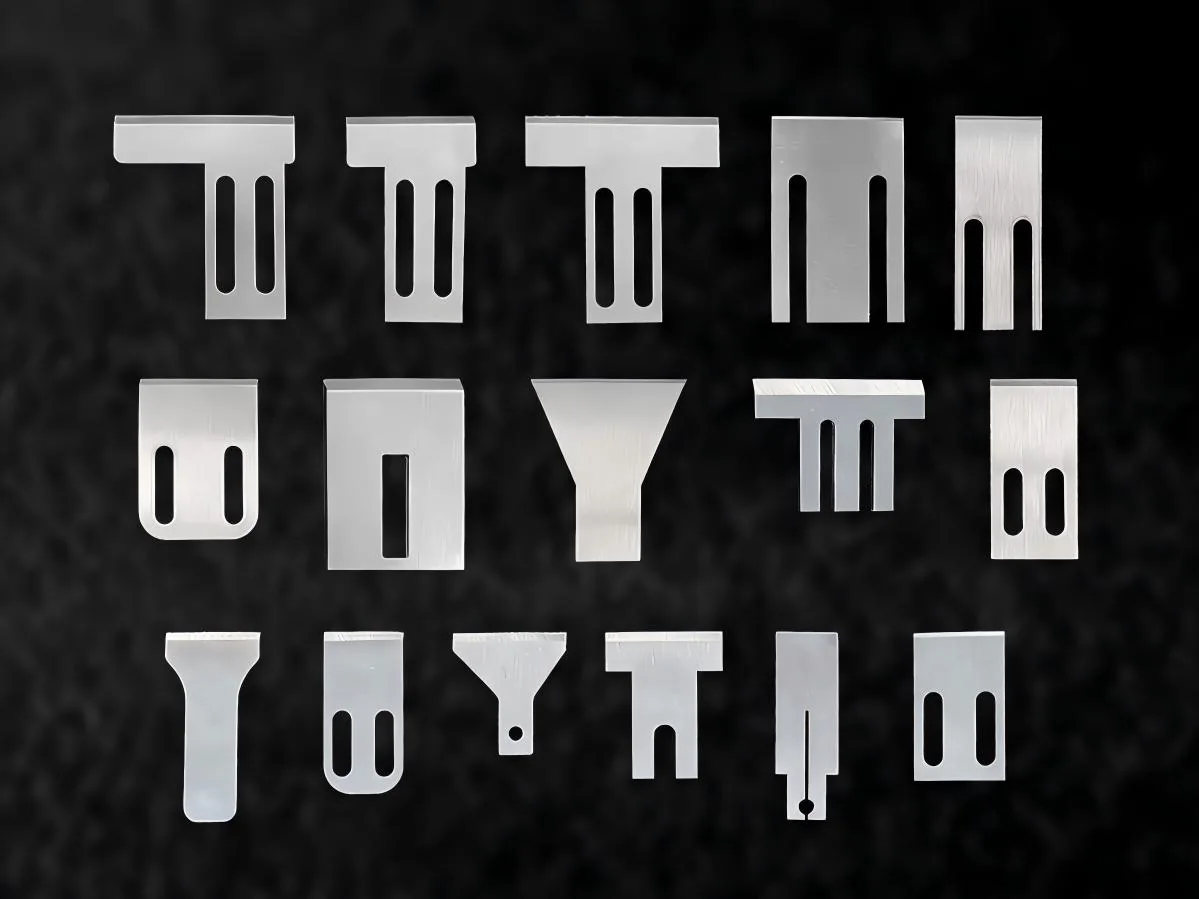
■ Todos os valores verificados por inspeção CMM · ISO 9001:2015
[ Pedido de orçamento ]
Precisa de uma medida específica ou de reposição OEM?
Não encontrou exatamente a sua especificação? Envie-nos um desenho, uma peça desgastada ou apenas o modelo da sua máquina. Nossa equipe analisa os detalhes e prepara um orçamento sob medida.
[ Referência padrão ]
Dimensões padrão mais comuns
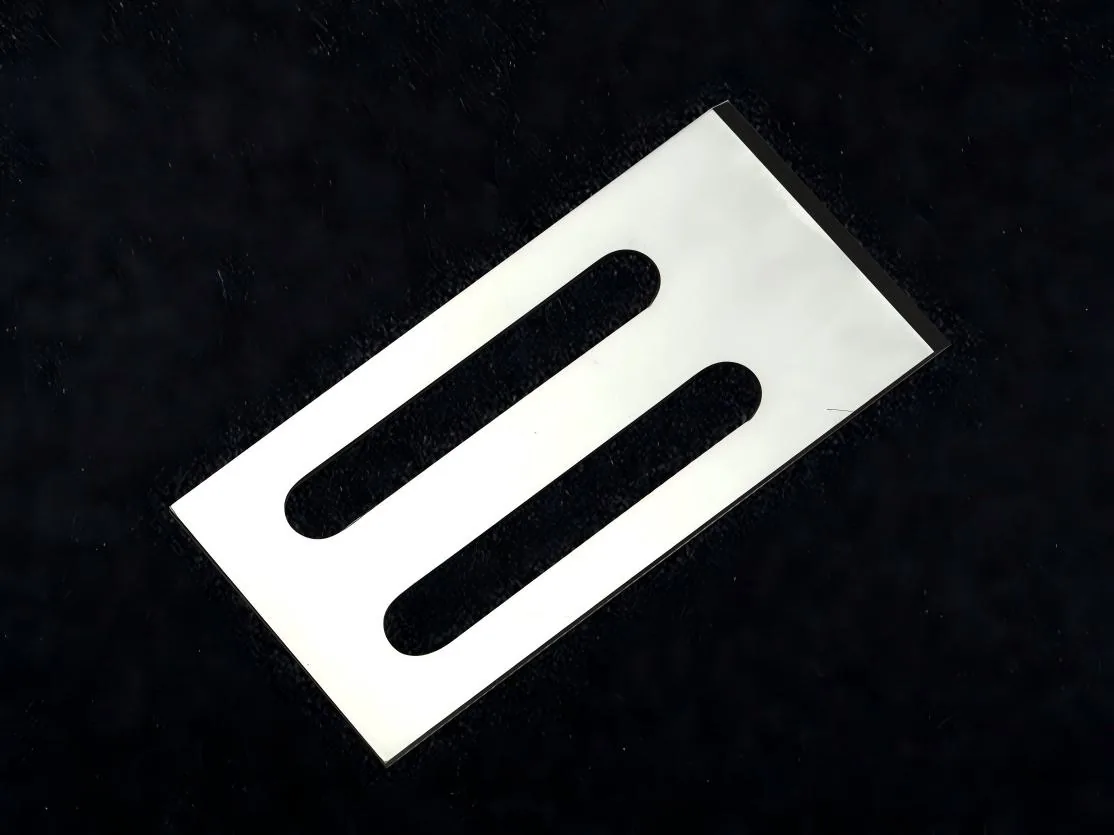
| Perfil da lâmina | Comprimento × Largura (mm) | Espessura (mm) | Montagem |
|---|---|---|---|
| Straight, twin slot | 45 × 25 | 3 – 6 | 2 × Ø5.5 slots |
| Straight, twin slot | 60 × 30 | 3 – 6 | 2 × R3.5 slots |
| Straight, wide body | 60 × 46 | 4 – 8 | 2 × R3.5, R5 relief |
| Forked, triple slot | 55 × 34 | 3 – 6 | 3 × R3.5 slots |
| Stepped / shouldered | 60 × 35 | 4 – 8 | 2 slots, 129° flank |
| Tapered / hooked | 70 × 60 | 4 – 8 | 63° flank |
[ Compatibilidade OEM ]
Marcas de máquinas compatíveis
® As marcas registradas pertencem aos seus respectivos titulares. A Sureay fornece lâminas de reposição compatíveis — não peças com marca OEM.
[ Auditoria técnica ]
Vantagens de engenharia
A placa de corte é o ativo; a lâmina é o consumível. Tudo o que vem a seguir decorre de manter essa relação na ordem correta.
Sua placa de corte dura mais do que a lâmina
A dureza da lâmina é especificada como inferior à dureza da face da matriz, para que o consumível absorva o desgaste. Uma lâmina mais dura que a matriz não dura mais tempo — ela risca a face da matriz, aumenta a folga de corte e transforma a troca da lâmina em um recondicionamento da matriz.
Ajustado e verificado como um conjunto correspondente
Consistência de espessura de ≤0,01 mm em todo o conjunto, verificada por CMM. Um conjunto completo compartilha uma única pré-carga contra a matriz: as lâminas mais grossas absorvem a carga e marcam a matriz, enquanto as mais finas nunca cortam. A tolerância por peça, por si só, não evita isso.
Formato da borda escolhido a partir do seu polímero
45° para poliolefinas comuns, 90° para compostos com enchimento e abrasivos; bisel escalonado quando for necessária uma borda fina, mas que deva resistir; em forma de gancho para massas fundidas de baixa viscosidade e pegajosas que mancham contra uma borda reta.
[ Referência técnica ]
Desenhos técnicos e geometria da lâmina
A maioria dos pedidos de lâminas para peletizadoras chega até nós sem um desenho do fabricante original — o cliente envia uma lâmina desgastada, ou uma fotografia e o modelo da máquina. As geometrias abaixo são desenhos que produzimos dessa forma, desde a medição até o desenho de fabricação aprovado. Elas mostram a variedade de formatos do corpo, padrões de ranhuras e ângulos de flanco que mantemos em produção, e como seria a sua própria lâmina após a engenharia reversa.
■ Geometrias representativas de produção, dimensões em milímetros. Apresentadas como referência da nossa capacidade de engenharia reversa, não como folha de especificação — envie o modelo da sua máquina ou uma lâmina de amostra para obter o desenho exato e o orçamento.
[ Inventário do sistema ]
Categorias de lâminas relacionadas
Ver todas →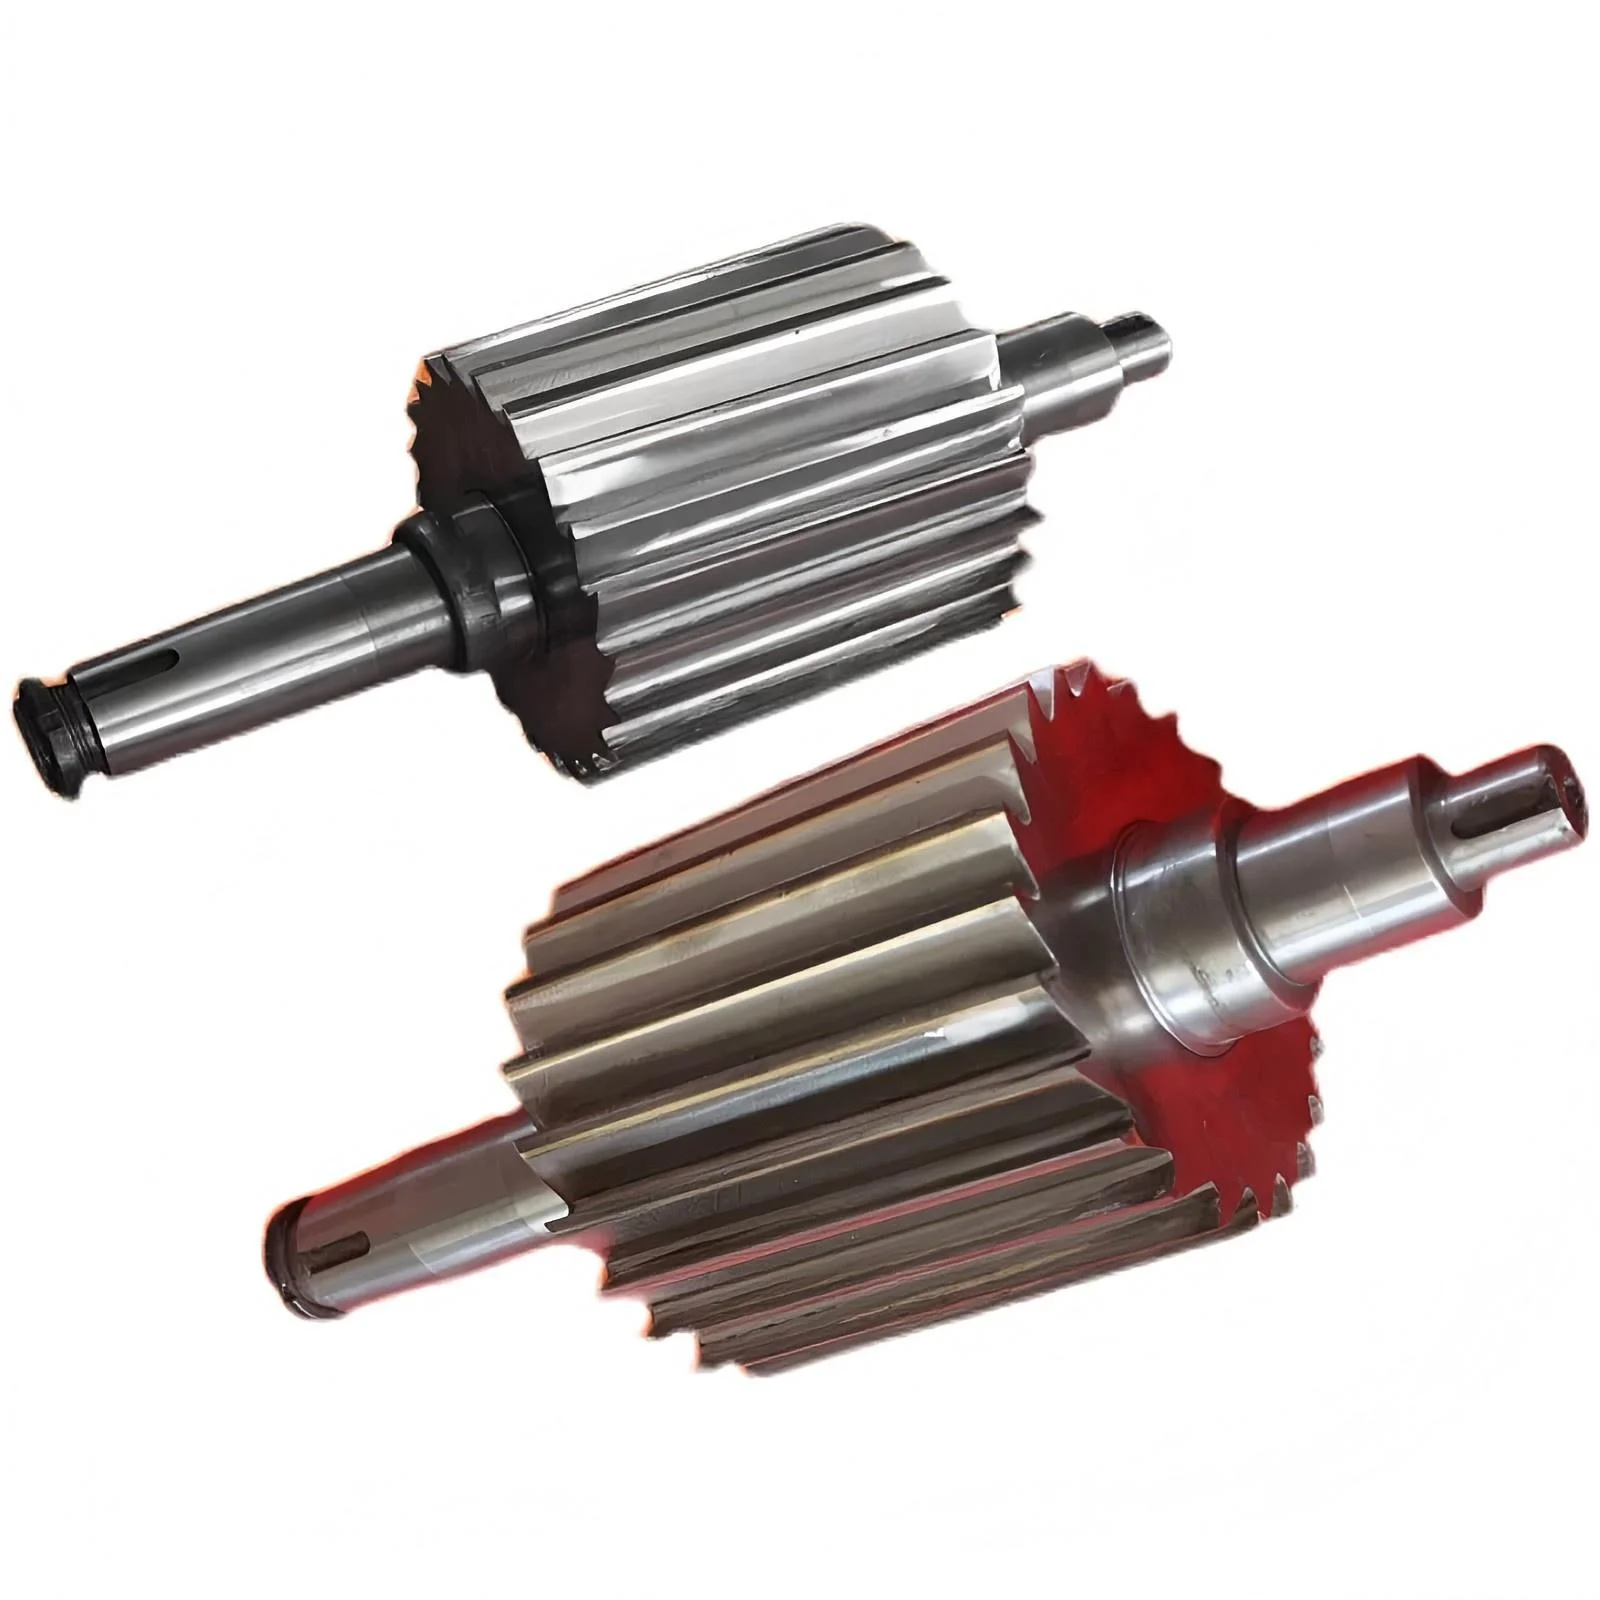

[ Base de conhecimento ]
Perguntas frequentes e orientação de compra
Perguntas técnicas
01As suas lâminas vão danificar a minha placa de moldagem?
+−
As suas lâminas vão danificar a minha placa de moldagem?
Não, desde que a relação de dureza seja especificada corretamente, e essa é a primeira coisa que verificamos em qualquer consulta. A lâmina é mantida deliberadamente com dureza inferior à da face da matriz, de modo que o desgaste seja absorvido pelo consumível. Uma lâmina mais dura do que a placa da matriz não proporciona maior vida útil — ela risca a superfície da matriz, o que aumenta a abertura do espaço de corte, prejudica a qualidade dos pellets e, eventualmente, exige que a matriz seja reafiada ou substituída. Informe-nos o material e a dureza da placa da matriz, ou o modelo da máquina caso não tenha esses dados, e nós especificaremos a lâmina de acordo com essas informações. Cada remessa vem acompanhada de um certificado de dureza para que você possa verificar essa relação antes da instalação das lâminas.
02Por que uma lâmina do meu conjunto se desgasta muito mais rápido do que as outras?
+−
Por que uma lâmina do meu conjunto se desgasta muito mais rápido do que as outras?
Quase sempre há espessura irregular dentro do conjunto. Um conjunto completo de lâminas compartilha uma pré-carga contra a face da matriz; portanto, se a espessura variar de lâmina para lâmina, as mais grossas suportam uma parcela desproporcional da pressão de contato — elas se desgastam rapidamente e riscam a matriz, enquanto as lâminas mais finas mal fazem contato e nunca cortam adequadamente. O conjunto falha muito antes que a lâmina média se desgaste. É por isso que retificamos as lâminas em conjuntos combinados e verificamos, por meio de CMM, a consistência da espessura em todo o conjunto com uma tolerância de até 0,01 mm, em vez de inspecionar cada lâmina isoladamente de acordo com uma tolerância específica.
03Que geometria de aresta devo usar — 45°, 90°, escalonada ou em gancho?
+−
Que geometria de aresta devo usar — 45°, 90°, escalonada ou em gancho?
Escolha entre a viscosidade do polímero e o teor de enchimento. Um bisel de 45° é a geometria de uso geral e a configuração padrão adequada para poliolefinas comuns. Opte por uma aresta reta de 90° para compostos rígidos, com enchimento mineral ou altamente abrasivos, nos quais um chanfro fino se lascaria. Um chanfro escalonado proporciona uma linha de corte nítida com uma área de apoio robusta atrás dela, para casos em que você precisa de uma aresta fina, mas um chanfro simples de 45° não resistiria. A geometria curva ou em gancho atrai a massa fundida para dentro do corte, em vez de empurrá-la para fora, o que é ideal para polímeros de baixa viscosidade ou pegajosos que se espalham contra uma aresta reta.
04Devo usar lâminas de aço inoxidável para a peletização subaquática?
+−
Devo usar lâminas de aço inoxidável para a peletização subaquática?
Vale a pena especificar o aço inoxidável 440C quando a corrosão é um fator operacional real — especialmente em linhas que ficam ociosas entre campanhas, onde uma lâmina de aço para ferramentas pode desenvolver ferrugem superficial na caixa de água, o que, por sua vez, risca a matriz no reinício da operação. A desvantagem é a retenção do fio: o 440C não mantém o fio por tanto tempo quanto o M2 ou o PM-HSS nas mesmas condições de trabalho. Se sua linha operar continuamente e a composição química da água for controlada, o aço para ferramentas ou o PM-HSS geralmente oferecem melhor custo por tonelada. Se houver paradas e reinícios, ou se a caixa de água não for drenada, a opção de aço inoxidável muitas vezes se paga sozinha.
05Quais são as diferenças entre as lâminas subaquáticas, as de anel de água e as de face quente?
+−
Quais são as diferenças entre as lâminas subaquáticas, as de anel de água e as de face quente?
Elas diferem principalmente no ambiente térmico e corrosivo na borda. As lâminas subaquáticas operam submersas e aquecidas, portanto, a resistência à corrosão é um fator de seleção determinante. As lâminas de anel de água cortam na face da matriz, que opera ao ar livre com a cortina de água a jusante, o que submete a borda a ciclos térmicos mais severos e favorece ligas mais tenazes em detrimento das mais duras. As lâminas de face de matriz quente cortam a seco contra uma matriz aquecida e atingem a temperatura de aresta mais alta entre as três, e é nesse ponto que o PM-HSS e o carboneto se destacam. Informe-nos qual método sua linha utiliza — isso altera a classe recomendada, mesmo quando as dimensões das lâminas são idênticas.
06Vocês fornecem cubos de corte e placas de matriz, além de lâminas?
+−
Vocês fornecem cubos de corte e placas de matriz, além de lâminas?
Sim. Cubos de corte, placas de matriz, hastes roscadas, parafusos de fixação das lâminas e anéis O-ring estão todos disponíveis, e encomendar o conjunto de peças de desgaste como um todo evita a incompatibilidade que causa uma distribuição desigual da carga nas lâminas. Se você estiver substituindo um cubo além das lâminas, recomendamos que os forneça juntos para que as superfícies de encaixe das lâminas e o cubo sejam verificados em relação um ao outro antes do envio.
Por que escolher a Sureay
01É possível fazer a engenharia reversa de lâminas a partir de uma amostra, sem um desenho do fabricante original?
+−
É possível fazer a engenharia reversa de lâminas a partir de uma amostra, sem um desenho do fabricante original?
Sim, e é assim que a maioria dos pedidos de lâminas para peletizadoras começa. Envie uma amostra de lâmina — de preferência uma que não esteja desgastada, ou uma desgastada acompanhada do modelo da máquina — e elaboraremos um desenho com todas as dimensões em nossa CMM para sua aprovação antes da fabricação. Mantemos o desenho aprovado em nossos arquivos, de modo que pedidos repetidos não exijam novas medições. Seus desenhos e amostras permanecem como sua propriedade intelectual e nunca são compartilhados.
02Qual é o prazo de entrega? Posso testar um conjunto experimental primeiro?
+−
Qual é o prazo de entrega? Posso testar um conjunto experimental primeiro?
As lâminas fabricadas com base em um desenho aprovado já existente são entregues em 10 a 15 dias úteis; os primeiros conjuntos produzidos por engenharia reversa levam cerca de 3 a 5 dias a mais para medição, elaboração do desenho e aprovação. Fornecemos conjuntos de teste para verificação do ajuste e comparação da vida útil das lâminas com as do seu fornecedor atual antes de você se comprometer com uma quantidade de produção.
03Que tipo de documentação acompanha um conjunto de lâminas para peletizador?
+−
Que tipo de documentação acompanha um conjunto de lâminas para peletizador?
Cada conjunto inclui um certificado dureza Rockwell — o documento que permite verificar a relação entre a dureza da lâmina e da matriz antes da instalação —, além de um relatório dimensional de CMM que abrange a uniformidade da espessura em todo o conjunto, um certificado de rastreabilidade do material da siderúrgica e um registro de lote tratamento térmico.
Fale com nossa equipe
Converse com nossos engenheiros
Contate nossa equipe
Discuta suas necessidades diretamente com nossos engenheiros.
Solicitar orçamento
Nossa equipe de engenharia responde em até 2 horas.