
Fabricant sur mesure - Dessins acceptés
Lames et Couteaux Industriels de Précision, Conçus pour Durer
Sureay conçoit sur mesure des lames et couteaux — ainsi que des pièces d'usure moulées pour malaxeurs à béton et à asphalte — adaptés à votre machine, votre matériau et votre cycle de service. Envoyez-nous vos plans ou une lame usée, et nous confirmerons l'ajustement avant de couper l'acier.
La source OEM par excellence pour les lames de précision
et des solutions de découpe.
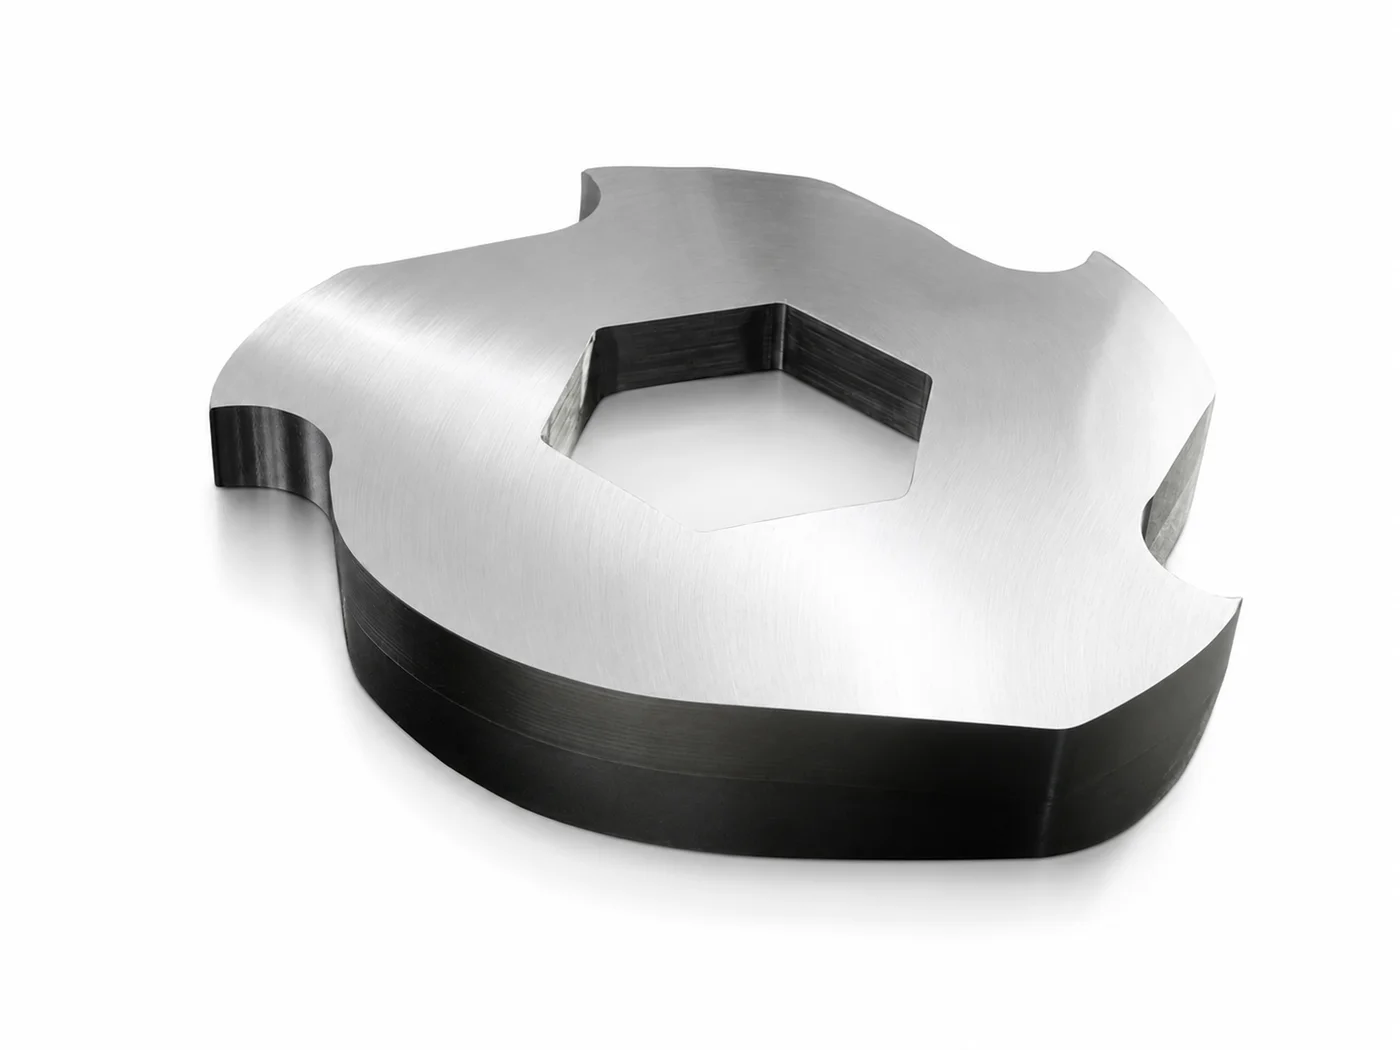
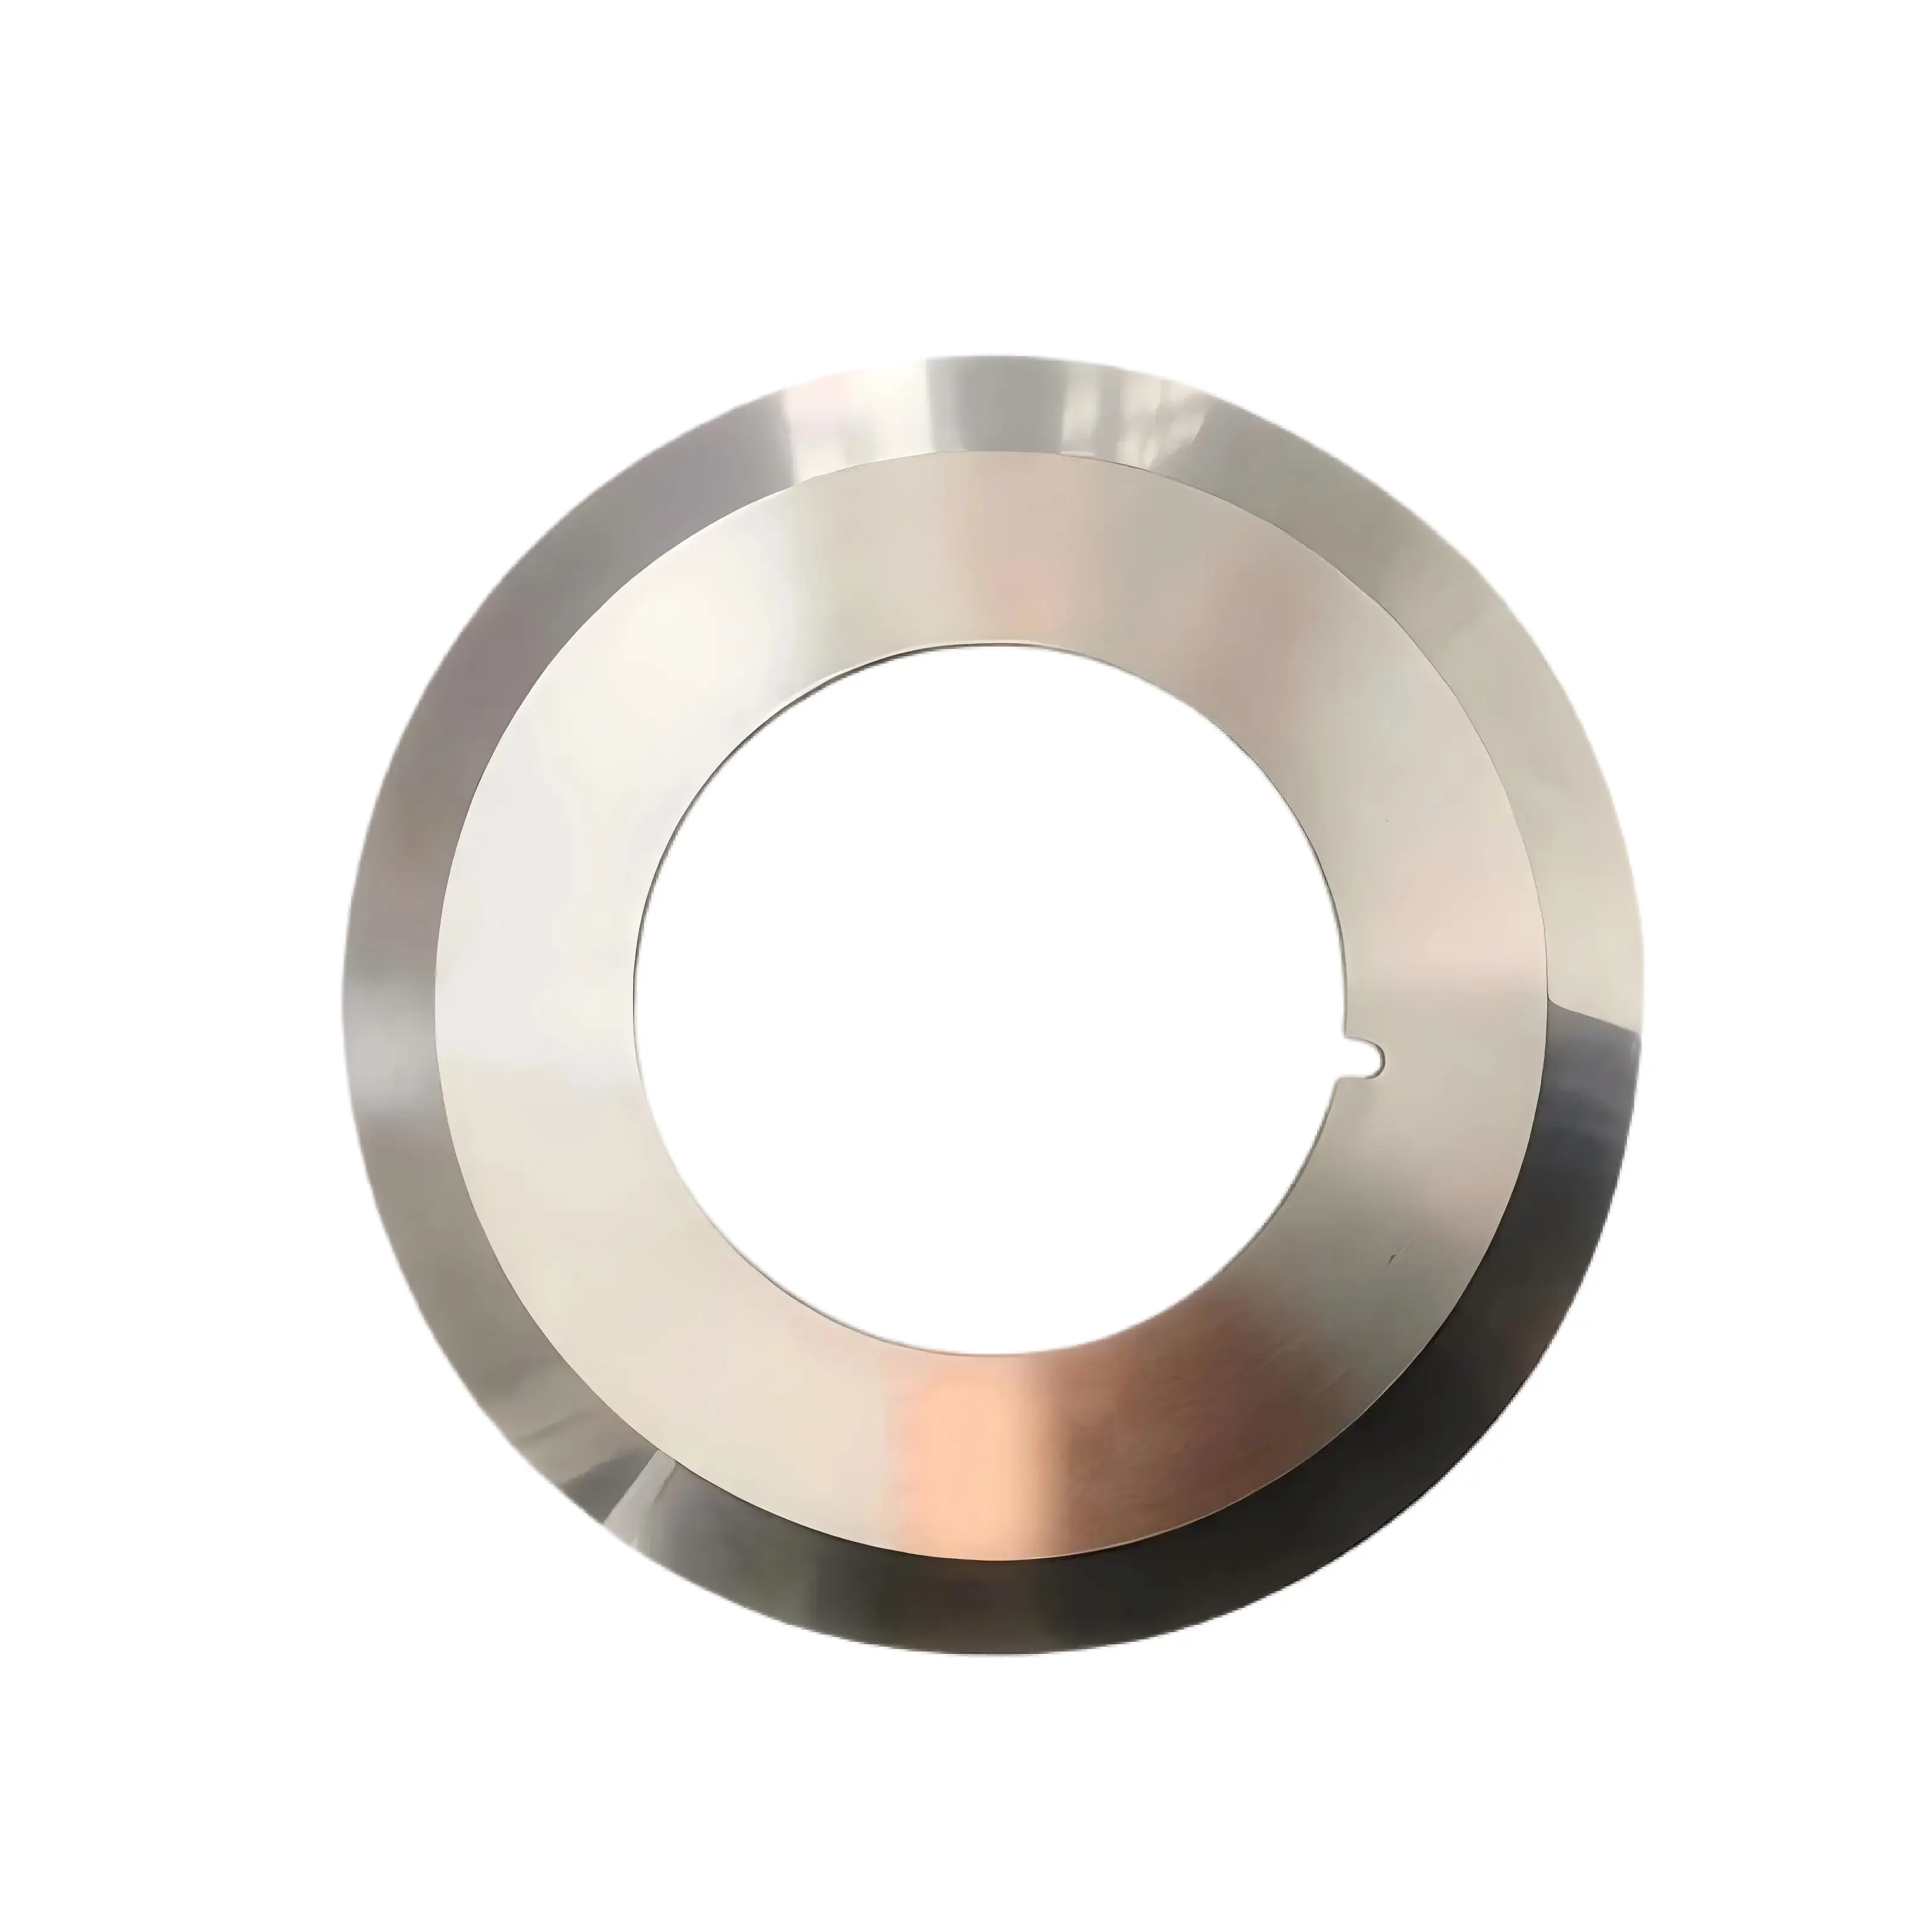
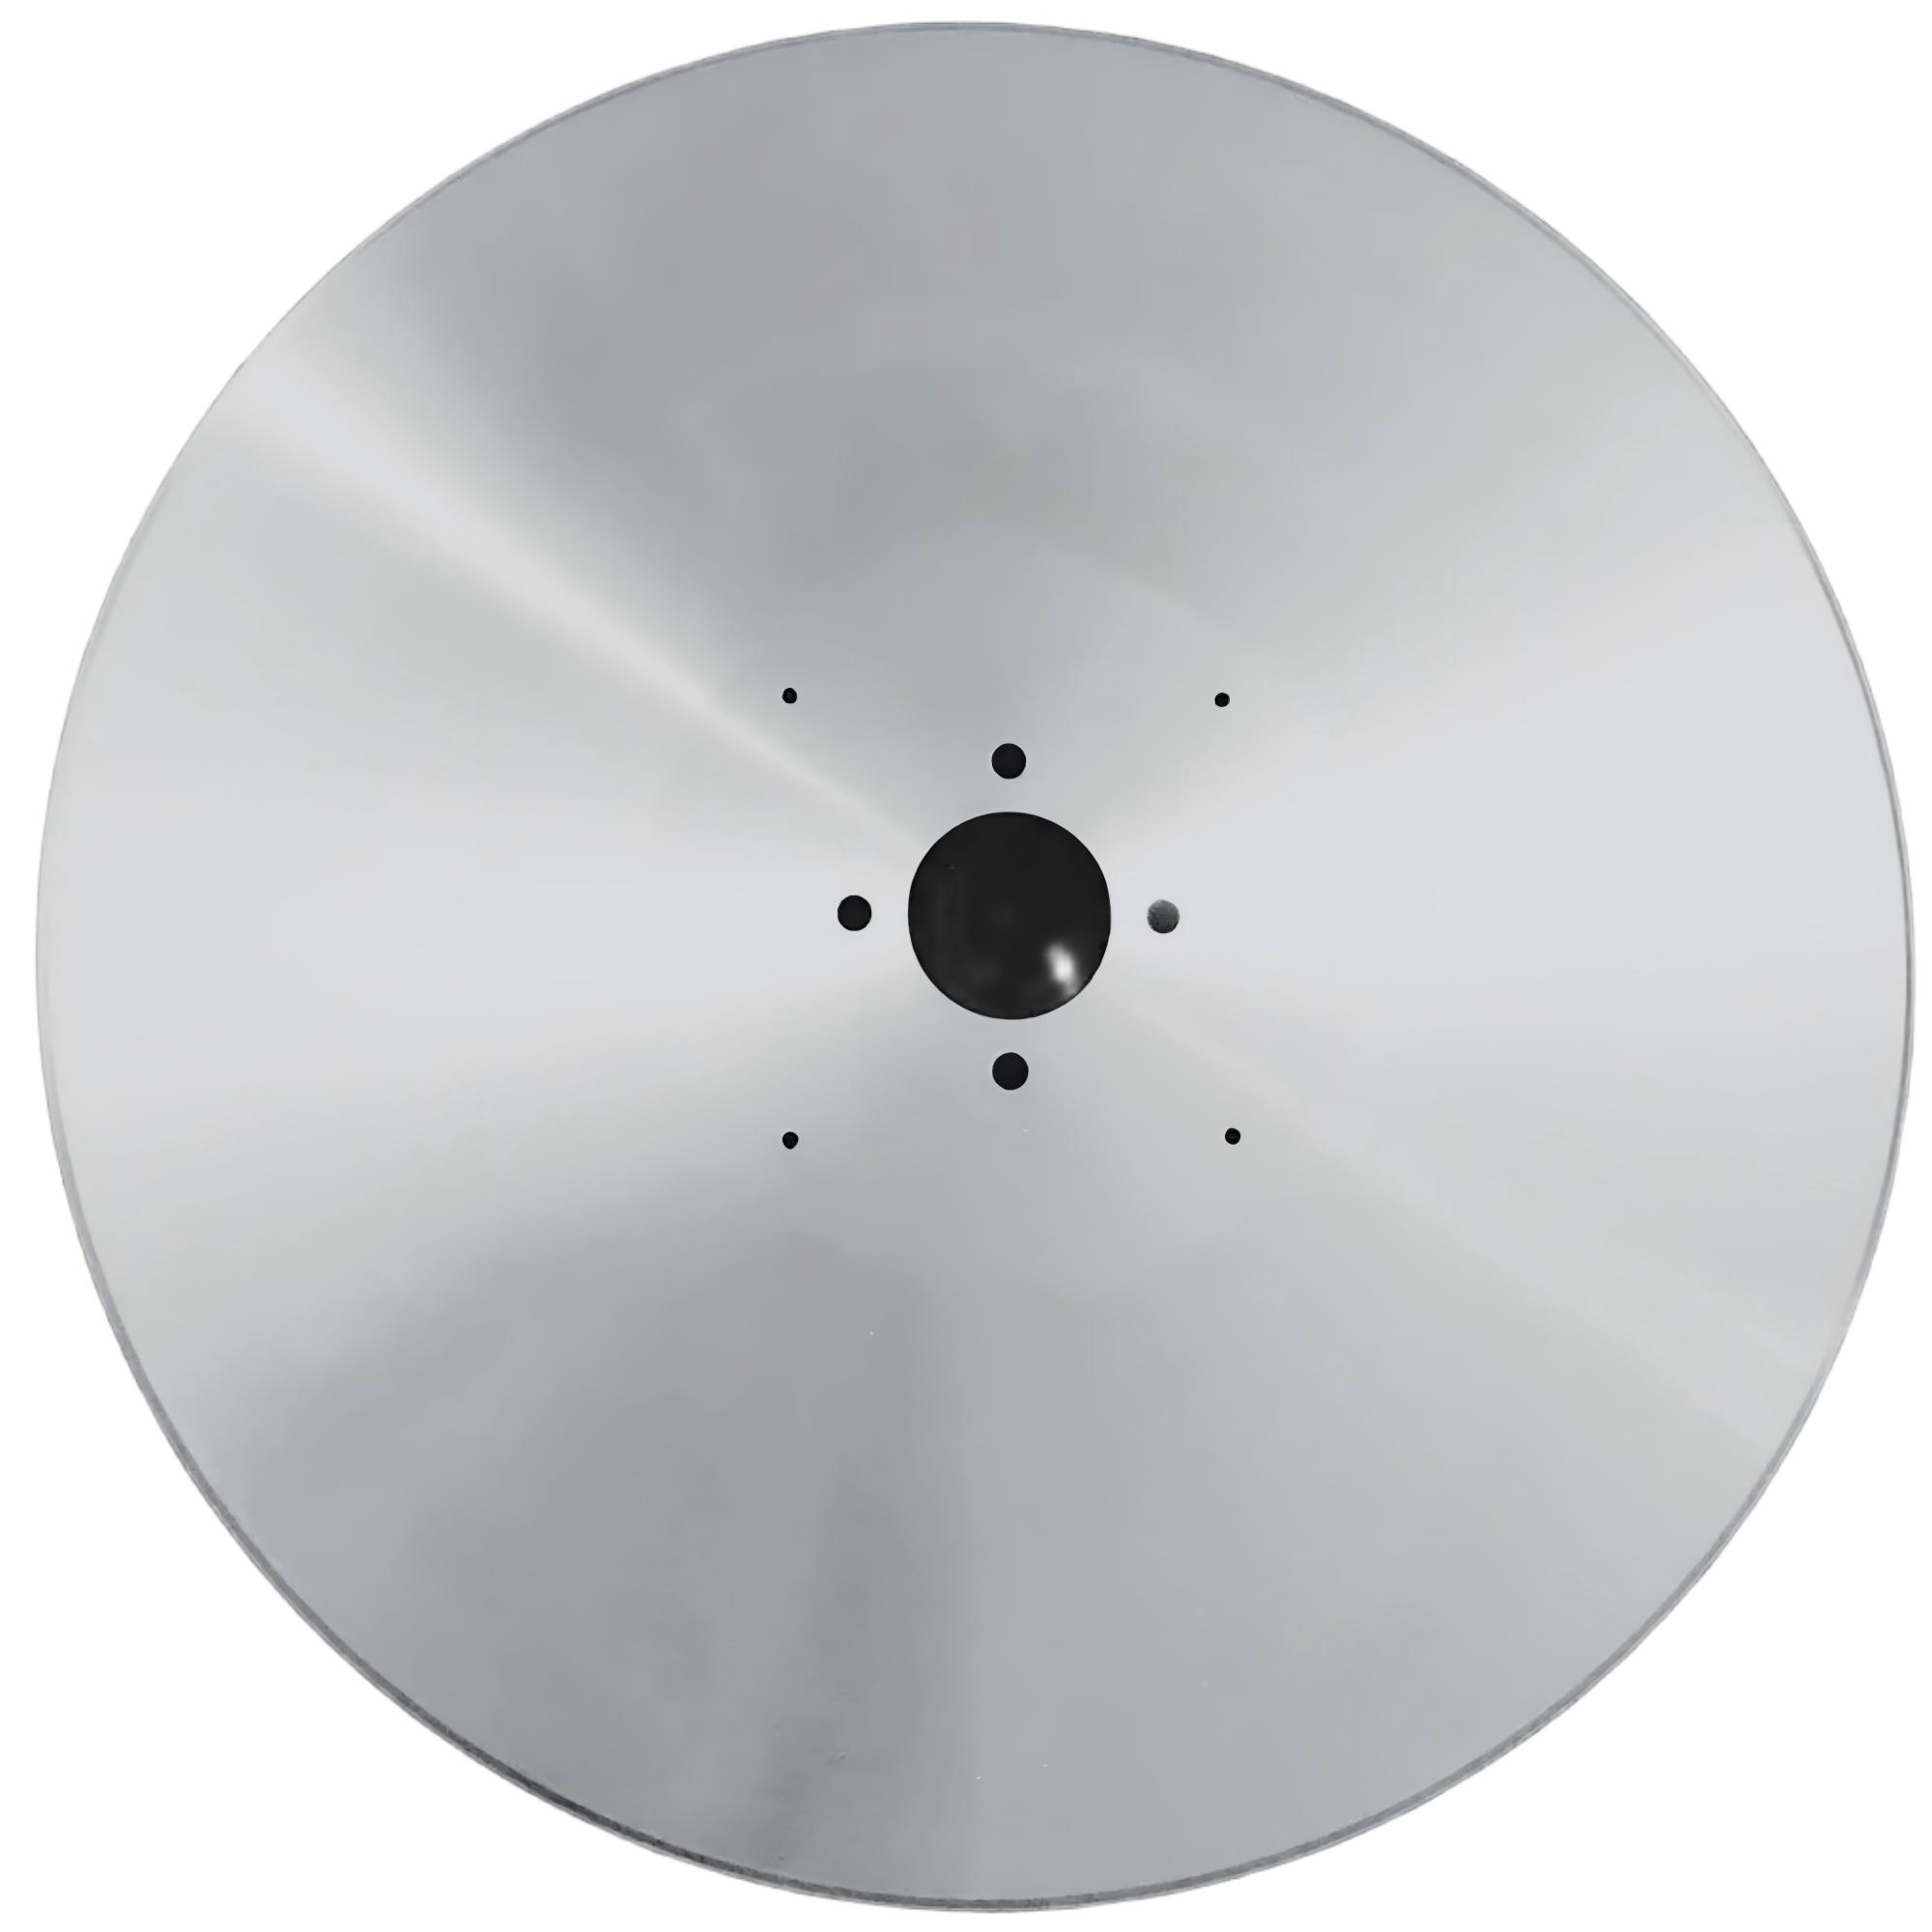
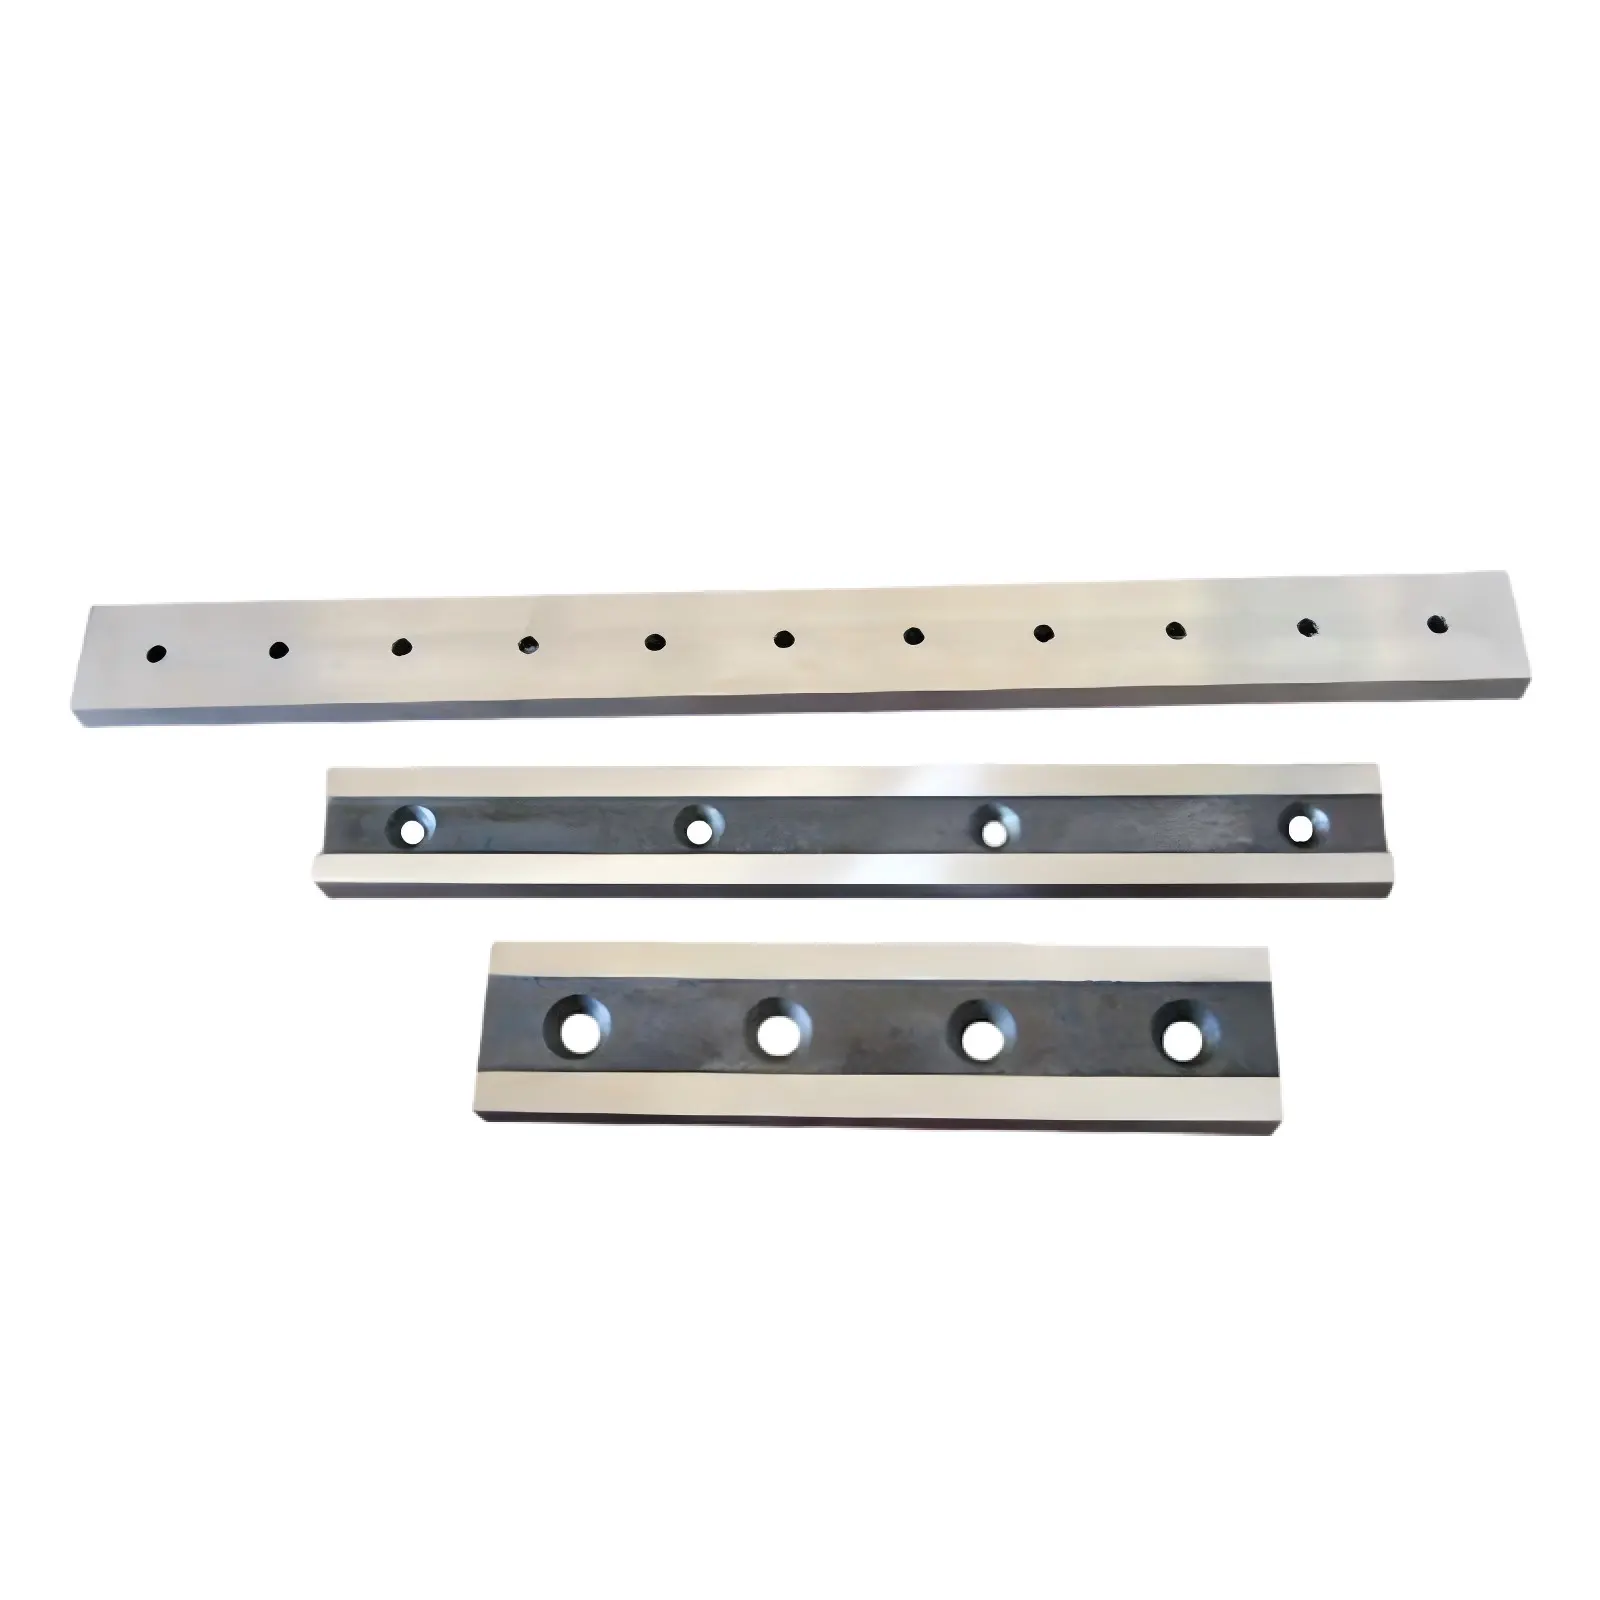
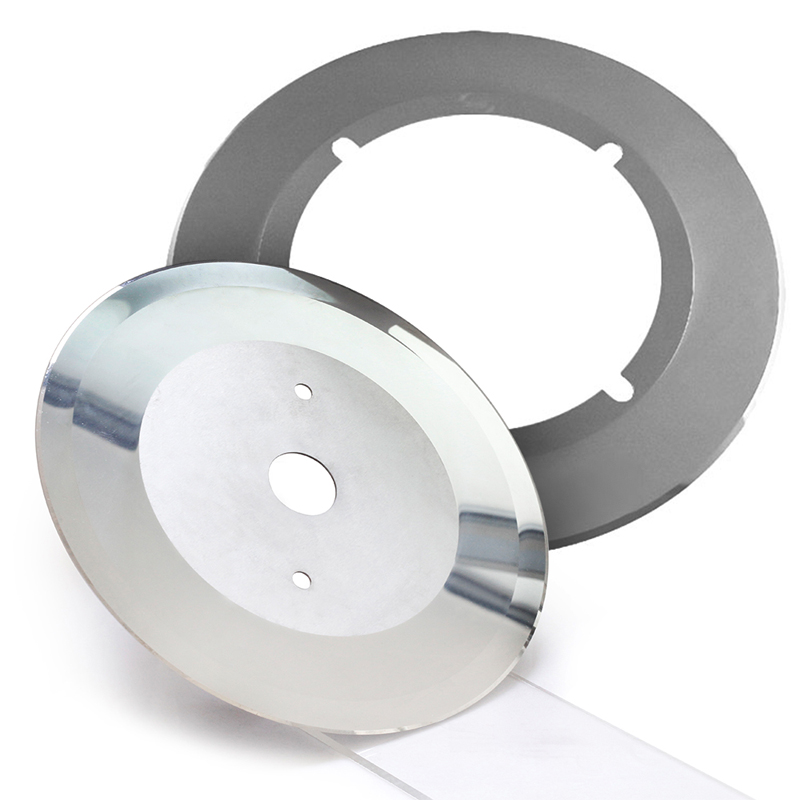
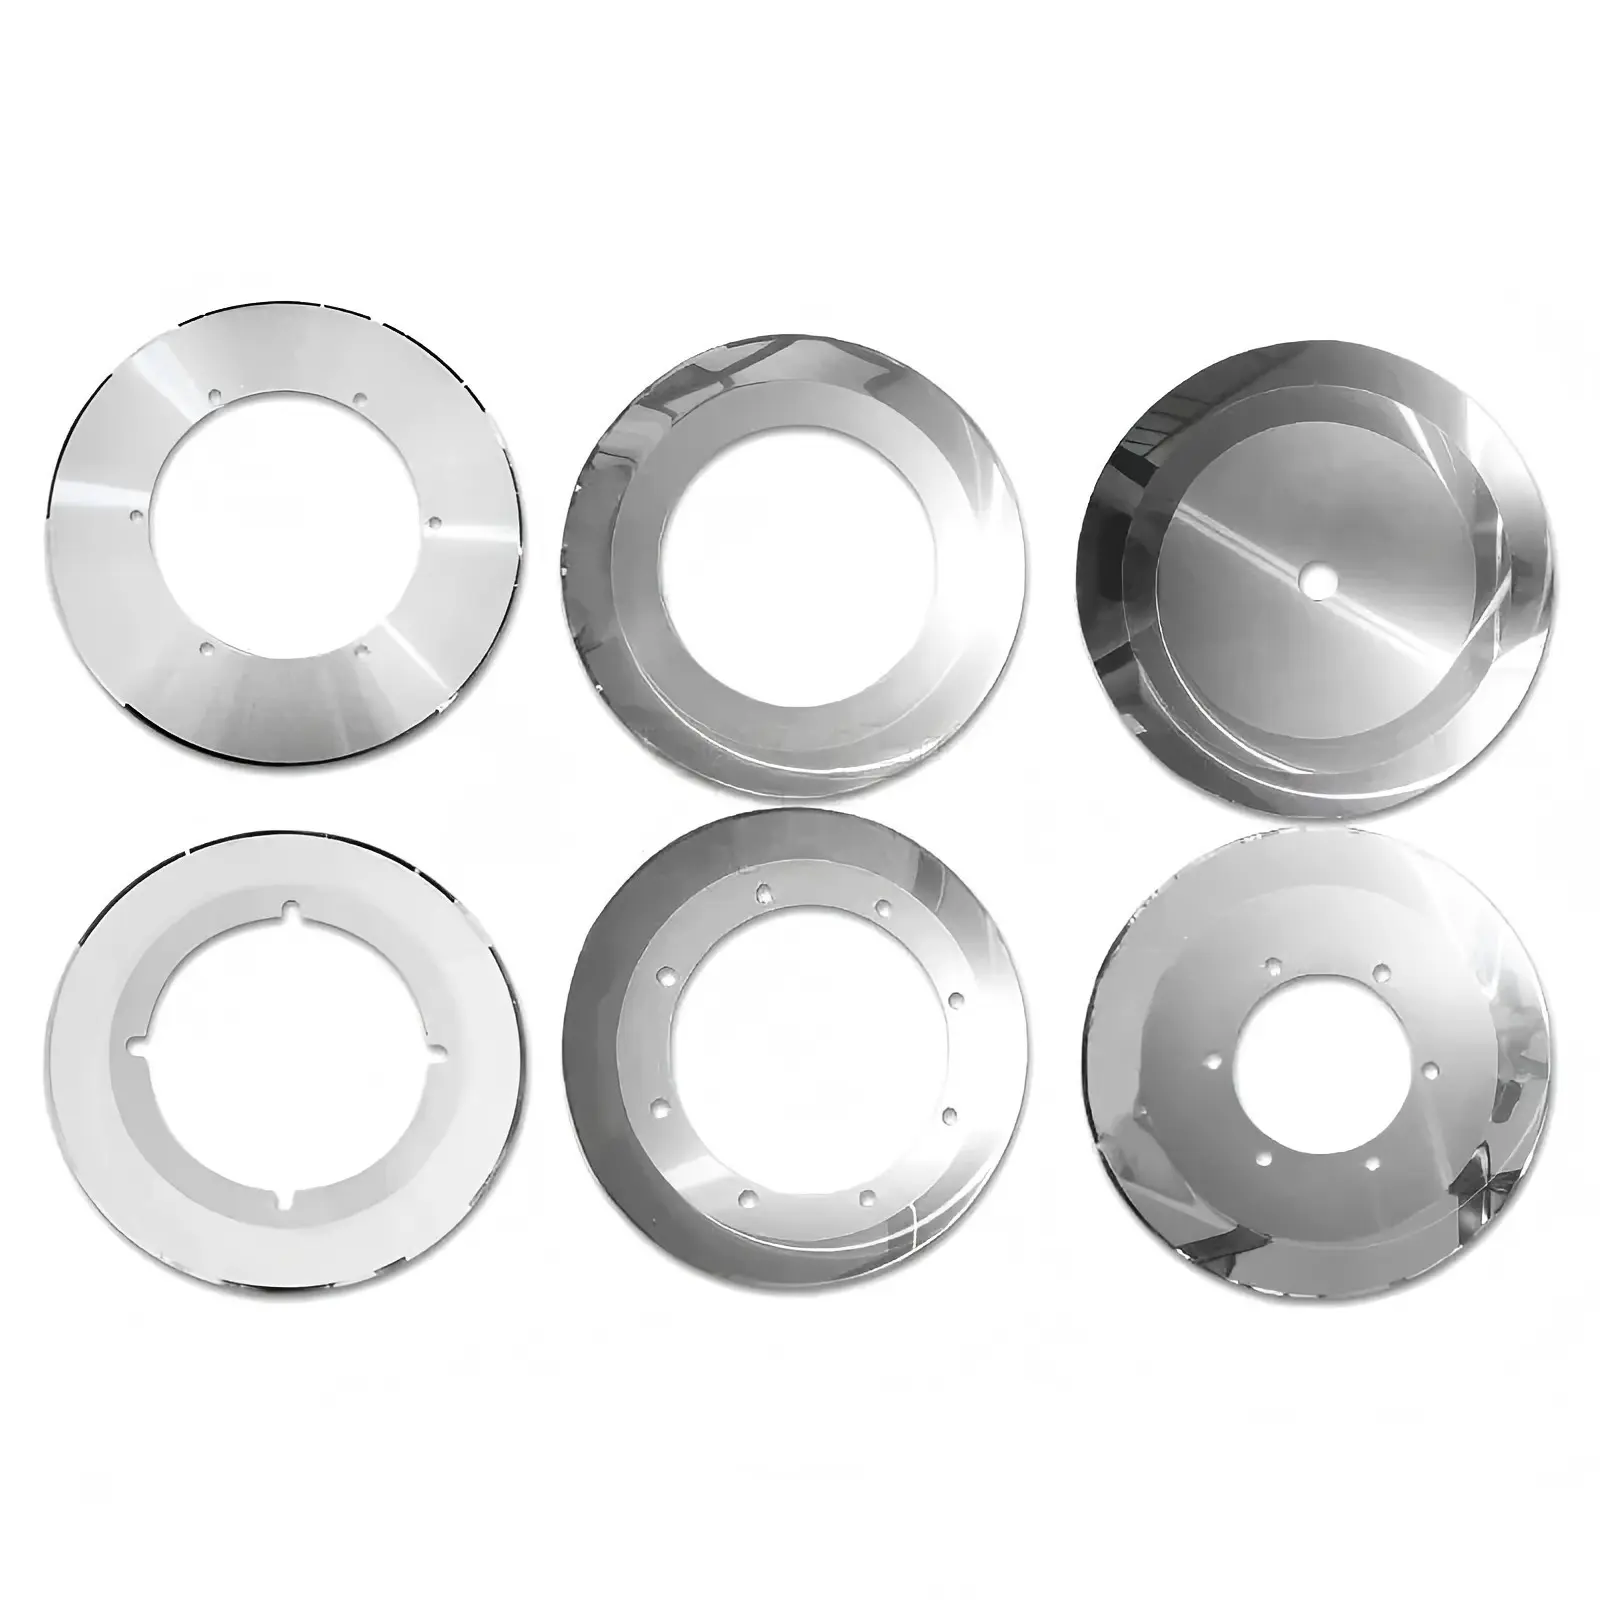
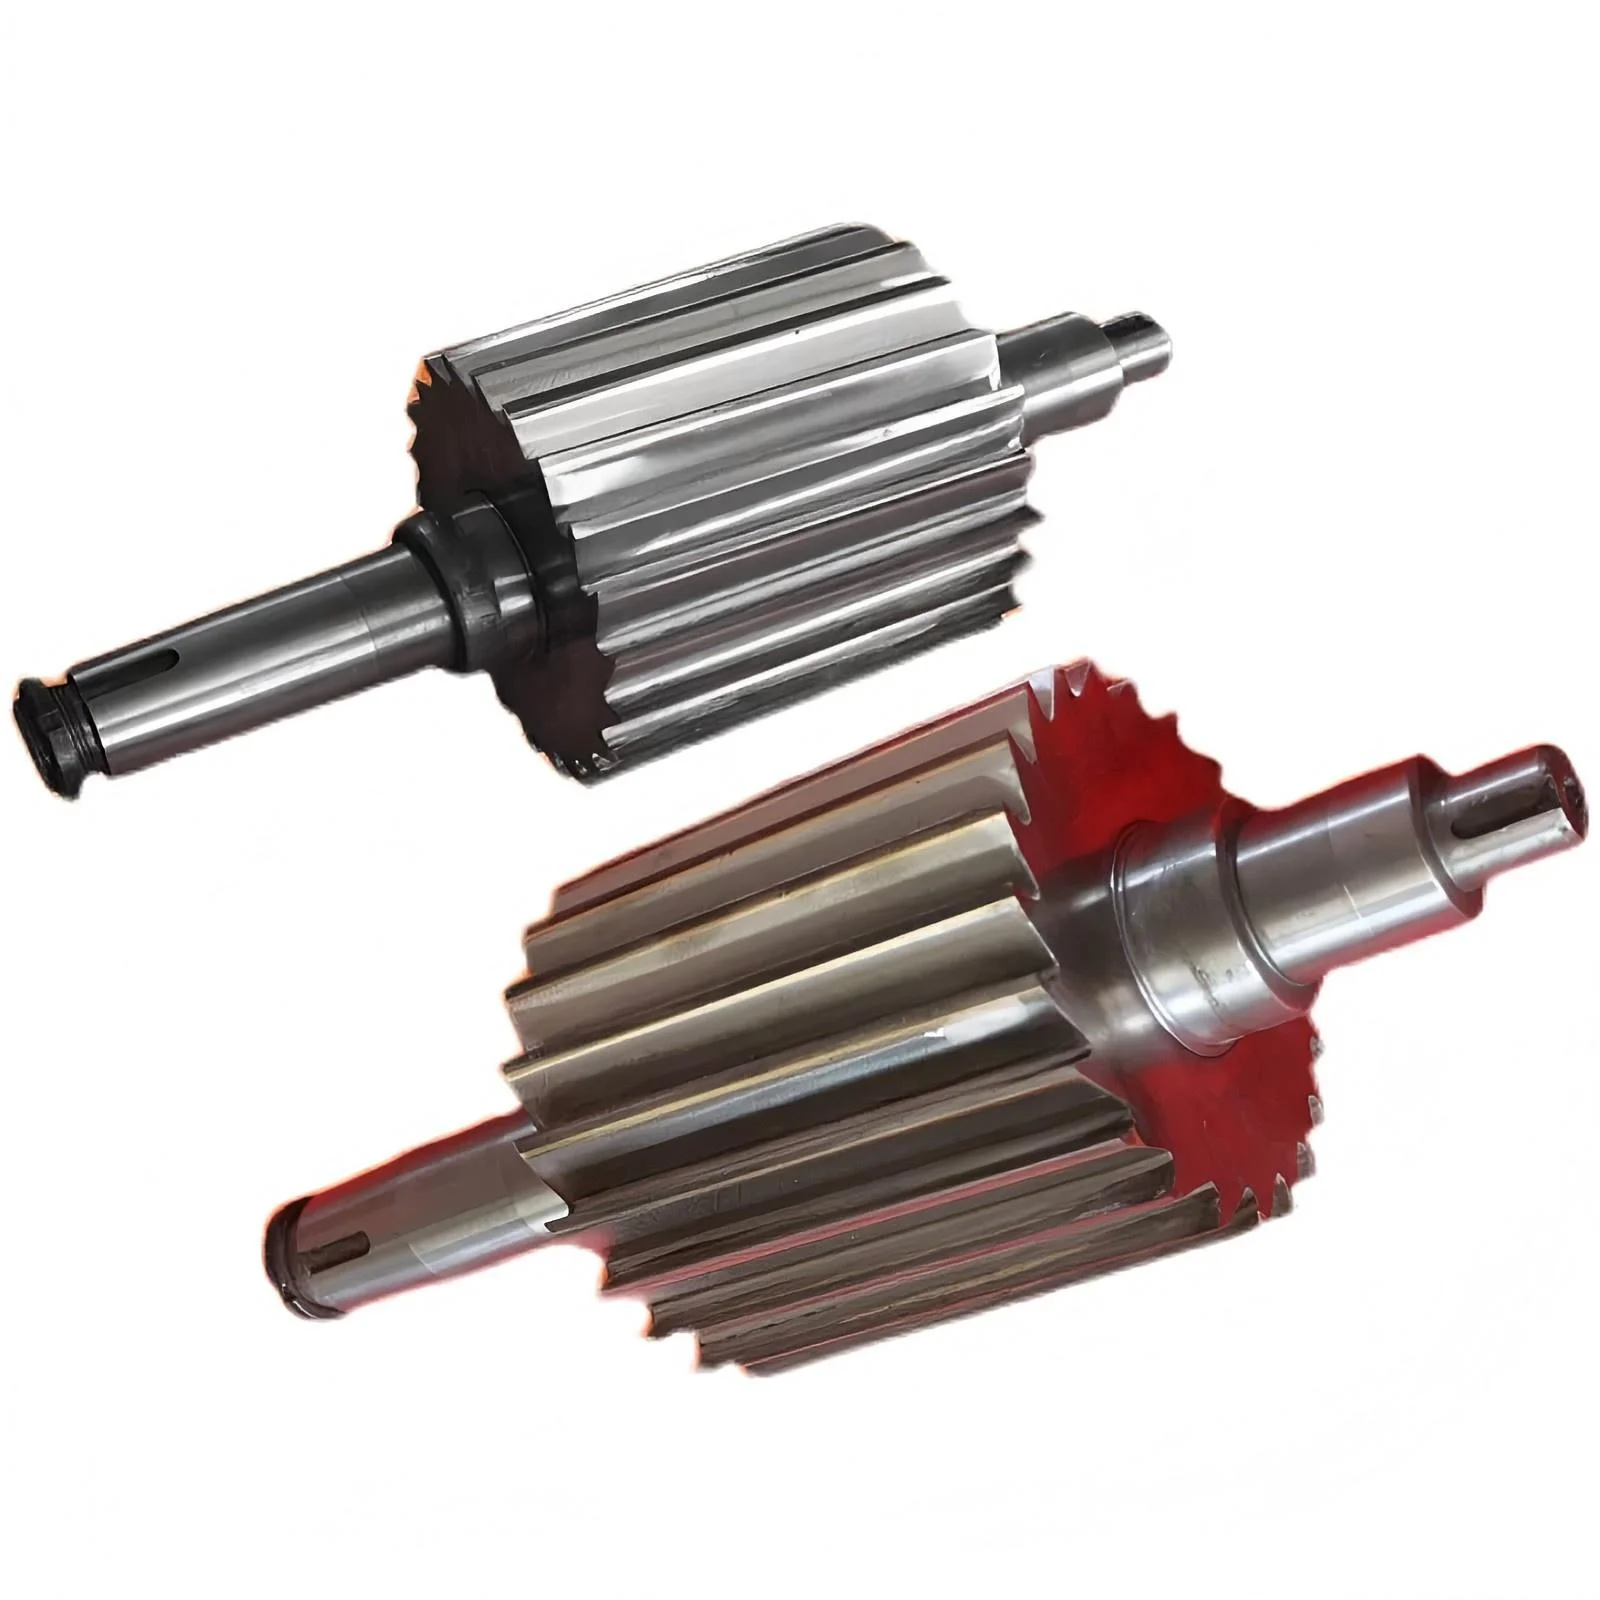
Marchés que nous servons
Choisissez votre secteur d'activité.
Trouvez votre lame.
Sélectionnez votre application ci-dessous pour découvrir les matériaux des lames, les compatibilités OEM et les solutions de coupe adaptées à votre ligne de production.
Recyclage et gestion des déchets
Plastiques et recyclage
EXPLOREZ
Papier, emballage et transformation
Papier et papier tissu
EXPLOREZ
Traitement des bobines métalliques
Traitement des métaux
EXPLOREZ
Transformation de films et de flexibles
Film et transformation
EXPLOREZ
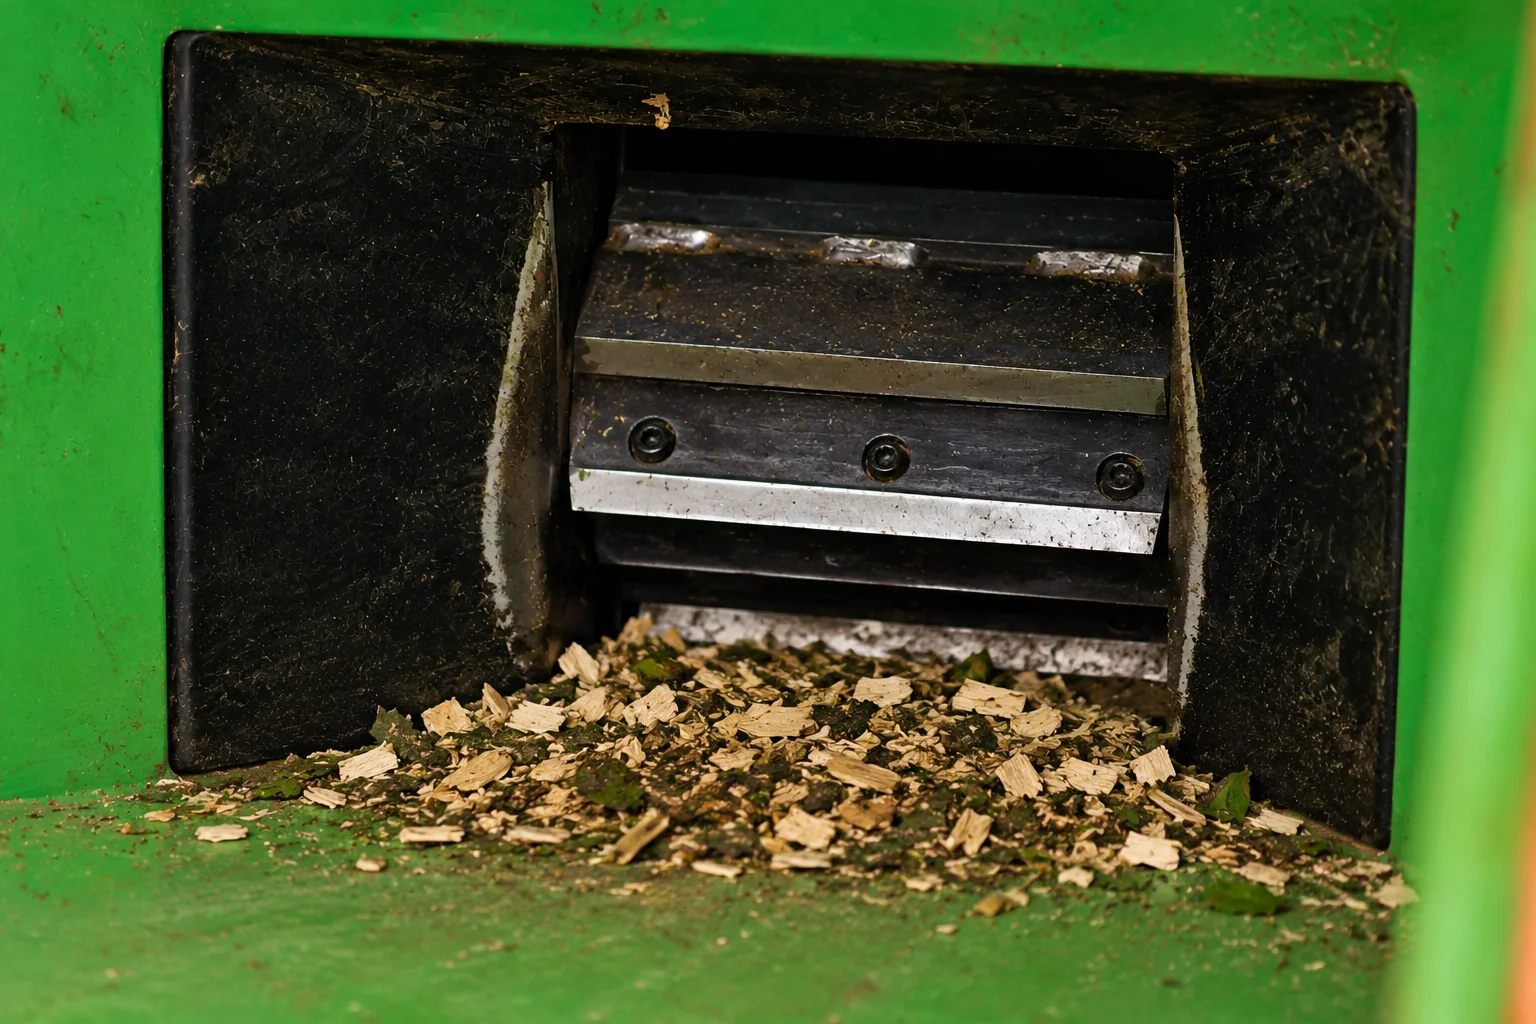
Bois, foresterie et biomasse
Bois et foresterie
EXPLOREZ
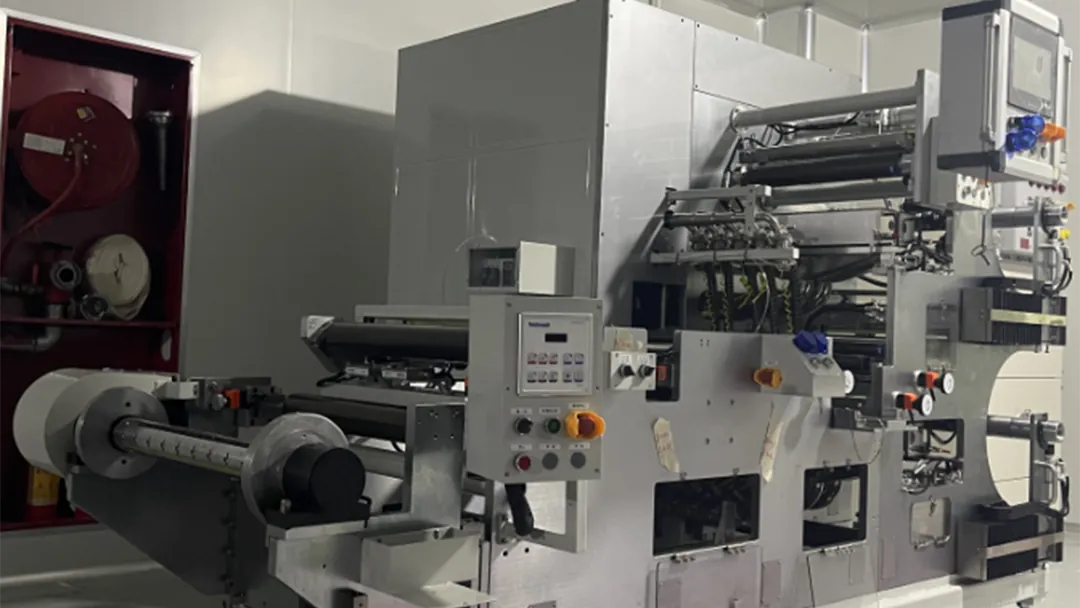
Nouvelles énergies et batteries
Nouvelles énergies
EXPLOREZ
Au-delà des lames
Béton et enrobés
Pièces d'usure pour centrales de malaxage
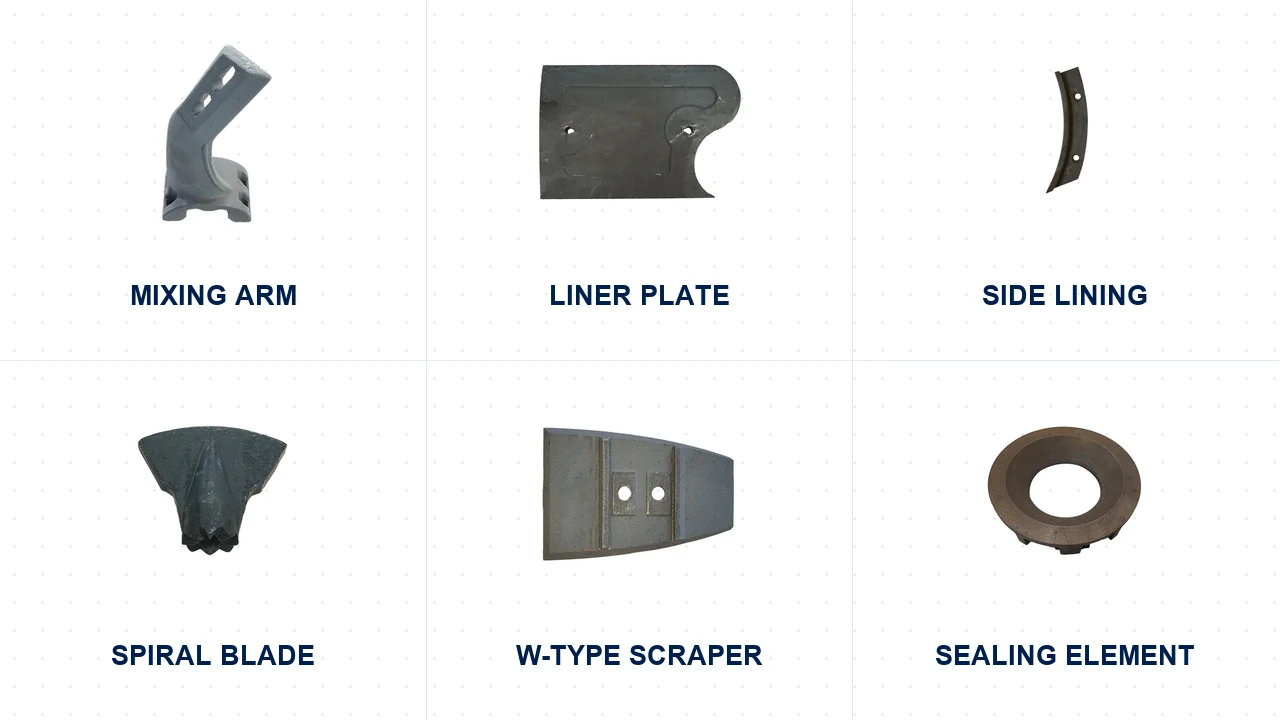
Bras malaxeurs, blindages, racleurs et palettes coulés en Ni-Hard et en fonte à haute teneur en chrome — des remplacements au montage OEM qui s'intègrent à la centrale que vous exploitez déjà.
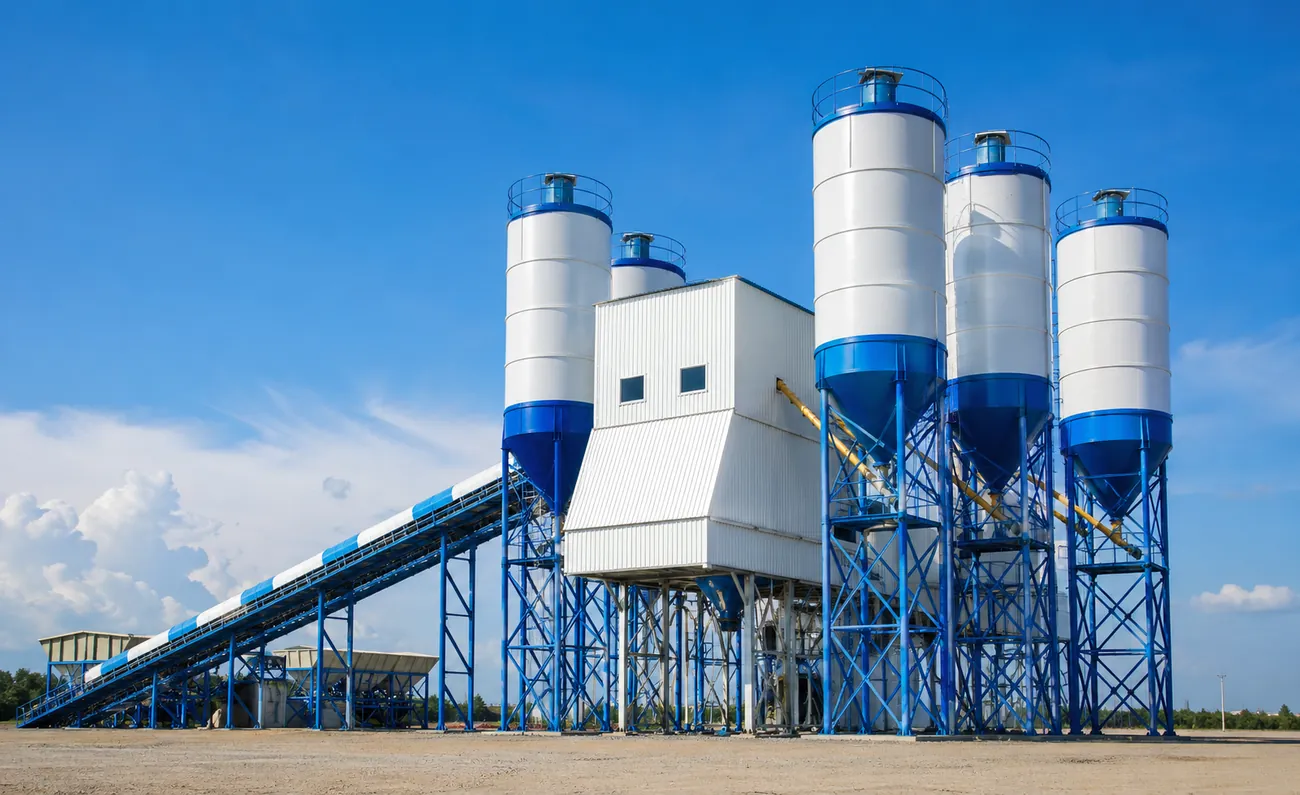
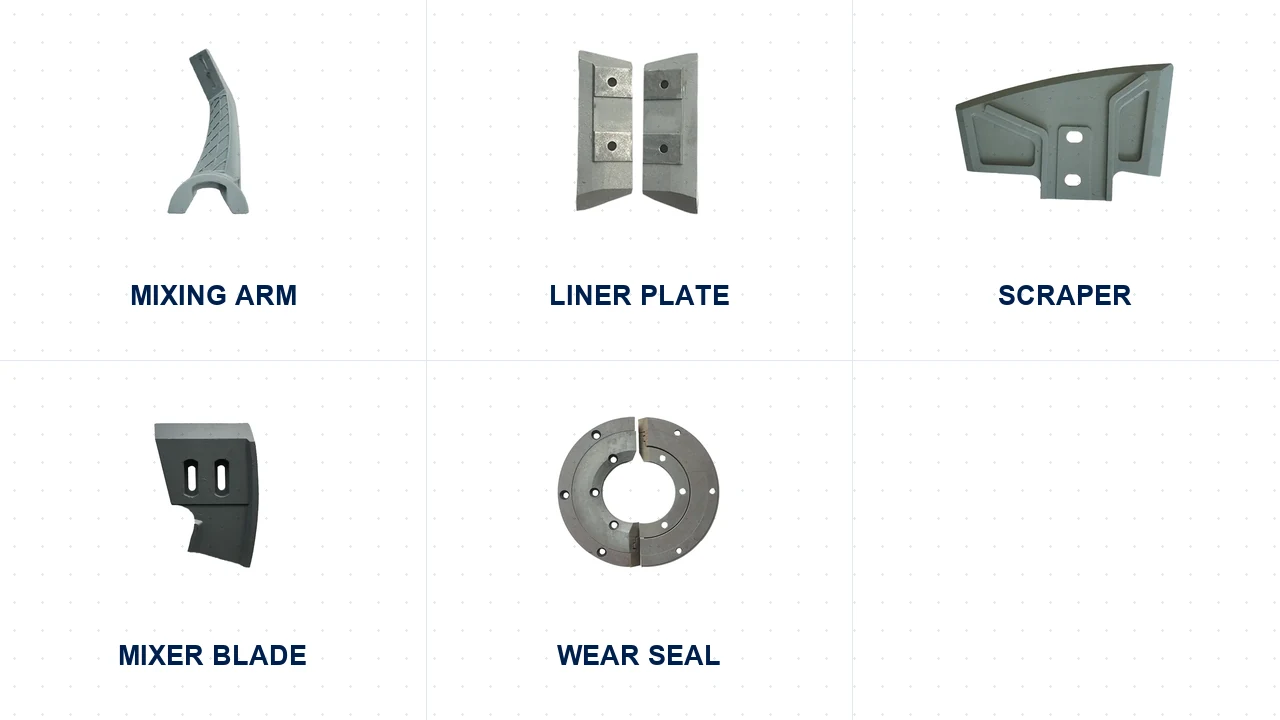
Pièces pour centrale à béton
Pièces d'usure de remplacement au montage OEM pour malaxeurs à béton Sicoma, Liebherr et MEKA — bras, plaques de blindage et racleurs en Ni-Hard et fonte à haute teneur en chrome.
Pièces pour centrale d'enrobage
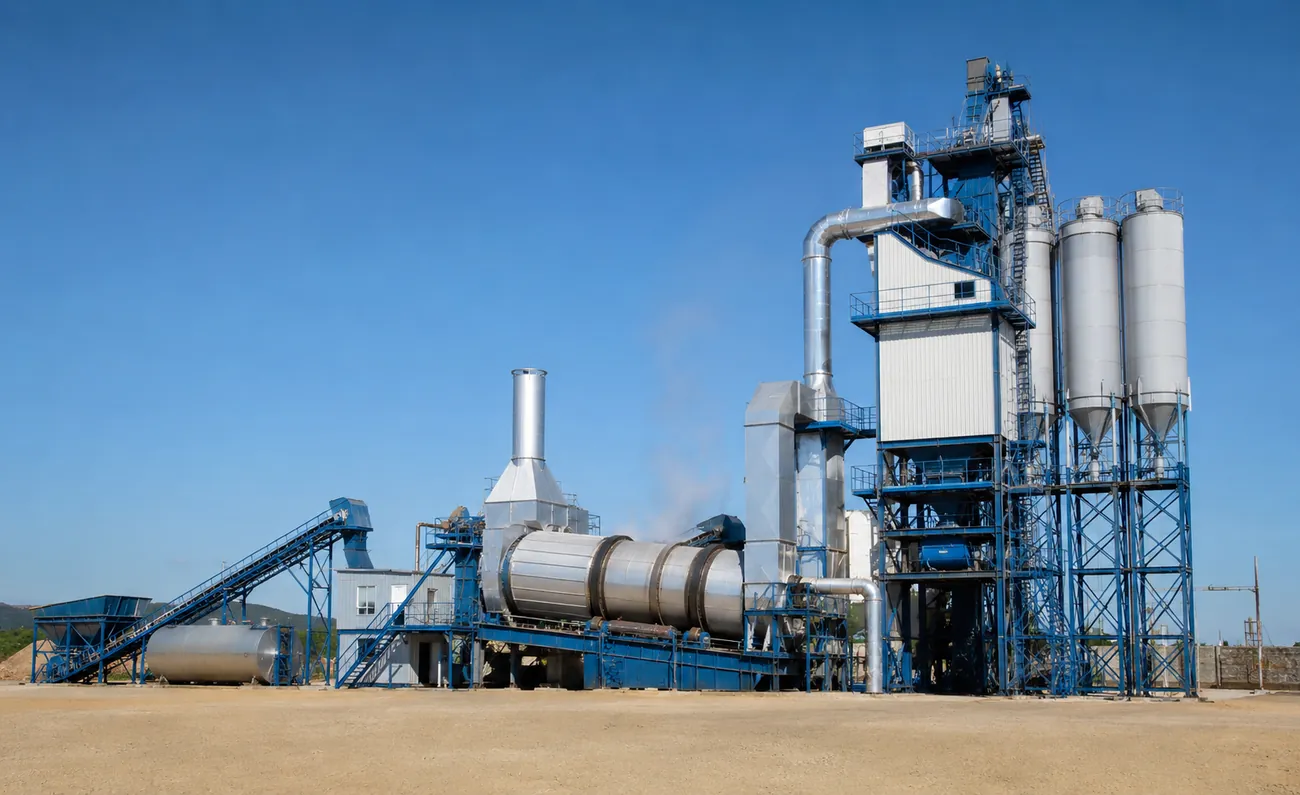
Gamme complète de pièces d'usure pour centrales d'enrobage — bras, blindages, palettes hélicoïdales et racleurs pour Ammann, Marini, Benninghoven, MEKA, Astec. ISO 9001:2015, direct usine.
Confiance en l'ingénierie
Les normes d'ingénierie qui sous-tendent nos lames
Nous éliminons les incertitudes de l'approvisionnement industriel. Chaque lame Sureay garantit un ajustement OEM exact, des tolérances dimensionnelles strictes et une métallurgie optimisée pour vos conditions de coupe réelles.
Fabrication avancée
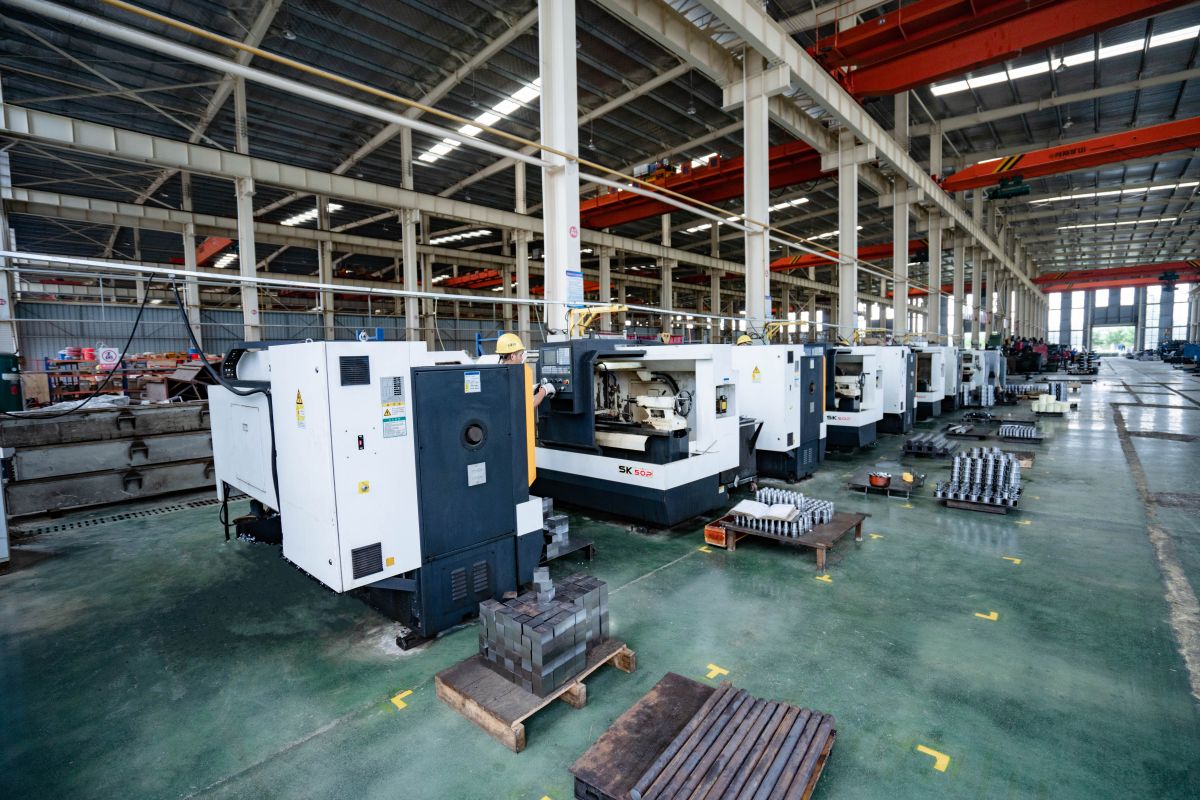
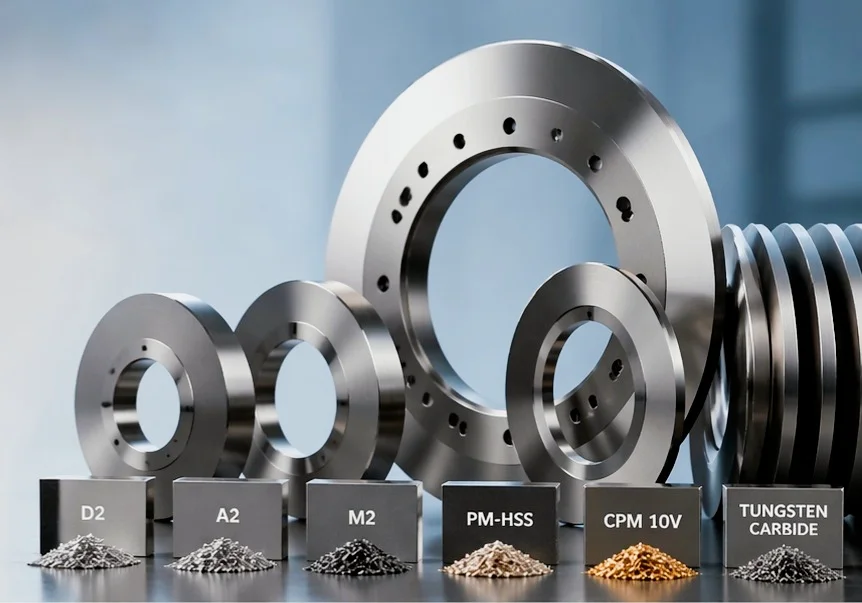
Usinage contrôlé pour un ajustement et une géométrie stables
Lorsque vous remplacez des lames OEM ou qualifiez un nouveau fournisseur, la première question est simple : la géométrie et l'ajustement resteront-ils cohérents d'un lot à l'autre ?
l'usinage CNC à 5 axes et la rectification des profils permettent de conserver les biseaux, l'alignement des arêtes et la géométrie globale, du prototype à la production répétée.
L'usinage sous vide traitement thermique et le meulage final effectués en interne permettent de contrôler les déformations avant l'expédition, ce qui réduit les problèmes d'ajustement et l'usure irrégulière en service.
Assurance de l'inspection
Un contrôle de la tolérance qui réduit le risque de remplacement
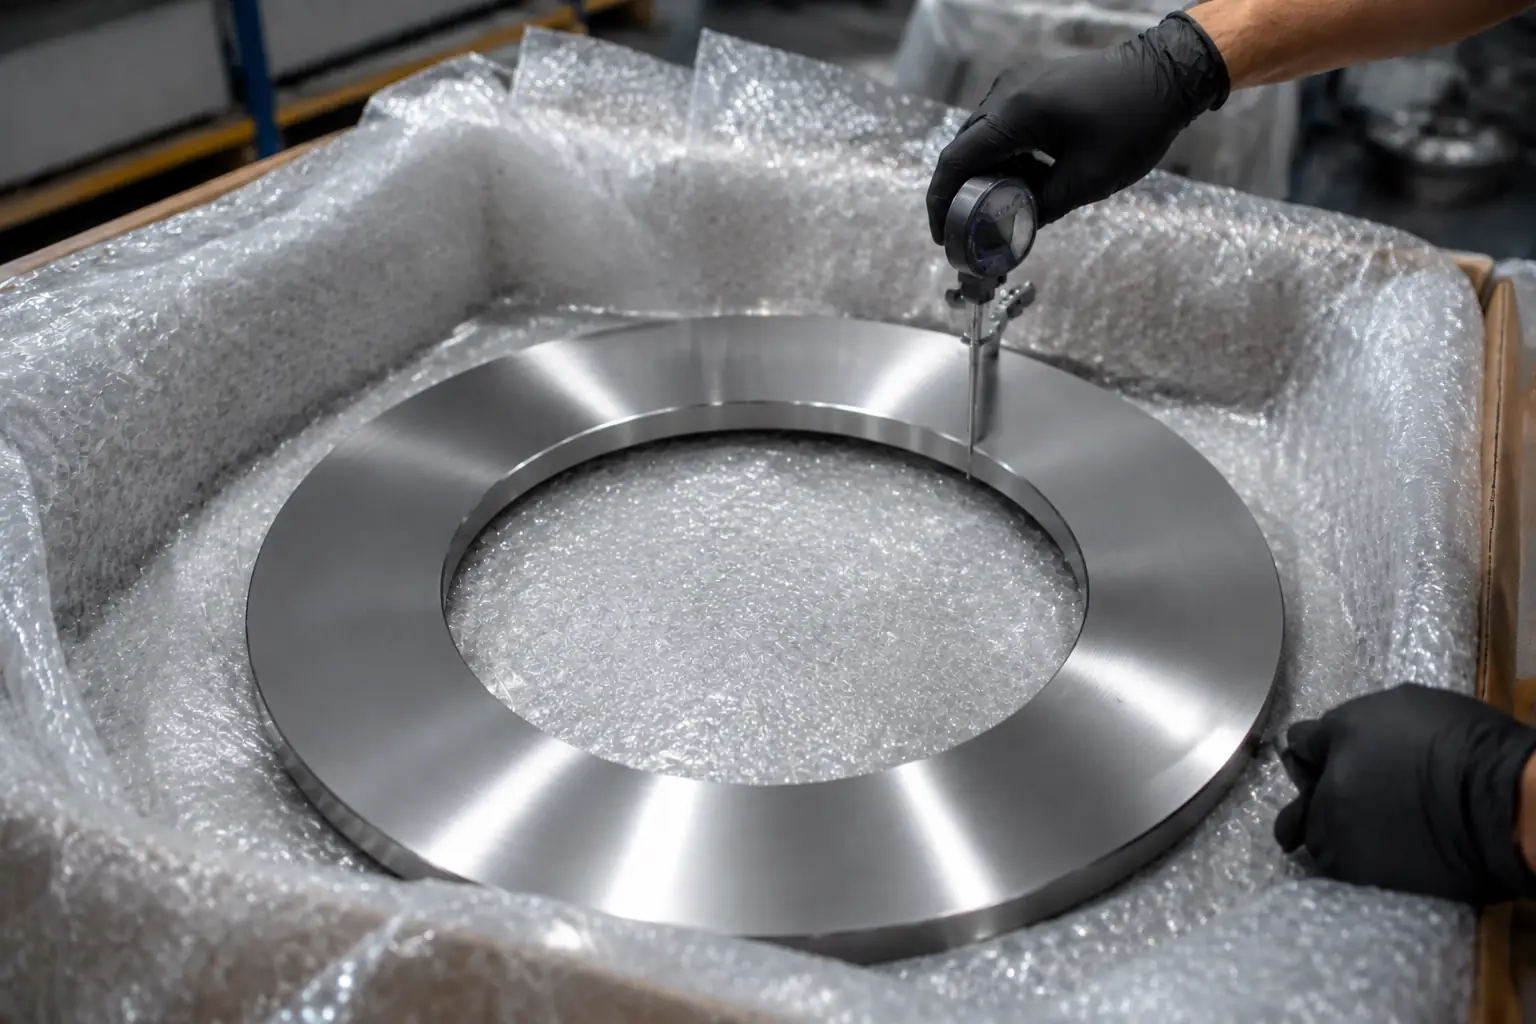
Une lame de rechange ne doit pas créer d'incertitude dans l'atelier. Vous devez avoir la certitude qu'elle sera installée correctement et qu'elle fonctionnera sans temps de réglage supplémentaire.
contrôle CMM et la vérification optique sont effectuées avant la libération, de sorte que la conformité dimensionnelle est confirmée plutôt que supposée.
Lorsque l'application l'exige, les tolérances sur les bords peuvent être maintenues à ±0,002 mm pour répondre aux exigences de remplacement à grande vitesse.
Ingénierie d'application
Sélection des matériaux en fonction des conditions réelles de coupe
Les performances des lames sont rarement déterminées par le seul nom du catalogue. Le niveau d'abrasion, la charge d'impact, la vitesse de la ligne et les exigences de finition sont généralement plus importants.
Nous adaptons la nuance d'acier et le traitement thermique aux conditions d'exploitation réelles, que la ligne convertisse du papier tissu, déchiquette des plastiques ou refende des bobines de métal.
Le résultat est une recommandation visant à allonger les intervalles de réaffûtage, à mieux prévoir la durée de vie des lames et à réduire les remplacements évitables.
Fabrication personnalisée OEM
Du dessin à la livraison
ENTRER EN CONTACTQuatre étapes claires : vous savez quoi envoyer, ce que nous confirmons et ce qui est vérifié avant expédition.
Envoyer un dessin ou un échantillon
Envoyez votre dessin, échantillon utilisé, modèle de machine ou dimensions clés. Nous examinons l'application, la géométrie de la lame, le matériau à couper et tout problème d'ajustement ou d'usure connu auprès de votre fournisseur actuel.
Examen technique
Nos ingénieurs confirment la qualité de l'acier, la direction traitement thermique, la cible de tolérance, le profil des bords et tous les détails d'ajustement OEM. Toutes les questions ouvertes sont résolues avant l’émission du devis ou de l’approbation de la production.
Usinage et durcissement
La lame passe à l'usinage CNC, au traitement thermique sous vide et au meulage de précision dans une séquence contrôlée. Chaque étape est suivie par rapport aux spécifications approuvées pour éviter les distorsions et les dérives géométriques.
Inspection et expédition
Les dimensions finales, la dureté et l'état des bords sont vérifiés par rapport aux spécifications avant l'expédition. La commande est emballée et expédiée avec les dossiers d'inspection requis et les documents de certification des matériaux.
Confiance des clients
Ce que disent nos clients - Des fabricants du monde entier nous font confiance
“L'assistance technique et la qualité constante des produits de Sureay ont joué un rôle déterminant dans notre passage à des lignes de production automatisées. Leur réactivité est inégalée.”
Mark T.
Responsable de la production, usine de recyclage de l'UE
“Leur expertise en métallurgie nous a permis d'obtenir une solution de lame qui a duré 50 % plus longtemps que celle de notre fournisseur précédent. Nous avons réalisé des économies significatives en termes de temps d'arrêt et de coûts de remplacement.”
Kevin L.
Approvisionnement, ligne de transformation des films
Soutien à l'appel d'offres
Questions que les équipes se posent avant d'envoyer une demande de lame
La plupart des appels d'offres commencent par les mêmes questions pratiques : quelles informations envoyer, comment le matériel est sélectionné, quelle tolérance peut être maintenue et à quelle vitesse une commande personnalisée peut être traitée.
Questions courantes
Questions relatives à l'appel d'offres
Des réponses claires aux questions qui se posent généralement avant l'envoi d'un dessin, la confirmation d'une tolérance ou la demande d'un devis personnalisé.
Carrefour de connaissances
Nouvelles et articles
TECHNICAL GUIDE
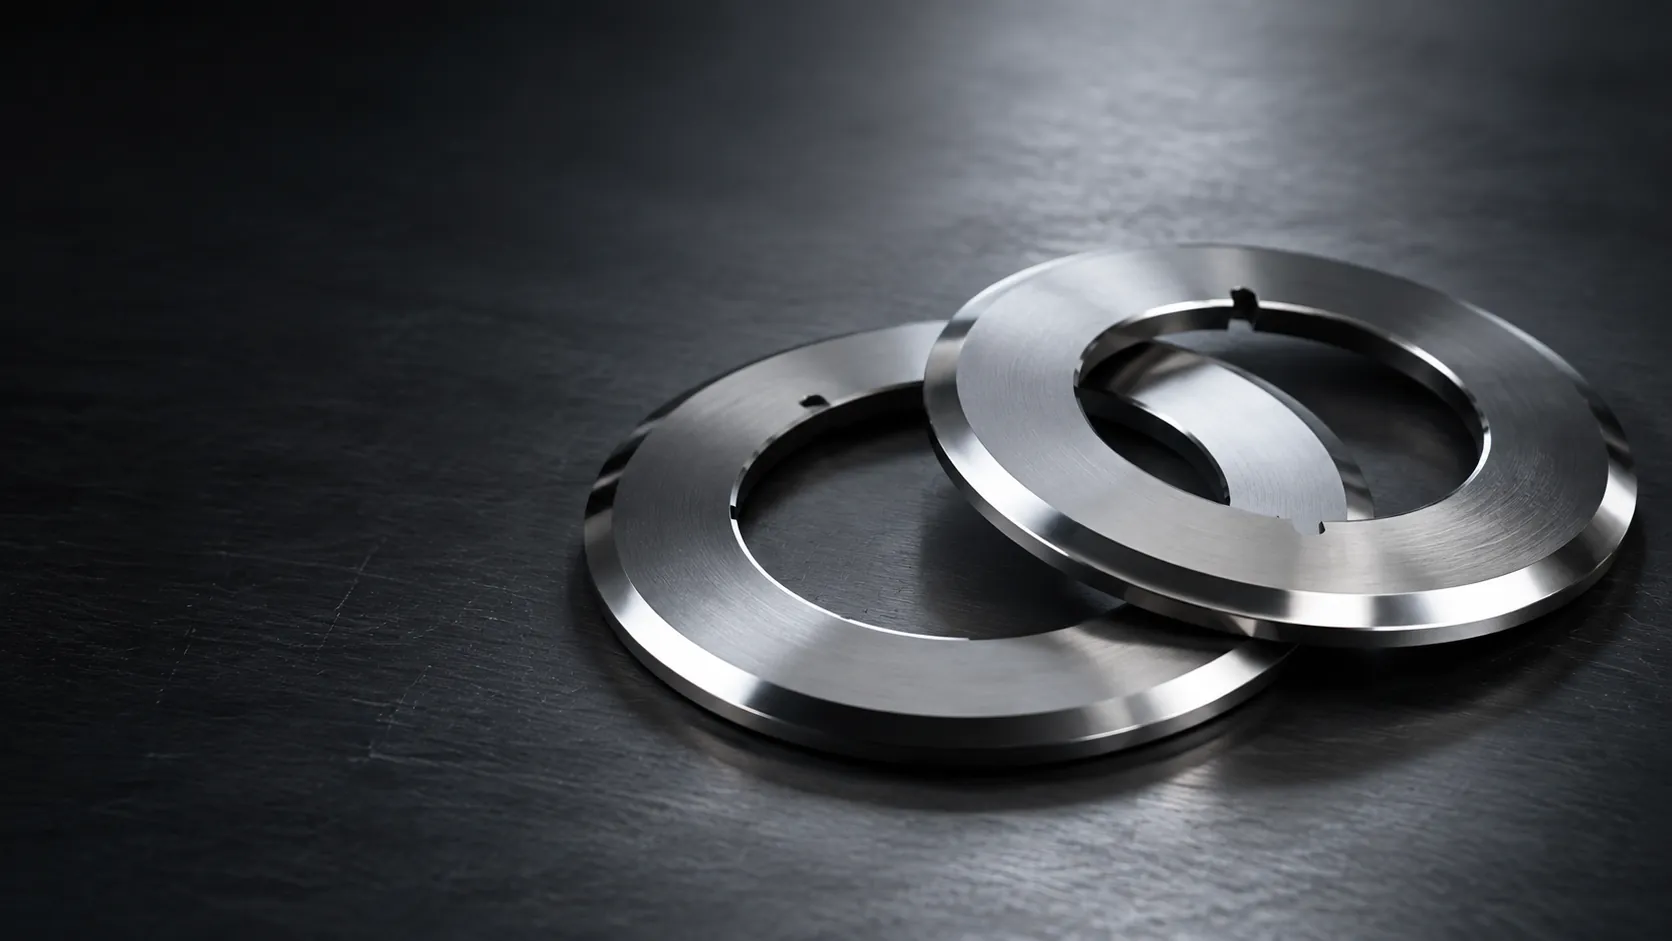
Rotary Slitter Knife Overspeed: How to Set It—and When the Blade Is the Real Problem
A practical guide to checking rotary slitter knife overspeed, diagnosing poor slit quality after speed is verified, and deciding when a worn knife should be reground or replaced.
TECHNICAL GUIDE
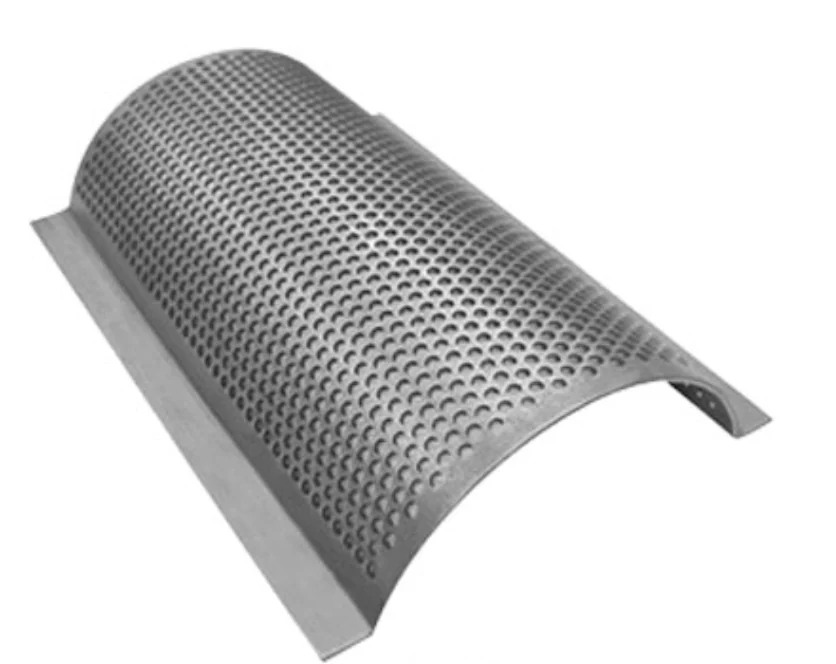
Shredder Screen Hole Size vs Blade Configuration: Why Output Size Is Not Set by Blades Alone
If a recycling line is making oversize pieces or too many fines, the blade is only one suspect. Screen hole size, rotor bite, counter-knife clearance, and feed behaviour decide the real output size together.
TECHNICAL GUIDE
It's the Glue, Not the Blade: Why Paper Straw Ends Fray
Four blades in one shift and the ends still fray. On a paper straw line the usual cause is water-based adhesive building a ridge on the blade face, not a worn edge. How to tell the difference in one shift.
Contacter notre équipe
Contactez nos ingénieurs
Contacter notre équipe
Discutez de vos besoins directement avec nos ingénieurs.
Demande de devis
Notre équipe d'ingénieurs répond dans les 2 heures.